


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que determina a capacidade de produção dos equipamentos de perfuração para móveis de painel?
A produtividade dos equipamentos de furação para móveis de painel depende de mais do que apenas a velocidade de furação. Para os gerentes de projeto que planejam uma linha de produção, a questão prática é quantos componentes aprovados uma máquina pode produzir por turno.
A configuração da máquina, o manuseio dos painéis, as trocas de ferramentas, a integração de software e a manutenção influenciam esse resultado. Compreender esses fatores ajuda as equipes a identificar gargalos e comparar equipamentos com base em uma capacidade realista.
Este artigo examina as variáveis operacionais e técnicas que determinam a produtividade de furação e, em seguida, mostra como avaliar a capacidade, o investimento e os riscos de produção antes de selecionar o equipamento.
Como os gerentes de projeto devem calcular uma produtividade de furação realista?
Comece pelos painéis aprovados produzidos por turno, não pelo ciclo mais rápido apresentado em uma demonstração da máquina. Um painel aprovado atende às especificações de furação e pode seguir para a próxima etapa sem retrabalho.
Para uma estimativa inicial, calcule o tempo de produção disponível após as pausas e a manutenção planejadas; em seguida, multiplique-o pela proporção esperada de tempo de operação e divida pelo tempo médio de ciclo.
Expresse o resultado em unidades consistentes: painéis aprovados por turno equivalem aos segundos disponíveis multiplicados pela proporção de tempo de operação e divididos pela média de segundos por painel.
A proporção de tempo de operação considera paradas não planejadas, trocas de configuração e outras perdas que ainda não tenham sido descontadas do tempo disponível. Evite descontar a mesma perda duas vezes.
Por exemplo, um turno com 360 minutos disponíveis, uma proporção de tempo de operação de 75% e um ciclo médio de 45 segundos resulta em uma estimativa de 360 painéis aprovados.
Essa estimativa pressupõe que o tempo de ciclo e a proporção de tempo de operação já consideram as perdas de qualidade ou que elas são insignificantes. Caso contrário, ajuste o resultado pela taxa esperada de aprovação na primeira passagem.
Se a taxa de aprovação na primeira passagem for de 98% e ainda não estiver incluída, a estimativa passa a ser de aproximadamente 353 painéis aprovados por turno. Os painéis retrabalhados exigem uma provisão de capacidade separada.
Use um tempo de ciclo médio ponderado quando forem produzidos vários tipos de painel. Uma média simples pode distorcer a capacidade se os componentes complexos representarem a maior parte do volume de produção.
Quais requisitos de produção têm maior impacto na capacidade?
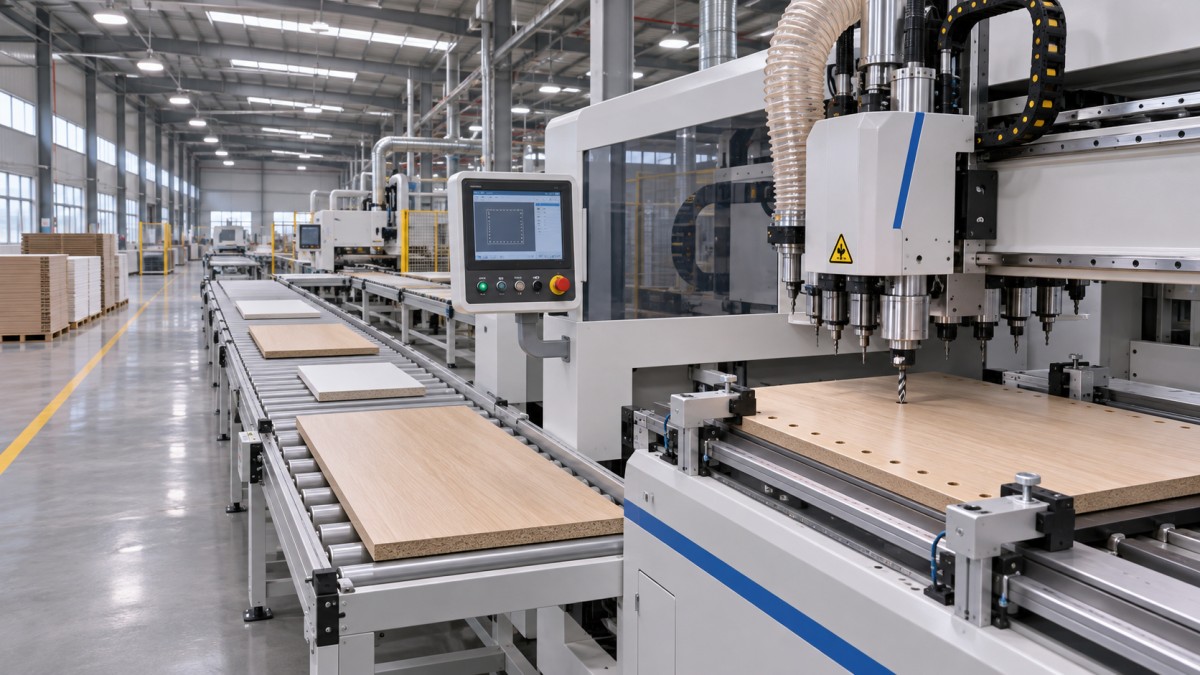
As dimensões do painel, a quantidade de furos, a profundidade de furação, as operações nas bordas e as faces usinadas determinam o trabalho necessário para cada componente. Duas máquinas podem apresentar desempenhos diferentes com a mesma combinação de produtos.
Uma lateral de armário com vários furos para conectores e furação nas bordas geralmente exige mais operações do que uma prateleira simples. Os dados de produtividade baseados em prateleiras não devem ser aplicados automaticamente às laterais de armários.
O material também é importante. Aglomerado, MDF, compensado e painéis revestidos podem exigir diferentes condições de corte, ferramentas e práticas de controle de cavacos para manter uma qualidade de furação aceitável.
Peças pequenas ou estreitas podem exigir soluções especiais de fixação ou manuseio. Painéis grandes demais podem exigir posicionamento mais lento, suporte adicional ou um layout diferente da máquina.
Antes de solicitar cotações, agrupe os componentes por dimensões, material, complexidade de usinagem e volume previsto. Inclua na análise a proporção que requer cada face, borda ou ferramenta.
No caso de móveis personalizados, avalie a frequência de alterações de projeto e de lote. Uma máquina otimizada para produções longas pode perder sua vantagem aparente quando os trabalhos mudam repetidamente.
Peça aos fornecedores que calculem a capacidade com base nessa combinação representativa, incluindo peças difíceis e trocas de configuração normais. Um único painel em condições ideais não é suficiente para o planejamento da produção.
Como a configuração da máquina e a estratégia de furação afetam a produção?
As unidades de furação, a disposição dos fusos, as ferramentas disponíveis e as faces de usinagem suportadas determinam quanto trabalho pode ser concluído sem reposicionar ou transferir um painel.
Um grupo de fusos múltiplos pode reduzir o tempo de usinagem quando um padrão de furos recorrente corresponde ao espaçamento entre os fusos. O benefício é menor quando os padrões variam muito.
Fusos independentes ou posições adicionais para ferramentas podem atender a uma variedade maior de produtos, mas seu valor depende dos requisitos reais dos programas e da estratégia de controle da máquina.
Confirme quais operações podem ser executadas simultaneamente. Uma máquina com vários fusos não necessariamente fura todos os furos necessários de uma só vez, especialmente em faces ou profundidades diferentes.
A furação de bordas, a abertura de ranhuras, o roteamento e a furação vertical podem exigir ferramentas ou orientações diferentes. Cada operação adicional pode aumentar o tempo de ciclo ou criar outra etapa de produção.
A troca automática de ferramentas pode reduzir a intervenção manual em trabalhos variados, mas a própria troca leva tempo. A capacidade do magazine de ferramentas e a vida útil das ferramentas também afetam a operação sem supervisão.
A fixação e o posicionamento merecem a mesma atenção. Um alinhamento confiável reduz correções do operador e retrabalho, enquanto o reposicionamento repetido pode diminuir o benefício de uma furação rápida.
Especifique os requisitos de tolerância juntamente com as metas de produção. Condições de corte mais rápidas só são úteis quando o posicionamento dos furos, o diâmetro e a qualidade da superfície permanecem aceitáveis durante todo o turno.
Quando o manuseio dos painéis se torna um gargalo?
Em muitas linhas, o carregamento, o descarregamento, o alinhamento e a transferência consomem tanto tempo quanto a usinagem. O ciclo relevante inclui essas atividades, a menos que ocorram simultaneamente à furação.
Observe se o operador espera pela máquina ou se a máquina espera pelo operador. Essa distinção ajuda a determinar se uma automação adicional aumentará a produção.
Por exemplo, reduzir o tempo de furação de 30 para 20 segundos traz pouco benefício se o manuseio manual ainda exigir 40 segundos e não puder ocorrer simultaneamente.
O carregamento a vácuo, os transportadores, os sistemas de retorno e o descarregamento automático podem reduzir o tempo de manuseio, mas o benefício depende das dimensões, do peso e da orientação dos painéis, bem como da sequência de produção.
Verifique se os equipamentos de manuseio conseguem processar as peças menores, maiores e mais pesadas da combinação planejada. As exceções que exigirem manuseio manual devem ser incluídas na estimativa de capacidade.
Os processos anteriores de corte e aplicação de bordas também precisam fornecer painéis corretamente identificados na taxa exigida. A montagem posterior deve retirar as peças acabadas sem bloquear a estação de furação.
Os pulmões podem absorver interrupções breves entre processos, mas exigem espaço e identificação disciplinada. Um pulmão não pode compensar permanentemente uma operação anterior ou posterior subdimensionada.
Mapeie todo o fluxo antes de comprar o equipamento. A produção efetiva da linha é limitada pelo processo contínuo mais lento, que não é necessariamente a própria máquina de furação.
O software e a preparação dos trabalhos podem evitar perdas de tempo de produção?
O software afeta a produtividade antes mesmo de o primeiro painel chegar à máquina. Programas precisos, identificação clara dos trabalhos e transferência confiável de dados reduzem atrasos na estação de produção.
Verifique se a máquina pode importar os formatos gerados pelos sistemas de projeto e fabricação existentes. Confirme como são transferidas as coordenadas de furação, a orientação dos painéis e as informações sobre os materiais.
A identificação por código de barras ou etiqueta pode agilizar a seleção de programas e reduzir erros do operador, desde que as etiquetas permaneçam legíveis e o programa correto esteja associado a cada peça.
Em produções com grande variedade de produtos, compare o tempo de programação, os procedimentos de liberação dos trabalhos e o tratamento de exceções com o mesmo cuidado dedicado à velocidade do fuso. Correções manuais frequentes podem consumir uma capacidade de engenharia considerável.
Execute trabalhos de teste em todo o fluxo de trabalho, do arquivo de projeto ao componente acabado. Inclua revisões, peças espelhadas e painéis com dimensões semelhantes, mas padrões de furos diferentes.
Esclareça quem mantém as bibliotecas de ferramentas, valida os programas e resolve erros de dados. A integração de software também envolve requisitos operacionais contínuos, além do custo inicial de implementação.
Como incluir as paradas e as perdas de qualidade?
O desgaste das ferramentas, o acúmulo de cavacos, as falhas dos sensores e o posicionamento irregular dos painéis podem reduzir gradualmente a produção. As verificações planejadas geralmente são mais fáceis de administrar do que as interrupções inesperadas da linha.
Sempre que possível, acompanhe a vida útil das ferramentas por material e operação. Substitua ou faça a manutenção das ferramentas antes que o desgaste cause furos inaceitáveis, forças de corte excessivas ou paradas repetidas.
A extração de pó e o ar comprimido devem atender aos requisitos do fornecedor do equipamento. Uma extração insuficiente ou um fornecimento de ar instável podem afetar a confiabilidade, a limpeza e o desempenho da fixação.
Registre as paradas por causa e duração, incluindo correções de programação, falta de material, preparação e falhas da máquina. Separe as paradas planejadas das perdas não planejadas para garantir relatórios consistentes.
Meça a taxa de aprovação na primeira passagem, além da produção total. Uma linha que produz mais painéis, mas apresenta erros de furação frequentes, pode gerar inspeções adicionais, retrabalho e atrasos na montagem.
Durante o comissionamento, estabeleça uma linha de base para o tempo de ciclo, a disponibilidade e a qualidade. Revise os dados quando os operadores estiverem familiarizados com o equipamento e com a combinação normal de produtos.
Como as equipes podem comparar máquinas e justificar a automação?
Solicite um teste documentado com materiais, dimensões de painéis e padrões de furação representativos. Os fornecedores devem especificar o número de operadores, a configuração das ferramentas, as soluções de manuseio e se as trocas de configuração estão incluídas.
Compare a quantidade sustentada de painéis aprovados por turno, em vez da produção máxima por hora. Se um teste de turno completo não for viável, combine ciclos medidos com premissas de paradas claramente especificadas.
Solicite resultados separados para os painéis comuns e para as exceções mais exigentes. Isso revela se uma média atraente depende da exclusão de peças que entrarão regularmente na produção.
Calcule o investimento total, incluindo a máquina, os equipamentos de manuseio, a instalação, a integração de software, a extração, o treinamento, as ferramentas sobressalentes e quaisquer alterações necessárias no edifício ou nas instalações de serviços.
Em seguida, estime os benefícios anuais decorrentes do aumento da produção de peças aprovadas, das alterações na mão de obra, da redução do retrabalho e da terceirização evitada. Considere a produção adicional valiosa apenas quando houver demanda ou custos evitados que a justifiquem.
Uma estimativa simples do prazo de retorno divide o investimento adicional pelo benefício líquido anual. Desconte as despesas operacionais adicionais e considere os custos de manutenção, consumíveis e software.
Por exemplo, uma atualização de automação que custe $120,000 e tenha um benefício líquido anual estimado em $40,000 apresenta um prazo simples de retorno de três anos, antes dos efeitos do financiamento e dos impostos.
Teste essa estimativa considerando uma demanda menor, uma implantação mais lenta, mais tempo de parada e a cobertura dos operadores. Avalie também o tempo de resposta da assistência técnica, a disponibilidade de peças sobressalentes e o custo de uma falha prolongada.
Quando os projetos de móveis incluírem tanto painéis furados quanto componentes decorativos de madeira maciça, avalie esses processos separadamente. Um torno não substitui a furação de painéis nem aumenta diretamente sua capacidade.
Por exemplo, o CA-1530 CNC Wood Lathe foi projetado para torneamento de peças de madeira maciça, como pés e colunas de móveis, com comprimento máximo de usinagem padrão declarado de 1,500 mm.
A Qingdao Zhongding Machinery fornece máquinas para trabalhar madeira e suporte; as equipes de projeto devem confirmar a configuração, as instalações necessárias, os serviços e os critérios de aceitação de cada máquina proposta.
Conclusão: planeje com base na produção sustentada de peças aprovadas
A produtividade dos equipamentos de furação para móveis de painel é determinada pela interação entre usinagem, manuseio, software, pessoal, manutenção e a combinação real de componentes.
Elabore o caso de negócio com base em medições representativas do tempo de ciclo e na quantidade de painéis aprovados por turno. Valide o restante da linha antes de pagar por mais velocidade de máquina ou automação.
A melhor escolha é a configuração que atende à demanda necessária com confiabilidade, mantém a qualidade e oferece flexibilidade operacional suficiente para as mudanças de produto previstas no projeto.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.