


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Integração de uma serra seccionadora automática em uma linha de produção de móveis
Uma serra seccionadora automática de painéis pode aumentar a produção de armários somente quando seu ciclo de corte se ajusta ao fluxo de chapas que entram na máquina e de peças que saem dela. Uma serra mais rápida não resolverá um gargalo na etiquetagem, classificação, aplicação de bordas ou usinagem CNC; em vez disso, pode criar filas maiores e dificultar a identificação das peças.
A decisão de integração deve, portanto, partir do mix de produção e do percurso previsto para cada painel, e não da velocidade máxima de corte da serra. O layout, os dados de software, a extração de pó, a segurança, o tempo de parada para instalação e os critérios de aceitação precisam ser coordenados como partes de um mesmo projeto.
Defina o fluxo de produção antes de especificar a máquina
As linhas de produção de armários operam sob diferentes restrições. Uma linha que produz componentes repetidos de caixas a partir de uma variedade limitada de chapas pode favorecer lotes maiores e padrões de corte estáveis. Uma linha sob encomenda pode processar muitas cores e espessuras de chapas, além de diferentes configurações de armários, em lotes pequenos. Nesse ambiente, a capacidade de manter as peças identificadas e agrupadas para as operações seguintes pode ser tão importante quanto o volume de corte bruto.
Mapeie uma sequência de produção representativa, desde o armazenamento das chapas até a próxima estação de processamento. Inclua o recebimento ou a preparação das chapas, o carregamento, o corte, a etiquetagem, a descarga, a classificação, a aplicação de bordas, a furação ou o roteamento e o armazenamento temporário. Identifique onde as chapas mudam de direção, onde os operadores manuseiam peças individuais e onde os trabalhos aguardam equipamentos ou instruções.
Sempre que possível, use registros reais de produção: dimensões e espessuras das chapas, tipos de material, dimensões típicas das peças, demanda diária ou por turno, tamanhos dos lotes e proporção de pedidos mistos. Uma amostra representativa deve incluir trabalhos difíceis, não apenas o padrão mais fácil e de maior volume. Peças pequenas, superfícies decorativas, direção dos veios e peças que exigem diferentes operações posteriores podem alterar tanto o tempo de manuseio quanto os planos de corte.
Em uma linha existente, determine o gargalo atual antes de definir uma meta de produção para a serra. Se a aplicação de bordas já operar próxima de sua capacidade prática, aumentar o volume de corte sem ampliar o espaço de classificação ou a capacidade das etapas seguintes pode apenas elevar o trabalho em processo. Por outro lado, se o corte estiver atrasando a montagem, o projeto deve considerar as pessoas e os equipamentos necessários para retirar e encaminhar as peças no novo ritmo.
Dimensione a capacidade com base em trabalhos completos, não no corte mais rápido
A velocidade de corte indicada para uma máquina ou sua taxa de ciclo teórica não correspondem à capacidade de produção utilizável. O ciclo de trabalho também inclui carregamento, posicionamento, alterações no padrão de corte, descarga, etiquetagem, manuseio de retalhos e interrupções. O equilíbrio depende da configuração da serra e do mix de produção.
O planejamento da capacidade deve expressar a demanda em uma unidade correspondente à decisão a ser tomada. O número de chapas por turno pode ajudar a estimar a demanda de carregamento, mas o número de peças por turno e o mix de dimensões das peças são mais úteis para entender o manuseio nas etapas seguintes. Uma chapa complexa que gere muitos componentes pequenos pode ocupar a área de descarga e etiquetagem por mais tempo do que uma chapa que produza alguns painéis grandes, mesmo que ambas exijam o carregamento de apenas uma chapa.
Elabore uma estimativa de capacidade usando padrões de corte representativos e a configuração de pessoal prevista. Registre a duração presumida do turno, o tempo produtivo, o método de carregamento, o número de operadores, a apresentação do material e o tratamento dos retalhos. Se estiver previsto o corte de chapas empilhadas, verifique se o tipo de chapa, a altura da pilha, a proteção da superfície, a precisão necessária e os limites da máquina definidos pelo fornecedor permitem esse plano. Um cálculo de capacidade baseado em uma pilha que não pode ser usada para o mix real superestimará a produção.
Considere separadamente a manutenção planejada e as interrupções normais de produção, sem incluí-las no ciclo de corte. Em seguida, compare a produção alcançável com a capacidade de carregamento, etiquetagem, classificação e do próximo processo limitante. O objetivo não é forçar todas as estações a ter capacidade idêntica, mas explicitar os buffers resultantes e as necessidades de pessoal.
Projete o layout considerando a entrada das chapas e a saída das peças
A área ocupada pela serra é apenas parte do espaço necessário. As chapas inteiras precisam de um trajeto prático do armazenamento até a posição de carregamento, incluindo espaço para manobras e elevação. As peças acabadas precisam de espaço para remoção segura, identificação, inspeção e colocação em carrinhos, paletes ou transportadores. O acesso para troca de lâminas, limpeza, painéis elétricos e manutenção deve permanecer disponível após a instalação dos equipamentos ao redor.
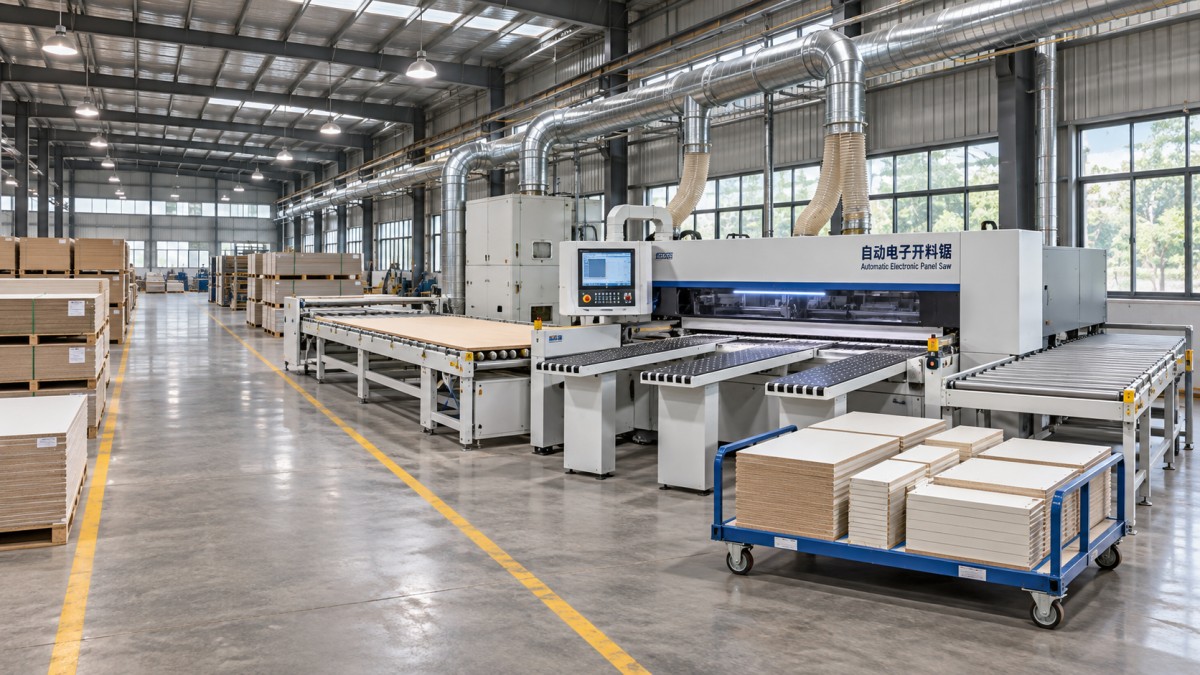
Desenhe o layout usando a maior dimensão de chapa e as peças mais compridas a serem manuseadas, em vez de se basear apenas no contorno da máquina. Indique as rotas de empilhadeiras e pedestres, as posições dos operadores, as áreas de manutenção, as conexões de extração de pó e os locais dos botões de parada de emergência e dispositivos de seccionamento. Verifique se alguma rota de entrega ou remoção cruza a área de operação da serra ou bloqueia o acesso às máquinas adjacentes.
O método de carregamento deve levar em conta tanto o volume de chapas quanto o mix de materiais. O carregamento manual pode ser adequado quando o volume de produção é moderado e há trocas frequentes de chapas, desde que o peso das chapas e os riscos de manuseio sejam considerados. Dispositivos de elevação ou carregamento automatizado podem reduzir o manuseio manual, mas exigem uma apresentação clara dos materiais, espaço suficiente e uma abordagem definida para diferentes dimensões de chapas, chapas empenadas e proteção de superfície. O benefício esperado deve ser avaliado em relação ao fluxo completo, incluindo a rapidez com que as peças cortadas podem ser retiradas.
Na saída, decida se as peças serão classificadas por armário, pedido de cliente, material, necessidade de aplicação de bordas ou próxima máquina. Cada critério tem consequências diferentes em termos de espaço e manuseio. A classificação imediata por pedido pode reduzir a procura posterior, mas talvez exija mais locais de destino junto à serra. Classificar pela próxima operação pode simplificar a transferência, mas gerar a necessidade de reagrupar os componentes mais adiante. O método escolhido deve ser testado com um mix representativo de pedidos antes de definir o espaço no chão de fábrica e os carrinhos.
Conecte os dados de corte ao controle físico das peças
A integração com o software de produção não é apenas uma questão de saber se dois sistemas conseguem trocar um arquivo. Os dados precisam continuar utilizáveis desde o plano de corte até o componente acabado. Uma cadeia típica começa no projeto de armários ou em um sistema de pedidos, passa por um aplicativo de lista de corte ou otimização e termina em instruções para a máquina e etiquetas de peças. Cada transferência precisa ter um responsável definido e um meio de detectar erros.
Confirme qual sistema cria os padrões de corte, quais formatos de arquivo e campos são compatíveis e como os programas são transferidos e aprovados. Os códigos de material, as dimensões acabadas, a espessura da chapa, a direção dos veios, os identificadores das peças e as instruções de aplicação de bordas precisam ter definições consistentes. Esclareça se as dimensões em cada sistema se referem à peça bruta cortada ou à peça acabada após o processamento posterior; uma diferença não percebida pode resultar em peças que não podem ser corrigidas nas etapas seguintes.
O momento da etiquetagem é uma decisão operacional, além de ser uma funcionalidade de software. Uma etiqueta aplicada na face correta e no momento adequado pode manter a identificação da peça durante a aplicação de bordas e a usinagem. Uma etiqueta que encobre uma superfície de referência, danifica um acabamento decorativo, se solta ou é aplicada depois que as peças foram misturadas pode comprometer a rastreabilidade. Se as etiquetas contiverem códigos de barras, verifique se os leitores e o software das etapas seguintes conseguem interpretar o mesmo identificador.
Defina um procedimento para exceções antes do início da produção. Ele deve abranger uma peça danificada, uma etiqueta incorreta, a falta de uma chapa, uma chapa parcial e a necessidade de refazer uma peça. O operador precisa saber se o programa original pode ser reutilizado, como a substituição será identificada e como o sistema de produção registrará a alteração. Sem esse procedimento, uma serra conectada ao software ainda pode produzir peças fisicamente impossíveis de rastrear.
Resolva as interfaces de utilidades e segurança antes da entrega
A prontidão do local deve ser verificada com base nos documentos de instalação do equipamento selecionado, e não em uma previsão genérica de utilidades. A alimentação elétrica, a proteção, o aterramento, o ar comprimido, quando necessário, e as conexões de rede devem atender à máquina e aos requisitos locais de instalação. Confirme os pontos de conexão e quem é responsável pelos trabalhos externos aos limites da máquina, incluindo dispositivos de seccionamento, cabos, tubulações e suporte ao comissionamento.
A extração de pó exige coordenação especial. O sistema de extração deve atender aos pontos de conexão e aos requisitos operacionais especificados para a serra, levando em conta o restante da fábrica, o trajeto dos dutos e o efeito do funcionamento simultâneo de outras máquinas. Uma conexão fisicamente compatível não comprova que o desempenho de captação seja adequado. Defina quem avaliará o sistema de extração e como seu desempenho será verificado durante a operação.
As proteções da máquina e os dispositivos de segurança devem ser considerados em conjunto com o fluxo de materiais ao redor. Um layout que deixa espaço para um transportador, mas exige que as pessoas alcancem uma zona perigosa, não é uma integração aceitável. Alterações nas proteções, nos controles ou nos intertravamentos devem ser coordenadas com os fornecedores envolvidos e avaliadas de acordo com os requisitos de segurança locais aplicáveis. O acesso para desobstrução e manutenção também requer um procedimento controlado de isolamento; uma parada de emergência não substitui o isolamento das fontes de energia.
Outras verificações do local incluem as condições e a capacidade de carga do piso, os requisitos de ancoragem, os espaços livres no teto e para elevação, o acesso para entrega e as condições ambientais especificadas para o equipamento. Resolva eventuais incompatibilidades enquanto ainda for possível alterar os desenhos, em vez de esperar até a chegada da máquina.
Planeje a instalação considerando as dependências da produção
Um cronograma prático de implementação identifica mais do que as datas de entrega e instalação. Ele relaciona os pré-requisitos às partes responsáveis por eles: aprovação final do layout, obras na fundação ou no piso quando necessárias, conclusão das instalações de utilidades, instalação da extração, configuração do software, entrega do equipamento, instalação mecânica e elétrica, verificações de segurança, treinamento e testes de produção.
Em uma fábrica em operação, defina o momento da transição e as consequências de eventuais atrasos. Talvez seja necessário manter o equipamento existente disponível até que a nova serra demonstre que consegue processar trabalhos representativos. Se as limitações de espaço exigirem a remoção da serra antiga primeiro, o cronograma deve incluir uma contingência para a capacidade de corte, como estoque planejado ou uma rota alternativa de processamento. Essa contingência deve levar em conta a disponibilidade de materiais e o espaço de armazenamento necessário para trabalhos parcialmente concluídos.
A preparação do software e da etiquetagem muitas vezes pode avançar antes da chegada da máquina, desde que as especificações das interfaces estejam definidas. Organize os códigos de material, estabeleça regras de nomenclatura, prepare trabalhos de amostra e verifique antecipadamente o conteúdo das etiquetas. Isso reduz o risco de a instalação mecânica ser concluída enquanto os dados de produção continuam inutilizáveis.
Mantenha um único registro de interfaces para as decisões que envolvem fornecedores e instalações da fábrica. Ele deve registrar as informações necessárias, a parte responsável, o prazo, a situação atual e o impacto de qualquer questão não resolvida. Os itens típicos incluem a conexão exata da extração, o formato do arquivo do programa, a altura da transferência para o transportador, o acesso à rede e a responsabilidade pela remoção de resíduos da instalação. Esses detalhes podem afetar o caminho crítico mesmo quando a serra é entregue no prazo.
Aceite o processo integrado, não apenas a máquina
Os critérios de aceitação devem ser acordados antes da compra e distinguir o teste da máquina do teste da linha de produção. Um teste de fábrica, quando incluído, pode verificar as funções da máquina e o corte de amostras antes do envio. A aceitação no local também deve abranger as utilidades instaladas, o fluxo real de materiais, a transferência de software, a etiquetagem, as funções de segurança e a preparação dos operadores. A aprovação em um teste não comprova automaticamente a aprovação no outro.
Selecione trabalhos de teste que representem a carga de trabalho prevista: diferentes espessuras e acabamentos de chapas, componentes grandes e pequenos, peças sensíveis à direção dos veios e pelo menos um padrão de pedido misto, se isso fizer parte da produção normal. Defina o método de medição, o tamanho da amostra, as tolerâncias dimensionais e a qualidade de borda aceitável para esses trabalhos. Os limites devem ser compatíveis tanto com a especificação da máquina quanto com as necessidades dos processos seguintes.
Execute o teste com a configuração prevista para carregamento e descarga. Registre o tempo decorrido e as interrupções, mas verifique também se cada peça pode ser identificada, classificada e transferida sem soluções improvisadas. Se a serra atingir a meta de corte apenas quando funcionários adicionais retiram temporariamente as peças da saída, o resultado não deve ser considerado prova de que o modelo de pessoal previsto sustentará essa produção.
Separe os defeitos que impedem a operação segura ou a produção dos itens pendentes de menor importância e atribua a cada um uma data de resolução e um responsável. O treinamento deve abranger a seleção de programas, as verificações de materiais e etiquetas, a inspeção de rotina, os procedimentos de troca de lâminas, o relato de falhas e a recuperação segura após uma parada. A equipe de manutenção também precisa ter acesso à documentação, às informações sobre peças de reposição e aos procedimentos necessários para a configuração instalada.
Após a entrega, compare os resultados de produção com as premissas usadas para justificar a instalação. Se a produção ficar abaixo do planejado, examine os tempos de espera no carregamento e na saída, os atrasos na classificação, a disponibilidade de programas e o congestionamento nas etapas seguintes antes de atribuir a diferença à velocidade de corte. A medida útil da integração é saber se as peças corretamente identificadas chegam à próxima operação no ritmo e com a qualidade exigidos, por meio de um fluxo de trabalho que a fábrica consiga manter.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.