

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Vale a pena investir em uma linha de produção de marcenaria chave na mão?
Uma linha de produção de marcenaria turnkey vale o investimento quando o processo existente perde tempo nos pontos de transferência, a qualidade varia entre as estações ou a produção é limitada pela movimentação manual de materiais, e não pela capacidade real de usinagem. O investimento é mais difícil de justificar quando os projetos dos produtos mudam constantemente, os tamanhos dos lotes permanecem muito pequenos ou as operações anteriores e posteriores não foram definidas com clareza suficiente para suportar equipamentos conectados.
O termoturnkey deve descrever mais do que um grupo de máquinas entregue ao mesmo tempo. Uma linha funcional possui fluxo de materiais definido, capacidades compatíveis, lógica de controle compatível, conexões de coleta de pó, planejamento elétrico, acesso seguro, coordenação de instalação e procedimentos de comissionamento. Seu valor vem da redução de interrupções entre corte, processamento de bordas, furação, preparação para montagem, lixamento ou outras operações necessárias. Uma linha que contém máquinas individuais capazes, mas gera espera, remanuseio ou classificação entre elas, ainda não funciona como um sistema de produção integrado.
Onde o investimento gera valor mensurável
O caso mais forte surge quando componentes repetíveis de painéis ou madeira maciça passam por uma sequência estável. Peças de armários, painéis de guarda-roupas, portas, gavetas, componentes de mesas e produtos semelhantes frequentemente exigem dimensionamento repetido, tratamento de bordas, padrões de furos, rasgos ou operações de conformação. Quando essas atividades são separadas por transferências manuais, diversos pequenos atrasos se acumulam: os painéis são empilhados, identificados, movidos, inspecionados, reposicionados e colocados novamente na fila. Nenhum desses atrasos parece significativo isoladamente, mas eles podem determinar a produção diária real.
Uma linha conectada reduz o número de transferências não controladas. A direção de alimentação é consistente, as referências das peças são mantidas e uma máquina posterior recebe o material em uma taxa previsível. Isso é tão importante para a qualidade quanto para a velocidade. Um painel que foi movimentado por vários carrinhos ou pilhas tem maior probabilidade de sofrer danos nas bordas, riscos na face, mistura de etiquetas ou erros de orientação antes da conclusão da usinagem.
A eficiência da mão de obra deve ser avaliada com cuidado. A automação não simplesmente elimina mão de obra de uma oficina. Ela desloca o trabalho de carregamento, descarregamento e busca de materiais repetitivos para verificação de configuração, gerenciamento de ferramentas, inspeção de qualidade, controle de programas, manutenção preventiva e tratamento de exceções. O benefício econômico é mais crível quando a mesma quantidade de mão de obra qualificada é atualmente consumida por tarefas repetidas que não envolvem corte. É menos convincente quando uma linha é adquirida principalmente para substituir uma operação manual flexível que já processa trabalhos variados com pouca espera.
A consistência também tem efeito financeiro direto. Se a colagem de bordas, as posições de furação ou as dimensões de corte variam, o custo não se limita à peça rejeitada. Painéis de reposição consomem material, tempo de máquina, etiquetas, ferragens, atenção na embalagem e frequentemente interrompem a sequência do pedido. Uma linha estável melhora a repetibilidade somente quando as superfícies de referência, as dimensões da peça, os programas, as ferramentas e a condição do material são controlados em conjunto.
O ponto de partida é o gargalo, não a lista de máquinas
Antes de avaliar uma linha turnkey, mapeie o percurso real de um pedido representativo, desde a chapa bruta até a próxima etapa de produção. Inclua tempo de preparação, inspeção, configuração de máquina, retrabalho, identificação de peças e movimentação entre estações. O mapa deve distinguir o tempo de ciclo da máquina do tempo decorrido. Uma máquina CNC de nesting pode concluir uma chapa rapidamente, enquanto as peças resultantes aguardam porque faltam etiquetas, a capacidade de colagem de bordas é menor ou os componentes furados não são classificados para a próxima operação.
Uma linha deve ser projetada em torno de sua operação limitante. Na produção de móveis em painéis, essa restrição pode ser a colagem de bordas, pois peças com várias bordas expostas exigem múltiplas passagens e alimentação cuidadosa. Em outros trabalhos, a furação ou o fresamento podem limitar o fluxo devido a padrões complexos de ferragens. Para madeira maciça, o condicionamento e o lixamento podem se tornar as etapas limitantes, pois a variação de umidade, a direção do veio e os requisitos de superfície afetam as taxas de alimentação aceitáveis.
A capacidade nominal é frequentemente mal compreendida. A velocidade máxima de avanço de uma máquina ou a quantidade teórica de peças por hora não equivale à produção útil da linha. A produtividade real muda conforme as dimensões dos painéis, o número de bordas, a complexidade de usinagem, as trocas de ferramentas, o aquecimento da cola, o espaçamento entre peças, os ciclos de limpeza, a remoção de defeitos e o mix de produtos. Peças muito estreitas ou formatos irregulares podem exigir manuseio diferente dos painéis retangulares padrão. A questão útil é se a linha mantém o fluxo necessário para o mix real de peças, e não se cada máquina possui uma especificação individual impressionante.
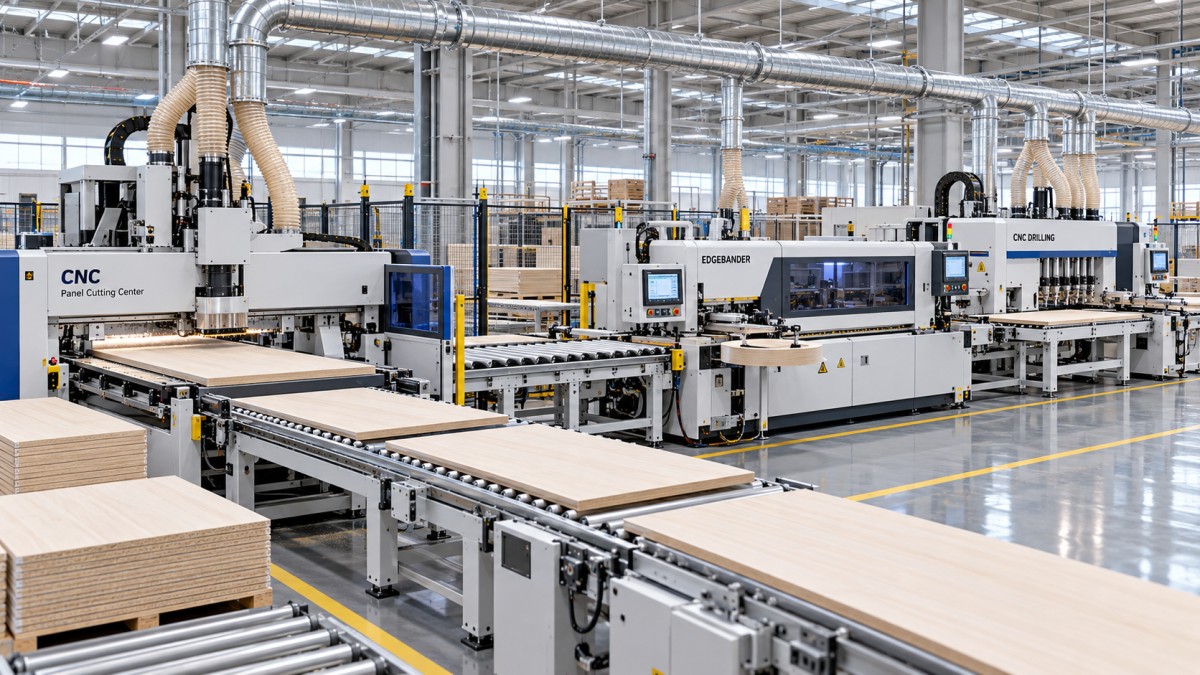
O ajuste de capacidade também exige margem para pequenas paradas. Se uma estação anterior produz peças mais rapidamente do que o processo seguinte consegue aceitá-las, pode ser necessário um buffer de acumulação. Se não houver buffer, a máquina anterior fica ociosa; se o buffer for muito pequeno, os operadores começam a criar pilhas informais, reintroduzindo erros de classificação e danos à superfície. Buffers não são, por definição, espaço desperdiçado. Quando posicionados adequadamente, absorvem a variação normal sem ocultar um gargalo persistente.
Como o mix de produtos altera a resposta
Uma linha de produção apresenta melhor desempenho quando o trabalho segue uma família de processos repetível. Isso não exige que todos os armários ou portas sejam idênticos. Exige comunalidade suficiente na espessura das chapas, na faixa de tamanho dos painéis, no material de borda, nos padrões de furos, na sequência de usinagem e no método de manuseio para que as configurações dos equipamentos e a lógica de roteamento permaneçam estáveis.
Uma alta variação altera o cálculo. Uma oficina que produz frequentemente peças únicas pode precisar de configuração rápida, programas flexíveis, pontos de intervenção manual e espaço para peças incomuns. Um arranjo de transportadores excessivamente rígido pode então retardar o trabalho, porque cada exceção precisa ser removida da rota normal. A flexibilidade ainda pode ser incorporada a um projeto turnkey por meio de rotas de desvio, transportadores de retorno, programas orientados por código de barras, guias ajustáveis ou células independentes. O projeto deve reconhecer as exceções, em vez de presumir que elas não existem.
A escolha do material também importa. Aglomerado revestido de melamina, MDF, compensado, painéis folheados e madeira maciça não se comportam da mesma forma durante o corte e o processamento de bordas. O aglomerado pode expor núcleos fracos em uma borda mal cortada. O MDF exige extração de pó adequada porque o pó fino pode afetar tanto a confiabilidade da máquina quanto as condições do ambiente de trabalho. Painéis folheados requerem atenção ao lascamento, à proteção da face e à correspondência dos veios. A madeira maciça muda de dimensão com a umidade e pode apresentar variação natural que impede um manuseio automatizado totalmente uniforme.
Uma linha destinada a uma única categoria de chapa pode ser configurada de forma precisa para velocidade e repetibilidade. Uma linha que deverá processar diversos tipos de material precisa de ferramentas adequadas, bibliotecas de parâmetros, configurações de cola, controle de avanço e procedimentos claros para mudar de uma condição de material para outra. Tratar todas as chapas como intercambiáveis frequentemente resulta em bordas lascadas, colagem fraca, baixa qualidade dos furos ou confusão de configuração evitável.
O custo de capital é apenas uma parte do investimento
O preço de compra é importante, mas não representa o custo total de colocar uma linha em uso produtivo. A preparação do local pode exigir alterações na alimentação elétrica, na capacidade de ar comprimido, nos dutos de extração de pó, nas medidas de proteção contra incêndio, no layout do piso, na iluminação e no acesso para manutenção. Máquinas grandes e transportadores também exigem uma rota de entrega que permita descarregamento, movimentação interna e posicionamento final. Uma linha que chega antes de essas condições estarem prontas pode perder tempo valioso aguardando obras de infraestrutura.
Há também um custo de transição. Os pedidos existentes podem precisar continuar enquanto os equipamentos são instalados, os programas são validados e a equipe de produção se familiariza com o novo fluxo. O primeiro período de operação deve incluir tempo para calibração, cortes de teste, ajustes de cola, verificações de códigos de barras ou etiquetas e confirmação de que as peças acabadas chegam ao local posterior correto. Presumir produção total imediata gera pressão para ignorar essas verificações, o que pode transformar pequenos erros de configuração em um lote maior de retrabalho.
Detalhes técnicos que merecem análise mais detalhada
O layout da linha deve seguir o fluxo das peças, em vez de acomodar os equipamentos no espaço vazio disponível do piso. Os painéis brutos precisam de armazenamento adequado e de uma rota clara até a primeira operação. Os componentes acabados precisam de um ponto de saída que não cruze a rota de entrada. Rotas cruzadas geram congestionamento, tornam a rotulagem mais difícil de acompanhar e aumentam a probabilidade de que as peças sejam movimentadas antes de uma operação ser concluída.
A extração de pó exige uma visão de engenharia, não uma conexão de última hora. Máquinas diferentes geram diferentes volumes e tipos de resíduos. O corte e o fresamento geram pó fino em suspensão; coladeiras de borda produzem aparas e resíduos relacionados a adesivos; o lixamento produz grandes quantidades de partículas finas. Fluxo de ar insuficiente pode reduzir a qualidade do corte, deixar resíduos nas superfícies de referência, contaminar sensores e encurtar o intervalo entre as tarefas de limpeza. O roteamento dos dutos, o controle das válvulas de fechamento, a capacidade de coleta e o acesso para limpeza devem ser analisados com toda a linha em operação, e não máquina por máquina.
As ferramentas são outra dependência oculta. A produção automatizada amplifica o efeito de lâminas de serra cegas, fresas desgastadas, montagem incorreta de pinças, rolos de pressão mal mantidos ou configurações inadequadas de cola para colagem de bordas. Um operador manual às vezes consegue perceber um acabamento em deterioração e compensar imediatamente. Em uma linha, o mesmo defeito pode continuar em muitas peças antes de se tornar visível. Registros de vida útil das ferramentas, aprovação da primeira peça após uma troca e pontos de inspeção definidos reduzem essa exposição.
O tratamento de dados deve ser proporcional à operação. O rastreamento por código de barras ou etiquetas é útil quando as peças têm múltiplas etapas de usinagem, padrões de furação variáveis ou risco de mistura de componentes semelhantes. Ele só funciona quando a etiqueta permanece legível, continua fixada durante os processos necessários e está vinculada a uma revisão confiável do programa. Um sistema de controle sofisticado não pode corrigir uma revisão de desenho incorreta ou um painel etiquetado erroneamente antes da primeira máquina.
A instalação e a aceitação devem comprovar o processo
A aceitação deve basear-se em condições representativas de produção, não apenas em um teste a seco. As peças de teste devem incluir as espessuras, dimensões, configurações de bordas, padrões de furos e materiais que criam dificuldades normais. Um painel retangular simples com uma borda não comprova que um sistema processará laterais estreitas de gavetas, prateleiras longas, painéis com múltiplas bordas ou componentes que exigem diferentes padrões de ferragens.
Os critérios de inspeção precisam estar visíveis antes do início do comissionamento. Eles podem incluir precisão de comprimento e largura, esquadro, aparência e aderência da colagem de bordas, localização dos furos, limpeza da usinagem, proteção da superfície, legibilidade das etiquetas e roteamento correto das peças. O objetivo não é exigir perfeição arbitrária; é estabelecer o que significa uma produção aceitável para o produto pretendido e identificar qual controle de ajuste influencia cada resultado.
O alinhamento mecânico e a lógica de software devem ser testados em conjunto. Uma estação de furação corretamente calibrada ainda produzirá peças inutilizáveis quando um programa indicar a face ou referência errada. Por outro lado, dados precisos não podem compensar uma peça empenada, uma guia solta, um sensor contaminado ou um painel que não está fixado com segurança. Quando surge um defeito, a investigação deve separar a condição do material, a configuração, o programa, as ferramentas, o alinhamento da máquina e o manuseio. Alterar diversas variáveis ao mesmo tempo torna mais difícil encontrar a causa real.
Quando uma linha turnkey não é a decisão imediata correta
O investimento pode ser prematuro quando a demanda é incerta, o roteamento do processo ainda muda toda semana ou problemas básicos de qualidade se originam antes da usinagem. Chapas armazenadas de forma inadequada, material de entrada inconsistente, desenhos pouco claros e alterações de engenharia não gerenciadas continuarão sendo problemas após a instalação da automação. Uma linha move esses problemas mais rapidamente e torna seus efeitos mais visíveis.
Também pode ser a escala errada quando uma única operação isolada limita claramente a produção. Substituir ou atualizar essa estação, melhorar a preparação dos materiais ou padronizar programas pode liberar capacidade a um custo menor. Uma linha mais ampla torna-se justificável quando os ganhos das melhorias isoladas já foram absorvidos e as perdas restantes decorrem das conexões entre as operações.
Uma decisão de investimento sólida resulta da adequação da linha a um processo definido: materiais reais, dimensões reais das peças, trocas realistas, gargalos conhecidos, utilidades disponíveis e uma rotina de manutenção que possa ser sustentada. Quando essas condições estão estabelecidas, uma linha integrada de marcenaria pode converter tempo de máquina disperso em fluxo de produção previsível. Quando não estão resolvidas, o equipamento pode ser tecnicamente capaz, enquanto a operação ao seu redor permanece despreparada para concretizar seu valor.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.