

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como evitar problemas de compatibilidade em uma linha turnkey de marcenaria?
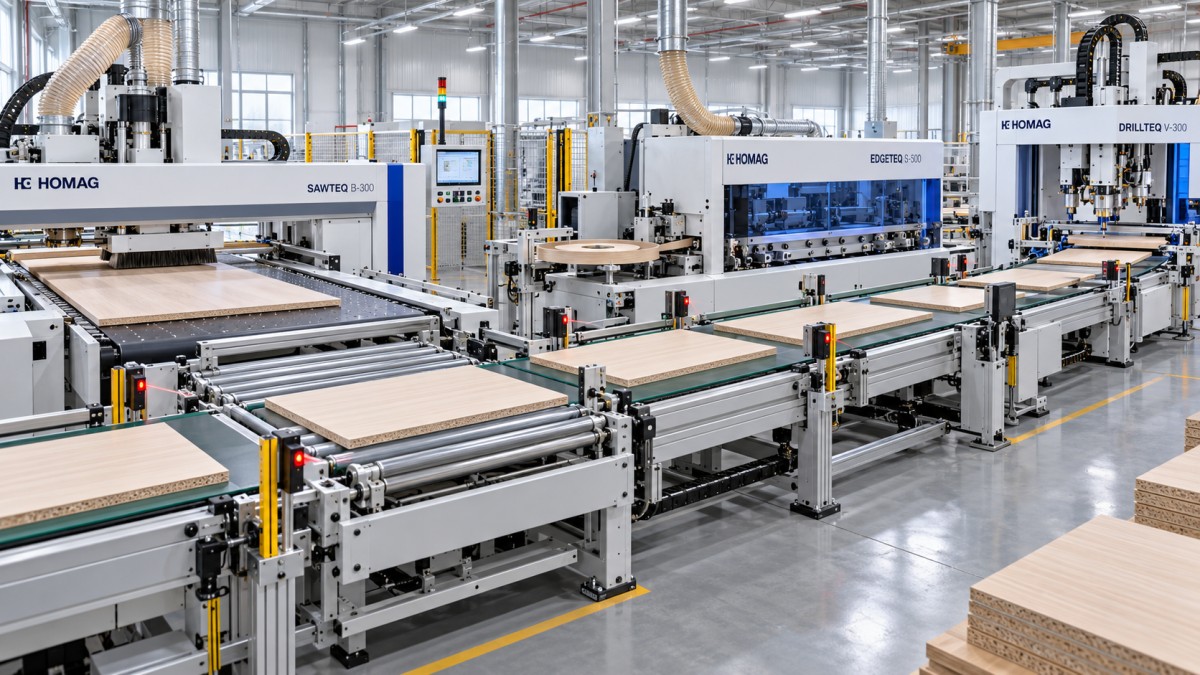
Os problemas de compatibilidade numa linha de processamento de madeira turnkey são evitados ao tratar a linha como um único sistema de produção antes de selecionar qualquer máquina individual. A alimentação de painéis, o corte, a colagem de bordas, a furação, a classificação e a descarga devem estar alinhados quanto à capacidade de produção, referência da peça, formato dos dados, direção de transferência e condições operacionais. Uma máquina pode funcionar bem isoladamente e ainda assim criar gargalos, bordas danificadas, erros de posicionamento ou paradas inexplicáveis quando conectada a equipamentos com premissas diferentes.
O ponto de partida prático é uma definição completa do processo: os materiais dos painéis, a faixa de espessuras, as dimensões mínimas e máximas das peças, a composição dos produtos acabados, o padrão diário de troca de produção, o material de borda, os padrões de furos, a produção requerida e o espaço disponível no piso. Esses detalhes determinam se os equipamentos comunicarão e transferirão as peças de forma confiável. Uma linha projetada apenas com base na velocidade nominal das máquinas frequentemente falha porque é a ação de manuseio mais lenta, e não a ação de corte mais rápida, que determina a produção utilizável.
Compatibilize a capacidade real de produção, não a capacidade de catálogo
Cada estação tem uma capacidade nominal, mas esses valores só são significativos sob as condições especificadas. Uma serra de painéis pode indicar uma alta velocidade de avanço para painéis longos e uniformes, enquanto uma coladeira de bordas atinge a velocidade declarada apenas com fita de borda estável, operações de refilo limitadas e poucos intervalos entre as peças. Uma estação de furação ou nesting pode exigir tempo adicional para trocas de ferramenta, alinhamento de painéis, leitura de códigos de barras ou carregamento de programas. Se essas condições forem ignoradas, a máquina a montante libera peças mais rapidamente do que a estação seguinte pode recebê-las.
Calcule a capacidade com base na composição prevista dos produtos, e não em um único painel ideal. Inclua o tempo de carregamento, o tempo de usinagem, o deslocamento entre estações, o tempo de fila, as mudanças de orientação, a inspeção, o manuseio de retrabalho e as trocas de ferramenta planejadas. Componentes curtos de armários, tiras estreitas, peças conformadas e mudanças frequentes de pedidos frequentemente reduzem a produção efetiva da linha muito mais do que grandes painéis retangulares.
Uma pequena diferença de velocidade pode ser absorvida por um buffer dimensionado corretamente. Uma diferença grande ou variável não pode. Quando uma estação de corte rápida alimenta uma coladeira de bordas mais lenta sem espaço suficiente de acumulação, os painéis podem se empilhar incorretamente, chegar com espaçamento insuficiente ou forçar ciclos repetidos de parada e partida. O resultado frequentemente é atribuído ao transportador de transferência, embora a causa raiz seja uma compatibilização irrealista da capacidade.
Estabeleça um sistema de referência para cada peça
Muitas falhas de compatibilidade aparecem como defeitos aleatórios de usinagem, mas na realidade são conflitos de referência. Uma máquina pode posicionar um painel a partir da borda esquerda e da borda frontal, enquanto o processo seguinte considera a face oposta ou um canto diferente como zero. Isso se torna especialmente grave com painéis de portas, componentes de gavetas, laterais espelhadas de armários e peças que exigem usinagem em mais de uma face.
Defina a referência da peça antes de programar a linha. A definição deve identificar a face do painel, a borda dianteira, a borda traseira, a borda do lado da máquina, a borda do lado do operador, a direção do veio e a rotação permitida. Também deve indicar o que acontece após um virador, um transportador transversal ou uma intervenção manual. Uma etiqueta por si só não é suficiente quando pode ser coberta, removida, lida por scanner apenas de um lado ou aplicada antes de uma peça mudar de orientação.
Os padrões de furação são particularmente vulneráveis. Um furo para cavilha ou conector pode estar correto em relação à referência original de corte, mas incorreto após um painel ser virado. O defeito pode permanecer oculto até a montagem, quando as peças correspondentes deixam de se alinhar. Portanto, os programas devem utilizar uma identificação controlada da peça vinculada à sua orientação, em vez de depender da suposição visual de que o painel entrou corretamente na máquina.
A consistência da referência também inclui o tratamento das bordas. Se apenas determinadas bordas receberem colagem, os dados de produção devem identificar essas bordas na mesma convenção de coordenadas utilizada pela coladeira de bordas e pela estação de furação. Caso contrário, as posições das ferragens próximas a uma borda acabada podem ficar deslocadas, ou uma borda pode ser processada duas vezes enquanto outra é ignorada.
Controle as interfaces antes de discutir a automação
A conexão física é apenas uma camada da compatibilidade. Um transportador pode movimentar painéis entre estações enquanto a troca de dados permanece incompleta. A linha precisa de acordo sobre sinais de máquina pronta, sinais de falha, detecção de presença de peça, comportamento de parada de emergência, status da fila e recuperação após uma interrupção. Sem esse acordo, uma estação pode enviar um painel adiante antes que a estação receptora tenha liberado sua entrada, ou uma reinicialização pode fazer com que a mesma peça seja processada duas vezes.
Revise detalhadamente a arquitetura de controle. Identifique qual controlador é responsável por cada zona do transportador, qual dispositivo inicia e interrompe o movimento do material, como as condições de bloqueio são comunicadas e se uma falha numa máquina deve parar toda a linha ou apenas impedir que novas peças entrem numa zona específica. A resposta é diferente para uma célula curta interligada e para uma linha com capacidade de buffer suficiente.
A compatibilidade de dados merece a mesma atenção. A otimização de corte, a etiquetagem, a colagem de bordas, a furação e a fresagem podem utilizar, cada uma, uma estrutura de arquivo ou programa de máquina diferente. Confirme como IDs de peças, dimensões, códigos de material, direção do veio, códigos de borda, operações de usinagem, prioridade e status de revisão são transferidos. A importação bem-sucedida de um arquivo de amostra não comprova que todos os campos de produção são interpretados corretamente. Alguns campos podem ser ignorados, abreviados, convertidos ou receber um valor padrão.
O controle de revisão de programas evita outro problema frequente: uma lista de corte é atualizada, mas os dados de furação a jusante permanecem de uma versão anterior. A linha então produz peças que parecem normais até que a montagem revele uma incompatibilidade. Cada trabalho liberado deve ter uma revisão identificável, e o sistema deve impedir que revisões diferentes sejam executadas juntas sem autorização deliberada.
A lógica de recuperação é importante após uma parada
A produção normal raramente é a condição difícil. O teste crítico é o que acontece após um atolamento, a rejeição de um painel, uma falha do scanner, um alarme de ferramenta ou uma interrupção de energia. A linha deve distinguir entre um painel que foi cortado, um painel que entrou na colagem de bordas, um painel aguardando num buffer e um painel já concluído. Se o sistema perder essas informações de estado, a reinicialização pode gerar usinagem duplicada, operações ignoradas ou lotes misturados.
Um procedimento de recuperação útil registra a localização e o status exatos de cada peça afetada e torna explícita a sequência de reinicialização. Por exemplo, as peças restantes num buffer podem precisar ser removidas ou novamente identificadas antes que uma nova produção seja liberada. Um painel rejeitado não deve desaparecer silenciosamente da contagem do trabalho quando são geradas peças de reposição. Estas são regras de processo tanto quanto regras de software.
Torne o manuseio de materiais compatível com a gama real de painéis
Os equipamentos de transferência são frequentemente especificados com base nas dimensões máximas dos painéis, mas as dimensões mínimas e as condições da superfície causam mais dificuldades. Travessas estreitas, componentes curtos, painéis finos, placas leves de estrutura alveolar, superfícies de alto brilho, painéis folheados e chapas ligeiramente arqueadas reagem de forma diferente a rolos, correias, dispositivos de vácuo, guias laterais e empurradores.
Verifique todo o percurso em vez de cada ponto de transferência separadamente. Uma peça pequena pode ficar estável numa correia de saída, mas girar ao atravessar um vão para uma transferência lateral. Um painel grande pode passar pela linha, mas flexionar o suficiente para acionar sensores de modo pouco confiável ou interferir com as guias. Peças com filme protetor podem alterar o atrito; componentes recém-colados nas bordas podem ficar mais vulneráveis a marcas se forem empurrados contra um batente de acumulação.
A elevação por vácuo e o carregamento automático exigem compatibilidade quanto à superfície, espessura, porosidade e comportamento de separação dos painéis. Placas rugosas, texturizadas, perfuradas ou empenadas podem exigir disposições de sucção diferentes das de painéis lisos revestidos de melamina. Se o carregamento manual for mantido num ponto, a interface da máquina ainda deve impedir que uma peça entre na orientação errada ou num momento inseguro.
O projeto do buffer deve refletir as razões pelas quais as peças aguardam. Um buffer utilizado apenas para o equilíbrio rotineiro de velocidade pode ser simples. Um buffer que também retém painéis durante trocas de ferramenta, alarmes a jusante ou classificação de lotes necessita de um rastreamento mais controlado. Buffer insuficiente causa paradas frequentes da linha; buffer excessivo sem identificação confiável pode ocultar erros de sequenciamento até que um grande grupo de peças fique fora de ordem.
Verifique as utilidades, o ambiente e a geometria da instalação
A compatibilidade vai além da peça. A alimentação elétrica, a qualidade do ar comprimido, a capacidade de exaustão, a configuração da rede, o nível do piso, as folgas de acesso e o espaço para manutenção influenciam se as máquinas conectadas operam de forma consistente. Uma linha pode ser alinhada mecanicamente durante a instalação e posteriormente apresentar falhas porque a exaustão é inadequada numa estação, a pressão pneumática cai durante o uso de pico ou o pó entra nos sensores e nos invólucros elétricos.
A extração de pó deve ser considerada como um sistema compartilhado. Uma máquina de alta demanda pode reduzir o fluxo de ar disponível para outra estação quando ambas funcionam ao mesmo tempo. Uma extração deficiente afeta a qualidade do corte, a preparação das bordas, a confiabilidade dos sensores e a limpeza dos componentes móveis. O problema não é resolvido apenas confirmando que cada máquina possui uma porta de extração; o dimensionamento dos dutos, o layout das ramificações, o comportamento das válvulas e a demanda simultânea devem ser avaliados em conjunto.
As condições do piso também afetam a precisão da transferência. Seções longas de transportadores e equipamentos de furação de precisão necessitam de nivelamento e ancoragem adequados. Uma pequena diferença de altura entre máquinas pode causar contato repetido nas bordas, desalinhamento dos painéis ou transferência instável. Deixe espaço para abrir os quadros elétricos, trocar ferramentas, limpar sistemas de cola, acessar sensores e remover um painel atolado. Um layout que cabe no papel pode se tornar difícil de manter depois que proteções, rotas de cabos e dutos de extração forem instalados.
Utilize testes de aceitação para revelar conflitos ao nível da linha
Testar máquinas individuais é necessário, mas insuficiente. Um teste de aceitação significativo utiliza materiais e tamanhos de peças representativos, incluindo componentes difíceis comuns, como peças estreitas, painéis curtos, peças espelhadas e painéis que exigem múltiplas operações de borda ou furação. Deve incluir fluxo normal, troca de produção planejada, leitura interrompida de código de barras, bloqueio a jusante e reinicialização após um alarme.
Durante os testes, observe mais do que a qualidade das peças acabadas. Registre a formação de filas, o comportamento dos sensores, a precisão da orientação, a legibilidade das etiquetas, o tempo ocioso, a transferência entre máquinas, o manuseio de peças rejeitadas e se o status do trabalho permanece correto após uma parada. Uma linha que produz alguns painéis corretos sob supervisão rigorosa ainda pode apresentar problemas não resolvidos de recuperação ou rastreamento.
- Execute pelo menos um trabalho misto em vez de uma sequência de painéis idênticos, pois dimensões e operações variadas revelam problemas de transferência e de ordem dos dados.
- Compare os dados de produção liberados com o resultado da usinagem em cada estação. Isso revela códigos de borda ausentes, rotações incorretas e campos de programa que não foram transferidos.
- Pare deliberadamente uma estação receptora enquanto os equipamentos a montante estiverem ativos. Observe se o buffer, os controles e o rastreamento dos painéis respondem na ordem pretendida.
- Inspecione as peças após as operações relacionadas à montagem, e não apenas na saída da máquina. A posição dos furos, a lateralidade e a seleção das bordas são mais fáceis de avaliar em comparação com os componentes correspondentes.
Mantenha a compatibilidade estável após o comissionamento
Uma linha compatível pode tornar-se incompatível devido a pequenas alterações não coordenadas. Novas espessuras de painéis, fitas de borda diferentes, etiquetas revisadas, bibliotecas de ferramentas alteradas, sensores substituídos, atualizações de software e novas construções de produtos podem mudar a forma como as estações interagem. Trate qualquer alteração que afete dimensões, referência, temporização ou dados das peças como uma alteração da linha, e não como um ajuste local.
Documente a janela operacional acordada para cada processo conectado: gama de painéis permitida, convenção de referência, espaçamento mínimo, regras de buffer, posição do código de barras, campos de dados, requisitos de utilidades e procedimento de reinicialização. Quando surgir um problema recorrente, rastreie o primeiro ponto em que a peça, o sinal ou os dados divergiram dessa definição. Essa abordagem separa uma falha real da máquina de uma incompatibilidade introduzida pelas condições de material, programa, manuseio ou instalação.
As linhas turnkey de processamento de madeira mais confiáveis são construídas com base em interfaces verificadas. Quando capacidade, lógica de referência, sinais de controle, dados das peças, comportamento de transferência e procedimentos de recuperação são definidos em conjunto, cada estação apoia a seguinte em vez de criar uma dependência oculta que só se torna visível durante a produção.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.