


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Serra de Painéis CNC com Carregamento Traseiro: Como o Design de Alimentação Automática Impacta o Layout da Oficina e o Manuseio de Materiais em 2026
Serra CNC para Vigas com Carregamento Traseiro: Por Que a Direção de Alimentação Determina a Eficiência do Fluxo de Trabalho em Oficinas de Fabricação Modernas
Os gerentes de projeto que supervisionam linhas de fabricação de metal ou madeira estrutural frequentemente subestimam como a orientação de carregamento de uma única máquina reformula o planejamento do layout, a alocação de mão de obra e o fluxo de materiais. A serra CNC para vigas com carregamento traseiro não é apenas uma configuração alternativa — é um compromisso espacial. Ao contrário das variantes com carregamento frontal ou lateral, o carregamento traseiro desloca a interface principal entre o operador, a matéria-prima e o eixo da máquina para a parte traseira da unidade. Essa mudança desencadeia efeitos em cascata na largura dos corredores, na profundidade da zona de preparação, no raio de giro da empilhadeira e até mesmo na altura livre para pontes rolantes suspensas no teto.
Em 2026, isso importa mais do que nunca — não porque o carregamento traseiro seja novidade, mas porque os layouts das oficinas já não são estáticos. Células de produção modulares, entrega de materiais just-in-time e operação em dois turnos exigem ciclos de manuseio previsíveis e repetíveis. Um projeto de carregamento traseiro exige decisões antecipadas sobre onde as vigas prontas para corte entram na linha, onde as sobras saem e quanto espaço de buffer deve existir entre máquinas adjacentes. Não se trata de preferências de layout; são restrições de produtividade incorporadas à área ocupada.
A Alimentação Automática Não Trata Apenas de Velocidade — Trata de Previsibilidade Espacial
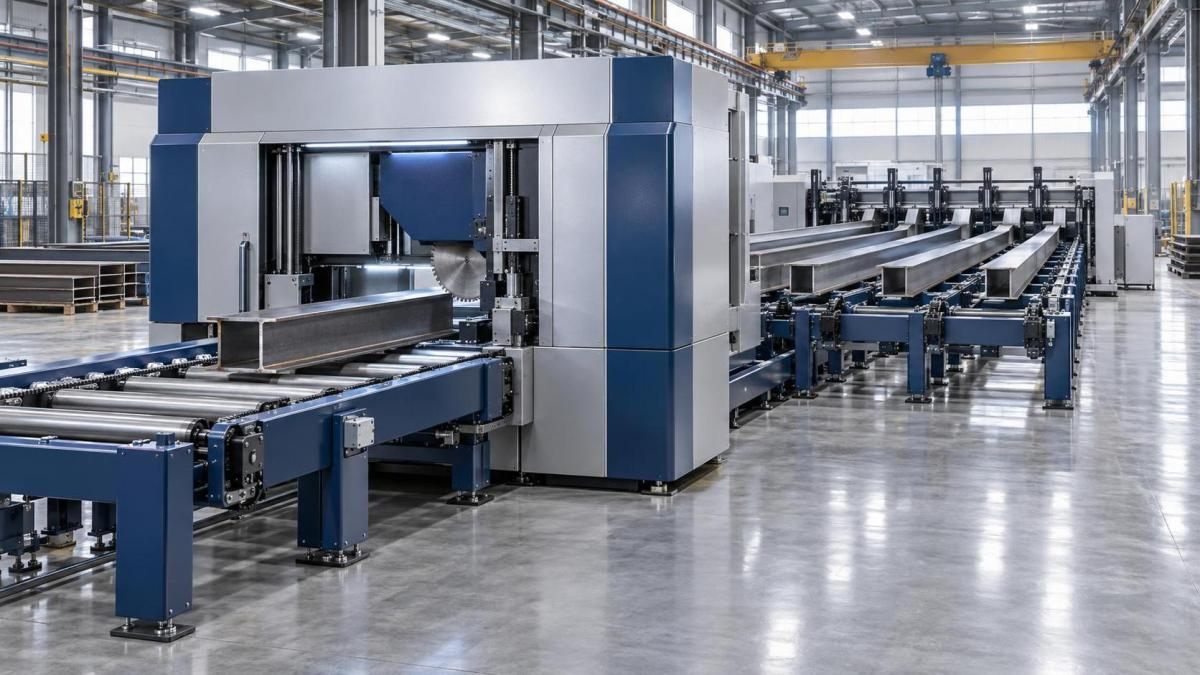
“Alimentação automática” parece uma melhoria de desempenho. Na prática, ela define a relação da máquina com a logística a montante. Uma serra CNC para vigas com carregamento traseiro e alimentação automática integrada não elimina a intervenção manual — ela a realoca. Os operadores deixam de empurrar ou alinhar manualmente as vigas pela frente. Em vez disso, gerenciam os rolos de alimentação, verificam a altura da pilha e monitoram os sensores de alinhamento a partir de uma estação fixa atrás da máquina. Isso altera os padrões de equipe: um operador pode supervisionar duas unidades de carregamento traseiro se as zonas de alimentação estiverem alinhadas e forem monitoradas centralmente.
Mas a automação só proporciona previsibilidade espacial se as condições a montante forem controladas. A confiabilidade da alimentação depende de três requisitos inegociáveis:
- Consistência da pilha: As vigas devem ser empilhadas com saliência uniforme (normalmente ≤15 mm além da borda do palete) e deslocamento lateral mínimo (<3 mm). Pilhas irregulares causam deslizamento dos rolos de alimentação ou leituras incorretas dos sensores.
- Rigidez do palete: Paletes de madeira padrão flexionam sob carga. Sistemas de alimentação traseira exigem paletes rígidos de aço ou compósito reforçado — ou empilhamento direto no piso com tolerância de nivelamento ≤1.5 mm em toda a zona de alimentação.
- Via de acesso livre: A aproximação traseira deve permanecer desobstruída em um mínimo de 3.2 m — espaço suficiente para uma empilhadeira padrão depositar um feixe completo de vigas sem reposicionamento.
Esses requisitos não são itens opcionais. Eles aparecem nas listas de verificação de comissionamento de equipamentos e influenciam os desenhos de engenharia civil para reforço de lajes e tolerâncias de planicidade do piso (ISO 1101 Grau M1).
Como o Carregamento Traseiro Altera o Fluxo de Materiais — e o Custo de Ignorá-lo
Compare duas configurações comuns:
Uma serra de carregamento frontal fica encostada em uma parede. As vigas chegam por empilhadeira pela lateral, os operadores avançam para posicionar cada peça e os resíduos de corte caem perto da estação do operador — exigindo remoção frequente.
Uma serra de carregamento traseiro fica a 1.8 m da parede. As vigas chegam diretamente por um transportador ou porta-paletes localizado atrás dela. Os resíduos saem por uma calha dedicada sob a mesa traseira. Nenhum operador entra na trajetória de alimentação durante o ciclo.
A segunda configuração reduz as interrupções de ciclo em 22–35% em operações documentadas de múltiplos turnos — não devido a um corte mais rápido, mas pela eliminação do posicionamento manual, da remoção de resíduos e das pausas relacionadas à segurança. Porém, esse ganho exige a aceitação de compensações: a zona traseira consome espaço de piso que poderia abrigar usinagem secundária, e as utilidades suspensas no teto (dutos, iluminação, pontes rolantes) devem liberar a altura da trajetória de alimentação (mínimo de 4.1 m para vigas padrão de 12 m).
Os gerentes de projeto que avaliam o carregamento traseiro devem mapear toda a jornada do material — não apenas do palete à serra, mas da serra ao próximo processo. Se as estações de soldagem ou furação a jusante estiverem a 15 m de distância, uma viga carregada pela traseira e saindo para trás poderá precisar de uma mesa giratória ou carro de transferência antes de entrar na próxima célula. Isso adiciona complexidade, custo e possíveis pontos de falha. Unidades de carregamento frontal geralmente alimentam diretamente transportadores de rolos alinhados com as estações a jusante. O carregamento traseiro raramente faz isso.
O Que os Gerentes de Projeto Devem Verificar Antes de Finalizar o Layout
Antes de aprovar os planos de fundação ou encomendar suportes estruturais de aço, confirme estes quatro itens:
- Especificação do piso da zona de alimentação: O acabamento do concreto deve atender a Fmin ≥ 45 (ASTM E1155), e não apenas ao grau industrial geral. Pisos irregulares causam desalinhamento das vigas durante a alimentação, aumentando o desvio do corte e exigindo realinhamento manual no meio do ciclo.
- Roteamento de energia e ar: As unidades de carregamento traseiro concentram as unidades hidráulicas, os acionamentos dos motores de alimentação e as pinças pneumáticas na parte traseira. Os conduítes e os pontos de ar comprimido devem terminar a menos de 0.8 m do painel de acesso traseiro — não devem ser roteados ao longo das paredes laterais.
- Campo de visão do operador: O painel de controle geralmente é montado no lado esquerdo. Com alimentação traseira, os operadores ficam de costas para o material de entrada. Sistemas de visão (recursos de alinhamento baseados em câmera) tornam-se essenciais — e não opcionais — se a verificação das vigas depender de confirmação visual.
- Acesso para manutenção: Os mecanismos de alimentação traseira exigem inspeção trimestral das correias de acionamento, rodas codificadoras e sensores de proximidade. Os caminhos de manutenção devem permitir uma folga de 0.9 m atrás da máquina — mesmo quando equipamentos adjacentes estiverem instalados.
Nenhum desses itens são “especificações da máquina”. São condições de execução específicas do local que determinam se o carregamento traseiro proporciona a eficiência prometida — ou se torna um gargalo disfarçado de automação.
Como Distinguir a Alimentação Automática Real do Carregamento Assistido Manualmente
Muitos fornecedores classificam qualquer sistema com rolos motorizados como “alimentação automática”. Isso é enganoso. A verdadeira alimentação automática traseira integra três funções:
- Detecção contínua de vigas (a laser ou ultrassônica) antes do contato com os rolos de alimentação;
- Correspondência dinâmica de velocidade entre os rolos de alimentação e o movimento do carro da serra;
- Correção em tempo real do desvio lateral por meio de guias laterais controladas por servo.
Sem as três funções, o sistema ainda exige intervenção do operador após cada 3–5 vigas para recentrar ou reiniciar a alimentação. Isso anula a maior parte das vantagens de layout. Uma demonstração em vídeo da sequência de alimentação — mostrando o movimento ininterrupto desde o depósito do palete até o primeiro corte — revela se o sistema atende a esse requisito.
Compare isso com a alimentação manual por empurrão: um operador utiliza uma alavanca ou pedal para avançar a viga incrementalmente. O tempo de ciclo varia conforme a fadiga do operador, o peso da viga e o atrito da superfície. Não há captura de dados, repetibilidade nem integração com o planejamento MES. A diferença não é incremental — é uma filosofia operacional.
Selecionando uma Serra CNC para Vigas com Carregamento Traseiro para Produção Integrada
Quando as equipes de compras avaliam modelos, devem focar menos na velocidade máxima de corte e mais nas métricas de repetibilidade da alimentação: precisão posicional de ±0.3 mm em um percurso de 6 m, aceleração/desaceleração da alimentação ≤0.8 g e tempo médio entre intervenções relacionadas à alimentação (>120 horas sob operação contínua). Esses valores refletem a estabilidade no mundo real — não picos em condições de laboratório.
Um modelo que atende a esses critérios nos atuais ambientes de produção é aserra CNC para vigas com carregamento traseiro. Sua variante ZD330 inclui um protocolo documentado de validação da alimentação que abrange a tolerância de altura da pilha, os limites de deflexão do palete e os limites de planicidade do piso — detalhes geralmente omitidos em brochuras genéricas, mas essenciais para o planejamento em nível de projeto.
Para os gerentes de projeto, a decisão não é se o carregamento traseiro se adapta a uma oficina — mas se a oficina pode ser projetada para se adaptar ao carregamento traseiro. A máquina não se adapta às restrições existentes; ela as define. Isso faz do projeto de alimentação não uma escolha de recurso, mas uma decisão fundamental de layout — que fixa a lógica de movimentação de materiais por toda a vida útil da instalação.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.