


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como a maquinaria de processamento de painéis colmeia reduz o esmagamento do núcleo
Como as máquinas de processamento de painéis alveolares reduzem o esmagamento do núcleo
O esmagamento do núcleo é um dos defeitos mais frustrantes na produção de painéis alveolares, pois muitas vezes é descoberto depois que material, mão de obra, adesivo e tempo de máquina já foram investidos. Um painel pode parecer aceitável à primeira vista, mas apresentar áreas fracas, células visíveis sob a superfície, espessura irregular, baixa adesão ou danos nas bordas durante a usinagem posterior. Para os operadores, o problema imediato pode parecer uma questão de corte ou de ajuste da prensa. Na prática, o esmagamento geralmente começa antes, por meio de uma combinação de manuseio inadequado, alimentação instável, distribuição incorreta de pressão, ferramentas sem fio ou má coordenação entre as etapas do processo.
As máquinas de processamento de painéis alveolares são projetadas para gerenciar esses riscos de forma mais consistente do que fluxos de trabalho improvisados ou equipamentos de uso geral. O objetivo não é simplesmente processar os painéis mais rapidamente. É mover, cortar, colar, prensar, aparar e empilhar materiais sanduíche leves sem permitir que uma força concentrada provoque o colapso do delicado núcleo celular. Quando a maquinaria, a preparação do material e as práticas operacionais diárias estão alinhadas, os operadores podem obter bordas mais limpas, dimensões mais estáveis e menos painéis rejeitados.
Por que os núcleos alveolares se esmagam com tanta facilidade
Um painel alveolar comporta-se de maneira muito diferente de uma placa maciça. As suas lâminas de revestimento podem ser rígidas, mas a estrutura interna contém paredes finas dispostas para proporcionar resistência com baixo peso. Essa estrutura é eficaz quando as cargas são distribuídas corretamente. Ela é muito menos tolerante quando um rolo, grampo, cortador, viga de pressão ou operador aplica força numa pequena área. Uma carga localizada pode deformar as paredes das células antes que o problema se torne visível na superfície externa.
O risco aumenta quando o painel não é totalmente apoiado. Uma peça de trabalho em balanço pode flexionar sob o próprio peso. Um painel que entra numa máquina em ângulo pode entrar em contacto primeiro por um lado e receber pressão desigual. Durante o corte, a vibração pode fazer com que a ferramenta puxe o material de revestimento em vez de o cisalhar de forma limpa. Se o núcleo tiver colagem inconsistente ou se a lâmina de revestimento não estiver corretamente assentada, até mesmo um ajuste de processo normalmente aceitável pode causar danos.
É por isso que os operadores devem evitar tratar núcleos esmagados como uma falha de uma única máquina. O defeito pode ter origem no carregamento, na preparação da superfície, na colagem, na prensagem, no corte com serra, na fresagem, no acabamento das bordas, no descarregamento ou no armazenamento. Uma linha de produção confiável controla o painel de uma etapa à seguinte, em vez de otimizar cada máquina isoladamente.
O apoio e a alimentação são a primeira linha de proteção
Muitos problemas de esmagamento começam antes de a ferramenta tocar no painel. Painéis leves podem deslocar-se lateralmente, ceder ou torcer enquanto passam por uma mesa ou transportador. Se a máquina apoiar apenas as bordas enquanto o centro permanece sem apoio, a lâmina de revestimento pode deformar-se e transferir carga para o núcleo. Isto é especialmente relevante para painéis de grande formato e peças de trabalho com núcleo de baixa densidade.
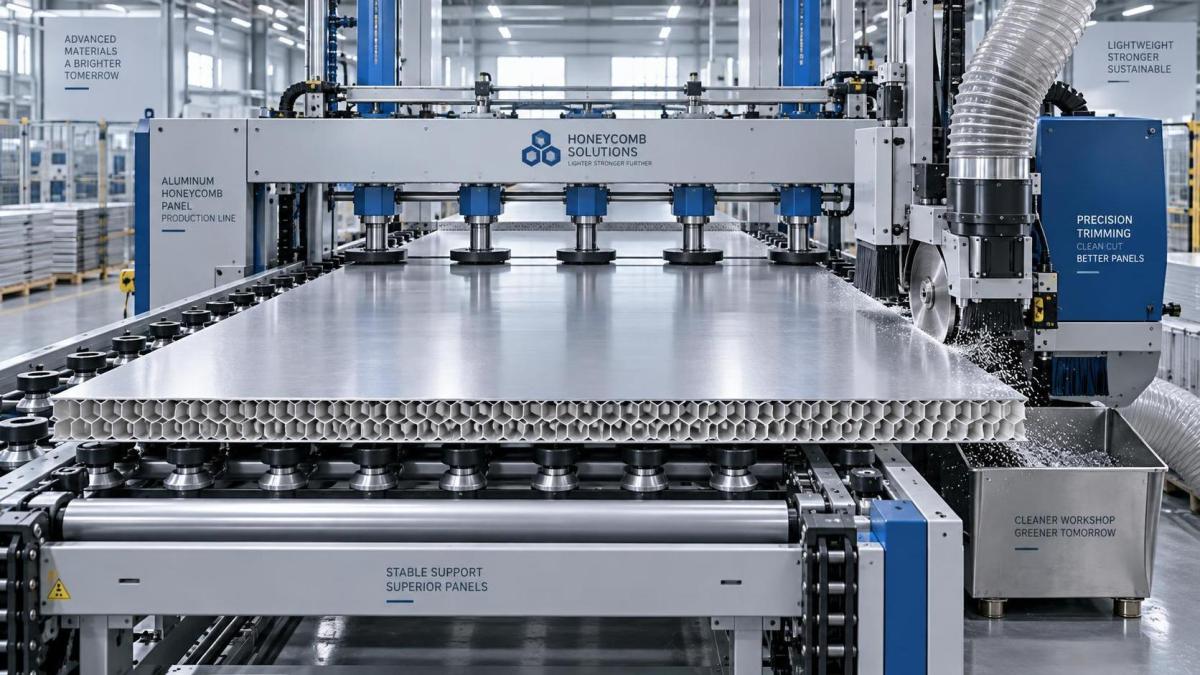
Máquinas de processamento de painéis alveolares bem projetadas utilizam superfícies de referência estáveis, pontos de apoio posicionados adequadamente e sistemas de alimentação controlados para manter a peça de trabalho plana. A velocidade do transportador deve corresponder à operação executada. Uma alimentação excessiva pode criar contacto brusco em pontos de pinçamento ou guias; uma alimentação demasiado lenta pode aumentar o atrito, a transferência de adesivo ou o calor em alguns processos de corte. O melhor ajuste depende da construção do painel, do material de revestimento, da espessura, da condição da ferramenta e da operação específica.
Os operadores devem observar o percurso do painel em vez de se concentrarem apenas no ecrã de controlo. Um ligeiro movimento lateral, um impacto repetido numa guia ou uma elevação momentânea na borda dianteira podem indicar um problema de configuração. Estes pequenos eventos costumam prever defeitos maiores mais tarde na produção.
No carregamento manual, o manuseio consistente é igualmente importante. Os painéis devem ser levantados com apoio adequado em toda a sua área, em vez de serem arrastados por um canto. Empilhar demasiado alto, colocar um objeto pesado sobre um painel sem apoio ou permitir que as chapas permaneçam inclinadas por longos períodos pode causar deformação antes do início do processamento.
A pressão controlada é mais importante do que a pressão máxima
A prensagem é necessária em muitos processos de painéis alveolares, particularmente quando lâminas de revestimento, insertos, estruturas ou componentes de borda precisam de ser colados ao conjunto do núcleo. Contudo, a prensagem também é a etapa em que um painel aparentemente bom pode sofrer danos permanentes. Mais pressão não é automaticamente mais segura, nem é automaticamente uma resposta melhor para questões de adesão.
A questão importante é saber se a pressão está distribuída uniformemente por todo o painel. Uma superfície de prensa não paralela, um prato contaminado, uma chapa de distribuição irregular ou um espaçador colocado incorretamente podem criar zonas de alta pressão. Essas zonas comprimem as células localmente, deixando outras áreas com adesão insuficiente. O resultado pode ser um painel com secções esmagadas e inconsistências de colagem.
Pressão, tempo de permanência, comportamento do adesivo, temperatura do painel e planicidade da superfície devem ser considerados em conjunto. A combinação adequada deve ser determinada com base nas orientações de processo do fornecedor do adesivo e no projeto do painel, sendo depois confirmada através de testes de produção. Se surgir um problema de adesão, aumentar a força de prensagem sem verificar a aplicação de cola, o tempo aberto, a condição de humidade ou o alinhamento dos pratos pode simplesmente ocultar um problema criando outro.
Um hábito prático é inspecionar os painéis prensados em vários pontos, e não apenas nos cantos. Os operadores podem procurar irregularidades na superfície, variação de espessura, pontos macios ou marcas visíveis. Quando os defeitos seguem um padrão repetido, como ocorrerem no mesmo local em todos os painéis, a causa costuma ser o alinhamento mecânico ou uma superfície de apoio danificada, e não uma variação aleatória do material.
Corte e aparamento sem rasgar o núcleo
As bordas dos painéis são vulneráveis porque o núcleo fica exposto ou apenas parcialmente apoiado junto à linha de corte. Serrar, fresar, perfurar e aparar podem esmagar células quando a peça de trabalho está mal fixada, o fio de corte está gasto ou a direção de corte puxa a lâmina de revestimento para cima. Por vezes, os operadores respondem aumentando a força de retenção. Isso pode estabilizar o painel, mas uma fixação excessiva pode criar as próprias marcas de compressão que se pretende evitar.
A melhor abordagem é uma restrição equilibrada. O painel precisa de apoio suficiente para evitar vibração e elevação, enquanto as superfícies de contacto devem distribuir a carga por uma área ampla. Uma ferramenta afiada e adequada é igualmente importante. A seleção da ferramenta depende de a lâmina de revestimento ser à base de madeira, laminado decorativo, alumínio, material compósito ou outro substrato. Não existe uma geometria de cortador universal adequada a todas as construções sanduíche.
Uma extração eficiente também ajuda. A acumulação de pó em torno de uma guia, cortador ou mesa pode alterar a posição de referência do painel e introduzir pequenos impactos. Na produção, isto pode manifestar-se como qualidade de borda inconsistente, e não como esmagamento evidente. Por isso, a limpeza regular faz parte do controlo de qualidade, e não apenas da organização.
O que verificar quando surgem bordas esmagadas
Os ajustes da máquina não podem compensar materiais inconsistentes
Mesmo máquinas sofisticadas têm limites. Os núcleos alveolares variam quanto ao material, geometria das células, espessura, densidade, condição de expansão e método de colagem. As lâminas de revestimento podem diferir em rigidez e condição da superfície. Componentes de estrutura, insertos e reforços de borda podem criar transições nas quais a pressão e o comportamento de corte mudam abruptamente. Uma configuração de produção que funciona bem para uma construção pode necessitar de ajuste para outra.
É por isso que as mudanças de configuração merecem mais atenção do que geralmente recebem. Antes de um novo tipo de painel entrar num lote de produção regular, o operador deve verificar as dimensões da peça de trabalho, a disposição dos apoios, o percurso de alimentação, os pontos de contacto de pressão, as ferramentas e os critérios de inspeção. Um curto teste controlado costuma ser mais útil do que descobrir a incompatibilidade depois de uma grande quantidade ter sido processada.
O mesmo princípio aplica-se à mudança de adesivos ou materiais de revestimento. Se o projeto do painel mudar, a janela de processo pode mudar com ele. Manter um registo interno claro de ajustes comprovados, defeitos observados e ações corretivas proporciona à equipa um ponto de partida mais confiável para trabalhos futuros.
A manutenção diária protege a qualidade do painel
O esmagamento do núcleo é por vezes atribuído à técnica do operador quando a causa subjacente é o desgaste gradual da máquina. Guias soltas, superfícies de transportador desgastadas, rolos irregulares, almofadas de pressão danificadas, pratos contaminados e rolamentos em deterioração podem introduzir vibração ou carga desigual. Estas condições podem não parar uma máquina, mas podem aumentar continuamente as taxas de rejeição.
Uma rotina diária útil inclui verificar se as guias estão firmes, as superfícies de apoio estão limpas, os rolos giram suavemente, os dispositivos de segurança funcionam corretamente e as ferramentas de corte não apresentam danos visíveis nem acumulação de resíduos. A equipa de manutenção também deve investigar mudanças no ruído, vibração, alinhamento de percurso ou deslocamento do painel. Estes são frequentemente avisos precoces, especialmente no processamento de estruturas compósitas leves.
A disponibilidade de peças sobressalentes é importante neste caso. Uma faixa de pressão ou componente de guia desgastado pode parecer insignificante, mas adiar a substituição pode transformar um item de manutenção controlável em perdas recorrentes de material. Para fabricantes que operam linhas mistas de marcenaria e processamento de painéis, apoio técnico ágil e acesso a peças de serviço podem ser tão relevantes quanto a especificação original da máquina.
Escolher equipamento em função do fluxo de trabalho real do painel
Ao avaliar máquinas de processamento de painéis alveolares, a questão central não é simplesmente qual máquina possui a lista mais longa de recursos. É saber se o equipamento pode suportar a construção do painel e a sequência real de trabalho no chão de fábrica. Considere as dimensões dos painéis, os materiais de revestimento, o tipo de núcleo, as operações de borda necessárias, a variação esperada dos lotes, o método de carregamento, o espaço disponível no piso e o nível de competência necessário para a configuração e manutenção.
Também vale a pena discutir as interfaces entre as máquinas. Uma prensa estável seguida de uma mesa de transferência inadequada ainda pode danificar os painéis. Uma estação de corte precisa não produzirá resultados consistentes se o processo anterior deixar os painéis arqueados ou incompletamente colados. Por este motivo, os fornecedores devem conseguir discutir a linha como um processo, incluindo o manuseio de entrada e saída, em vez de tratar cada unidade como uma compra separada.
A Qingdao Zhongding Machinery Co., Ltd. desenvolveu a sua experiência em maquinaria para trabalhar madeira ao longo de mais de 20 anos, crescendo de uma pequena oficina para uma moderna empresa de manufatura que atende à produção de mobiliário, oficinas de marcenaria e linhas industriais em mercados globais. Em aplicações relacionadas com painéis alveolares, essa experiência prática é mais útil quando aplicada aos detalhes que afetam a operação diária: construção estável da máquina, ajuste de precisão, manutenção acessível, comunicação técnica e suporte contínuo de peças sobressalentes. A configuração adequada ainda precisa ser compatibilizada com a estrutura do painel e os requisitos de processo do cliente.
Um processo com menor esmagamento é construído passo a passo
A redução do esmagamento do núcleo não depende de um único ajuste drástico. Resulta da manutenção do apoio durante a transferência, da aplicação uniforme de pressão, do uso de ferramentas adequadas e bem mantidas, do controlo do comportamento de alimentação e da inspeção dos defeitos suficientemente cedo para identificar a sua causa. A maquinaria proporciona repetibilidade, mas os operadores continuam a ser essenciais, pois percebem os primeiros sinais de movimento do painel, marcas na superfície, deterioração das bordas ou espessura inconsistente.
Antes de selecionar ou modificar uma linha, documente os painéis que apresentam mais dificuldades, onde os defeitos ocorrem e em que etapa se tornam visíveis pela primeira vez. Em seguida, reveja o apoio necessário, a distribuição de força, o acesso às ferramentas e o percurso de manuseio com base nessas condições reais. Essa abordagem facilita a especificação de maquinaria que protege o núcleo em vez de apenas processar o painel.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.