


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Prensa de Membrana a Vácuo para Portas de Armário: Como Adequar a Força de Prensagem, o Tempo de Ciclo e os Requisitos de Acabamento Superficial
A força de prensagem não é apenas um número — é uma restrição do sistema
Ao avaliar umaprensa de membrana a vácuo para portas de armário, os avaliadores técnicos frequentemente começam comparando as especificações de força de prensagem — 0,8 MPa, 1,0 MPa, 1,2 MPa — e presumem que uma força maior é sempre melhor. Esse é um atalho perigoso. A força de prensagem não é uma métrica isolada; é o resultado de um sistema estreitamente interligado: capacidade da bomba de vácuo, integridade da membrana, planicidade da placa de prensagem, uniformidade do aquecimento e estabilidade do substrato. Uma prensa classificada para 1,2 MPa não fornecerá essa pressão de forma consistente em todo um painel de porta de 2400 × 900 mm, a menos que a câmara de vácuo esteja perfeitamente vedada, a membrana não tenha microfissuras e a placa de prensagem mantenha uniformidade térmica de ±1,5°C em toda a sua superfície.
Na prática, a maioria das portas de armário em MDF e HDF requer apenas 0,8–1,0 MPa para alcançar aderência completa do termofoil — mas somente se o substrato for dimensionalmente estável e pré-condicionado a um teor de umidade ≤8%. Superdimensionar a força de prensagem sem abordar essas condições anteriores leva a retornos decrescentes: maior consumo de energia, desgaste acelerado da membrana e maior risco de descolamento nas bordas ou formação de bolhas em perfis contornados. O que importa não é a pressão máxima, mas sim a *pressão sustentada e uniforme* em toda a área de trabalho durante a janela crítica de colagem (normalmente de 45–75 segundos).
O tempo de ciclo é uma equação de balanceamento de linha — não uma especificação isolada
Os fabricantes frequentemente indicam o “tempo de ciclo” como um único número: “65 segundos”. Mas esse valor não significa nada sem contexto. Ele é medido do carregamento ao descarregamento da porta? Inclui o resfriamento da membrana? É alcançável com filme de PVC de 3 mm de espessura em um painel de HDF de 12 mm com bordas perfiladas em 3D?
O tempo de ciclo real depende de três variáveis interdependentes: taxa de transferência de calor (determinada pelo material da placa de prensagem, densidade dos elementos de aquecimento e massa térmica), velocidade de resposta do vácuo (influenciada pelo CFM da bomba, diâmetro da tubulação e tempo de acionamento da válvula) e integração do fluxo de trabalho do operador (por exemplo, se o corte do filme, o carregamento do painel e o posicionamento da membrana ocorrem em paralelo ou em sequência). Uma prensa que atinge ciclos de 70 segundos em condições de laboratório pode operar a 110 segundos na sua linha se sua estação de manuseio de filme acrescentar 25 segundos de preparação manual — ou se a temperatura ambiente da oficina cair abaixo de 18°C, retardando a recuperação térmica entre ciclos.
Para produção de armários em alto volume (≥300 portas/dia), busque um sistema em que o *ciclo repetível, com carga completa* — incluindo posicionamento do filme, formação de vácuo, aquecimento, resfriamento e descarregamento seguro — seja ≤90 segundos. Qualquer período mais longo cria gargalos a jusante, especialmente quando combinado com roteadoras CNC ou coladeiras de borda operando com 85–95% de disponibilidade.
O acabamento superficial começa muito antes de a membrana se fechar
O “acabamento Classe A” é o objetivo — mas não é garantido apenas pela prensa. Ele é o resultado da disciplina do processo nas etapas anteriores. Prensas de membrana a vácuo não corrigem falhas do substrato; elas as reproduzem. Uma ondulação de lixamento de 0,15 mm em um painel de MDF torna-se uma onda visível sob um filme de PVC brilhante. Uma variação de altura de 0,3 mm em uma porta com painel elevado aparecerá como intensidade de brilho inconsistente — mesmo que a força de prensagem e a temperatura sejam perfeitas.
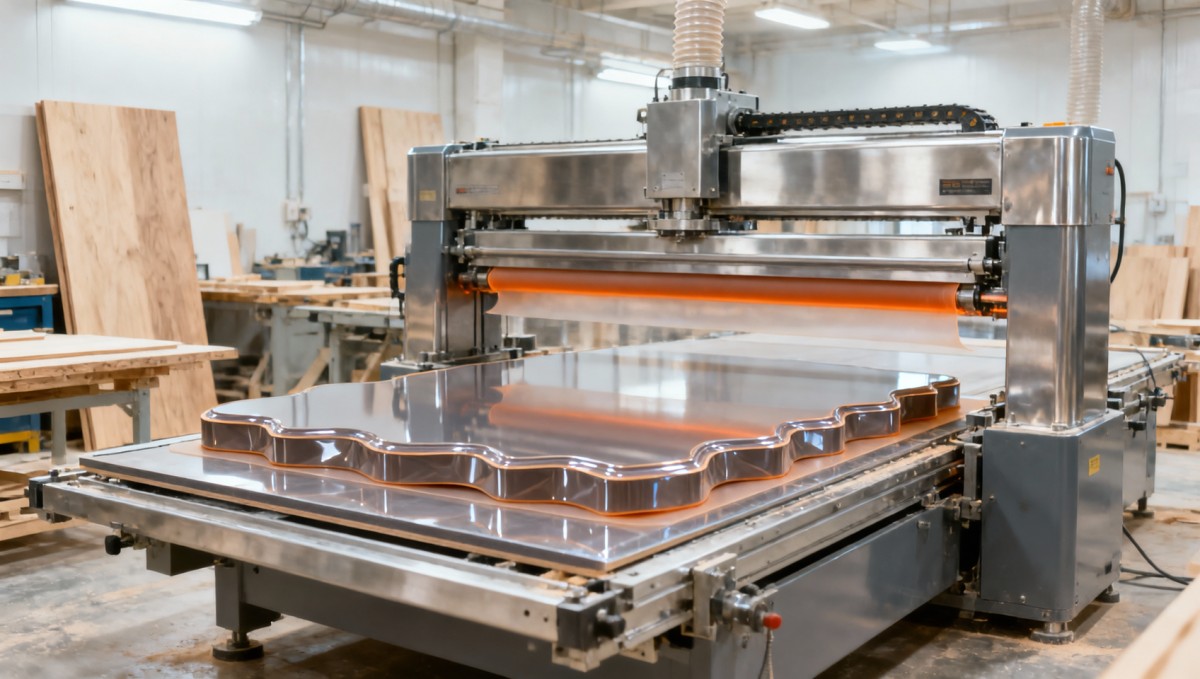
É nesse ponto que a preparação da superfície se torna inegociável. Antes de qualquer painel entrar na prensa de membrana a vácuo, ele deve ter uma superfície de referência plana, lisa e dimensionalmente consistente. Por isso, muitos produtores de móveis Tier-1 integram o aplainamento de precisão diretamente à sua linha de preparação de portas — não como uma etapa pontual, mas como um ponto calibrado de controle de processo. Para portas de madeira maciça ou painéis laminados que exigem remoção de material e nivelamento, umaDesempenadeira e Plaina de Superfície de nível profissional garante espessura repetível e uma face de referência verdadeira, eliminando a “variável oculta” que compromete a consistência do acabamento nas etapas posteriores.
Como adequar as especificações às suas condições reais de produção
Esqueça fichas técnicas genéricas. Baseie sua avaliação em três verificações concretas:
- Teste a fidelidade do substrato: Passe seus painéis de porta reais — mesma qualidade, espessura e perfil — pela prensa usando seu filme e adesivo padrão. Meça a distribuição de pressão com sensores integrados (ou, no mínimo, verifique se há ruptura consistente da vedação das bordas em várias zonas). Se a pressão variar mais de ±8% em todo o painel, investigue a planicidade da placa de prensagem e o tensionamento da membrana — não apenas a capacidade nominal da bomba.
- Cronometre o ciclo operacional completo: Use um cronômetro durante testes em operação real. Comece a cronometrar quando o operador iniciar o posicionamento do filme e pare quando o próximo painel estiver pronto para carregamento. Repita por 10 ciclos consecutivos. Descarte os dois primeiros (aquecimento) e calcule a média dos demais. Se a média exceder 95 segundos, examine o fluxo de trabalho — não apenas as especificações da máquina.
- Valide o acabamento sob iluminação real: Inspecione as portas coladas sob iluminação LED de 5000K, em ângulos de 45° e 90°, a uma distância de 1 metro. Procure por casca de laranja, névoa localizada ou acentuação sutil dos contornos. Esses não são defeitos da prensa — são sinais de preparação inconsistente do substrato ou de gradientes térmicos.
Na Qingdao Zhongding Machinery, nossa abordagem reflete essa realidade: projetamos sistemas de prensa de membrana a vácuo para portas de armário não com base em máximos teóricos, mas em desempenho repetível sobre substratos reais no chão de fábrica. Nosso controle inteligente de vácuo ajusta a taxa de evacuação conforme a porosidade do painel; as placas de prensagem de aquecimento rápido recuperam a temperatura em até 45 segundos após o descarregamento; e o ferramental modular permite trocas rápidas entre famílias de portas planas, shaker e contornadas — sem recalibração. Não se trata de atingir um número de destaque. Trata-se de entregar resultados previsíveis e verificáveis, turno após turno.
Quando questionar a configuração “padrão”
Se sua produção inclui materiais mistos — portas de madeira maciça juntamente com MDF, ou termofoil sobre aglomerado com densidades variáveis — uma única configuração de prensa raramente atende a todos os casos. Não opte automaticamente pela maior câmara disponível ou pela bomba com maior classificação. Em vez disso, mapeie sua combinação de produtos por volume e complexidade:
- ≥70% das suas portas excedem 2100 mm de altura? Então, o comprimento da placa de prensagem e o zoneamento vertical de vácuo importam mais do que a pressão bruta.
- Você produz frequentemente perfis personalizados em pequenos lotes? Então, ferramental modular de troca rápida e controles HMI intuitivos reduzem mais o tempo de preparação do que +0,2 MPa de força de prensagem.
- O desperdício de filme é >6,5% por painel? Então, o controle da tensão da membrana e a programação precisa da vedação de bordas podem gerar um ROI mais rápido do que aumentar a capacidade da bomba.
A prensa de membrana a vácuo para portas de armário adequada não é aquela com a ficha técnica mais robusta. É aquela cujas premissas de engenharia correspondem à realidade dos seus substratos, cujo tempo de ciclo se alinha ao ritmo da sua linha e cuja consistência de acabamento elimina o retrabalho — não apenas no laboratório, mas ao longo de três turnos, quatro estações e 12.000 horas anuais de produção.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.