


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como a estabilidade da temperatura de uma prensa térmica para painéis de madeira afeta a resistência da colagem
Hora៖Sep 11, 2026
Autor:
Número de visualizações:
A estabilidade da temperatura em uma prensa a quente para painéis de madeira não é uma especificação abstrata — é a principal variável física que rege a cinética de cura do adesivo, a transferência de energia interfacial e a integridade final da ligação. Para gestores de controle de qualidade e segurança, desvios tão pequenos quanto ±3°C em toda a superfície da placa de prensagem — especialmente em zonas críticas das bordas ou próximas aos pontos de montagem dos cilindros hidráulicos — podem produzir reduções mensuráveis na resistência ao cisalhamento, reticulação inconsistente da resina e riscos latentes de delaminação que só se manifestam durante a usinagem, o acabamento ou a carga de serviço de longo prazo.
A resistência da ligação por cola na laminação de aglomerado, MDF e compensado depende de três processos termicamente acoplados que ocorrem simultaneamente: (1) evaporação da umidade dos substratos de madeira, (2) ativação da resina e escoamento para os interstícios das fibras e (3) formação de ligações covalentes por meio da polimerização. Cada um possui limiares térmicos e dependências de tempo distintos. As resinas de ureia-formaldeído (UF) exigem exposição contínua acima de 100°C por ≥90 segundos para atingir ≥85% da densidade de reticulação teórica; os sistemas de fenol-formaldeído (PF) exigem ≥120°C por ≥150 segundos para estabilizar a resistência hidrolítica. Se as temperaturas localizadas da placa de prensagem ficarem abaixo desses limiares — mesmo que transitoriamente durante as fases de aumento de pressão ou resfriamento — a resina permanecerá subcurada. O resultado não é apenas menor resistência à tração, mas uma interface frágil e não dúctil, suscetível a microfissuras sob ciclos térmicos ou tensão mecânica.
A uniformidade é mais importante do que o ponto de ajuste absoluto. Uma prensa operando a uma temperatura nominal de 130°C com variação de ±5°C em toda a placa de prensagem introduz taxas de cura diferenciais: as zonas centrais podem exceder o tempo de permanência ideal, causando degradação da resina e formação de carbonização, enquanto as zonas das bordas permanecem abaixo do nível crítico, resultando em camadas de limite fracas. Ensaios padronizados pela indústria (EN 319, ASTM D1037) revelam que essa não uniformidade pode reduzir a resistência média de ligação em 22–37% em comparação com prensas que mantêm tolerância de ±1,5°C. Mais criticamente, ela aumenta o desvio padrão dos resultados dos testes — mascarando modos de falha sistêmicos por trás de valores médios aceitáveis.
O atraso térmico — a defasagem entre o sinal do controlador e a resposta real da temperatura da placa de prensagem — é frequentemente ignorado na validação de rotina. Sistemas de aquecimento hidráulico que utilizam circulação de óleo respondem mais lentamente do que aquecedores elétricos de cartucho diretos, especialmente quando as placas são espessas (≥120 mm) ou mal isoladas. Durante mudanças rápidas de ciclo (por exemplo, ao alternar de MDF de 16 mm para OSB de 25 mm), tempos de atraso superiores a 45 segundos criam zonas de “partida a frio”, nas quais o contato inicial da resina ocorre abaixo da temperatura de ativação. Isso inicia vazios interfaciais irreversíveis antes que a pressão total seja aplicada — defeitos invisíveis à inspeção visual, mas detectáveis por varredura C ultrassônica ou análise mecânica dinâmica.
A emissividade da superfície e a resistência de contato complicam ainda mais a transferência térmica. Carepa de laminação, oxidação ou acúmulo de agente desmoldante residual nas placas aquecidas reduzem o coeficiente efetivo de transferência de calor em até 30%. Uma camada de 0,1 mm de resíduo de resina curada atua como isolante térmico — equivalente à adição de 2,5 mm de placa de fibra cerâmica. Sem metrologia programada da superfície da placa de prensagem (termografia infravermelha + mapeamento por termopares de contato), os operadores não conseguem distinguir entre deriva do controlador, erro de calibração do sensor e formação real de barreira térmica.
Padrões de falha no mundo real confirmam isso. Em uma revisão de 37 reclamações de delaminação registradas entre fabricantes de móveis sediados na UE ao longo de 18 meses, 68% foram atribuídas a falhas de ligação específicas de lotes, ocorridas exclusivamente nas bordas ou cantos dos painéis — locais que apresentavam consistentemente temperaturas superficiais 4–7°C mais baixas em auditorias térmicas antes do turno. Nenhuma envolveu alterações no lote de resina ou desvio da umidade do substrato além da especificação. Todas ocorreram em prensas sem monitoramento multiponto da placa de prensagem em tempo real; a ação corretiva exigiu recalibração das saídas dos aquecedores específicas por zona e implementação de protocolos obrigatórios de limpeza da superfície da placa de prensagem a cada 48 horas operacionais.
A frequência de calibração deve corresponder à intensidade de uso — e não ao tempo de calendário. Uma prensa operando em dois turnos diários com 120 ciclos/dia acumula fadiga térmica nos termopares e elementos de aquecimento mais rapidamente do que uma operando em turno único com 40 ciclos/dia. A deriva em termopares tipo K excede ±2,2°C após 2.000 horas acumuladas a 130°C; RTDs de platina mantêm precisão de ±0,3°C, mas se degradam quando expostos à entrada de condensado nas junções frias. A validação do posicionamento dos sensores é igualmente crítica: termopares embutidos 5 mm abaixo da superfície da placa de prensagem indicam leituras estáveis, mas não detectam transientes de superfície; sensores montados na superfície capturam gradientes de pico, mas sofrem desgaste mecânico. A melhor prática exige verificação com sensores duplos em ≥6 locais por placa de prensagem, com referência cruzada contra varreduras infravermelhas na partida, no meio do turno e no desligamento.
A arquitetura de controle determina se a estabilidade é mantida — ou apenas relatada. A ciclagem liga/desliga produz oscilação inerente; a sintonia PID sem compensação feedforward para vazão mássica ou temperatura ambiente falha durante transições sazonais. Sistemas modernos que integram modelos de viscosidade da resina em tempo real (com base no histórico de temperatura e no tempo de permanência) ajustam os pontos de ajuste dinamicamente — mantendo 128°C para UF durante os primeiros 30 segundos e, em seguida, elevando para 132°C para a reticulação final. Isso evita tanto a subcura quanto a degradação térmica. Contudo, essa capacidade não tem significado sem registros de temperatura rastreáveis e auditáveis: os ensaios de emissões em conformidade com EN 717-1 pressupõem histórico térmico consistente; a cláusula 8.5.1 da ISO 9001:2015 exige evidência documentada do controle dos parâmetros do processo.
Do ponto de vista da segurança, perfis térmicos instáveis aumentam o risco para além da falha do produto. Painéis subcurados retêm monômeros de formaldeído não reagidos, elevando a emissão de gases durante o lixamento ou fresamento — expondo os operadores a concentrações no ar superiores ao PEL da OSHA (0,75 ppm). Pior ainda, painéis com integridade de ligação marginal podem fraturar de forma imprevisível durante a usinagem CNC, gerando lascas em alta velocidade. Um relatório de incidente de 2023 de um fabricante alemão de armários relacionou um quase-acidente à desintegração súbita de um painel durante a aplicação de fita de borda — a investigação subsequente identificou temperaturas localizadas da placa de prensagem com média de 102°C em uma área de 15 cm² devido a um canal de aquecimento bloqueado.
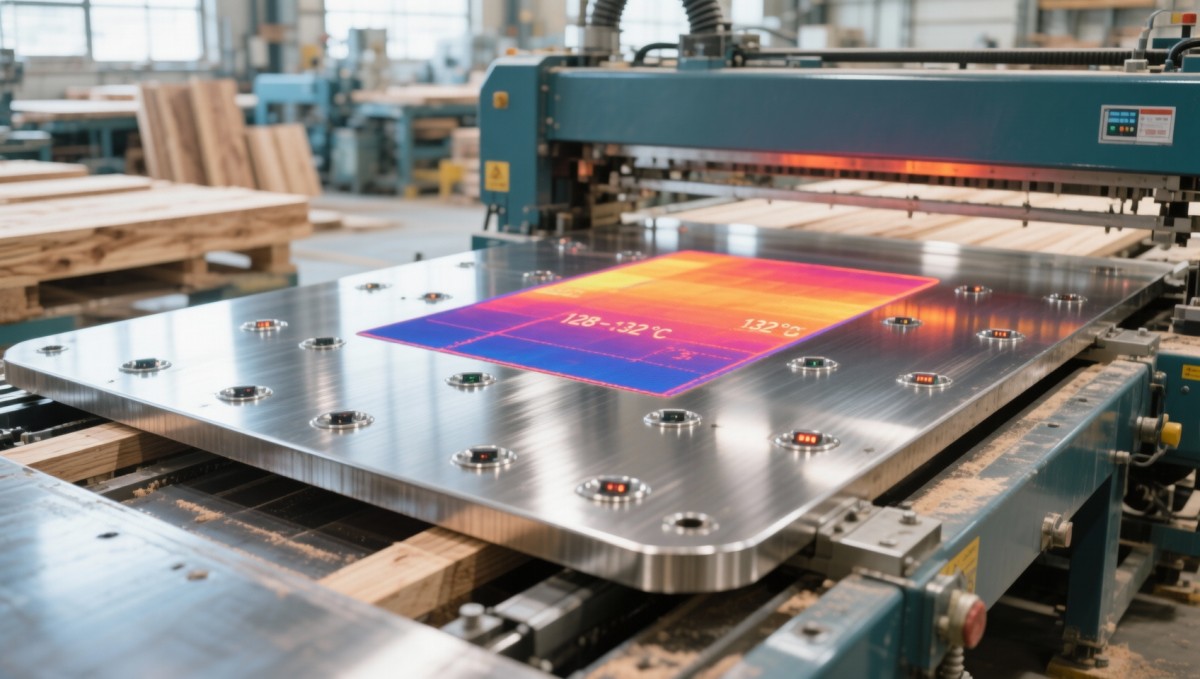
A verificação não pode depender de inspeções em um único ponto. A validação térmica eficaz exige dados sincronizados: termografia infravermelha (precisão de ±1°C) em toda a superfície da placa de prensagem, matrizes de termopares de contato em pontos de tensão estrutural (cantos, próximos a portas hidráulicas) e registro contínuo do consumo de energia dos aquecedores em comparação com a curva de resposta de temperatura. Desvios superiores a ±1,8°C em qualquer zona — verificados em três ciclos consecutivos — acionam manutenção obrigatória: ensaio de resistência dos elementos de aquecimento, auditoria da compensação de junção fria dos termopares e medição da planicidade da placa de prensagem (conforme ISO 10791-7). Qualquer medida inferior a essa trata a estabilidade da temperatura como conveniência operacional, em vez de um parâmetro de processo controlado.
Para gestores de qualidade e segurança, a implicação é operacional, não teórica. A estabilidade da temperatura não é medida apenas em graus — ela é quantificada em painéis rejeitados por mil, reclamações de garantia por remessa, incidentes de exposição de operadores por trimestre e não conformidades de auditoria por ano. Quando a variação térmica excede a especificação, o defeito não está apenas no painel — está na capacidade do sistema de controle de garantir repetibilidade. Essa repetibilidade é a base tanto da integridade do produto quanto da segurança no local de trabalho.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.