

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que causa bolhas na superfície durante a laminação com papel melamínico?
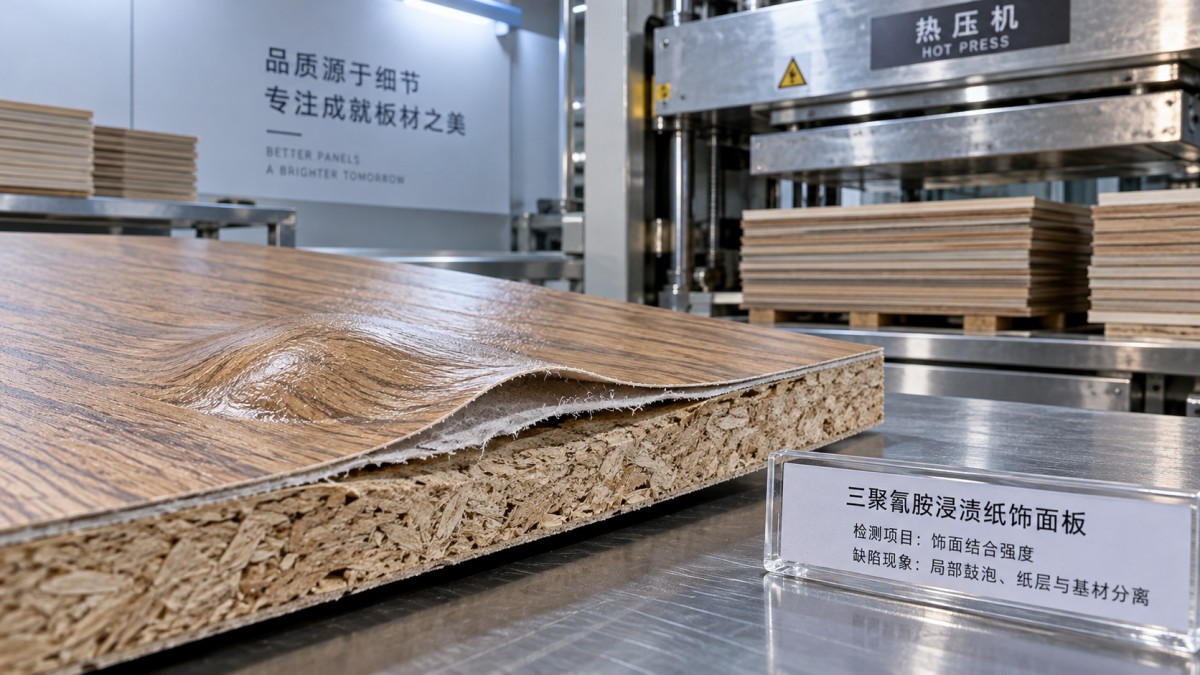
As bolhas superficiais durante a laminação com papel melamínico surgem quando a pressão dos gases sob a camada decorativa excede a resistência da ligação em formação ou da superfície do painel. O excesso de umidade no substrato é uma possível causa, mas o mesmo defeito pode resultar de condições inadequadas da resina, aquecimento irregular, contato insuficiente com a superfície ou um ciclo de prensagem que libera a pressão antes que o conjunto possa suportá-la. Aumentar a temperatura ou a pressão sem identificar o mecanismo da falha pode agravar o problema.
A primeira distinção mais útil é identificar onde o painel se separou: entre o papel e a chapa, na camada superficial da chapa ou mais profundamente no substrato. Combine essa evidência com o momento em que a bolha aparece e verifique se ela acompanha o lote do material ou uma posição fixa na prensa. Essas observações delimitam a investigação com muito mais eficácia do que alterar várias regulagens da prensa de uma só vez.
Comece pela localização e pelo momento em que a bolha aparece
Esta discussão trata de papel decorativo impregnado com resina, prensado diretamente sobre um painel à base de madeira. Se um adesivo separado for usado para unir um laminado pré-fabricado à chapa, a aplicação do adesivo, o tempo em aberto e os requisitos de cura introduzem variáveis adicionais. Determine qual construção está sendo processada antes de aplicar um procedimento de diagnóstico.
Coloque os painéis afetados em retenção e guarde amostras com seus registros de produção. Registre os lotes da chapa e do papel, as condições de armazenamento, a receita da prensa, a orientação de carregamento e o intervalo entre a prensagem e a inspeção. Marque a posição de cada defeito em relação à prensa e às bordas do painel. Uma fotografia sem essas informações de orientação pode ocultar um padrão que, de outra forma, seria útil.
Uma área elevada, por si só, não determina a causa. Depois que a amostra esfriar e puder ser manuseada com segurança, examine um corte transversal de uma bolha representativa usando um método de inspeção aprovado. Observe o plano de separação e o material que permanece em cada lado.
- Separação na interface entre o papel e a chapa: investigue o fluxo e a cura da resina, a contaminação e o contato insuficiente. Uma interface relativamente limpa é compatível com essas hipóteses, mas não confirma nenhuma delas de forma conclusiva.
- Fibras da chapa aderidas à face inferior do papel: investigue a falha na camada superficial do substrato, incluindo camadas superficiais fracas e tensões relacionadas à umidade. A ligação pode ter superado a resistência local da chapa.
- Separação mais profunda no painel: investigue a integridade interna do substrato e a pressão gerada dentro da chapa. É improvável que a preparação da superfície, por si só, resolva essa falha.
O momento em que a bolha aparece fornece outra pista. Bolhas que se tornam visíveis quando a prensa se abre são compatíveis com a ação da pressão interna após a remoção da contenção externa, embora uma ligação fraca possa apresentar o mesmo comportamento. Defeitos que surgem durante o resfriamento ou após o armazenamento exigem a análise do calor residual, da redistribuição da umidade, das condições de cura e do manuseio. Inspecione os painéis em intervalos consistentes para que uma mudança no momento da inspeção não seja confundida com uma melhoria do processo.
Verifique a umidade e as condições dos materiais antes de alterar a receita
A umidade pode variar dentro de um lote de chapas aparentemente aceitável
Durante a prensagem, o calor provoca a movimentação da umidade e pode gerar vapor dentro do substrato. Se o vapor não puder escapar ou se redistribuir suficientemente, ele exerce tensão sobre a camada decorativa e a própria chapa. Quando a pressão é liberada, uma interface fraca ou uma camada interna fraca pode se abrir e formar uma bolha.
Uma única leitura de umidade feita no topo de uma pilha é uma evidência pouco confiável. Compare chapas afetadas e não afetadas de diferentes posições da pilha e verifique se as leituras variam ao longo do painel. Use um instrumento e um procedimento de medição adequados ao substrato. As leituras do medidor podem ser influenciadas pela densidade da chapa, pela temperatura e pela calibração; quando os resultados forem contestados, use o método de referência acordado, em vez de considerar todos os valores exibidos diretamente comparáveis.
A faixa de aceitação deve seguir as orientações de processamento dos fornecedores da chapa e do papel, bem como o processo de produção qualificado. Não existe um percentual universal de umidade que garanta uma laminação sem bolhas em MDF, aglomerado, compensado e diferentes sistemas de resina. Variações locais de umidade podem ser relevantes mesmo quando a média do lote parece aceitável.
Analise também as condições de armazenamento e transferência. Chapas frias transferidas para uma área quente e úmida podem apresentar condensação superficial. A exposição desigual dentro de uma pilha também pode resultar em históricos de condicionamento diferentes. Estabilizar os materiais sob condições controladas pode ajudar, mas as alterações de secagem ou condicionamento também precisam de limites próprios: uma secagem agressiva pode alterar o nivelamento, as condições da superfície e o comportamento em etapas posteriores do processamento.
O papel impregnado deve manter o comportamento de processamento adequado
O papel impregnado com melamina depende de um equilíbrio controlado entre o fluxo e a cura da resina. Durante a prensagem, a resina deve estabelecer contato adequado com o substrato e atingir resistência suficiente dentro do ciclo especificado. Um papel que absorveu umidade, ultrapassou o prazo de armazenamento permitido ou teve a cura avançada devido a condições inadequadas de armazenamento pode se comportar de maneira diferente de um lote que apresentou bons resultados anteriormente.
Verifique a integridade da embalagem, os registros de temperatura e umidade de armazenamento, as datas de abertura e os requisitos de vida útil do fornecedor. Mantenha a identificação do papel vinculada a cada lote de prensagem. Se as bolhas começarem após uma mudança de lote de papel, compare o material retido nas mesmas condições qualificadas antes de concluir que a prensa precisa de uma nova receita.
A umidade residual e outros voláteis no papel podem contribuir para a geração de gases. Por outro lado, uma resina com fluxo insuficiente pode deixar áreas mal aderidas, que se tornam visíveis sob tensões internas moderadas. Esses mecanismos exigem correções diferentes. Quando disponíveis, os testes do fornecedor para avaliar o fluxo, o teor de voláteis ou o comportamento de cura podem ser úteis, sobretudo se os registros de produção mostrarem que o defeito acompanha o lote do papel.
Determine se a prensa está executando o ciclo previsto
Uma receita exibida na tela de controle não comprova que todas as partes do painel estejam submetidas à temperatura, pressão e tempo previstos. As bolhas podem surgir quando as regulagens nominais são adequadas, mas a transferência de calor ou o contato variam ao longo da carga.
Mais calor pode aumentar a geração de gases e reduzir o tempo de fluxo da resina
Calor insuficiente ou um ciclo curto demais podem impedir o desenvolvimento adequado da ligação. Temperaturas excessivas podem transformar a umidade em vapor mais rapidamente e acelerar a cura da resina antes que ocorra um umedecimento adequado. Portanto, prolongar o ciclo ou elevar a temperatura exige uma hipótese definida; nenhum desses ajustes é uma solução universal para bolhas.
Compare o comportamento da temperatura real com o processo qualificado, usando métodos de medição aprovados. Verifique diferenças entre as zonas da platina, instabilidade do controle e alterações após manutenção ou períodos prolongados de inatividade. A espessura do painel, a temperatura inicial e a sequência de carregamento podem afetar a rapidez com que a interface aquece, mesmo quando a temperatura indicada da platina permanece constante.
O contato irregular pode se parecer com um problema de resina
A pressão deve garantir contato uniforme em todo o painel. Variações de espessura, deformação do painel, componentes desgastados da prensa ou resíduos nas superfícies de contato podem deixar áreas com transferência de calor deficiente e ligação fraca. Uma leitura de pressão hidráulica, por si só, não comprova uma pressão uniforme em toda a área de trabalho; o tamanho do painel e a disposição da carga afetam a relação entre a pressão da máquina e a carga aplicada ao painel.
Defeitos que aparecem repetidamente nas mesmas coordenadas da prensa justificam a verificação das condições da platina, da distribuição do aquecimento, do paralelismo e do sistema de pressão correspondente. Defeitos que acompanham uma determinada chapa quando sua orientação é alterada apontam mais fortemente para uma variação do material. Use configurações de carregamento aprovadas nessas comparações, pois alterar a área ocupada na prensa pode, por si só, modificar as condições de processamento.
A etapa de liberação pode revelar uma fragilidade existente
Quando a prensa se abre, a contenção externa diminui, enquanto o painel ainda pode conter vapor quente ou outros gases. Se a ligação em formação ou o substrato não conseguirem resistir a essa tensão, uma bolha pode se formar imediatamente. Por isso, o comportamento durante a abertura deve fazer parte da investigação, assim como o tempo de permanência e a temperatura.
Qualquer ajuste na descompressão ou na abertura deve permanecer dentro dos limites operacionais do fabricante da prensa e dos requisitos de processamento do fornecedor do material. Uma liberação em etapas pode ser pertinente em equipamentos projetados para isso, mas uma sequência de abertura improvisada pode introduzir riscos e ocultar um problema de material ainda não resolvido. Nunca desative proteções, intertravamentos ou salvaguardas programadas para observar mais de perto um defeito.
Inspecione a superfície e, em seguida, execute uma correção controlada
Poeira, óleo, resíduos de manuseio e fibras soltas podem interromper o contato com a resina. Um lixamento irregular pode deixar ressaltos ou diferenças de espessura que reduzem o contato local, enquanto a remoção excessiva de material pode expor uma camada menos adequada da chapa. Portanto, uma superfície visualmente lisa não é suficiente: ela também precisa estar limpa, uniforme e ser compatível com o processo de laminação qualificado.
Inspecione os painéis imediatamente antes da aplicação do revestimento, em vez de depender apenas das verificações feitas após o lixamento. A poeira pode se depositar novamente durante o transporte ou o armazenamento, e a limpeza com ar comprimido pode redistribuí-la se a extração não for eficaz. Compare as posições dos defeitos com os pontos de manuseio, os pontos de contato do transportador e as marcas superficiais recorrentes. Mantenha os produtos de limpeza e os lubrificantes de manutenção longe das superfícies de colagem, a menos que a compatibilidade deles tenha sido comprovada.
Quando houver variação de espessura ou irregularidade superficial comprovada, equipamentos a montante, como uma Máquina de Aplainamento e Lixamento, podem ajudar a garantir uma preparação uniforme ao combinar o aplainamento de espessura e o lixamento. A adequação depende do substrato e da quantidade de material a remover. Não se deve presumir que o aplainamento seja apropriado para todas as superfícies de MDF ou compensado, e o lixamento adicional não corrige umidade excessiva, condições inadequadas da resina ou falhas internas da chapa.
Depois de identificar o mecanismo provável, estruture o teste em torno de uma única questão. Por exemplo, se as evidências apontarem para a umidade do substrato, compare chapas adequadamente condicionadas com o material suspeito, mantendo constantes o papel e as regulagens qualificadas da prensa. Se o defeito acompanhar uma posição fixa da prensa, priorize as verificações do equipamento antes de consumir mais material em testes de receita.
- Preserve uma linha de base: guarde painéis representativos com defeitos e sem defeitos, junto com suas condições reais de produção.
- Altere uma variável relevante: defina o resultado esperado antes de executar o teste e permaneça dentro dos limites de processamento aprovados.
- Vá além da aparência na inspeção: use as verificações aplicáveis de aderência, superfície ou integridade do substrato previstas no plano da qualidade para determinar se o mecanismo de falha foi corrigido.
- Verifique após o resfriamento: aplique intervalos de inspeção consistentes e os requisitos de condicionamento pertinentes antes de aceitar o resultado.
- Confirme a repetibilidade: valide a correção em materiais representativos de diferentes variações e condições operacionais antes de liberar a produção retida ou revisar a receita padrão.
Uma face sem bolhas imediatamente após a prensagem não comprova que o painel tenha resistência de ligação adequada. Uma alteração de regulagem pode suprimir o inchaço visível, mas deixar uma cura incompleta ou camadas internas fracas. Portanto, as decisões de liberação devem seguir os requisitos de aceitação do produto, com rastreabilidade suficiente para distinguir os lotes afetados da produção verificada.
Para os responsáveis pela segurança, a investigação também inclui o controle de acesso às platinas quentes, aos equipamentos de carregamento em movimento e aos sistemas hidráulicos. O mapeamento de temperatura, a limpeza e a inspeção mecânica exigem o procedimento aprovado adequado e, quando necessário, o isolamento do equipamento. A extração de pó deve permanecer eficaz durante a preparação da superfície, e a ventilação da prensa deve continuar em funcionamento durante os testes.
A ação corretiva mais sólida corresponde ao plano de separação observado, ao padrão do defeito e às evidências do processo. Um problema que acompanha chapas úmidas exige controle dos materiais; um defeito que permanece na mesma posição da prensa exige investigação do equipamento; um problema relacionado ao armazenamento do papel ou a mudanças de lote exige a verificação das condições da resina. Quando essas relações são documentadas, o próximo ajuste se torna uma decisão verificável, e o limite de produção resultante passa a ter uma justificativa defensável.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.