

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como evitar o transpasse da cola ao colar lâminas finas de madeira
Para evitar que a cola atravesse o folheado de madeira fino durante a colagem, controle a quantidade e o fluxo do adesivo antes de alterar a pressão da prensa. Use um adesivo destinado à prensagem de folheados, aplique uma película uniforme e medida, e mantenha o tempo de montagem, a temperatura e a pressão dentro dos requisitos de trabalho do adesivo. O aumento da pressão pode forçar o excesso de cola através dos poros ou de pequenas fissuras, enquanto a redução excessiva da quantidade de cola pode deixar uma união fraca.
Uma colagem confiável de folheado de madeira requer adesivo suficiente para umedecer as superfícies de contato sem deixar excesso que possa migrar para a face. Folheados finos, de poros abertos ou com fissuras tornam mais difícil manter esse equilíbrio. Um painel com aparência limpa logo após sair da prensa é apenas parte da avaliação: a contaminação por cola pode se tornar evidente quando o tingimento ou o acabamento é aplicado.
Verifique se o defeito é realmente causado pela passagem da cola
A passagem da cola ocorre quando o adesivo se desloca da linha de colagem através do folheado e chega à superfície exposta. Pode aparecer como pontos endurecidos nos poros, manchas brilhantes ou áreas que absorvem o tingimento de maneira diferente. A cola também pode atravessar fendas e juntas, produzindo linhas estreitas em vez de manchas amplas.
Marcas semelhantes podem ser causadas pela transferência de cola por luvas sujas, calços contaminados ou por um rolo que toca a face do folheado. Esses problemas exigem melhor manuseio e limpeza, e não um ciclo de prensagem diferente.
Inspecione um painel rejeitado sob luz inclinada e compare as marcas com o veio da madeira, as juntas e o padrão de aplicação:
- Marcas que acompanham os poros ou pequenas fissuras: investigue a penetração do adesivo, a condição do folheado e a aplicação excessiva.
- Faixas repetidas: inspecione a condição do rolo, o ajuste do espalhador e as passagens sobrepostas de aplicação.
- Impressões digitais ou manchas isoladas: verifique as superfícies de manuseio, as luvas e as práticas de empilhamento.
- Linhas nas juntas do folheado: inspecione o encaixe das juntas e o acúmulo local de cola.
Não presuma que toda mancha escura seja adesivo. Diferenças de umidade e variações naturais da madeira também podem alterar a aparência. Comparar o defeito com um recorte não colado ajuda a evitar a alteração de um processo adequado pelo motivo errado.
Combine o adesivo com o folheado e o método de prensagem
Uma cola para marcenaria de uso geral pode colar madeira maciça com sucesso, mas ser difícil de controlar sob um folheado decorativo delicado. Escolha um adesivo cujas instruções técnicas abranjam a aplicação pretendida em folheado, o substrato e o processo de prensagem a quente ou a frio. Sua taxa de aplicação, janela de montagem e requisitos de cura devem servir como parâmetros iniciais.
A viscosidade é importante porque um adesivo de fluxo livre pode entrar facilmente nos poros e nas fissuras. No entanto, escolher a cola mais espessa disponível não é uma solução confiável. Um adesivo que não umedeça o substrato nem seja transferido adequadamente para o folheado pode produzir áreas secas e baixa adesão. O teor de sólidos e o comportamento de cura também afetam o desempenho do adesivo.
Quando diferentes opções de adesivo fazem sentido
Um adesivo formulado para prensagem a frio de folheados pode ser adequado para uma prensa sem aquecimento ou para um sistema de vácuo quando suas instruções abrangerem essas condições. Algumas formulações são desenvolvidas para limitar a passagem da cola, mas ainda exigem uma aplicação controlada. Um adesivo para prensagem a quente requer temperatura e programação de cura adequadas; substituí-lo em um processo a frio pode deixar a união insuficientemente curada.
Uma química adesiva diferente pode ajudar quando a cola existente não consegue proporcionar simultaneamente uma face limpa e uma colagem adequada. Essa alteração também deve considerar a precisão da mistura, o tempo de utilização, a limpeza, as precauções de manuseio e a compatibilidade com o acabamento pretendido. Uma superfície mais limpa, por si só, não comprova que o substituto seja adequado.
Não adicione água para melhorar o espalhamento, a menos que as instruções do adesivo permitam. A diluição altera mais do que a sensação durante a aplicação: ela pode aumentar a penetração e modificar o comportamento de secagem ou cura. Evite enchimentos ou espessantes improvisados pelo mesmo motivo.
Meça a aplicação de cola em vez de avaliá-la pela aparência
Um revestimento desigual pode causar passagem da cola em uma área e uma união fraca nas proximidades. Os operadores podem então aumentar a aplicação geral para eliminar pontos secos, agravando as áreas sobrecarregadas. Corrija a distribuição antes de aumentar a quantidade.
Em muitos processos de prensagem de folheados, aplicar a cola ao substrato facilita o controle da película e reduz o umedecimento direto do folheado solto. Siga as instruções do adesivo caso elas exijam um método de aplicação diferente. Use um rolo adequado ou um espalhador calibrado e evite poças nas bordas, nos cantos e nas linhas de sobreposição do rolo.
Uma verificação prática consiste em pesar um corpo de prova de substrato com área conhecida antes e imediatamente depois da aplicação. A diferença de massa dividida pela área revestida fornece a taxa de aplicação úmida. Compare-a com a faixa especificada pelo adesivo. A pesagem imediata limita o erro causado pela perda de umidade.
Use vários corpos de prova para verificar a distribuição em toda a largura de trabalho. Uma média aceitável pode ocultar uma faixa pesada em um lado do rolo. Inspecione a presença de cola seca, superfícies desgastadas, folgas irregulares do rolo e contaminação que provoque estrias.
O objetivo é uma linha de colagem contínua dentro da faixa de aplicação do adesivo. Uma camada quase transparente não está automaticamente correta, e uma camada visivelmente úmida não é automaticamente excessiva. A cor do adesivo, a absorção do substrato e a iluminação tornam a aparência uma medição pouco confiável.
Procure caminhos de penetração no folheado e no substrato
O folheado fino oferece um caminho curto da linha de cola até a face. Poros abertos, pequenas fendas e fissuras de corte podem facilitar a penetração. Segure folhas representativas contra uma fonte de luz para identificar furos e defeitos abertos antes da colagem. Folhas muito figuradas ou frágeis merecem testes separados, em vez de serem tratadas como um folheado que já apresentou bons resultados.
Mantenha o folheado e o substrato em um ambiente estável antes da montagem. Grandes diferenças de umidade podem contribuir para movimentação, umedecimento desigual ou problemas de prensagem. Quando a umidade for medida, use equipamentos e métodos adequados ao material; uma leitura da pilha subjacente pode não representar uma folha fina individual.
O substrato deve ser plano, limpo e livre de poeira solta. Depressões locais podem reter adesivo extra, enquanto pontos altos podem concentrar a pressão. Uma placa áspera ou com absorção incomumente alta também pode alterar a quantidade de cola disponível na linha de colagem.
Se o substrato absorver a cola rapidamente, simplesmente adicionar mais adesivo pode criar novos problemas sob um folheado poroso. Avalie conjuntamente a preparação do substrato e a adequação do adesivo. Qualquer tratamento de dimensionamento ou selagem deve ser compatível com o sistema de colagem; um revestimento improvisado pode enfraquecer a adesão.
Um folheado com camada de suporte ou uma construção com barreira adequada pode ser considerado quando uma face particularmente porosa não puder ser colada de forma limpa com o sistema atual. Isso altera a construção e pode afetar a espessura, a flexibilidade e os requisitos de processamento, portanto requer seu próprio teste de colagem.
Ajuste a pressão e o calor como um processo coordenado
A pressão coloca o folheado em contato com o substrato e o mantém nessa posição durante a cura. A pressão excessiva pode forçar o excesso de adesivo para dentro das aberturas ou comprimir a madeira delicada. A pressão insuficiente pode deixar espaços, bolhas e áreas fracas. Uma aplicação correta e materiais planos facilitam o estabelecimento da pressão necessária.
Diferencie a pressão indicada pelo manômetro hidráulico da pressão aplicada ao painel. O manômetro descreve o sistema hidráulico; a pressão no painel depende da conversão de força da máquina e da área carregada. Portanto, alterar o tamanho do painel ou a disposição da carga pode mudar a pressão aplicada à peça, mesmo quando o ajuste do manômetro permanece igual. Use o método de configuração de pressão da máquina para a carga real.
Calços planos e limpos e pratos de prensa mantidos adequadamente ajudam a distribuir a força de modo uniforme. Uma folha desmoldante adequada pode proteger as superfícies da prensa, mas não impede que o adesivo atravesse o folheado. Folhas enrugadas, detritos presos e calços danificados podem introduzir defeitos superficiais adicionais.
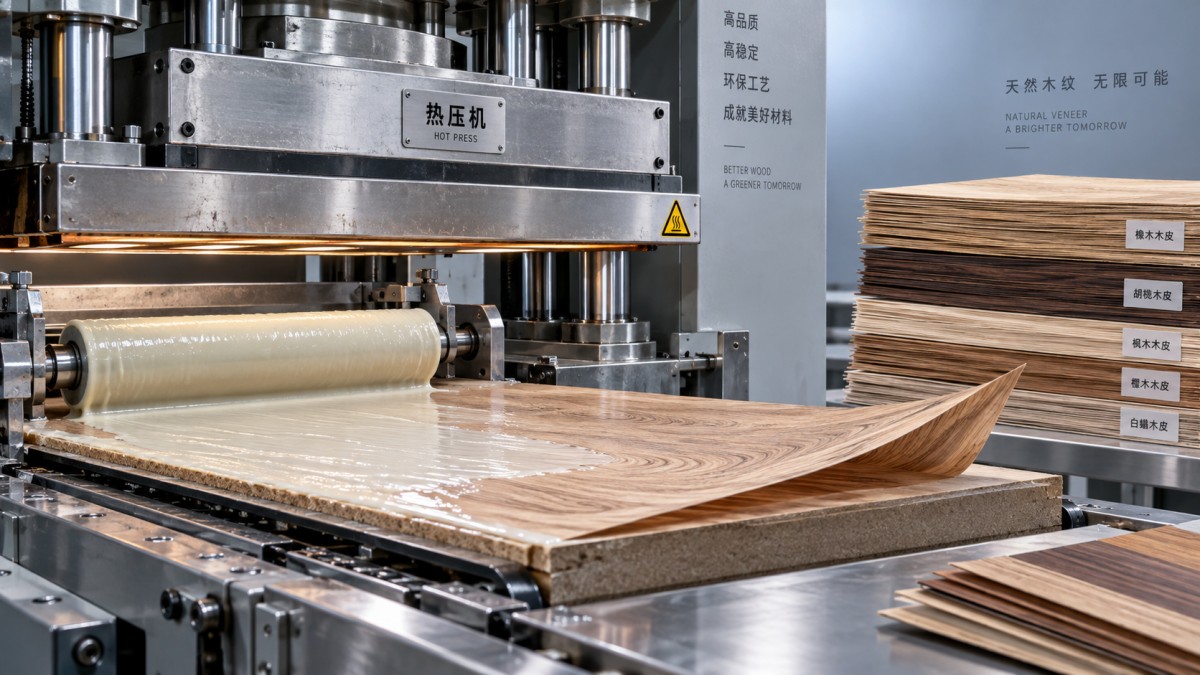
Para a produção aquecida, a Máquina de Prensa a Quente da Qingdao Zhongding Machinery Co., Ltd. fornece prensagem hidráulica e pratos aquecidos eletricamente usando óleo de condução térmica, com configurações que oferecem de uma a quatro camadas de trabalho. Esses recursos são relevantes quando um adesivo para folheados requer calor e pressão controlados. A receita de trabalho ainda precisa corresponder ao adesivo, à construção do painel e à disposição da carga.
O calor afeta tanto o fluxo quanto a cura do adesivo. Durante o aquecimento, alguns adesivos tornam-se mais móveis antes de endurecer, portanto aumentar a temperatura não é uma solução universal para a passagem da cola. Da mesma forma, encurtar o ciclo porque a face parece seca pode deixar a união insuficientemente curada. O ajuste do prato não é igual à temperatura atingida dentro da linha de colagem.
Mantenha consistente o intervalo entre o espalhamento, a montagem e a prensagem completa. Prensar imediatamente pode permitir que um adesivo muito móvel penetre; esperar tempo demais pode impedir a transferência adequada depois que se forma uma película superficial. Trabalhe dentro da janela de montagem especificada, em vez de esperar deliberadamente que a cola fique pegajosa, salvo quando o processo exigir isso.
Use um teste controlado antes de liberar a produção
Teste a combinação real de folheado, substrato, adesivo e acabamento. Um recorte denso não representa uma folha decorativa porosa, e um pequeno corpo de prova pode não reproduzir o atraso no carregamento ou o comportamento da temperatura de um painel completo.
- Registre as condições iniciais. Inclua a identificação do material, a mistura do adesivo quando aplicável, a aplicação medida, o tempo de montagem, o carregamento do painel, o ajuste da pressão, a temperatura e a duração da prensagem.
- Corrija as variações evidentes. Limpe o espalhador, remova os acúmulos de cola e verifique o tempo de montagem antes de alterar a receita.
- Altere um fator por vez. Se a aplicação estiver excessiva, ajuste-a para a faixa especificada mantendo estáveis as demais condições. Registre o resultado.
- Verifique a aparência da face e a qualidade da união. Após o período de cura ou condicionamento exigido, inspecione a contaminação e use uma verificação destrutiva adequada em material sacrificial para revelar áreas não coladas.
- Aplique o acabamento pretendido. Use a sequência planejada de lixamento, tingimento e revestimento em uma amostra. Um painel sem acabamento pode ocultar defeitos de acabamento relacionados à cola.
Quando um corpo de prova apresentar bons resultados, confirme os ajustes em um painel representativo do tamanho de produção. Inclua o tempo normal de carregamento e o posicionamento do painel. Em uma prensa com múltiplas aberturas, verifique se os painéis carregados no início e no final recebem tempos de montagem e condições de prensagem comparáveis.
Se a passagem da cola já tiver ocorrido
Separe os painéis afetados antes do lixamento ou acabamento. O folheado fino oferece pouco material para correção, e um lixamento agressivo pode atravessar a face antes de remover a cola alojada nos poros mais profundos.
Para depósitos superficiais isolados, uma operação de raspagem cuidadosamente controlada pode remover o adesivo elevado depois que ele atingir o estado adequado. Teste primeiro em uma sucata. Limpar com água ou solvente pode espalhar a contaminação, levantar as fibras ou afetar a união, dependendo do adesivo; isso não deve se tornar um método automático de limpeza.
Quando a cola tiver penetrado profundamente, a substituição pode ser mais confiável do que o reparo. Antes de retomar a produção, guarde uma amostra defeituosa, identifique o provável caminho de migração e repita o teste de colagem com aplicação medida e ajustes de prensagem documentados. Libere o processo somente quando o painel apresentar tanto uma união aceitável quanto uma aparência limpa sob o acabamento pretendido.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.