

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que determina o tempo de ciclo de uma prensa a quente para painéis de móveis?
Para gerentes de projeto e líderes de engenharia, o tempo de ciclo de uma prensa a quente para painéis de móveis é uma variável de planejamento da produção, e não apenas uma especificação da máquina ou ajuste do operador.
Ele determina quantos painéis uma linha pode entregar por turno, quanta energia cada painel consome e se os processos posteriores recebem material de forma consistente.
Na prática, o tempo de ciclo resulta da transferência de calor, cura do adesivo, condição do painel, mecânica da prensa, movimentação de materiais e requisitos de qualidade atuando em conjunto.
Um ajuste mais rápido não é automaticamente um ajuste melhor. Se a prensagem terminar antes que a temperatura do núcleo ou a ligação adesiva alcance as condições-alvo, os defeitos geram retrabalho caro.
Portanto, o objetivo é estabelecer o ciclo validado mais curto que atenda aos requisitos de resistência do painel, qualidade da superfície, planicidade, emissões e confiabilidade da produção.
Quais variáveis técnicas têm maior efeito no tempo de ciclo?
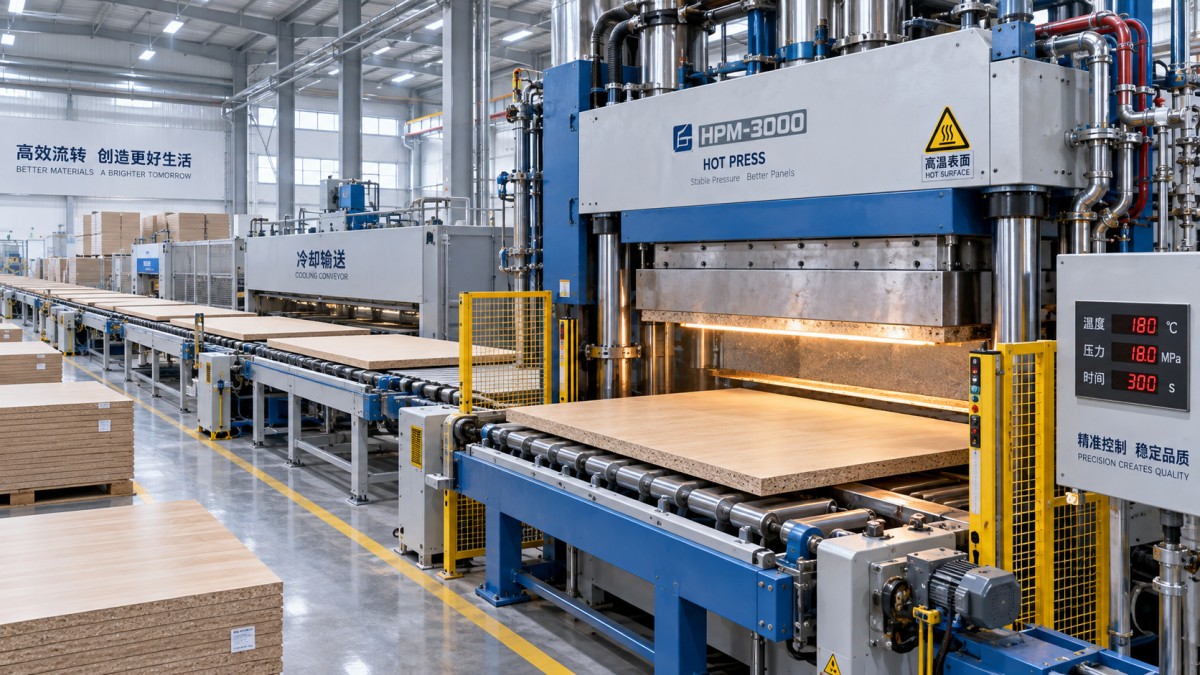
As variáveis mais influentes são a espessura do painel, densidade, teor inicial de umidade, formulação do adesivo, temperatura de prensagem, pressão necessária e o tempo exigido para carregamento e descarregamento.
Essas variáveis não podem ser otimizadas de forma independente. Uma mudança na química do adesivo pode permitir uma prensagem mais curta, mas também pode exigir controle mais rigoroso de umidade ou temperaturas mais altas das placas.
Para uma prensa a quente para painéis de móveis, o ciclo efetivo começa quando o painel de entrada chega à posição de carregamento e termina quando um painel acabado é liberado com segurança.
Essa definição inclui carregamento, fechamento das placas, aumento de pressão, penetração de calor, cura do adesivo, alívio de pressão, abertura, descarregamento e quaisquer movimentos necessários de transferência ou empilhamento.
Espessura do painel e tempo de aquecimento do núcleo
A espessura geralmente tem a relação mais clara com o tempo de ciclo, pois o calor deve se deslocar das superfícies quentes das placas em direção ao centro do painel.
Painéis laminados finos podem atingir rapidamente a temperatura interna necessária, enquanto painéis mais espessos de aglomerado, MDF, compensado ou compósitos exigem períodos de aquecimento consideravelmente mais longos.
As equipes de projeto devem evitar calcular a produção da prensa apenas com base na espessura. A densidade do painel, as camadas de lâmina, as superfícies decorativas e a composição do núcleo afetam a condutividade térmica e o comportamento de aquecimento.
Um painel denso pode resistir à penetração de calor mais do que um painel de menor densidade com espessura idêntica. Isso pode prolongar o tempo de cura mesmo quando a temperatura das placas permanece inalterada.
Quando as especificações do produto incluem uma ampla faixa de espessuras, o programa da prensa deve se basear em receitas validadas, e não em uma regra universal de tempo.
Teor de umidade e geração de vapor
O teor de umidade afeta fortemente tanto a transferência de calor quanto a qualidade do produto. A umidade controlada pode ajudar o movimento interno de calor, mas a umidade excessiva pode criar defeitos relacionados ao vapor.
Durante a prensagem, a água presente no painel se transforma em vapor à medida que as temperaturas aumentam. Esse vapor pode acelerar o aquecimento do centro, especialmente em painéis compósitos à base de madeira.
No entanto, o excesso de umidade aumenta o risco de bolhas, delaminação, borbulhamento da superfície, trincas nas bordas e espessura instável após o painel sair da prensa.
A umidade inconsistente geralmente é mais prejudicial do que uma umidade moderadamente alta. Painéis de entrada variáveis obrigam os operadores a adicionar tempo de segurança, reduzindo a capacidade previsível da prensa.
Para gerentes de projeto, a medição de umidade e a capacidade de condicionamento devem ser tratadas como parte do investimento na prensa a quente, e não como uma questão anterior fora do escopo do projeto.
Tipo de adesivo e perfil de cura
A seleção do adesivo define a combinação mínima de temperatura, pressão e tempo necessária para criar uma ligação durável em toda a estrutura do painel de móvel.
Adesivos de ureia-formaldeído são comuns em muitas aplicações de painéis de madeira devido ao custo e à velocidade de cura, mas seu desempenho depende da formulação e do controle do processo.
Sistemas adesivos de melamina-ureia-formaldeído, fenólicos, poliuretano e outros podem exigir diferentes perfis térmicos, tempos abertos, níveis de pressão e condições de manuseio após a prensagem.
Aceleradores podem reduzir o tempo de prensagem necessário, mas devem ser avaliados em relação à estabilidade de armazenamento, consistência da aplicação de cola, requisitos de emissões, durabilidade da ligação e disponibilidade do fornecedor.
Um tempo de cura curto em laboratório nunca deve ser usado diretamente como ajuste de produção. Painéis em escala total apresentam condições diferentes de transferência de calor, carregamento e distribuição de pressão.
Temperatura das placas e transferência de calor
Temperaturas mais altas das placas podem reduzir a parte de aquecimento de um ciclo, mas os aumentos de temperatura são limitados pela qualidade da superfície, materiais de revestimento, comportamento do adesivo e demanda energética.
Se a placa estiver fria demais, o núcleo do painel pode não atingir a temperatura de cura com rapidez suficiente. Se estiver quente demais, as superfícies podem descolorir, queimar ou curar de forma irregular.
A uniformidade de temperatura em cada placa é tão importante quanto o ponto de ajuste nominal. Zonas frias podem criar áreas de ligação fraca e exigir ciclos gerais mais longos.
Os engenheiros devem verificar as temperaturas reais das placas em vários pontos, especialmente após o aquecimento inicial, durante o pico de produção e após a manutenção dos circuitos de aquecimento ou sistemas de óleo térmico.
Bom isolamento, controles de aquecimento estáveis, superfícies de placa limpas e circulação adequada de óleo térmico podem melhorar a consistência sem simplesmente aumentar a temperatura operacional especificada.
Como a pressão, a velocidade de fechamento e a construção da prensa afetam a produção?
A pressão não cura o adesivo por si só, mas cria contato entre as camadas, distribui a resina, consolida o painel e evita vazios durante a etapa crítica de aquecimento.
A pressão correta depende da construção do painel, do material de lâmina ou laminado, da aplicação de cola, da densidade-alvo, do acabamento superficial e da tolerância de espessura necessária após a prensagem.
A pressão excessiva pode expulsar o adesivo da linha de colagem, esmagar um núcleo de baixa densidade, marcar superfícies delicadas ou aumentar o consumo de energia hidráulica sem melhorar a resistência.
A pressão insuficiente pode deixar áreas sem colagem, mau contato da lâmina, bolhas visíveis e variação de espessura. Esses defeitos podem se tornar evidentes somente após a usinagem ou o acabamento.
Tempo de fechamento e aumento de pressão
O movimento rápido das placas melhora a produtividade somente quando o alinhamento do painel, a segurança do carregamento e o controle de pressão permanecem confiáveis. A velocidade mecânica deve apoiar, e não desestabilizar, todo o processo.
Sistemas hidráulicos modernos podem utilizar fechamento rápido até que a placa se aproxime do painel e, em seguida, fazer a transição para prensagem controlada quando o contato é estabelecido e a pressão aumenta.
Essa sequência pode reduzir o tempo não produtivo enquanto limita danos por impacto. Ela exige válvulas responsivas, dimensionamento hidráulico correto, sensores confiáveis e um sistema de controle bem mantido.
O aumento lento de pressão pode ser causado por bombas subdimensionadas, vazamento hidráulico interno, resposta deficiente das válvulas, capacidade insuficiente do acumulador ou transições programadas incorretamente entre estágios.
Antes de adquirir uma prensa maior, as equipes devem determinar se a capacidade perdida é realmente causada pelo tempo de cura ou por atrasos mecânicos evitáveis entre ciclos concluídos.
Tamanho da placa, abertura e processamento paralelo
Uma placa maior pode aumentar a produção por curso, mas somente se o carregamento, a preparação de materiais, o descarregamento e o manuseio posterior puderem suportar o maior tamanho de lote.
Prensas de múltiplas aberturas processam vários painéis simultaneamente, aumentando a capacidade por ciclo. Elas podem ser atrativas quando as dimensões dos produtos, as receitas e os sistemas de manuseio permanecem relativamente estáveis.
No entanto, configurações de múltiplas aberturas podem complicar o carregamento e descarregamento, as mudanças de receita, o acesso para manutenção e a recuperação de falhas. Seu valor depende do mix de produtos e do nível de automação.
Para a produção de móveis com alta variedade, ciclos mais curtos com prensas flexíveis de abertura única ou arranjos automatizados podem superar sistemas de grandes lotes que geram períodos frequentes de espera.
A configuração correta deve ser avaliada com base na produção horária de painéis aprovados, e não apenas nos cursos teóricos da prensa. Trocas de produto, rejeições, tempo de espera e manutenção devem ser incluídos.
Por que o carregamento, descarregamento e fluxo de materiais frequentemente limitam a capacidade
Muitos projetos de prensas a quente para painéis de móveis se concentram na pressão das placas e na potência de aquecimento, e depois descobrem que as atividades de carregamento e descarregamento consomem uma grande parcela do tempo de ciclo.
O carregamento manual pode ser adequado para produção de baixo volume ou variável, mas frequentemente introduz posicionamento inconsistente, atrasos de segurança, fadiga do operador e tempo ocioso da prensa.
Sistemas automáticos de carregamento, elevadores a vácuo, transportadores de rolos, mesas de transferência e equipamentos de empilhamento podem reduzir o tempo de manuseio, ao mesmo tempo que melhoram o alinhamento e protegem as superfícies acabadas.
A automação deve ser selecionada de acordo com o tamanho e peso do painel, volume de produção, variedade de receitas, espaço disponível no piso e confiabilidade da preparação dos painéis a montante.
Uma prensa rápida combinada com equipamento de alimentação lento apenas desloca o gargalo. A linha completa deve ser balanceada desde a aplicação de cola até o condicionamento, prensagem, resfriamento, corte e armazenamento.
Mudanças de receita e programação da produção
O tempo de ciclo também inclui o custo operacional de trocar produtos. Diferentes tamanhos e espessuras de painéis, camadas decorativas, sistemas adesivos e pressões exigem transições de receita.
Trocas frequentes reduzem a capacidade efetiva porque os operadores precisam confirmar ajustes, regular guias, substituir materiais de liberação, inspecionar superfícies e estabilizar os primeiros painéis de produção.
Os gerentes de projeto podem melhorar a produção agrupando pedidos compatíveis em campanhas. Isso reduz a frequência de ajustes, preservando prazos de entrega razoáveis para os clientes.
A programação da produção deve considerar a similaridade de cura, e não apenas as dimensões dos painéis. Agrupar painéis com receitas térmicas e de pressão compatíveis pode reduzir a variação e simplificar o controle de qualidade.
O gerenciamento digital de receitas apoia essa abordagem ao armazenar parâmetros validados, impedir alterações não autorizadas, registrar o histórico de produção e facilitar a reprodução precisa de pedidos recorrentes.
Resfriamento, condicionamento e restrições posteriores
A prensa pode liberar um painel rapidamente, mas o painel ainda pode exigir resfriamento ou condicionamento antes do corte, lixamento, usinagem, embalagem ou acabamento superficial.
Liberar painéis quentes de forma excessivamente agressiva pode contribuir para retorno elástico, empenamento, tensão interna, danos superficiais ou marcas de manuseio, especialmente com materiais decorativos sensíveis.
Racks de resfriamento, transportadores, separadores e zonas de buffer devem ser dimensionados para a produção real da prensa. Capacidade de buffer insuficiente pode parar a prensa apesar de um ciclo de prensagem curto.
Os engenheiros devem mapear cada minuto desde a entrada do painel bruto até a aceitação posterior. Isso revela se uma redução proposta do tempo de ciclo cria um novo gargalo em outro ponto.
Como os gerentes de projeto devem calcular uma capacidade realista da prensa?
A capacidade teórica é calculada a partir de painéis por ciclo, ciclos por hora, horas operacionais planejadas e número de dias de produção disponíveis. Ela é útil, mas incompleta.
A capacidade realista deve subtrair manutenção planejada, aquecimento inicial, mudanças de receita, falta de materiais, inspeções de qualidade, pausas dos operadores, pequenas paradas e painéis rejeitados que exigem reposição.
Um cálculo prático começa pelo tempo médio de ciclo validado, e não pelo ciclo mais rápido registrado. Em seguida, aplica-se um fator de disponibilidade realista baseado no histórico operacional ou nas premissas do projeto.
Por exemplo, uma prensa que conclui quatro painéis a cada seis minutos tem uma produção teórica de quarenta painéis por hora antes de considerar qualquer parada ou painel rejeitado.
Se a linha alcança oitenta por cento de disponibilidade e noventa e cinco por cento de qualidade na primeira passagem, a produção esperada de painéis aprovados torna-se significativamente menor do que o máximo teórico usado em folhetos.
Meça o ciclo em elementos separados
Dividir o tempo de ciclo em elementos torna o trabalho de melhoria mais eficaz. Acompanhe separadamente o carregamento, fechamento, aumento de pressão, aquecimento e cura, abertura, descarregamento e transferência.
Quando o período de cura predomina, investigue a umidade do painel, a formulação do adesivo, a uniformidade de temperatura e as condições de transferência de calor. Não se concentre primeiro na aceleração do transportador.
Quando o carregamento e o descarregamento predominam, avalie automação, projeto de dispositivos, movimentação do operador, organização das pilhas, alinhamento dos painéis e sincronização com equipamentos a montante e a jusante.
Quando a variação do ciclo predomina, examine a consistência dos materiais de entrada, a precisão dos sensores, a estabilidade hidráulica, as práticas dos operadores, as condições de manutenção e a disciplina do controle de receitas.
Um historiador de dados ou um painel simples de produção pode mostrar o tempo médio de ciclo, o tempo máximo de ciclo, as causas de parada, tendências de temperatura e a qualidade na primeira passagem por receita de produto.
Use dados de qualidade para definir o limite inferior
O limite inferior do tempo de ciclo é estabelecido pela qualidade verificada, e não pela velocidade da máquina. Os painéis devem atender às normas de resistência de ligação, espessura, aparência, planicidade e durabilidade.
Realize testes controlados que reduzam o tempo de ciclo em incrementos definidos. Teste as amostras após o condicionamento, em vez de depender exclusivamente da inspeção visual imediata na saída da prensa.
Os testes relevantes podem incluir resistência de ligação interna, resistência ao descolamento, recuperação de espessura, aparência da superfície, distribuição de umidade, emissões de formaldeído e desempenho de usinagem, quando aplicável.
Documente a janela de processo aprovada, incluindo a faixa aceitável de umidade do painel, temperatura das placas, estágios de pressão, tempo de ciclo-alvo e ações corretivas para desvios.
Essa abordagem fornece limites claros à equipe de operações e dá à liderança do projeto a confiança de que os ganhos de capacidade não dependem de ajustes instáveis ou não verificados.
Quais recursos de equipamento ajudam a reduzir o tempo de ciclo sem aumentar o risco?
A melhor configuração de prensa a quente para painéis de móveis combina capacidade de aquecimento adequada, controle consistente de pressão, sensores precisos, manuseio eficiente e controles que preservam receitas de processo validadas.
A construção uniforme das placas e circuitos de aquecimento confiáveis são essenciais. Uma alta temperatura nominal é menos útil do que uma temperatura estável e repetível em toda a área de prensagem.
Perfis programáveis de pressão em múltiplos estágios podem atender diferentes materiais e sistemas de cola. Eles permitem aproximação rápida, contato controlado, mudanças de pressão programadas e condições de liberação repetíveis.
Movimentação servo-controlada ou hidráulica bem projetada pode reduzir o tempo de movimento não produtivo, mas a seleção deve considerar a capacidade de manutenção, o acesso a peças de reposição e o suporte técnico local.
O posicionamento automático de painéis é particularmente valioso para painéis grandes, revestimentos frágeis e trabalhos de alto volume. Ele melhora a repetibilidade ao reduzir o tempo que os operadores gastam corrigindo o alinhamento.
Os sistemas de segurança integrados não devem ser tratados como obstáculos à velocidade. Proteções adequadas, intertravamentos, cortinas de luz e zonas seguras de carregamento apoiam uma produção estável e protegem o pessoal.
Diagnósticos remotos e coleta de dados de produção podem reduzir o tempo de recuperação após falhas. Eles também ajudam as equipes de manutenção a identificar perdas recorrentes antes que essas perdas afetem o desempenho das entregas.
Como as equipes podem evitar erros comuns na otimização do tempo de ciclo?
Um erro comum é tratar o painel aprovado mais rápido como prova de que todo o processo de produção pode operar nessa velocidade sob todas as condições de material.
Outro erro é aumentar a temperatura ou a pressão para compensar condicionamento inadequado do painel, aplicação irregular de cola, placas desgastadas ou preparação inconsistente de materiais.
Esses atalhos podem aumentar o uso de energia e os defeitos, enquanto ocultam a restrição real. Frequentemente, geram uma produção instável que torna os compromissos de entrega mais difíceis de gerenciar.
As equipes também devem evitar avaliar a prensa isoladamente. A melhor decisão de equipamento depende do fluxo de materiais, equipe, layout da fábrica, recursos de manutenção, capacidade de utilidades e padrões de pedidos.
As discussões com fornecedores devem incluir amostras reais de painéis, mix de produção esperado, padrões de qualidade exigidos, automação planejada e produção-alvo por turno, em vez de apenas dimensões da máquina.
Um fornecedor com experiência em marcenaria pode ajudar a definir a tonelagem da prensa, o tamanho das placas, o método de aquecimento, o arranjo de carregamento, os controles e os equipamentos auxiliares para o caso operacional real.
Conclusão: selecione o ciclo comprovado mais curto, não o ciclo alegado mais rápido
O tempo de ciclo de uma prensa a quente para painéis de móveis é determinado pelos efeitos combinados da condição do material, desempenho térmico, cura do adesivo, controle de pressão, eficiência de manuseio e limites de qualidade.
Para os gerentes de projeto, a decisão correta baseia-se na produção de painéis aprovados, disponibilidade operacional, uso de energia, necessidades de manutenção e balanceamento da linha posterior, em vez da velocidade de ciclo em destaque.
Receitas validadas, material de entrada estável, medição precisa e automação coordenada geralmente proporcionam ganhos de capacidade mais sustentáveis do que ajustes agressivos somente de temperatura ou pressão.
Ao avaliar todo o sistema de produção, os fabricantes podem especificar uma prensa a quente que ofereça qualidade consistente de painéis de móveis, entrega previsível e menor custo de produção ao longo do tempo.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.