


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quais máquinas reduzem os custos de mão de obra na produção de móveis?
Onde os Custos de Mão de Obra Realmente se Acumulam
As máquinas que reduzem os custos de mão de obra de forma mais eficaz na produção de móveis são geralmente os equipamentos que eliminam o manuseio, a medição, o posicionamento e o retrabalho repetitivos em operações de alto volume. Para fábricas de móveis de painel, isso normalmente significa uma combinação de centros de nesting CNC ou serras seccionadoras, coladeiras automáticas de borda, equipamentos de furação CNC e sistemas automatizados de lixamento. A melhor escolha depende de onde os funcionários estão gastando tempo hoje, e não de qual máquina possui o maior nível de automação.
Uma fábrica pode empregar muitas pessoas sem ter uma única estação claramente “intensiva em mão de obra”. Um operador pode cortar painéis, outro pode etiquetar e separar peças, vários trabalhadores podem aplicar e aparar fitas de borda, e os montadores podem gastar tempo corrigindo erros de posicionamento de furos ou procurando o próximo componente. Portanto, o custo de mão de obra está frequentemente incorporado à espera, ao deslocamento, à inspeção e à correção. Uma máquina que reduz apenas o ciclo de corte pode não reduzir significativamente a folha de pagamento se a separação manual e o processamento posterior permanecerem inalterados.
Para a maioria dos fabricantes de móveis, a pergunta útil é: qual operação possui repetição, volume e fluxo de trabalho previsível suficientes para que uma máquina possa substituir vários toques manuais sem criar um novo gargalo em outro ponto?
Equipamentos de Corte: Escolha entre Corte Mais Rápido e Menos Etapas de Manuseio
O corte de painéis é frequentemente a primeira área considerada para automação, pois afeta praticamente todos os processos posteriores. No entanto, diferentes máquinas de corte reduzem a mão de obra de maneiras distintas.
Uma serra de feixe ou serra seccionadora automática pode reduzir substancialmente a medição manual e o trabalho de corte repetitivo quando uma fábrica processa grandes volumes de materiais em chapas padronizadas. Após a preparação dos programas de corte, os operadores podem processar listas de corte com dimensões mais consistentes e menos trabalho de layout na máquina. Isso é particularmente útil para estruturas de armários, guarda-roupas, móveis de escritório e outros produtos fabricados com painéis revestidos de melamina, MDF, compensado ou aglomerado.
Seu efeito de economia de mão de obra é mais forte quando os tamanhos das chapas, as dimensões das peças e a produção diária são relativamente estáveis. Se os trabalhadores atualmente marcam as placas manualmente, empurram o material através de uma serra de mesa deslizante e verificam repetidamente as dimensões, uma serra automática pode eliminar grande parte desse esforço rotineiro. Ela também pode reduzir o trabalho necessário para corrigir cortes inconsistentes antes da aplicação de bordas ou da montagem.
Mas uma serra seccionadora não elimina a necessidade de gerenciar as peças após o corte. Os componentes pequenos ainda precisam ser identificados, empilhados, protegidos contra danos e enviados para a próxima estação correta. Uma fábrica que aumenta a capacidade de corte sem melhorar a etiquetagem ou o fluxo de materiais pode simplesmente transferir a mão de obra do corte para a separação.
Um centro de nesting CNC costuma ser uma ferramenta melhor para reduzir mão de obra em produções de produtos variados, móveis personalizados e operações com mudanças frequentes de projeto. Ele pode cortar formas, furar, criar ranhuras e usinar características especiais a partir de uma chapa em uma única sequência programada. Isso reduz o número de vezes que um operador precisa mover um painel entre máquinas separadas de corte, furação e fresagem.
Essa flexibilidade traz uma condição: o nesting CNC depende de desenhos confiáveis, software de nesting, gerenciamento de ferramentas e carregamento de materiais. Um programa mal preparado pode produzir rapidamente um lote completo de componentes incorretos. A máquina economiza mão de obra no chão de fábrica somente quando os dados de produção inseridos nela são controlados.
- Use uma serra seccionadora automática quando a produção for dominada por peças retangulares repetíveis e alto processamento de chapas.
- Considere o nesting CNC quando os produtos variarem com frequência, os componentes precisarem de usinagem além de cortes retos ou várias operações puderem ser combinadas em uma máquina.
- Revise o descarregamento, a etiquetagem e a separação de peças antes de supor que a automação do corte eliminará todo o trabalho manual nesse departamento.
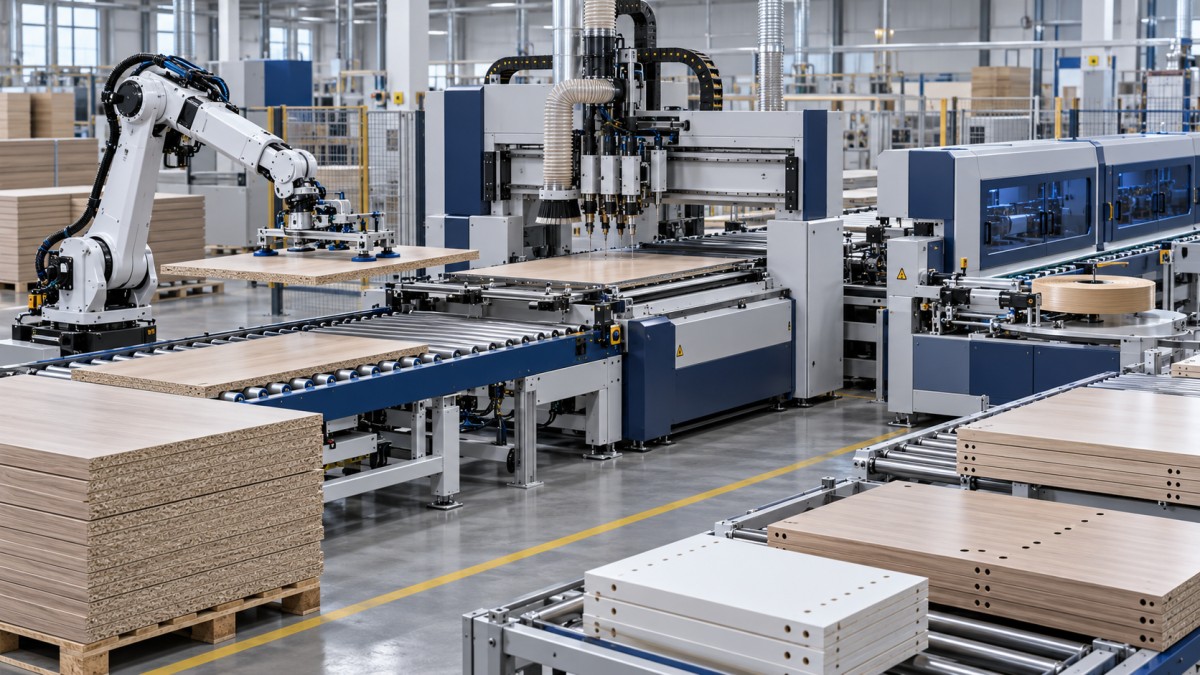
A Colagem Automática de Bordas Geralmente Proporciona a Redução de Mão de Obra Mais Visível
A colagem de bordas é um dos exemplos mais claros de um processo em que a automação pode reduzir tanto a mão de obra direta quanto os custos ocultos de qualidade. A aplicação manual de bordas exige que os trabalhadores alimentem as peças, controlem o adesivo, pressionem a fita, aparem o excesso de material e inspecionem a borda acabada. Mesmo quando uma máquina semiautomática é utilizada, o acabamento e a limpeza finais ainda podem exigir considerável trabalho manual.
Uma coladeira automática de bordas pode combinar pré-fresagem, aplicação de cola, alimentação de fita de borda, pressão, corte de topo, desbaste, refilo fino, raspagem, polimento e, às vezes, arredondamento de cantos em uma passagem contínua. A vantagem prática não é simplesmente a maior velocidade. É a eliminação de várias operações manuais separadas que podem variar conforme o operador e o turno.
Para fabricantes que produzem armários, guarda-roupas, mesas de escritório, expositores comerciais ou móveis desmontáveis, uma coladeira automática de bordas pode reduzir o número de pessoas necessárias na estação de acabamento de bordas, ao mesmo tempo que melhora a consistência nas bordas visíveis. A aplicação e o refilo consistentes de cola também reduzem a possibilidade de que montadores ou inspetores de qualidade precisem lidar posteriormente com painéis lascados, bordas soltas, resíduos de adesivo ou qualidade de acabamento incompatível.
Ainda assim, as máquinas de colagem de bordas devem ser compatíveis com a combinação real de produtos. Um modelo automático compacto pode ser adequado para painéis retos e produção moderada, enquanto produtos com muitas peças estreitas, componentes curvos ou mudanças frequentes de cor podem exigir uma configuração diferente. Instalar uma máquina grande e de alta velocidade em uma oficina de baixo volume pode criar trabalho de preparação desnecessário e deixar um ativo caro subutilizado.
Os compradores devem avaliar mais do que a velocidade de avanço. Devem perguntar com que rapidez os operadores podem trocar a fita de borda, o adesivo e as configurações do programa; se a máquina comporta os tamanhos mínimo e máximo de peças usados na produção; com que facilidade os reservatórios de cola e as unidades de refilo podem receber manutenção; e se os cortadores de reposição e o suporte técnico são acessíveis. A perda de tempo de produção pode eliminar a economia de mão de obra prometida por uma linha automatizada.
A Automação da Furação Reduz Atrasos na Montagem, Não Apenas o Tempo de Furação
A furação manual exige muita mão de obra porque depende de posicionamento repetido. Os operadores devem identificar a face do painel, selecionar a borda de referência correta, ajustar batentes ou gabaritos, furar e verificar a localização dos furos. A furação em si pode levar segundos, mas a preparação e a verificação ao seu redor levam mais tempo. Os erros também são caros, pois uma lateral de armário ou painel de porta perfurado incorretamente pode se tornar inutilizável.
Máquinas de furação CNC, centros de furação ponto a ponto e sistemas de furação multieixo reduzem essa carga ao utilizar coordenadas programadas e posicionamento repetível. São especialmente valiosos para armários modulares, móveis de cozinha, sistemas de escritório e outros produtos que utilizam furos padronizados para conectores, pinos de prateleira, canecos de dobradiça, cavilhas e conectores excêntricos.
O benefício em mão de obra aparece em três pontos. São necessários menos operadores para medir e furar painéis individuais. Os montadores recebem peças que se encaixam com menos ajustes. As verificações de qualidade podem concentrar-se nas exceções, em vez de inspecionar manualmente cada padrão de furos. Em uma linha de produção com muitos componentes dependentes de ferragens, esse efeito posterior pode ser mais significativo do que os minutos economizados na estação de furação.
A automação da furação é menos atraente quando os produtos são realmente únicos, os desenhos estão frequentemente incompletos ou a oficina não dispõe de um método confiável para converter informações de projeto em programas de máquina. Nessas condições, os operadores podem gastar tanto tempo resolvendo problemas de programação e identificação quanto antes gastavam furando. A máquina não é o problema; os dados de engenharia instáveis são.
As Máquinas de Lixamento Ajudam Quando o Trabalho de Acabamento se Tornou um Departamento de Inspeção Manual
O lixamento é frequentemente subestimado nas discussões sobre custos de mão de obra porque costuma ser tratado como um detalhe de acabamento. Na realidade, o lixamento manual pode consumir muito tempo, especialmente em móveis pintados, painéis folheados, componentes de madeira maciça, portas e peças de mesa. Os trabalhadores podem realizar várias passagens para remover marcas de usinagem, nivelar superfícies, suavizar bordas e preparar as peças para revestimento.
Lixadeiras de cinta larga, lixadeiras de escova, lixadeiras de perfil e linhas automáticas de lixamento podem reduzir a parte repetitiva desse trabalho, proporcionando uma preparação de superfície mais uniforme. Para produtos de painel, uma lixadeira de cinta larga pode produzir espessura e qualidade de superfície consistentes antes do acabamento. Para peças moldadas ou perfiladas, equipamentos mais especializados podem reduzir o lixamento manual necessário em contornos e bordas.
A limitação é simples: as máquinas de lixamento não fazem desaparecer uma usinagem anterior deficiente. Rasgos na madeira, excesso de cola, painéis empenados e fresagem inconsistente ainda podem exigir reparo manual. Uma máquina de lixamento é mais eficaz quando o corte, a prensagem, a usinagem e o armazenamento de materiais já estão suficientemente controlados para que as peças recebidas sejam razoavelmente consistentes.
As operações de acabamento também precisam de um padrão de qualidade realista. Alguns produtos de mobiliário premium ainda exigem lixamento manual especializado em etapas selecionadas, pois o toque da superfície, a direção do folheado, a variação dos veios e os perfis complexos nem sempre podem ser avaliados por um sistema de transporte. A automação pode reduzir o volume de acabamento manual sem substituir completamente o trabalho artesanal quando o produto o exige.
O Manuseio de Materiais Pode Ser a Parte Ausente de um Investimento para Economizar Mão de Obra
As fábricas frequentemente comparam os tempos de ciclo das máquinas, mas ignoram a mão de obra necessária para fornecer e remover peças de trabalho. Uma fresadora CNC que conclui rapidamente uma chapa de nesting proporciona economia limitada na folha de pagamento se duas pessoas precisarem carregar continuamente painéis, remover peças, limpar resíduos e transportar componentes para o processo seguinte. O mesmo problema se aplica às linhas de colagem de bordas e furação.
Sistemas de carregamento, descarregadores automáticos, transportadores de retorno, mesas de rolos, elevadores de painéis e arranjos de separação podem parecer secundários em comparação com a máquina principal, mas determinam se os operadores conseguem operar o equipamento continuamente com menos interrupções. Em uma linha de painéis de alto processamento, esses sistemas de apoio podem reduzir levantamento, deslocamento, espera e o risco de danos durante o manuseio.
Eles não são necessários para todas as oficinas. Fabricantes menores podem obter mais benefícios organizando as máquinas em uma sequência lógica, usando mesas de rolos simples e melhorando a identificação das peças antes de investir em manuseio totalmente automático. O princípio é reduzir o deslocamento evitável ao redor dos equipamentos já em uso.
Como Decidir Qual Máquina Deve Vir Primeiro
A compra de automação mais produtiva raramente é escolhida perguntando qual máquina substitui o maior número de trabalhadores no papel. Uma abordagem melhor é mapear um produto representativo ao longo da fábrica. Registre cada vez que uma pessoa mede, transporta, espera, retrabalha, procura uma peça ou verifica uma dimensão. Em seguida, identifique a operação que combina alto conteúdo de mão de obra com entradas repetíveis e volume de produção suficiente para manter o equipamento utilizado.
Várias perguntas ajudam a diferenciar um investimento útil de outro impressionante, mas mal programado:
- O processo é repetido com frequência suficiente para que o tempo de programação e preparação possa ser distribuído por uma produção suficiente?
- Os desenhos, as listas de corte e as especificações de ferragens são precisos o bastante para o processamento automatizado?
- A máquina eliminará um grupo completo de tarefas manuais ou apenas tornará uma etapa isolada mais rápida?
- As estações anteriores conseguem fornecer material na velocidade necessária, e as estações posteriores conseguem absorver a produção?
- A fábrica possui operadores treinados, disciplina de manutenção preventiva, acesso a peças de reposição e suporte técnico para o equipamento?
- O projeto do produto, a combinação de pedidos ou a espessura do material mudarão com frequência suficiente para reduzir a utilização da máquina?
A economia de mão de obra deve incluir mais do que o operador em frente à máquina. A redução de retrabalho, a menor dependência de habilidades difíceis de recrutar, menos erros de manuseio de materiais e prazos de entrega mais previsíveis podem melhorar a viabilidade econômica. Ao mesmo tempo, a automação introduz requisitos de programação, manutenção, ferramental e treinamento. Ignorar esses custos leva a expectativas irreais de retorno.
Construa um Processo Conectado em Vez de Comprar Automação Isolada
Para muitos fabricantes de móveis, a sequência mais eficaz é automatizar o processo que causa mais trabalho manual repetitivo e, em seguida, resolver o gargalo que surge depois. Uma oficina pode começar com uma coladeira automática de bordas porque o acabamento de bordas é lento e inconsistente. Quando essa estação passa a operar mais rapidamente, a furação pode se tornar a limitação. Outra fábrica pode começar com nesting CNC porque o corte, a fresagem e a furação estão atualmente distribuídos entre várias máquinas manuais.
Não existe uma máquina universal que reduza os custos de mão de obra em todas as fábricas de móveis. Serras seccionadoras automáticas e centros de nesting CNC reduzem a mão de obra de layout e usinagem; coladeiras de bordas reduzem o trabalho repetitivo de acabamento; sistemas de furação CNC melhoram a precisão de encaixe e reduzem correções na montagem; equipamentos de lixamento reduzem a preparação manual de superfícies; e equipamentos de manuseio evitam que a automação seja desacelerada pelo deslocamento manual.
A máquina certa é aquela que se ajusta à estrutura de produtos da fábrica e elimina uma fonte real e recorrente de mão de obra sem transferir a mesma carga para outra estação. Quando essa conexão é clara, a automação se torna uma decisão de produção, e não uma compra orientada apenas pelas especificações da máquina.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.