

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Vale a pena pagar mais por um taco de lixamento segmentado para portas de MDF?
Uma sapata de lixamento segmentada pode justificar o custo adicional no caso de portas de armário em MDF quando danos nas bordas, lixamento irregular ou retrabalho frequente de acabamento estão limitando a produção. Seu valor é maior quando você processa portas de diferentes dimensões ou lixa o primer, que oferece pouca margem para erros. Para painéis planos de MDF com dimensões uniformes e um processo de lixamento estável, uma sapata de pressão convencional pode já proporcionar um resultado aceitável.
A decisão de compra depende de saber se o controle seletivo da pressão resolve um defeito recorrente a um custo razoável. Antes de comparar cotações, diferencie os problemas causados pela pressão de lixamento daqueles causados pela escolha do abrasivo, pela configuração da máquina, pela extração de pó ou pelas próprias portas.
O que uma sapata de lixamento segmentada realmente altera
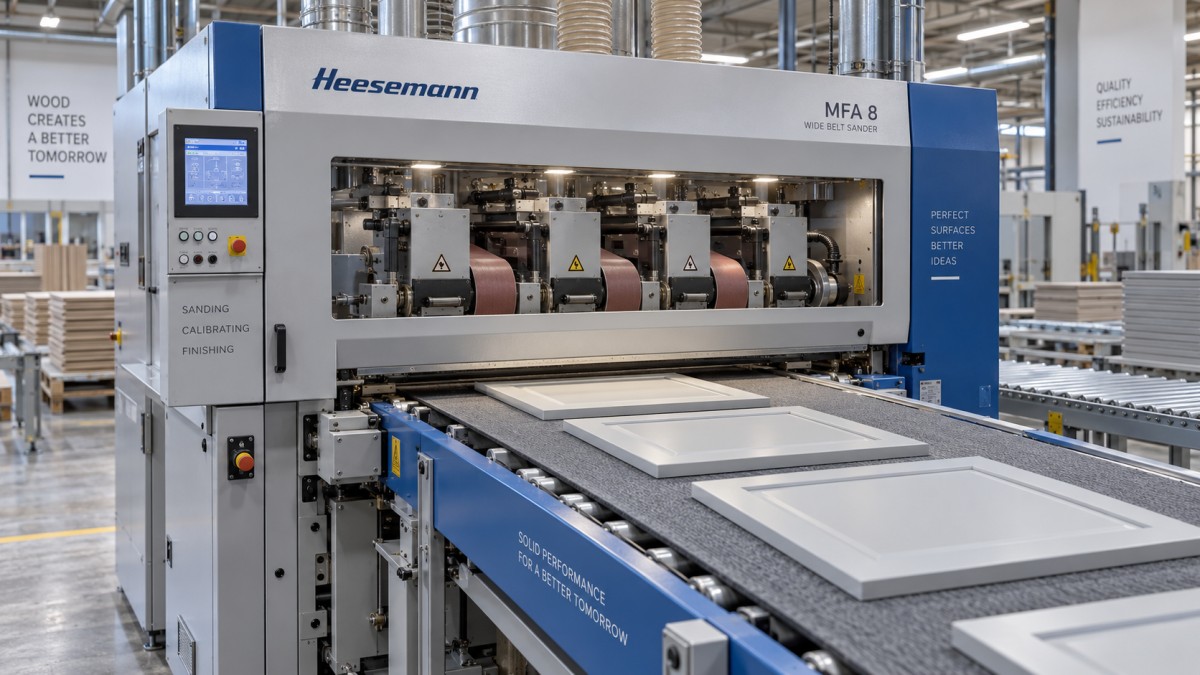
Em uma lixadeira de cinta larga, a sapata de pressão, também chamada de platô, apoia a cinta abrasiva contra a peça de trabalho. Uma sapata convencional aplica pressão em uma área de contato contínua. Uma sapata segmentada divide esse apoio em seções controladas separadamente ao longo da largura de trabalho da máquina.
Dependendo da máquina, a detecção da peça e o acompanhamento da esteira ativam as seções posicionadas sobre a porta à medida que ela passa. Alguns sistemas também oferecem ajustes de recuo nas bordas, temporização do acionamento ou configurações de pressão. Essas funções variam entre as máquinas; uma sapata segmentada não inclui automaticamente todos os tipos de ajuste de pressão.
Esse contato seletivo pode reduzir a pressão de lixamento desnecessária em áreas vulneráveis. Nas bordas dianteira e traseira, é importante o momento em que a sapata entra em contato e se solta. Nas laterais, a largura dos segmentos e a forma como o sistema de controle lida com segmentos parcialmente cobertos influenciam o grau de correspondência entre a área ativa de lixamento e a porta.
Uma sapata segmentada controla onde a cinta recebe apoio; ela não faz com que a cinta acompanhe todos os contornos da superfície. Essa distinção é importante para portas de armário em MDF com detalhes usinados, painéis rebaixados ou áreas estreitas em relevo.
Comece pela geometria da porta e pela etapa de lixamento
Duas portas feitas da mesma chapa de MDF podem exigir processos de lixamento bastante diferentes. Uma porta lisa apresenta uma face contínua. Uma porta usinada apresenta aberturas, ressaltos e mudanças de altura que dificultam o contato da cinta.
No caso de MDF sem acabamento, determine se o objetivo é corrigir a espessura, remover marcas de usinagem ou preparar uma superfície já plana para o revestimento. Não se deve esperar que uma sapata de acabamento corrija variações substanciais de espessura. Em máquinas com vários cabeçotes, a calibração e a preparação final da superfície podem ser responsabilidade de cabeçotes diferentes.
O lixamento do primer costuma ser um motivo mais forte para considerar a segmentação. A remoção excessiva perto de uma borda pode expor o MDF e exigir outra etapa de aplicação de massa, primer ou lixamento. Um contato mais controlado pode reduzir esse risco, desde que o primer esteja pronto para ser lixado e a cinta corte de forma limpa.
Portas usinadas exigem atenção especial. Não se deve presumir que a detecção padrão da peça reconheça todos os rebaixos internos. Mesmo que uma máquina consiga responder às aberturas, a cinta e a sapata continuam sujeitas a limites físicos. O lixamento de perfis, com escovas ou manual direcionado ainda pode ser necessário nas áreas moldadas.
Determine se o controle de pressão está causando os defeitos
Antes de pagar por uma atualização, examine as portas rejeitadas e registre onde ocorrem os defeitos. Danos consistentes nas bordas dianteira, traseira ou laterais podem indicar problemas de pressão de contato, temporização ou apoio. Arranhões por toda a face sugerem outro ponto de partida para a investigação.
Use o padrão dos defeitos para orientar a investigação:
- Bordas arredondadas ou remoção do primer até o MDF: Verifique a pressão da sapata, a temporização do acionamento, a remoção de material, o estado do abrasivo e as passadas repetidas.
- Arranhões longos ou marcas profundas isoladas: Inspecione a cinta para identificar danos, contaminação ou partículas presas.
- Empastamento, calor ou manchas durante o lixamento do primer: Revise se o revestimento está pronto para lixar, a adequação do abrasivo, a extração de pó e os parâmetros de operação.
- Lixamento irregular em toda a face: Verifique a planicidade da peça, o estado da esteira, o alinhamento dos cabeçotes e o desgaste da sapata.
- Defeitos concentrados nos perfis: Reavalie o método de lixamento para essa geometria.
Um platô segmentado pode resolver apenas parte desses problemas. Se uma cinta desgastada estiver produzindo arranhões, reduzir a pressão pode torná-los menos perceptíveis, mas não resolverá o problema subjacente. Da mesma forma, uma porta empenada pode ser lixada de forma irregular porque seu contato com a máquina muda sob carga.
Estabilize o processo existente antes de fazer a comparação. Comece com um abrasivo adequado, uma máquina limpa, um apoio firme da esteira e material de entrada uniforme. Caso contrário, a aparente vantagem de uma máquina nova pode se dever à melhor manutenção ou a uma cinta nova, e não à segmentação.
Compare os controles, não apenas o número de segmentos
Segmentos mais estreitos podem proporcionar um controle mais preciso ao longo da largura da porta, mas a quantidade de segmentos, por si só, é um critério de compra pouco confiável. O resultado útil depende do sistema completo: detecção, temporização da ativação, comportamento da pressão, construção da sapata e transporte da peça.
Peça ao fornecedor que explique o que acontece quando a borda de uma porta cobre apenas parte de um segmento. Verifique também como a máquina lida com peças estreitas, alimentação em ângulo, portas curtas e espaços entre peças consecutivas. Essas situações revelam mais do que uma demonstração com um único painel retangular grande.
Diferencie ligar ou desligar um segmento de ajustar a pressão dele. Ambos os recursos podem ser úteis, mas oferecem níveis de controle diferentes. Para o lixamento delicado de primer, a capacidade de manter um contato suave e repetível pode ser mais importante do que uma descrição impressionante na tela de controle.
Verifique também o restante do cabeçote de lixamento. A conformidade da sapata e o comprimento de contato afetam a forma como a cinta atua sobre a superfície. Um contato mais macio pode tolerar melhor as variações, enquanto uma conformidade excessiva pode favorecer o arredondamento das bordas. A segmentação não elimina essa compensação.
A capacidade da máquina também deve ser compatível com as portas. Dimensões mínimas das peças, faixa de espessura, sistemas de fixação e aderência da esteira continuam sendo relevantes, mesmo quando o cabeçote de lixamento possui controles sofisticados. Configurações de software, por si sós, não estabilizam peças com apoio inadequado.
Faça um teste que exponha as peças mais difíceis
Uma demonstração útil deve reproduzir as condições de produção com precisão suficiente para embasar uma decisão de compra. Uma única amostra cuidadosamente selecionada com acabamento perfeito informa pouco sobre lotes mistos ou defeitos recorrentes nas bordas.
- Escolha portas representativas. Inclua os tamanhos comuns na produção, peças estreitas e a geometria com maior probabilidade de exigir retrabalho. Mantenha comparáveis as condições do material de entrada e do revestimento.
- Defina o resultado necessário. Antes do início do teste, estabeleça critérios aceitáveis para a aparência dos arranhões, o formato das bordas, a cobertura do revestimento e o trabalho manual restante.
- Compare processos realistas. Use abrasivos e configurações adequados para cada máquina. Registre a velocidade de avanço, o número de passadas, o tempo de preparação e qualquer lixamento manual necessário depois.
- Inspecione além da superfície recém-lixada. Examine as portas sob iluminação uniforme e submeta amostras representativas à sequência de revestimento prevista. O acabamento pode revelar arranhões que ficam ocultos no MDF cru.
- Repita o teste com diferentes dimensões e alterações de configuração. Verifique se o resultado continua consistente após mudar as dimensões das portas e carregar um programa salvo.
Se for viável, compare a operação com sapata convencional e segmentada em equipamentos semelhantes. Quando as máquinas diferirem substancialmente, avalie o resultado geral da produção e evite atribuir todas as melhorias à sapata.
Registre as falhas com o mesmo cuidado que as peças bem-sucedidas. Um processo que produz uma face excelente, mas exige trabalho adicional nos perfis, ainda pode ser útil; no entanto, essa mão de obra restante deve entrar no cálculo de custos.
Calcule o custo adicional em relação aos custos de produção evitáveis
A diferença no preço de compra é apenas uma parte do investimento. Instalação, treinamento, manutenção e componentes de reposição podem alterar a viabilidade econômica. O benefício vem dos custos que o processo aprimorado realmente elimina.
Prazo de retorno simples = investimento adicional instalado ÷ economia operacional líquida anual.
Calcule a economia anual com base nos seus próprios registros de produção. Os itens relevantes podem incluir menos lixamento manual, menos portas que exigem um novo ciclo de aplicação de primer, redução de refugos e aumento da produção vendável. Subtraia qualquer aumento nos custos de manutenção, consumíveis ou operação.
Evite contabilizar o mesmo benefício duas vezes. Se a redução do retrabalho liberar tempo de mão de obra, contabilize o custo de mão de obra efetivamente economizado ou o valor do trabalho útil que esse tempo possibilita, usando uma base consistente. A capacidade adicional da máquina só tem valor financeiro quando a demanda e os processos subsequentes podem aproveitá-la.
Sempre que possível, separe a economia por família de portas. Uma sapata segmentada pode trazer pouco benefício em portas planas padrão, mas grande valor em uma linha de portas com primer produzida com frequência. Usar uma única média pode ocultar quais produtos justificam a atualização.
Inclua o custo de propriedade além do lixamento de rotina. Pergunte sobre os componentes da sapata, atuadores, sensores, procedimentos de substituição e acesso para manutenção. Entenda como um segmento com defeito é diagnosticado e como isso afeta a operação. A disponibilidade de peças de reposição e de assistência técnica qualificada é importante quando a lixadeira alimenta o restante da linha de acabamento.
Quando o custo adicional se justifica — e quando manter a configuração mais simples
A justificativa para uma sapata de lixamento segmentada é mais forte quando um teste controlado reduz defeitos recorrentes nas bordas ou retrabalho de acabamento em uma parcela significativa da produção. A variedade de larguras de portas, as frequentes mudanças de tamanho e o lixamento delicado do primer podem tornar o contato seletivo particularmente útil.
Uma sapata convencional continua sendo uma escolha razoável para painéis planos uniformes quando já atende aos requisitos de acabamento e volume de produção. Também pode ser o melhor investimento quando a produção é limitada e a economia medida demoraria muito para recuperar o custo adicional.
Se a maior parte do trabalho se concentra em ranhuras usinadas e bordas moldadas, direcione o investimento para essa operação. Melhorar o lixamento de faces planas terá impacto limitado se a preparação dos perfis continuar sendo o gargalo. O mesmo raciocínio se aplica se os problemas de revestimento, a variação do MDF de entrada ou a extração insuficiente forem as principais causas de rejeição.
Ao conversar sobre equipamentos com a Qingdao Zhongding Machinery Co., Ltd. ou outro fornecedor de máquinas para trabalhar madeira, forneça desenhos reais das portas, faixas de dimensões, etapas de lixamento e exemplos de superfícies rejeitadas. Solicite uma proposta de configuração dos cabeçotes, um teste representativo e detalhes sobre assistência técnica e fornecimento de peças de reposição. Essas informações tornam a cotação útil para uma decisão de produção.
Pague o custo adicional quando a máquina demonstrar uma melhoria repetível nas suas portas e os custos evitados justificarem o investimento. A evidência decisiva é uma porta acabada aceitável, produzida com menos trabalho total.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.