


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Por que a precisão do orçamento da máquina de colagem de bordas depende do material e da espessura do seu painel
Por que o material e a espessura do seu painel influenciam diretamente a precisão da cotação da máquina de colagem de bordas
Se você está finalizando o orçamento de equipamentos de capital para uma nova linha de móveis — ou ampliando uma célula de produção de gabinetes existente — provavelmente recebeu várias cotações de máquinas de colagem de bordas. E provavelmente notou algo: o mesmo modelo, do mesmo fornecedor, apresenta especificações, opções e preços diferentes entre as propostas. Essa variação não é arbitrária. Não se trata de táticas de vendas nem de faixas de preços regionais. Quase sempre está relacionada à precisão com que o fornecedor entende — e considera — o material real do seu painel e a faixa de espessuras utilizada.
Esta não é uma observação técnica secundária. Para gerentes de projeto responsáveis pela prontidão da produção, imprecisões nas cotações ligadas a premissas sobre o substrato estão entre as principais causas de comissionamento atrasado, adaptações não planejadas e redução da produtividade no primeiro ano. Uma cotação baseada em premissas genéricas de “aglomerado de 16–19 mm” não corresponderá à realidade se sua fábrica processa frentes de gaveta em MDF de 3 mm, estruturas de compensado de 25 mm e bordas de madeira maciça em tampos de mesa — tudo no mesmo turno.
O material não se resume à aparência da superfície — ele determina o comportamento térmico e mecânico
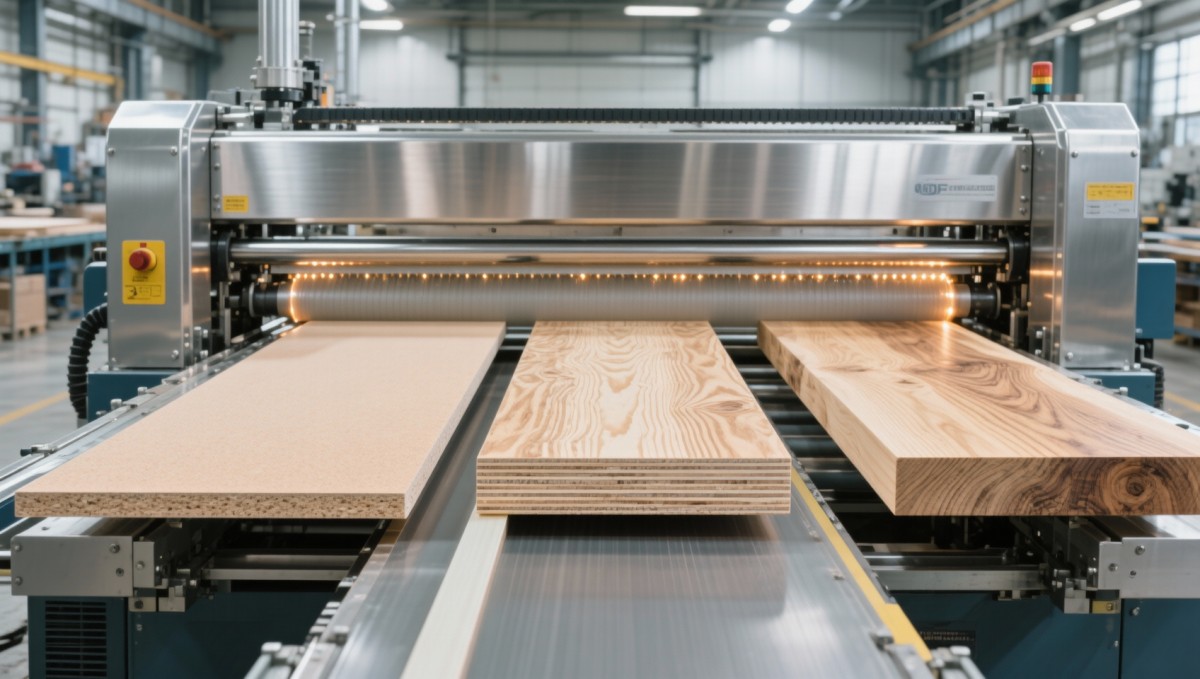
A colagem de bordas é um processo termomecânico: o calor amolece o adesivo, a pressão realiza a colagem e o acabamento mecânico conclui a junta. Porém, os materiais respondem de maneira diferente a cada etapa — não apenas na aparência, mas também em densidade, condutividade térmica, teor de umidade e estabilidade da borda.
- MDF: A densidade uniforme permite uma penetração consistente da cola, mas sua baixa massa térmica significa que ele aquece e esfria rapidamente. As máquinas devem oferecer controle de temperatura preciso e responsivo — especialmente durante operações em alta velocidade. O superaquecimento pode causar bolhas na superfície; o aquecimento insuficiente resulta em baixa adesão no núcleo.
- Aglomerado: A estrutura heterogênea gera absorção variável de cola. Sua maior inércia térmica exige maior tempo de pré-aquecimento e perfis de pressão dos rolos mais estáveis. A densidade inconsistente também aumenta o risco de lascamento das bordas durante o refilamento — por isso, a geometria da ferramenta de corte e a sincronização da alimentação tornam-se críticas.
- Compensado: As camadas laminadas cruzadas expandem e contraem em taxas diferentes sob calor. Isso provoca micromovimentos na interface de colagem. Uma colagem bem-sucedida exige aplicação de cola mais lenta e controlada, além de zonas de pressão adaptativas que compensem a resistência à compressão específica de cada camada.
- Madeira maciça: A direção natural dos veios, os gradientes de umidade e a movimentação sazonal fazem com que dois painéis nunca se comportem de forma idêntica. As máquinas devem permitir calibração manual ou semiautomática por lote — e incluir detecção de borda em tempo real para ajustar dinamicamente o volume de cola e a profundidade de refilamento.
Uma cotação que trate os quatro substratos como intercambiáveis omitirá esses requisitos funcionais: módulos de aquecimento especializados, rolos de pressão multizona, sensores de refilamento adaptativos ou até fluxos de trabalho básicos de calibração. Essas omissões não aparecem como itens de linha — elas surgem posteriormente como lacunas de desempenho.
A espessura é uma restrição do sistema — não apenas uma dimensão
A espessura do painel determina os caminhos de carga mecânica, a estabilidade da alimentação e as tolerâncias de alinhamento — não apenas se o painel cabe na máquina. Um painel de 12 mm flexiona sob a pressão dos rolos; um painel de 38 mm resiste à flexão, mas exige maior torque e maior rigidez estrutural do chassi.
Considere o seguinte: a maioria das coladeiras de borda especifica uma “faixa de espessura padrão” (por exemplo, 12–30 mm). Mas esse número oculta três realidades operacionais:
- Espessura mínima: Abaixo de aproximadamente 8 mm, as correias de alimentação padrão perdem aderência. Painéis finos se deformam entre os rolos, causando espalhamento de cola, pressão inconsistente e desgaste prematuro das lâminas de refilamento. As soluções incluem correias inferiores assistidas por vácuo ou sistemas de rolos segmentados — nenhum deles é padrão nos modelos básicos.
- Espessura máxima: Acima de 30 mm, as máquinas padrão frequentemente excedem seus limites de deflexão estrutural. O resultado? Variação da espessura da linha de cola ao longo da altura do painel, especialmente próxima à borda superior, onde a força dos rolos diminui. São necessários chassis reforçados, sistemas de acionamento duplo ou compensação hidráulica de pressão — mas raramente estão incluídos, a menos que sejam explicitamente especificados.
- Variação de espessura: Se sua produção inclui tanto laterais de armários de 16 mm quanto bancadas de ilha de 28 mm, a máquina deve manter a uniformidade da cola ao longo dessa variação de 12 mm. Isso exige recalibração manual entre lotes — ou detecção de espessura em circuito fechado com ajuste da dosagem de cola em tempo real. A segunda opção aumenta o custo, mas elimina uma importante fonte de falha de colagem em linhas com espessuras mistas.
Fazer uma cotação sem conhecer sua variação de espessuras obriga os fornecedores a adotar premissas de pior caso — ou, pior ainda, a especificar uma solução insuficiente. Nenhuma das alternativas protege seu cronograma ou seu rendimento.
Onde as cotações genéricas falham — e o que observar
Veja o que normalmente dá errado quando o material e a espessura não são validados antecipadamente:
- A armadilha da atualização “somente de cola”: Um fornecedor oferece uma máquina “básica” mais um sistema de cola opcional. Porém, se o seu MDF opera com 3 mm, essa unidade de cola pode não ter o controle de fluxo fino necessário — resultando em excesso de cola e limpeza dispendiosa após o refilamento. A solução? Uma bomba diferente, um bico diferente, uma zona de aquecimento diferente — nenhum dos quais constava na cotação original.
- Surpresas na precisão do refilamento: Você recebe uma cotação para “tolerância de refilamento de ±0,1 mm”. Mas essa especificação pressupõe um aglomerado de 18 mm estável e plano. Em compensado empenado de 25 mm, a mesma máquina oferece ±0,4 mm — porque o cabeçote de refilamento não possui capacidade dinâmica de acompanhamento da borda. Esse desvio não aparece nos catálogos.
- Aumento gradual dos custos pós-venda: Uma máquina fornecida para “MDF e aglomerado” pode operar de forma confiável nesses materiais — mas falhar em poucos meses durante suas operações ocasionais com madeira maciça. Peças de reposição (por exemplo, lâminas de refilamento endurecidas, correntes de alimentação reforçadas) não foram consideradas no plano de serviço inicial.
Nenhum desses problemas reflete um projeto inadequado da máquina. Eles refletem uma disciplina de cotação incompleta — em que premissas técnicas substituem a validação específica do material.
Como fundamentar sua próxima cotação na realidade
Você não precisa se tornar um engenheiro de materiais — mas precisa mudar a forma como interage com os fornecedores durante a cotação. Concentre sua análise prévia em três informações concretas:
- Forneça amostras reais de painéis — não apenas especificações. Envie de 3 a 5 painéis representativos (incluindo o pior caso de empenamento, qualidade de borda e leituras de teor de umidade, se disponíveis). Permita que o fornecedor teste o fluxo de cola, a resposta à pressão e o comportamento de refilamento em sua unidade de demonstração. Isso revela a compatibilidade mais rapidamente do que qualquer ficha técnica.
- Defina a *distribuição* de espessuras, não apenas o mínimo/máximo. Compartilhe sua composição de produção: por exemplo, “70% entre 16–19 mm, 20% entre 25–28 mm, 10% abaixo de 10 mm”. Isso informa ao fornecedor onde priorizar os recursos adaptativos — e onde as configurações fixas serão suficientes.
- Exija mapas de configuração da máquina — não apenas números de modelo. Peça uma tabela que mostre quais módulos de hardware (zonas de aquecimento, rolos de pressão, cabeçotes de refilamento, sistemas de alimentação) são ativados para cada combinação de material/espessura dentro da sua faixa. Se não conseguirem fornecê-la, a cotação ainda será teórica.
Na Qingdao Zhongding Machinery, elaboramos cada cotação de máquina de colagem de bordas com base neste princípio: sem premissas padrão, sem configurações genéricas. Solicitamos sua lista de substratos antes de selecionar um modelo básico — e validamos as transições de espessura em nossa linha de testes antes de finalizar as opções. Porque, para um gerente de projeto, o custo real de uma cotação imprecisa não é a diferença de preço. É o retrabalho, o tempo de inatividade e o atraso para atingir sua primeira meta de receita.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.