


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
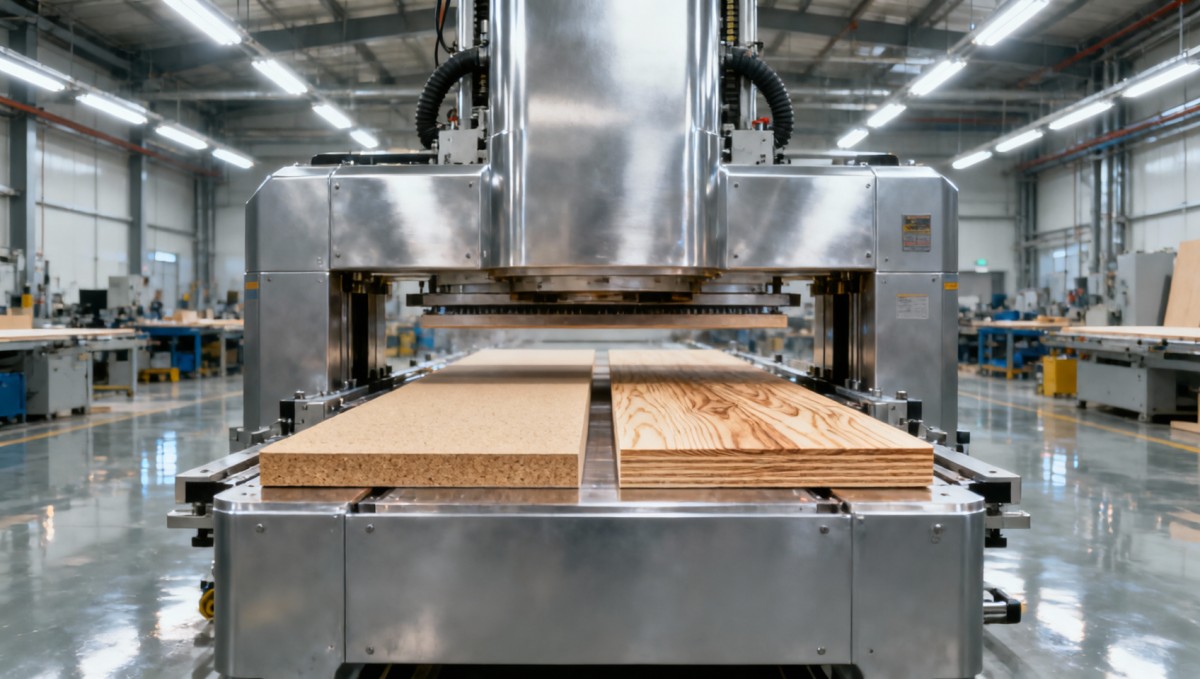
Uma prensa automática para painéis de madeira consegue processar tanto MDF quanto compensado sem reconfiguração?
Uma prensa automática para painéis de madeira pode processar tanto MDF quanto compensado sem reconfiguração?
Resposta curta: Sim — mas somente se a máquina for projetada para manuseio adaptativo de materiais, e não apenas classificada para “ambos os materiais”. A maioria dos operadores percebe essa diferença tarde demais — após colocar em operação uma prensa que exige recalibração manual sempre que alternam entre MDF e compensado. Esse tempo de inatividade se acumula: 8–15 minutos por troca, repetidos dezenas de vezes por turno. Pior ainda, perfis de pressão inconsistentes entre os tipos de material levam à delaminação nas bordas do compensado ou à formação de bolhas na superfície do MDF — defeitos que passam despercebidos na inspeção visual até o lixamento ou a aplicação de fita de borda posteriores.
A verdadeira questão não é se uma prensa *pode* processar ambos os materiais — mas se ela mantém a integridade de colagem desejada, a estabilidade dimensional e a qualidade da superfície *sem intervenção do operador* entre as produções. Isso depende menos das especificações de marketing (“compatível com MDF e compensado”) e mais de três camadas de projeto funcional: resposta térmica, lógica de distribuição de pressão e memória de perfis de materiais.
Por que ser “classificada para ambos” não significa estar “pronta para ambos”
Muitas prensas automáticas para painéis de madeira listam MDF e compensado em sua documentação técnica — mas essas listagens geralmente refletem testes estáticos de laboratório sob condições ideais: lotes de um único material, temperatura ambiente da fábrica, painéis pré-condicionados e tempo de permanência fixo. Na prática, MDF e compensado comportam-se de formas fundamentalmente diferentes sob calor e pressão:
- MDF é homogêneo, rico em umidade (8–12% de teor de umidade) e termicamente condutivo. Absorve calor rapidamente, mas é facilmente comprimido — pressão excessiva causa perda irreversível de densidade na camada superficial, resultando em baixa adesão do revestimento ou retorno elástico após a prensagem.
- Compensado é anisotrópico: as linhas de cola expandem/contraem em taxas diferentes das camadas de lâmina, as lâminas do miolo variam em densidade e teor de umidade, e vazios ou reparos criam resistência térmica localizada. Aplicar pressão uniforme pode esmagar miolos de madeira macia enquanto comprime insuficientemente as camadas cruzadas de madeira dura.
Uma prensa que aplica curvas de aquecimento e rampas de pressão idênticas aos dois materiais inevitavelmente comprometerá um deles — ou ambos. O problema não é a capacidade; é a precisão do controle. Uma troca verdadeiramente contínua exige que a máquina reconheça o tipo de material *antes* de fechar e, em seguida, ajuste toda a sequência de prensagem — não apenas os pontos de ajuste de pressão, mas também o tempo das rampas, a duração de manutenção, a taxa de resfriamento e até a sincronização dos cilindros hidráulicos.
O que realmente permite uma operação sem reconfiguração
Três recursos interdependentes diferenciam as prensas que *toleram* ambos os materiais daquelas que *otimizam* cada um deles sem necessidade de configuração:
1. Zonas de aquecimento sensíveis ao material
Não apenas “aquecimento multizona”, mas zonas controláveis de forma independente, com modulação térmica orientada por feedback. O compensado requer temperaturas superficiais mais baixas e de aumento mais lento (105–115°C) para evitar a degradação das linhas de cola nas camadas externas, enquanto o MDF se beneficia de uma elevação mais rápida até 125–135°C para remover a umidade antes da cura da resina. Uma prensa com perfis de zona fixos impõe concessões; uma prensa com mapeamento térmico adaptativo ajusta a saída das zonas em tempo real com base na espessura, densidade e leituras de emissividade da superfície do material.
2. Perfilagem dinâmica de pressão
A pressão estática (por exemplo, “12 MPa constante”) falha para ambos os materiais. O MDF exige alta pressão inicial (para fechar folgas e iniciar o fluxo da resina), seguida de redução gradual durante a manutenção para evitar o colapso da superfície. O compensado necessita de pressão em estágios: baixa força inicial para alinhar as lâminas sem deslocá-las e, depois, aumento progressivo para consolidar as linhas de cola sem esmagar os miolos. Máquinas com rampas de pressão programáveis — vinculadas à temperatura e ao tempo — não apenas permitem o uso de dois materiais, como também reduzem o tempo de ciclo em 12–18% em comparação com ciclos de pressão fixa.
3. Perfis de materiais predefinidos e verificados em campo
“Perfis predefinidos” não são apenas configurações armazenadas — são sequências calibradas empiricamente e validadas com diversos fornecedores de painéis, químicas de cola e condições ambientais. Um perfil confiável para compensado de bétula de 18 mm inclui compensação para variações sazonais de umidade; um perfil de MDF considera variações entre sistemas de resina ureia-formaldeído e fenol-formaldeído. Sem esse nível de profundidade, os operadores acabam ajustando manualmente os parâmetros todos os dias — anulando o propósito da automação.
Onde a diferença aparece — na produção, não nas fichas técnicas
Dois pontos comuns de falha revelam se uma prensa realmente processa ambos os materiais sem reconfiguração:
- Inconsistência na qualidade das bordas: Se as bordas do compensado apresentarem zonas com falta de cola ou microfissuras após a prensagem, enquanto as bordas do MDF exibirem fibra levantada ou leve abaulamento, é provável que a máquina esteja aplicando pressão uniforme independentemente da anisotropia do material. Isso não é um “erro de configuração” — é uma limitação da arquitetura de controle.
- Variação dimensional após a prensagem: Painéis de MDF que encolhem 0,15–0,25 mm na largura em até 24 horas, enquanto painéis de compensado empenam levemente na direção das fibras, indicam protocolos de resfriamento incompatíveis. Taxas de resfriamento uniformes ignoram que o MDF libera tensões internas isotropicamente, enquanto o compensado alivia a tensão de forma direcional. Uma sequência de resfriamento adaptativa evita isso.
Esses não são defeitos resolvidos com treinamento ou manutenção — são sintomas de lógica de controle específica por material insuficiente. Adaptar esses recursos em prensas de gerações anteriores raramente funciona; o hardware (sensores, velocidade de resposta das válvulas, latência de processamento do PLC) precisa suportar ajustes em nível de milissegundos.
O que verificar antes de assumir um compromisso
Se o seu fluxo de trabalho alterna regularmente entre MDF e compensado — especialmente se você trabalha com lotes mistos (por exemplo, estruturas de armários em MDF e portas em compensado) — não confie apenas nas alegações de folhetos. Solicite evidências destes três pontos:
- Um relatório de teste documentado que mostre produções consecutivas de MDF e compensado (no mesmo dia, pelo mesmo operador e com o mesmo sistema de cola), com dados de resistência de colagem (testes de cisalhamento ASTM D1037) e medições de planicidade da superfície (tolerância de ±0,08 mm mantida em ambos).
- Comprovação da troca adaptativa de perfis: vídeos ou arquivos de registro que mostrem o ajuste automático dos parâmetros ao escanear um código de barras do material ou selecionar uma predefinição — sem necessidade de entrada manual além da confirmação do tipo de trabalho.
- Registros de serviço de pelo menos dois clientes existentes que operem com mais de 60% de programação de materiais mistos, incluindo o tempo médio de inatividade não planejada atribuído a problemas de troca de material (deve ser próximo de zero, e não apenas “menor do que antes”).
Os fabricantes que resolveram bem essa questão incorporam a lógica no nível do firmware — não como um módulo de software adicional, mas como uma arquitetura de controle integrada. É por isso que a experiência importa: são necessários anos de feedback de campo em fábricas de móveis, fabricantes de portas e laminadores industriais para refinar modelos térmicos e de pressão que resistam à variabilidade do mundo real.
Para oficinas nas quais a flexibilidade não é opcional — onde o pedido de hoje pode ser de 300 chapas de MDF de 16 mm e o de amanhã de 200 chapas de compensado de grau marítimo de 19 mm — a prensa automática para painéis de madeira correta não apenas aceita ambos os materiais. Ela os trata como sistemas físicos distintos — e responde adequadamente, sempre que a placa de prensagem se fecha.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.