


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Por que sua coladeira de bordas para MDF está deixando linhas de cola visíveis?
Por que sua coladeira de bordas para MDF está deixando linhas de cola visíveis?
Linhas de cola visíveis podem fazer com que um painel de MDF bem acabado pareça defeituoso. Elas também criam uma tentação dispendiosa: continuar ajustando a máquina até que algo melhore. O problema é que excesso de adesivo, um painel frio, preparação inadequada da borda e pressão incorreta dos rolos podem produzir juntas com aparência semelhante. Alterar tudo de uma vez torna mais difícil encontrar a causa real.
Se sua coladeira de bordas para MDF está deixando uma junta perceptível, comece identificando o que você está vendo. Um cordão espesso de adesivo exige uma correção diferente de uma abertura ou de uma linha escura causada por danos de usinagem. O objetivo não é simplesmente esconder a junta, mas obter uma união estreita e uniforme sem comprometer a força de adesão.
Identifique o defeito antes de mexer nos ajustes
Guarde um painel rejeitado e examine-o sob boa iluminação, tanto pela face quanto pela extremidade. Compare as extremidades de entrada e saída com a parte central. Observe se a linha aparece na borda superior, na inferior ou em ambas.
- Um cordão contínuo e saliente: o excesso de adesivo é uma possibilidade provável, embora um assentamento inadequado também possa empurrar a cola para fora.
- Uma abertura irregular com pouco adesivo visível: investigue a cobertura incompleta de cola, a geometria da borda e a pressão de contato.
- Uma junta escura, mas aparentemente fechada: verifique a cor do adesivo, a contaminação da cola, as fibras expostas do MDF e sombras causadas por danos de refilo.
- Um defeito concentrado nas extremidades do painel: verifique a guia de entrada, o contato dos rolos, o esquadro do painel e, quando aplicável, a temporização da máquina.
- Uma junta que piora após uma parada: examine a estabilidade térmica, as condições do adesivo e o procedimento de reinicialização.
Antes de inspecionar os rolos de cola, as unidades de pressão ou as ferramentas de corte, pare e isole a máquina de acordo com as instruções. Os sistemas de adesivo hot melt podem permanecer perigosamente quentes após o desligamento. Qualquer verificação com a máquina em funcionamento deve ser feita pelos pontos de observação aprovados, com as proteções instaladas.
Verifique a borda do MDF antes de culpar o reservatório de cola
O adesivo não corrige de forma econômica uma borda mal preparada. O MDF com marcas de serra, material lascado na face, fibras soltas ou uma borda fora de esquadro oferece uma superfície irregular para a fita acompanhar. Mais cola pode disfarçar temporariamente o problema, mas geralmente deixa uma junta mais espessa e uma adesão menos previsível.
Examine uma amostra recém-cortada e ainda sem fita. Verifique o esquadro com uma ferramenta apropriada e procure marcas ou ondulações ao longo da borda. Se a máquina tiver pré-fresagem, inspecione o estado e o alinhamento das ferramentas de corte e a quantidade de material removida, conforme as orientações do fabricante. A remoção insuficiente pode deixar os danos originais da serra; condições de corte inadequadas podem introduzir novos defeitos.
A poeira também importa. O pó fino de MDF pode permanecer numa borda que parece limpa à distância. Confirme se a extração e os dispositivos instalados para limpeza das bordas estão funcionando. Não presuma que soprar o painel com ar comprimido da oficina resolverá o problema: ar de qualidade inadequada pode introduzir óleo ou umidade, enquanto o sopro descontrolado espalha a poeira.
Isso também é importante em oficinas que combinam a colagem de bordas com o processamento de superfícies decorativas. Equipamentos como a Wire Drawing Machine da Zhongding são destinados à escovação de superfícies de madeira e ao realce dos veios, não à correção de linhas de cola. Quando a escovação e a colagem de bordas ocorrem na mesma área de produção, mantenha as operações que geram poeira devidamente separadas das superfícies de colagem já limpas. Uma etapa de acabamento decorativo não compensa uma junta de borda defeituosa.
Verifique também a fita de borda. Uma tira empenada, um verso danificado ou uma superfície de colagem incompatível podem impedir o contato adequado, mesmo quando a borda do MDF está em boas condições. Confirme se a fita é compatível com o sistema adesivo, em vez de presumir que todas as fitas de PVC, ABS, folheado ou de outros materiais se comportam da mesma maneira.
Reduza a aplicação de adesivo somente quando a cobertura já for confiável
Quando há um cordão evidente de cola espremida para fora, reduzir a aplicação de cola é uma tentativa razoável. Essa não é a primeira medida adequada quando a junta apresenta áreas sem cola ou a fita está mal aderida.
Inspecione o sistema de aplicação de acordo com o procedimento prescrito para a máquina. Verifique se há acúmulo de adesivo, desgaste irregular dos rolos ou um ajuste incorreto da dosagem. Em máquinas com aplicação de cola por rolo, uma película irregular ao longo da espessura do painel pode explicar por que uma face apresenta uma linha espessa enquanto a outra parece ter recebido pouca cola.
Faça um pequeno ajuste e, em seguida, processe retalhos comparáveis do mesmo lote de painéis e fitas. Avalie tanto a aparência quanto a adesão depois que o adesivo tiver esfriado ou curado, conforme necessário. As bordas de MDF variam em porosidade, por isso um ajuste que funciona em um tipo de painel pode não ser adequado para outro sem alterações.
O objetivo é usar a menor quantidade de adesivo que ainda proporcione umectação contínua e uma adesão firme nas condições reais do processo. Uma linha quase invisível não representa sucesso se a fita se soltar durante o manuseio ou uma usinagem posterior.
A temperatura exibida é apenas parte do quadro
Comece pelas instruções de processamento do fornecedor do adesivo e pela faixa de operação permitida para a máquina. Não existe uma temperatura correta única para todos os adesivos EVA ou PUR. O tipo de adesivo, o sistema de aplicação, a velocidade de avanço e as condições do substrato influenciam o resultado.
A leitura do reservatório de cola não representa necessariamente a temperatura no ponto de aplicação. Dependendo da máquina, o reservatório e o rolo aplicador podem ter zonas de aquecimento separadas. Se o desempenho mudar após a partida ou uma interrupção prolongada, solicite que profissionais treinados verifiquem as temperaturas reais de operação usando um método apropriado.
A cola muito fria pode não umectar adequadamente o MDF e a fita. Uma temperatura excessiva pode degradar o adesivo, especialmente quando ele permanece por muito tempo no sistema. Partículas escuras, descoloração incomum ou depósitos persistentes exigem investigação, não outro aumento de temperatura.
Materiais frios também podem reduzir o tempo disponível para a colagem. Painéis retirados diretamente de um armazenamento frio podem se comportar de maneira diferente dos painéis condicionados na área de produção. Verifique as recomendações de armazenamento e condicionamento e considere a possibilidade de condensação quando houver mudanças de temperatura.
Compatibilize a velocidade de avanço com a janela de trabalho do adesivo
O adesivo precisa permanecer trabalhável até que a fita chegue à zona de pressão efetiva. Portanto, reduzir a velocidade de avanço não é automaticamente vantajoso: numa determinada máquina, isso aumenta o tempo entre a aplicação e a prensagem. Por outro lado, uma velocidade superior à capacidade do sistema de aquecimento e aplicação pode tornar a cobertura irregular.
Considere a velocidade, a temperatura e a seleção do adesivo como partes de um processo interligado, mas altere apenas uma variável em cada teste de diagnóstico. Registre o resultado antes de fazer o ajuste seguinte.
A pressão deve assentar a fita, não deformá-la
Às vezes, os operadores aumentam a pressão até que a junta pareça fechada. Isso pode mascarar um problema de alinhamento e criar outro: deslocamento do adesivo, deformação da fita ou marcas na borda acabada. A pressão não recupera a capacidade de umectação de uma cola que já a perdeu.
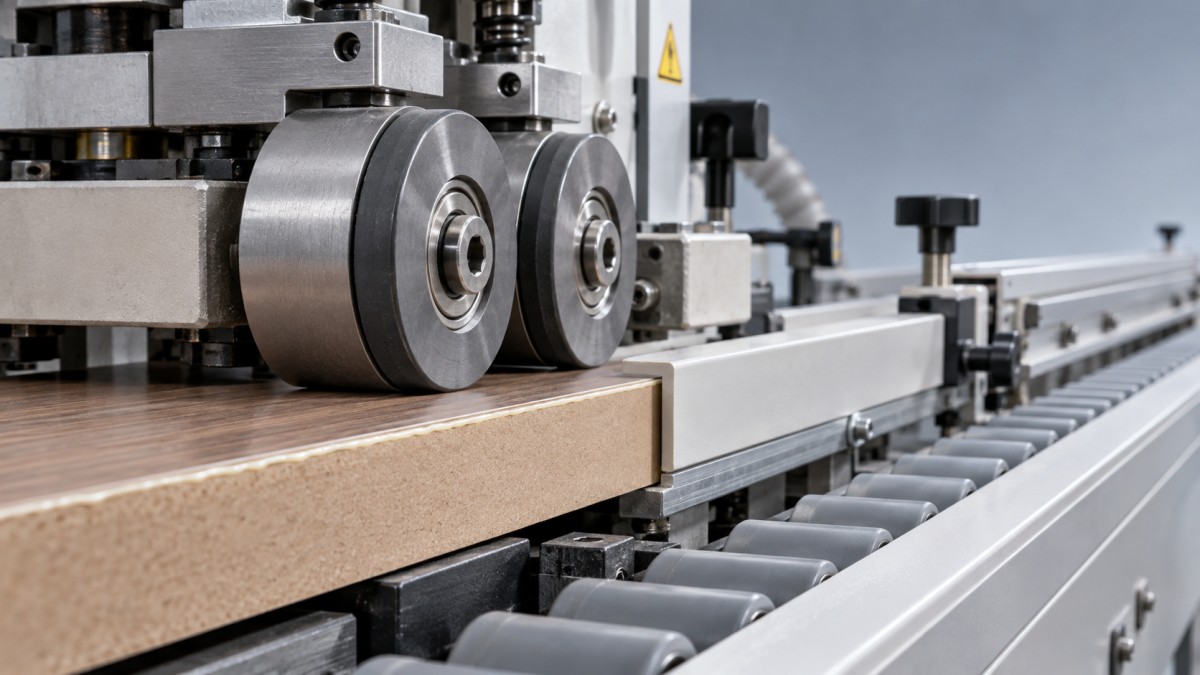
Inspecione os rolos de pressão para verificar acúmulo de adesivo e desgaste e, em seguida, confirme os ajustes conforme a documentação da máquina. Verifique também as guias do painel e os ajustes dos dispositivos de retenção. Um painel que se desloca ou inclina ao passar pela zona de pressão não produzirá uma junta uniforme, mesmo que a indicação de pressão pareça normal.
Uma junta apenas na parte superior ou inferior exige uma verificação da geometria antes de qualquer aumento geral da pressão. O esquadro da borda do painel, o alinhamento dos rolos e a posição da fita podem produzir uma junta irregular ao longo da espessura. Defeitos limitados às extremidades de entrada ou de saída podem estar relacionados ao contato ou à orientação, e não à pressão insuficiente ao longo de todo o percurso.
Diferencie defeitos de colagem de defeitos de acabamento
Mesmo uma junta firme pode apresentar um aspecto ruim após o refilo. Ferramentas de corte sem fio, uma sobremedida de refilo incorreta ou uma raspagem agressiva podem expor o MDF, deixar uma saliência ou criar uma sombra ao lado da fita. O polimento pode remover resíduos leves, mas não fechará uma junta aberta.
Quando o procedimento de configuração aprovado para a máquina permitir, compare a junta antes e depois das operações de acabamento. Não contorne as proteções para obter uma amostra. Se a junta estiver aceitável antes do refilo, mas ficar evidente depois, concentre-se nas unidades de acabamento em vez de aumentar a quantidade de cola.
O contraste de cores também impõe um limite prático. Um adesivo claro sobre superfícies decorativas escuras pode continuar perceptível, mesmo com uma junta estreita e bem colada. Um adesivo compatível e de cor correspondente pode reduzir o contraste, mas não corrige uma abertura. Da mesma forma, a mudança para PUR deve ser avaliada de acordo com os requisitos de colagem e a compatibilidade do equipamento, e não considerada uma solução automática para obter uma “linha zero”.
Faça um teste controlado e mantenha um registro útil
Use peças de teste comparáveis, um único tipo de adesivo e um único lote de fitas. Fotografe o defeito original e registre a velocidade de avanço, os ajustes de temperatura, a aplicação e a pressão, quando disponíveis. Ajuste a causa mais provável, identifique a amostra resultante e avalie-a após o período de resfriamento ou cura necessário.
Siga o procedimento de avaliação da adesão do fornecedor do adesivo, caso ele tenha fornecido um. A aparência, por si só, não é suficiente, e um teste informal de tração imediatamente após a colagem pode induzir a erro. Verifique tanto a uniformidade da adesão quanto a qualidade da junta.
Se o problema persistir, envie ao fornecedor da máquina fotografias nítidas, a ficha técnica do adesivo, as especificações do painel e da fita e o registro dos testes. A Qingdao Zhongding Machinery Co., Ltd., fabricante e exportadora de máquinas para processamento de madeira com mais de 20 anos de experiência no setor, oferece suporte técnico e fornecimento de peças de reposição. Observações específicas tornam esse suporte mais útil do que um relato que diga apenas “a linha de cola está muito espessa”.
Depois de estabelecer um ajuste aceitável, verifique-o novamente após uma pausa normal de produção e ao usar o próximo lote de materiais. Uma amostra limpa comprova que o ajuste pode funcionar; juntas repetíveis durante a produção normal demonstram que o problema subjacente foi efetivamente controlado.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.