


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas de furação para móveis de painel: opções de layout para montar guarda-roupas mais rapidamente
Quando a montagem de guarda-roupas começa a perder ritmo, o gargalo visível muitas vezes não está na bancada de montagem. Os montadores podem estar à espera de laterais, prateleiras, portas ou painéis traseiros que foram furados corretamente, mas liberados na sequência errada. Em outros casos, as peças chegam com padrões de furação tecnicamente precisos, mas difíceis de identificar, separar e encaixar sem verificações repetidas. O resultado é mais movimentação, instalação atrasada, retrabalho evitável e pressão sobre o cronograma de produção.
Em geral, o layout mais eficaz é aquele que mantém o fluxo dos painéis alinhado com a ordem de montagem do guarda-roupa. Umamáquina de furação para móveis de painel não deve ser selecionada apenas pelo número de fusos ou pela velocidade máxima de processamento. Sua posição, método de carregamento, direção de saída, processo de etiquetagem e conexão com as operações de corte e montagem determinam se ela realmente reduz o tempo entre o corte dos painéis e a montagem do guarda-roupa acabado. Para trabalhos de alto volume, a escolha mais prática é adequar o layout da máquina à variedade de produtos, ao tamanho dos lotes, à complexidade das peças e ao nível de controle de produção já disponível.
Comece pela sequência de montagem, não pela área ocupada pela máquina
Os guarda-roupas parecem simples quando vistos como produtos acabados, mas seus painéis passam por várias operações distintas. As laterais precisam de fileiras de furos para prateleiras e de furos para conectores. Os painéis superior e inferior precisam de furos para união. Prateleiras fixas, componentes de gavetas, divisórias, portas e suportes do painel traseiro têm, cada um, padrões de furação diferentes. O layout de furação deve dar suporte à ordem de preparação dessas peças, em vez de obrigar os operadores a criar um sistema logístico separado em torno da máquina.
Um bom ponto de partida é mapear o percurso de um corpo de armário típico, desde o corte dos painéis até a montagem final. Identifique onde as peças são cortadas, recebem fita de borda, são furadas, etiquetadas, separadas e preparadas para a próxima etapa. Em seguida, observe onde um painel é levantado mais de uma vez, colocado em uma pilha temporária ou enviado de volta para corrigir um furo ausente. Esses pontos muitas vezes revelam que o problema não é apenas a capacidade de furação, mas o fluxo de produção.
Por exemplo, uma estação de furação posicionada longe da área de nesting ou da serra de vigas pode gerar um acúmulo crescente de painéis ainda não processados. Se a saída for então encaminhada para outra área para marcação e separação, os montadores podem receber conjuntos incompletos. Um arranjo mais compacto pode reduzir as distâncias de transporte, mas ainda precisa oferecer espaço suficiente para alimentação, saída, rotação dos painéis, inspeções de qualidade e movimentação segura dos materiais.
Três opções de layout usadas na produção de guarda-roupas
A configuração adequada depende da frequência com que as dimensões e estruturas internas dos guarda-roupas mudam. Uma oficina que produz módulos de armário repetitivos enfrenta um desafio diferente de uma fábrica que processa muitos projetos personalizados de ambientes todos os dias.
Célula compacta de furação independente
Uma célula independente posiciona a máquina de furação perto das operações de corte e aplicação de fita de borda, com carregamento e descarregamento manuais ou semiautomáticos. Muitas vezes, é adequada quando os projetos variam, os lotes são de tamanho moderado ou o espaço no chão de fábrica precisa ser aproveitado com cuidado. Os operadores podem processar as peças em lotes definidos e alterar os programas sem interromper uma linha maior conectada.
Esse arranjo funciona melhor quando as peças são liberadas para montagem como conjuntos completos de armário. Em vez de furar todas as laterais do dia e depois todas as prateleiras, processe juntos os componentes de um grupo manejável de guarda-roupas. Essa abordagem reduz erros de separação e facilita identificar problemas de programação ou de material antes que afetem um grande volume de peças.
A limitação está na movimentação. Cada painel pode precisar ser orientado, carregado, retirado, etiquetado e transferido manualmente. Quando o volume de guarda-roupas aumenta, a máquina pode continuar produtiva, enquanto os operadores se tornam o fator limitante. Antes de ampliar a capacidade de furação, verifique se o carregamento, o giro dos painéis ou a separação da saída estão consumindo o tempo de ciclo disponível.
Máquinas em paralelo para famílias de painéis distintas
Um layout com máquinas em paralelo utiliza duas estações de furação com uma divisão de trabalho definida. Uma máquina pode processar os painéis da estrutura do armário, enquanto a outra cuida de portas, componentes de gavetas ou peças especiais. Outra opção é dividir o trabalho por tamanho de painel ou direção de furação. O objetivo não é simplesmente operar duas máquinas ao mesmo tempo, mas evitar que um tipo de peça recorrente interrompa o fluxo de outro.
Essa opção pode ser útil para guarda-roupas com uma estrutura principal estável, mas com interiores variáveis. Laterais, painéis superiores, inferiores e prateleiras fixas podem seguir um percurso previsível, enquanto módulos de gaveta, acessórios extraíveis e detalhes personalizados de divisórias são processados separadamente. As equipes de montagem recebem os componentes principais do armário no prazo, mesmo quando itens opcionais exigem padrões de furação adicionais.
O risco é criar duas filas isoladas. Se as máquinas forem alocadas sem regras claras de encaminhamento, os operadores poderão enviar as peças para qualquer estação que pareça estar livre, dificultando o rastreamento. Os programas das máquinas, as etiquetas e as ordens de produção precisam seguir um método consistente de identificação das peças para que os painéis furados continuem associados à configuração correta do guarda-roupa.
Linha integrada com transferência automatizada e fluxo de retorno
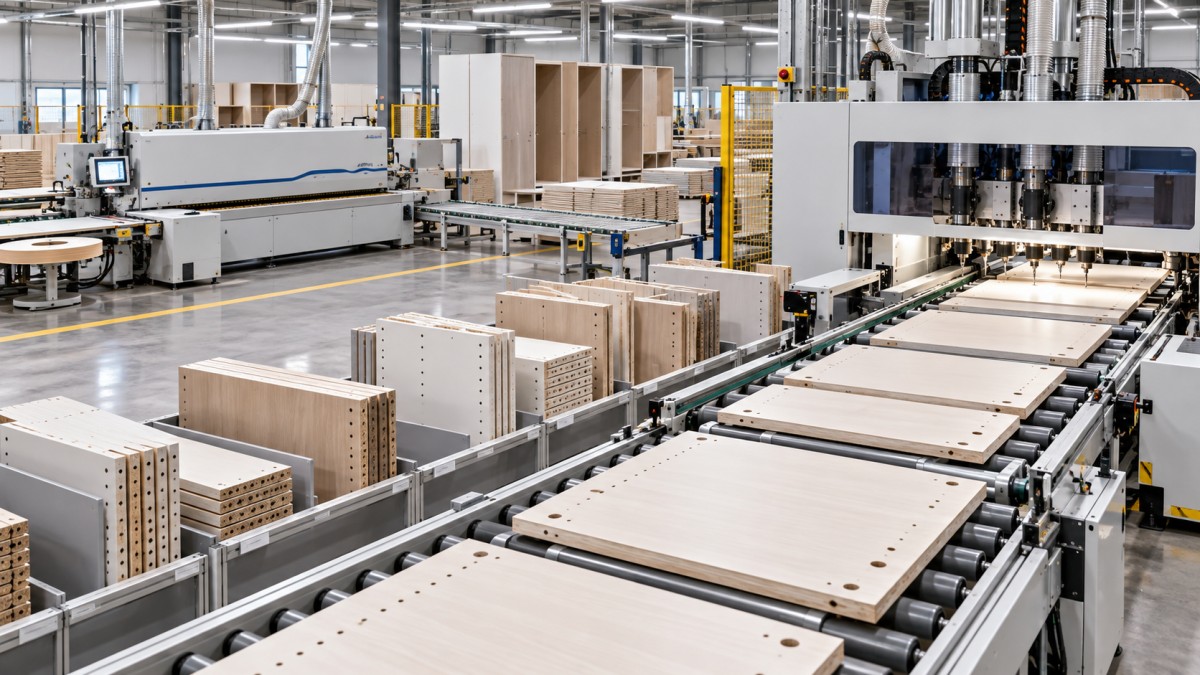
Em um ambiente de maior volume, a furação pode ser integrada a uma linha com sistemas de transferência, alimentação e saída automáticas, dispositivos de retorno de painéis, leitura de códigos e dados de produção conectados. Esse arranjo é mais vantajoso quando a fábrica processa um fluxo contínuo de painéis e precisa manter tempos repetíveis entre corte, tratamento de bordas, furação e separação.
A transferência automatizada não elimina a necessidade de planejamento. Ela apenas acelera a execução de decisões de encaminhamento inadequadas. A linha deve ser projetada com base na sequência real dos painéis: qual face é apresentada primeiro, se a peça precisa ser virada, se todas as bordas são concluídas antes da furação e onde o painel é identificado após a usinagem. Um fluxo de retorno pode reduzir a movimentação manual dos painéis, mas precisa ser compatível com a sequência de processamento da máquina e com a orientação física necessária para cada padrão de furação.
Mantenha consistentes as referências de furação ao longo do percurso
A montagem rápida de guarda-roupas depende de os painéis serem furados a partir das bordas de referência corretas. Um furo pode estar na posição certa em relação a uma borda, mas na posição errada em relação à orientação de montagem. Isso é especialmente importante quando as laterais esquerda e direita são semelhantes, quando a direção do veio é relevante ou quando as peças têm dimensões simétricas, mas exigem ferragens diferentes.
Antes de finalizar o layout, defina como cada painel será referenciado em cada operação. Os processos de corte e aplicação de fita de borda, o programa de furação, a posição da etiqueta e o desenho de montagem devem usar a mesma lógica de orientação. Um painel identificado como “frente-esquerda” no corte não deve passar a ser “lateral esquerda, face invertida” na furação sem uma regra clara de transferência.
Alguns detalhes merecem atenção:
- Seleção da borda de referência: Utilize bordas de referência estáveis e claramente definidas para furos de conectores, fileiras de suportes de prateleira, canecos de dobradiça e padrões de cavilhas.
- Identificação das faces: Diferencie a face acabada, a face interna e o lado inverso antes de os painéis entrarem na área de furação.
- Componentes com orientação definida: Mantenha os painéis esquerdo e direito separados nos dados de produção, mesmo quando seus contornos são quase idênticos.
- Compensação da fita de borda: Confirme se as dimensões de furação são calculadas a partir da borda do painel bruto ou do painel acabado com fita de borda.
- Visibilidade das etiquetas: Posicione as etiquetas onde permaneçam legíveis após a furação e não interfiram na inspeção ou na montagem.
Esses controles podem parecer administrativos, mas afetam diretamente o layout da máquina. Uma linha que exige interpretações manuais frequentes da orientação dos painéis perde grande parte dos benefícios da automação. Por outro lado, uma célula compacta pode operar de forma confiável quando os operadores recebem etiquetas inequívocas e referências consistentes para os painéis.
Equilibre a capacidade de furação com as operações anteriores e posteriores
Instalar uma máquina de furação para móveis de painel mais rápida não acelerará automaticamente a produção de guarda-roupas se as operações de corte, aplicação de fita de borda ou montagem não conseguirem liberar e absorver trabalho na mesma velocidade. O planejamento do projeto deve considerar todo o percurso, em vez de avaliar cada máquina isoladamente.
Antes da furação, a questão principal é se os painéis cortados e acabados com fita de borda podem chegar em uma sequência ordenada. Pilhas misturadas de painéis obrigam os operadores a procurar peças, interromper programas e tomar decisões frequentes sobre a orientação. Depois da furação, verifique se os painéis são agrupados imediatamente em conjuntos de armário ou simplesmente colocados em uma área de espera geral. Uma grande área de espera sem organização oculta problemas até o início da montagem, quando o custo de encontrar uma peça ausente ou incorreta é maior.
Uma área de espera controlada é diferente. Ela tem uma finalidade: absorver pequenas variações entre as operações sem perder a identificação das peças. Na produção de guarda-roupas, essas áreas costumam ser mais úteis após a aplicação da fita de borda e após a furação. A primeira protege a máquina de furação contra interrupções breves nas operações anteriores. A segunda oferece à equipe de qualidade ou de montagem um local para verificar se há um conjunto completo de painéis disponível antes do início da montagem.
O tamanho da área de espera não deve ser tratado como uma fórmula fixa. Espaço insuficiente pode parar a linha sempre que uma equipe a jusante fizer uma pausa. Espaço em excesso incentiva o acúmulo de trabalho em processo, dificulta a identificação de peças danificadas e aumenta a possibilidade de misturar painéis de diferentes pedidos de guarda-roupas. Delimitar áreas de espera por ordem de produção, tipo de armário ou sequência de liberação oferece mais controle do que criar uma única área grande de armazenamento temporário.
Escolha o método de furação de acordo com o projeto das uniões e a variedade de ferragens
Os detalhes construtivos do guarda-roupa devem influenciar as decisões de layout desde o início. Parafusos Confirmat, cavilhas, ferragens minifix com cavilhas, suportes de prateleira, dobradiças ocultas, corrediças de gaveta, parafusos conectores e canaletas para painéis traseiros impõem requisitos de furação diferentes. Uma linha de produtos que utilize um conjunto limitado de uniões repetitivas pode ser organizada em torno de um percurso altamente padronizado. Uma linha com mudanças frequentes de ferragens precisa de programação mais flexível e de verificações mais rigorosas antes da liberação.
Considere as seguintes situações:
- Uma linha de armários com furos de sistema de 32 mm repetitivos pode se beneficiar de um percurso que mantenha as laterais verticais seguindo o mesmo processo de referência.
- Guarda-roupas com muitas portas de abrir exigem que a furação para canecos de dobradiça e as posições dos furos de montagem permaneçam sincronizadas com o lado de abertura das portas e as dimensões da estrutura do armário.
- Projetos com muitas gavetas podem gerar uma carga de trabalho separada, pois as posições das corrediças, as folgas das frentes de gaveta e as divisórias internas podem variar mais do que a estrutura básica do armário.
- Guarda-roupas personalizados com topos inclinados, nichos abertos ou módulos de profundidades diferentes podem exigir uma célula flexível, na qual os painéis fora do padrão possam ser verificados antes de entrar no fluxo principal.
A decisão não é se a padronização é melhor do que a flexibilidade. Ambas são necessárias em proporções diferentes. O layout deve permitir que as peças padronizadas avancem rapidamente, sem tornar as peças especiais difíceis de identificar ou processar corretamente.
Planeje as trocas de configuração antes que se tornem um problema de cronograma
Os projetos de guarda-roupas costumam envolver mudanças de largura, altura, acessórios internos, estilo de porta e acabamento. Mesmo quando a construção dos painéis permanece semelhante, essas mudanças podem alterar os programas de furação, a orientação dos painéis, as posições das ferragens e os requisitos de etiquetagem. Um layout que parece eficiente para uma família de produtos pode se tornar instável quando várias configurações são liberadas ao mesmo tempo.
A preparação dos programas deve ocorrer antes de os painéis chegarem à máquina. Confirme as revisões dos desenhos, as especificações das ferragens, a espessura dos painéis, as dimensões acabadas e as convenções de referência. O operador da máquina de furação não deve ter de decidir se uma prateleira revisada precisa de um padrão diferente de conectores enquanto há uma fila de painéis à espera.
Quando as mudanças frequentes são inevitáveis, agrupe a produção por características comuns sempre que possível. Peças com espessura, lógica de ferragens ou orientação de furação em comum muitas vezes podem ser sequenciadas juntas sem que cada guarda-roupa precise de uma configuração completamente separada. Ao mesmo tempo, não agrupe peças apenas por parecerem semelhantes. Dois painéis de tamanho idêntico podem pertencer a configurações diferentes e exigir padrões de furação distintos.
Use pontos de inspeção que protejam o tempo de montagem
A inspeção deve se concentrar em erros que interromperiam a montagem, e não apenas em verificar se há um furo. Uma verificação rápida após a furação pode confirmar a posição, profundidade e diâmetro dos furos, a orientação do painel e as condições visíveis da superfície. Também pode verificar se as faces com fita de borda não lascaram e se as etiquetas continuam correspondendo ao painel.
Para programas novos, ferragens revisadas, materiais desconhecidos ou formatos de painel incomuns, inspecione uma peça inicial antes de liberar o lote. Compare a peça com os requisitos de montagem, em vez de confiar apenas na tela de furação ou no nome do programa. Mesmo um programa correto pode estar associado à revisão errada do painel ou a uma espessura de material incorreta.
Durante a produção estável, a frequência das inspeções deve refletir o risco da operação. Painéis de prateleira padronizados e repetitivos podem exigir verificações menos intensivas do que painéis de porta com lado de abertura definido e furação para dobradiças, ou peças que precisam ser processadas em várias faces. Quando um defeito for encontrado, isole os painéis relacionados por pedido e versão do programa antes de continuar. Prosseguir com a furação enquanto a origem do problema não estiver clara pode transformar um pequeno problema de configuração em uma tarefa maior de separação e substituição.
Decisões de layout que melhoram o controle diário
O melhor layout de produção costuma ser fácil de entender no chão de fábrica. O operador deve saber de onde vêm os painéis, qual orientação devem ter, para onde vão as peças concluídas e como as exceções são tratadas. As equipes de montagem devem receber conjuntos completos e identificáveis de painéis, em vez de uma mistura de componentes furados genéricos.
Em uma operação compacta, isso pode significar instalar uma pequena área de verificação e separação diretamente ao lado da saída da máquina de furação. Em uma linha maior, pode significar definir pontos de transferência controlados, confirmações por leitura de código e áreas de espera curtas entre as etapas de usinagem. Em ambos os casos, o objetivo é o mesmo: reduzir o tempo gasto procurando, virando, verificando novamente e corrigindo os painéis depois que já saíram da estação de furação.
Ao avaliar opções de layout, priorize o percurso do painel, e não a aparência do arranjo dos equipamentos. Uma estação de furação que ofereça referências consistentes, áreas de espera bem planejadas, identificação clara das peças e liberação por conjuntos de armário geralmente contribuirá mais para acelerar a montagem de guarda-roupas do que uma máquina de maior capacidade instalada em um fluxo de trabalho desconectado.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.