


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
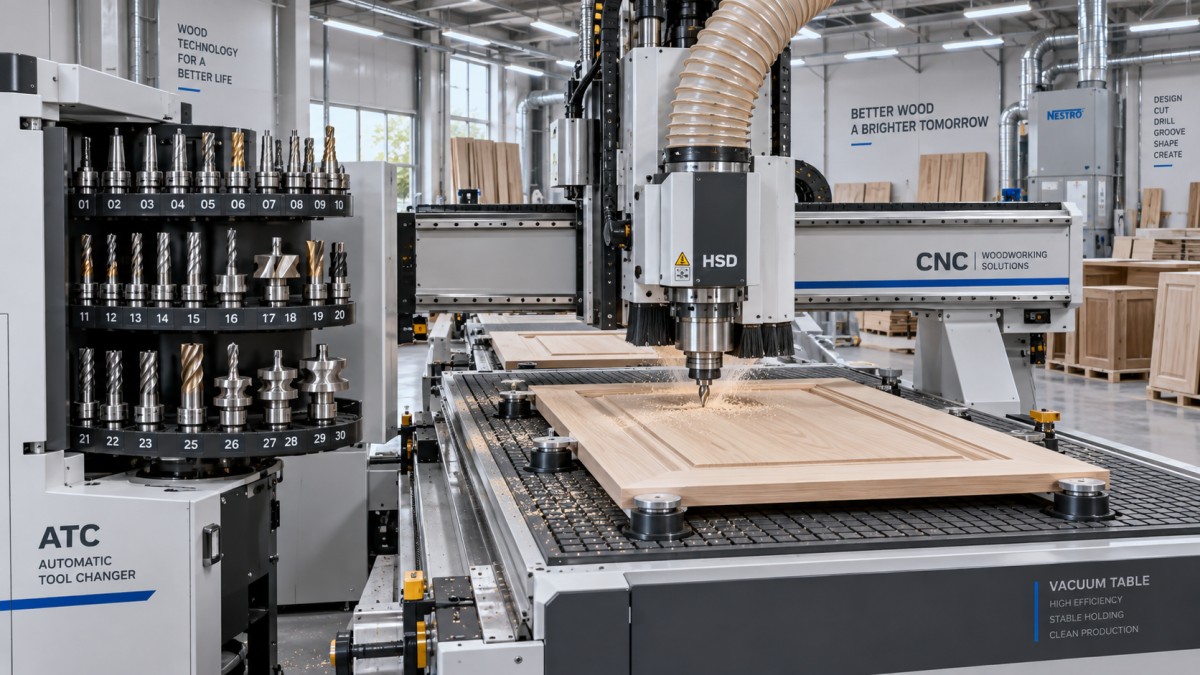
Capacidade do trocador de ferramentas de roteador ATC: quando mais posições de ferramentas melhoram a produtividade
Para avaliadores técnicos que comparam soluções CNC, a capacidade do trocador de ferramentas de uma router ATC é um fator prático no equilíbrio entre produtividade, flexibilidade de usinagem, área ocupada pela máquina e investimento de capital. Um magazine maior pode eliminar a intervenção manual e manter trabalhos complexos de nesting em andamento, mas “mais posições” não significa automaticamente “mais produtividade.”
A questão-chave não é quantas ferramentas uma router CNC pode comportar. É quantas ferramentas uma programação de produção real exigena máquina, incluindo as ferramentas necessárias para corte de rotina, perfilamento, furação, operações de acabamento e as inevitáveis exceções que surgem durante um turno. Na produção de marcenaria, em que uma porta de armário pode exigir padrões de furação, furos para dobradiças, ranhuras, perfilamento de bordas e recortes de painéis, a disponibilidade de ferramentas pode determinar todo o ritmo da célula.
Este artigo analisa quando uma capacidade ATC maior gera ganhos mensuráveis, quando agrega pouco valor e quais detalhes técnicos devem ser avaliados antes de especificar um trocador automático de ferramentas para uma router CNC de marcenaria.
A Capacidade do Trocador de Ferramentas É uma Decisão de Produção, Não um Número de Catálogo
Um trocador automático de ferramentas armazena e troca ferramentas sem exigir que o operador pare a máquina, abra o spindle, instale uma fresa, redefina os dados da ferramenta e reinicie o programa. Essa função básica é conhecida. O ponto de avaliação mais importante é se a capacidade do magazine corresponde à estratégia de usinagem.
Uma router ATC compacta pode comportar apenas um conjunto limitado de ferramentas essenciais: por exemplo, uma fresa de desbaste, uma fresa de acabamento, uma broca, uma ferramenta de ranhuramento e uma fresa de perfilamento. Essa configuração pode funcionar bem para trabalhos estáveis e repetitivos. Se todas as chapas seguem um programa semelhante e a operação utiliza as mesmas cinco ou seis ferramentas, um magazine maior poderá ficar meio vazio durante grande parte da semana.
A capacidade torna-se mais significativa quando a produção apresenta variação. Considere uma oficina que produz móveis sob medida, componentes mistos de armários, portas internas, painéis decorativos e trabalhos de preparação para ferragens. Nesse ambiente, os operadores podem precisar de diferentes diâmetros de fresa, grupos de brocas, fresas de compressão, fresas retas, ferramentas de ponta esférica, ferramentas de chanfrar e fresas de perfil especiais. Sem posições disponíveis suficientes, a automação teórica da router CNC é interrompida pelo carregamento manual planejado ou não planejado de ferramentas.
Essas interrupções afetam mais do que o tempo de inatividade do spindle. Elas podem exigir a atenção do operador no momento menos conveniente, aumentar a possibilidade de carregar a ferramenta errada e introduzir inconsistências quando as informações de comprimento ou diâmetro da ferramenta não são gerenciadas cuidadosamente.
Onde Posições ATC Adicionais Geram Ganhos Reais de Produtividade
A capacidade ampliada tende a compensar quando remove uma restrição recorrente, em vez de simplesmente adicionar armazenamento de reserva. As condições operacionais a seguir são fortes indicadores de que um trocador de ferramentas maior merece consideração séria.
1. As Peças Exigem Mais Ferramentas Exclusivas do que o Magazine Atual Pode Suportar
Este é o caso mais evidente. Se o trabalho médio de produção utiliza rotineiramente mais ferramentas exclusivas do que a máquina pode comportar, as trocas manuais de ferramentas já estão incorporadas ao processo. Um trabalho que exige dez ferramentas em uma máquina de seis posições pode ser tecnicamente possível, mas não é totalmente automatizado.
É importante contar asferramentas exclusivas, e não apenas os tipos de operação. Uma operação de furação pode envolver vários diâmetros. O fresamento pode exigir ferramentas separadas para desbaste e acabamento. Um programa de recorte pode usar uma ferramenta de compressão para as bordas do painel e outra ferramenta para geometrias internas menores. A duplicação de ferramentas também pode ser necessária quando uma fresa é reservada para chapas laminadas e outra é utilizada para madeira maciça ou material revestido com lâmina.
Para uma instalação que troca trabalhos regularmente, manter todo o conjunto padrão de ferramentas carregado pode ser mais valioso do que acrescentar alguns segundos de velocidade a um percurso individual de corte.
2. A Máquina Executa Trabalhos de Alta Variedade e Baixo a Médio Volume
A fabricação de alto volume frequentemente justifica máquinas dedicadas, planos fixos de ferramentas ou famílias de produtos rigorosamente controladas. A produção de alta variedade é diferente. A router CNC deve passar de um tipo de peça para outro com preparação mínima, às vezes várias vezes por dia.
Nesse contexto, posições ATC adicionais funcionam como uma reserva contra variações de preparação. Um programador pode criar bibliotecas de ferramentas robustas em torno de grupos de materiais e características comuns de produtos, em vez de decidir continuamente quais ferramentas devem ser removidas para abrir espaço para o próximo trabalho. O resultado não é necessariamente uma redução drástica no tempo de ciclo de um painel; é um dia de produção mais fluido, com menos pausas entre pedidos.
Isso é particularmente relevante para marcenaria sob encomenda, mobiliário para contratos, montagem de lojas e produção de componentes para interiores. Os avaliadores devem examinar a diversidade semanal de trabalhos, em vez de se basearem apenas na quantidade de ferramentas de um programa de amostra.
3. O Desgaste das Ferramentas Cria Paradas Não Planejadas
Um trocador de ferramentas com posições livres pode apoiar uma estratégia mais deliberada de gerenciamento de desgaste. Dependendo da configuração da máquina e das capacidades do controle, uma oficina pode manter ferramentas de reposição preparadas no magazine ou manter ferramentas alternativas para materiais exigentes. Isso não elimina a necessidade de inspeção e monitoramento da vida útil das ferramentas, mas pode reduzir a interrupção causada por uma fresa desgastada descoberta no meio do turno.
O benefício é maior onde a qualidade da borda é crítica. Chapas revestidas com melamina, painéis folheados, laminados compactos e produtos de madeira engenheirada podem revelar rapidamente o desgaste da fresa por meio de lascamento, marcas de calor ou mau acabamento da borda. Se uma ferramenta de acabamento desgastada força uma parada, o custo não se limita à troca da ferramenta; o processo posterior também pode ter de aguardar peças aceitáveis.
4. Os Programas Combinam Fresamento, Furação e Trabalho de Detalhamento
Uma router de produção baseada em nesting frequentemente realiza mais do que o corte perimetral. Ela pode furar furos para pinos de prateleira, usinar pontos de fixação, cortar rasgos, criar bolsões, fresar curvas, formar rebaixos e finalizar bordas expostas na mesma preparação. Quanto mais etapas de processo são consolidadas em uma única máquina, mais relevantes se tornam as posições de ferramentas.
Há um limite prático nesse ponto. Quando uma router se torna um centro de usinagem multifuncional em vez de uma simples plataforma de corte de chapas, um magazine pequeno pode se tornar o elemento limitante. A adição de capacidade permite que o programador selecione ferramentas para a qualidade do processo, em vez de forçar várias operações em uma única fresa de “uso geral”.
Uma Forma Simples de Quantificar a Oportunidade
As avaliações técnicas se beneficiam ao separar o tempo de troca de ferramentas do tempo total de produção disponível. Um magazine ATC maior não torna todas as trocas automáticas mais rápidas; o projeto do magazine, a distância de deslocamento, a orientação do spindle e a sequência de controle são todos relevantes. Seu principal valor costuma ser a eliminação de trocasmanuais e de interrupções de preparação fora da máquina.
Uma análise útil começa com registros de produção de trabalhos representativos:
- Número de ferramentas exclusivas exigidas por trabalho;
- Frequência de trabalhos que excedem a capacidade atual do magazine;
- Tempo médio de intervenção manual, incluindo instalação e verificação da ferramenta;
- Número de mudanças de trabalho por turno;
- Refugo ou retrabalho relacionado ao carregamento incorreto de ferramentas, erros de offset ou ferramentas desgastadas;
- Se os operadores adiam trabalhos porque as ferramentas necessárias não estão preparadas.
Por exemplo, uma troca manual pode parecer levar apenas alguns minutos. Na prática, a interrupção pode incluir localizar a fresa correta, limpar o porta-ferramenta, carregar a ferramenta, confirmar o número da ferramenta, medir ou verificar offsets, reiniciar o programa e inspecionar a primeira peça concluída. Multiplicado em uma produção variada, esse tempo torna-se visível na utilização da máquina.
No entanto, um aumento de capacidade deve ser avaliado em relação ao gargalo real. Se a router passa um tempo significativo aguardando carregamento, descarregamento, etiquetagem, lixamento, montagem ou movimentação de material, somente um trocador de ferramentas ampliado não transformará a produção. Ele deve ser avaliado como parte do fluxo completo de produção.
O Tamanho do Magazine, o Layout e o Envelope das Ferramentas Devem Ser Avaliados em Conjunto
Comparar apenas as posições pode levar a especificações inadequadas. Um carrossel de doze posições e um rack linear de ferramentas de doze posições podem oferecer a mesma capacidade nominal, ao mesmo tempo em que afetam o acesso, a sequência de troca, a área ocupada pela máquina e a manutenção de maneiras diferentes. O projeto preferido depende da arquitetura da máquina e das prioridades de produção da oficina.
Um magazine maior também pode exigir um layout de ferramentas mais disciplinado. As ferramentas não devem ser atribuídas aleatoriamente às estações livres. Ferramentas pesadas, fresas de grande diâmetro e brocas longas exigem regras claras de posicionamento. As ferramentas usadas com frequência devem ser organizadas de forma a apoiar o padrão de troca preferencial da máquina, quando aplicável, enquanto os envelopes de colisão das fresas devem ser verificados tanto nas posições estacionadas quanto nas posições de troca.
O Requisito Oculto: Disciplina dos Dados de Ferramentas
Maior capacidade aumenta a flexibilidade, mas também aumenta a quantidade de informações sobre ferramentas que deve ser controlada. Cada ferramenta exige identificação correta, valor de diâmetro, offset de comprimento, velocidade máxima, orientação de avanço e, idealmente, uma faixa definida de material/aplicação. Sem essa disciplina, uma router ATC grande pode criar mais oportunidades de erro do que uma máquina menor.
Os avaliadores técnicos devem perguntar como a oficina gerenciará a biblioteca de ferramentas. Os operadores medirão as ferramentas manualmente? Existe um dispositivo de ajuste de ferramentas na máquina? Os offsets são confirmados após a substituição da ferramenta? O mesmo número de ferramenta é associado de forma consistente ao mesmo porta-ferramenta e tipo de fresa? O controle CNC pode alertar o operador sobre limites de vida útil da ferramenta ou ferramentas ausentes?
Essas questões são especialmente importantes em fábricas que operam vários turnos. Um sistema de ferramentas bem organizado favorece a repetibilidade entre operadores. Um sistema gerenciado de forma inadequada transforma cada mudança de trabalho em um pequeno evento de solução de problemas.
Quando Mais Posições de Ferramentas Não Melhoram a Produtividade
Há razões válidas para escolher um magazine menor. Uma oficina focada em uma gama restrita de produtos pode utilizar apenas algumas ferramentas durante a maior parte da produção. Se a router executa nesting básico e trabalhos de recorte, uma configuração ATC compacta pode ser mais fácil de gerenciar e oferecer uma melhor relação custo-produção.
Da mesma forma, adicionar capacidade não resolve problemas causados por nesting inadequado, fixação a vácuo insuficiente, carregamento lento de material, extração de pó inadequada, fixação instável da peça ou programação ineficiente. Quando uma router está aguardando mão de obra ou materiais, posições de ferramentas não utilizadas não geram valor de produção.
Outro erro comum é especificar um magazine grande porque se prevê vagamente uma futura gama de produtos. Preparar-se para o futuro é sensato quando existe um plano confiável para operações de usinagem adicionais, novos materiais ou maior variedade de trabalhos. É menos sensato quando nenhuma estratégia de ferramentas acompanha a especificação. Um magazine deve apoiar um modelo de produção esperado, e não apenas fazer uma cotação parecer mais completa.
Uma Estrutura Prática para Seleção de Capacidade
Em vez de selecionar níveis padrão de capacidade por instinto, crie um mapa de ferramentas com base em trabalhos representativos. Analise uma semana normal de produção, e não apenas os trabalhos ideais. Liste cada fresa, broca e ferramenta especial necessária e, em seguida, identifique quais delas devem permanecer carregadas simultaneamente para evitar intervenção manual.
Em seguida, acrescente uma margem operacional razoável. Essa margem pode cobrir fresas de reposição, alternativas específicas para materiais, ferramentas especiais temporárias ou o próximo trabalho em uma programação mista. A margem adequada varia conforme o estilo de produção: uma linha estável de armários necessita de menos flexibilidade do que uma oficina personalizada que atende a muitos formatos de projeto.
Por fim, confirme que as posições nominais são realmente utilizáveis. Se duas ferramentas grandes não podem ocupar estações adjacentes, ou se um cabeçote agregado necessário restringe posições vizinhas, a capacidade efetiva pode ser menor do que o valor de catálogo. Peça ao fornecedor que analise a lista de ferramentas planejada, incluindo as dimensões dos porta-ferramentas e os diâmetros das fresas, antes de finalizar a configuração da máquina.
O que os Avaliadores Técnicos Devem Solicitar ao Fornecedor
Ao comparar uma router ATC, solicite documentação que torne o sistema de troca de ferramentas mensurável, e não apenas descritivo. Isso deve incluir o tipo de magazine, a quantidade de posições, os diâmetros de ferramentas permitidos, as dimensões máximas das ferramentas, a especificação do porta-ferramenta, as opções de medição automática de ferramentas e os detalhes da sequência de troca de ferramentas. Se a máquina processará componentes variados de móveis, compartilhe programas CNC representativos ou listas de operações com o fornecedor.
Para fabricantes de produtos de marcenaria, essa conversa deve se estender além da própria máquina. A Qingdao Zhongding Machinery Co., Ltd., com longa experiência no suporte a operações de marcenaria, aborda a seleção de routers como parte de uma necessidade de produção mais ampla: configuração da máquina, compatibilidade de ferramentas, suporte técnico, disponibilidade de peças de reposição e as realidades práticas de manter o equipamento em operação ao longo do tempo são fatores importantes. A capacidade ATC mais adequada é aquela que se adapta ao processo do cliente sem introduzir complexidade desnecessária.
Em última análise, um trocador de ferramentas ampliado é valioso quando preserva o tempo de spindle, reduz a dependência de preparação e permite que a máquina conclua um conjunto mais amplo de operações em um único ciclo ininterrupto. Para trabalhos repetitivos com poucas ferramentas, uma configuração menor pode ser inteiramente suficiente. Para produção variada e usinagem multifuncional, as posições adicionais adequadas podem transformar uma router ATC de uma máquina de corte competente em um recurso de produção mais confiável.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.