

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Layouts de Equipamentos de Movimentação de Madeira que Reduzem Danos nas Linhas de Transferência de Serrarias
Os danos às tábuas em uma linha de transferência de serraria raramente resultam de uma única falha grave. Normalmente, eles se acumulam por meio de pequenos impactos repetidos: uma tábua cai de uma altura excessiva sobre um transportador, um batente atinge a borda errada, a velocidade de um rolo muda de forma muito brusca ou o material se acumula antes de uma máquina a jusante. Portanto, o layout mais eficaz de equipamentos de movimentação de madeira não é simplesmente aquele com o maior número de transportadores. É aquele que mantém cada peça apoiada, alinhada, separada e em movimento a um ritmo controlado de um processo para o seguinte.
Uma linha de transferência deve ser projetada considerando a condição mais vulnerável das tábuas no processo. Madeira recém-serrada, peças finas, tábuas longas, peças empenadas e tábuas com nós soltos não toleram o mesmo método de manuseio. Se a linha for planejada somente com base nas dimensões nominais das tábuas e na capacidade produtiva desejada, os danos frequentemente surgem após a instalação, na forma de rachaduras nas extremidades, amassamentos nas bordas, marcas na superfície, travamentos e empilhamento instável.
Comece pelos pontos de dano, não pela lista de equipamentos
Antes de selecionar transportadores, transferências transversais, viradores ou empilhadores, mapeie todos os pontos em que a madeira muda de direção, altura, velocidade, orientação ou passa de uma máquina para outra. Essas transições são os locais onde os danos de manuseio têm maior probabilidade de ocorrer.
Uma análise prática normalmente acompanha o percurso da tábua desde a saída de uma máquina até a entrada da próxima. Em cada ponto de transferência, faça quatro perguntas:
- A tábua é continuamente apoiada, especialmente em suas extremidades dianteira e traseira?
- Ela entra em contato com um batente rígido, borda metálica, fixador exposto ou outra tábua em movimento?
- Sua velocidade corresponde à do equipamento receptor antes que ocorra o contato?
- Peças úmidas, tortas, curtas ou excepcionalmente leves conseguem passar sem perder o controle?
Essa abordagem muda a discussão sobre o layout. Em vez de perguntar se um transportador de rolos ou de corrente é geralmente melhor, a equipe do projeto pode decidir qual método de manuseio protege o material em um ponto de transferência específico.
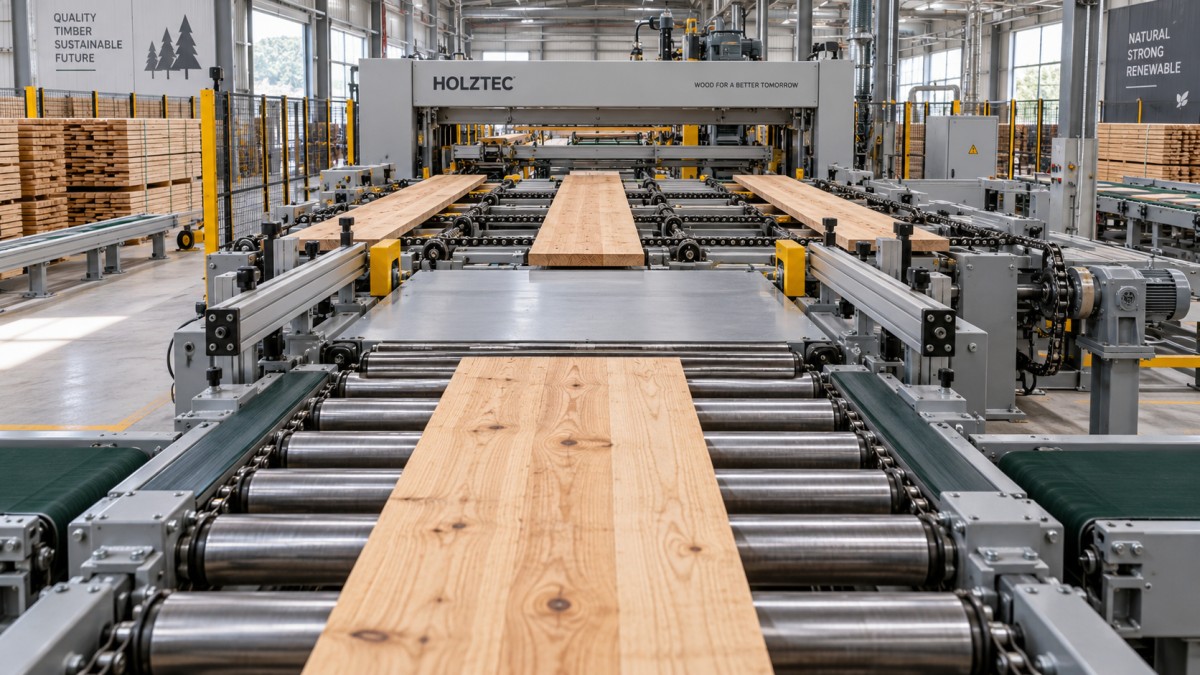
Por exemplo, um transportador de rolos pode ser adequado para tábuas estáveis e planas que se movem em linha reta. Ele se torna menos adequado quando madeira fina ou irregular precisa atravessar uma abertura, quando as peças entram em ângulo ou quando o espaçamento entre tábuas é inconsistente. Nessas condições, um menor espaçamento entre rolos, rolos acionados, uma seção de correia ou uma mesa de transferência guiada podem ser uma solução melhor do que simplesmente aumentar a velocidade do transportador.
Estruture a linha em torno de transições controladas
A maioria das linhas de transferência de serraria inclui uma série de funções simples: recebimento, separação, transporte longitudinal, transferência transversal, orientação, acumulação, classificação ou processamento e empilhamento. Os danos são reduzidos quando cada função possui um papel claro e espaço suficiente para executá-lo.
Os problemas começam quando se espera que uma seção curta de transportador execute várias tarefas ao mesmo tempo. Uma seção destinada a transportar tábuas não deve também ser usada para pará-las, alinhá-las, enfileirá-las e virá-las sem recursos de controle dedicados. A combinação dessas funções frequentemente produz contato entre tábuas e acumulação imprevisível.
Utilize transferências com baixa queda sempre que houver mudança de altura
As quedas verticais são uma das fontes mais evidentes de danos nas extremidades e marcas de impacto na superfície. Uma pequena diferença de elevação ainda pode ser prejudicial quando as tábuas se movem rapidamente ou quando a superfície de recebimento é rígida. O objetivo não é apenas reduzir a diferença de altura, mas tornar previsível o movimento da tábua ao entrar na próxima seção.
Sempre que possível, alinhe as elevações dos transportadores para que as tábuas deslizem ou rolem por uma transição curta e apoiada. Utilize placas de transferência, rolos com espaçamento reduzido, correias ou mecanismos de descida controlada onde uma abertura não puder ser evitada. O transportador receptor deve estar pronto para receber a tábua antes da chegada de sua extremidade dianteira, em vez de forçá-la a atingir uma superfície parada.
Madeira mais longa exige atenção especial. Uma tábua pode parecer estável na parte dianteira enquanto sua extremidade traseira ainda não está apoiada. Isso pode criar um movimento de chicote que danifica a extremidade traseira ou faz a tábua girar em direção ao material adjacente. O espaçamento dos apoios deve ser avaliado considerando as peças mais curtas e flexíveis que a linha irá processar, e não apenas o produto médio.
Compatibilize as velocidades antes que as peças se encontrem
A incompatibilidade de velocidade é uma causa subestimada de arranhões, sobreposição e paradas bruscas. Se o transportador a jusante operar muito mais lentamente que o transportador a montante, as tábuas se acumulam. Se operar muito mais rapidamente, a borda dianteira pode ser puxada abruptamente, especialmente quando a tábua possui superfície áspera ou úmida.
As mudanças de velocidade devem ser graduais e vinculadas à necessidade real do processo. Uma zona curta de aceleração pode ser útil antes de um separador ou scanner, mas não deve criar uma abertura grande o suficiente para que as extremidades das tábuas caiam ou se torçam. Quando várias seções de transportadores operam como um único percurso de transporte, acionamentos coordenados e uma lógica de controle adequada ajudam a manter o espaçamento entre tábuas sem depender de paradas mecânicas repetidas.
A acumulação merece a mesma atenção. Uma linha sem buffer projetado forçará a parada frequente dos equipamentos a montante. Uma linha com acumulação excessiva e não controlada pode criar pilhas de tábuas, marcas de pressão e reinicializações difíceis. As zonas de buffer devem ter capacidade definida e uma sequência de liberação planejada, especialmente antes de estações de classificação, destopadores, sistemas de separação e áreas de formação de pilhas.
Escolha os equipamentos de manuseio conforme o comportamento do material
Os equipamentos de movimentação de madeira devem ser selecionados de acordo com o comportamento do material naquela parte da linha. A condição das tábuas é tão importante quanto o volume de produção. A madeira verde pode conter casca, umidade, seiva e atrito variável. A madeira seca pode ser mais vulnerável a marcas na superfície. Tábuas brutas podem tolerar superfícies de contato diferentes das peças acabadas destinadas a aplicações que exigem qualidade visual.
Os transportadores de corrente são úteis quando é necessário um movimento transversal robusto, especialmente para materiais mais pesados ou mais ásperos. No entanto, o espaçamento e o estado das correntes, o projeto das guias e o sincronismo da transferência afetam a qualidade das bordas. Uma configuração de correntes que funciona bem para blocos espessos pode ser agressiva demais para tábuas mais finas ou material aplainado.
Os transportadores de correia podem oferecer apoio mais contínuo e são frequentemente úteis em transferências sensíveis, peças curtas ou superfícies acabadas. Sua limitação não está no desempenho em princípio, mas na adequação ao ambiente. O gerenciamento de resíduos, o alinhamento da correia, o acesso para limpeza e a exposição à umidade devem ser considerados durante o projeto do layout. Um sistema de correias que não possa ser facilmente limpo ou mantido acabará perdendo a qualidade de manuseio que deveria proporcionar.
Separe as funções de transporte, alinhamento e parada
Um erro comum de layout é usar batentes fixos para corrigir a posição de todas as tábuas. Batentes rígidos são simples, mas impactos repetidos podem causar rachaduras nas extremidades, lascas nos cantos e apresentação inconsistente das tábuas. Eles também incentivam os operadores a compensar aumentando a velocidade a montante, o que agrava o impacto.
Utilize dispositivos de alinhamento onde o alinhamento for necessário e dispositivos de parada somente onde uma parada positiva for indispensável. Guias laterais podem manter as tábuas no trajeto ao longo de um processo, mas devem guiar em vez de prensar. Mecanismos de esquadrejamento podem ser necessários antes de um scanner, destopador ou empilhador, mas seu sincronismo deve considerar as variações no comprimento das tábuas e as diferenças de atrito relacionadas à umidade.
O mesmo princípio se aplica à separação. Um sistema que separa peças por meio de espaçamento controlado geralmente é menos agressivo para a madeira do que outro que bloqueia repetidamente um fluxo denso e o libera de forma abrupta. Se o fluxo de entrada for irregular, adicionar uma seção de condicionamento ou dosagem a montante poderá proteger o equipamento a jusante de forma mais eficaz do que reforçar o batente final.
Projete para peças fora do padrão, não apenas para madeira ideal
As linhas de transferência operam com variações. As tábuas podem estar arqueadas, torcidas, afuniladas, úmidas, curtas, longas ou parcialmente com casca. Um layout que movimenta apenas peças retas e uniformes não é suficientemente robusto para as condições diárias de uma serraria.
A especificação do projeto deve definir toda a faixa de materiais: os menores e maiores comprimentos práticos, a faixa de espessura, a faixa de largura, a condição de umidade esperada, a curvatura permitida e a condição da superfície. Esses detalhes afetam o espaçamento entre rolos, o posicionamento das guias, o projeto das aberturas de transferência, a posição dos sensores, o curso dos atuadores e as folgas de segurança.
As tábuas curtas são especialmente reveladoras. Elas têm maior probabilidade de girar entre os rolos, sair da cobertura dos sensores ou entrar em uma transferência transversal em ângulo. As tábuas longas revelam outra fragilidade: suporte inadequado durante mudanças de velocidade e transferências direcionais. Planejar considerando ambas as extremidades da gama de produtos evita que o layout se torne dependente de correção manual.
O material fora de especificação também deve ter uma rota. Se uma tábua não puder passar com segurança por uma estação automatizada, a linha deverá ter um caminho de rejeição controlado ou um ponto de intervenção acessível. Enviar peças irregulares por uma seção que não consegue contê-las aumenta os danos e cria exposição desnecessária a riscos de segurança.
Deixe espaço para manutenção e recuperação
Uma configuração compacta pode parecer eficiente em um desenho, mas se tornar difícil de operar quando poeira, aparas e ajustes de rotina entram em cena. O acesso para manutenção faz parte da proteção da madeira porque equipamentos de difícil acesso têm menor probabilidade de serem limpos, alinhados, inspecionados e reparados antes de afetarem a qualidade do material.
Disponibilize acesso ao redor de unidades de acionamento, mecanismos de transferência, sensores, tensionadores de corrente e pontos de coleta de resíduos. Considere como uma tábua travada será removida sem que os trabalhadores precisem subir sobre transportadores ou alcançar através de equipamentos congestionados. O espaço de recuperação é particularmente importante em interseções de linha, seções de giro e zonas de acumulação, onde uma única tábua desalinhada pode interromper várias operações a jusante.
Os controles também devem apoiar a recuperação. Os operadores precisam ter visibilidade clara do status da linha e uma maneira prática de isolar uma seção curta para solucionar problemas. Quando todos os transportadores precisam parar devido a um problema menor, aumenta a pressão para contornar os procedimentos normais. O controle por seções e sensores bem posicionados facilitam a recuperação sem enviar uma onda de material para a próxima máquina.
Comissione o layout em condições reais de operação
Uma linha de transferência não deve ser aceita com base apenas na operação a vazio ou em material ideal. O comissionamento deve incluir a combinação de produtos que realmente passará pelo sistema, incluindo comprimentos, larguras, condições de umidade e irregularidades que desafiam o manuseio.
Observe onde as tábuas perdem o alinhamento, onde as aberturas surgem ou se fecham inesperadamente e onde as peças entram em contato umas com as outras. Observe o comportamento de partida e reinicialização tão atentamente quanto o fluxo em regime permanente. Muitos layouts parecem funcionar suavemente depois de totalmente carregados, mas causam danos quando um buffer é reabastecido ou uma máquina a jusante é pausada.
Ajustes úteis costumam ser simples: alterar o ângulo de uma guia, modificar um atraso de liberação, adicionar apoio próximo a uma transferência, reduzir uma taxa de aceleração ou reposicionar um sensor. Essas melhorias são mais fáceis quando o layout original inclui margem de ajuste, em vez de tratar todas as dimensões como fixas.
Inclua o suporte do fornecedor na decisão de layout
A seleção de equipamentos deve incluir mais do que a estrutura do transportador e a configuração de acionamento. As linhas de transferência exigem coordenação entre projeto mecânico, fluxo de material, controles elétricos, condições de instalação, planejamento de peças de reposição e ajustes posteriores. Um fornecedor que possa discutir toda a sequência de manuseio é mais útil do que aquele que orça máquinas isoladas sem compreender suas interfaces.
A Qingdao Zhongding Machinery Co., Ltd. fabrica e exporta máquinas para trabalhar madeira e oferece suporte a soluções completas de marcenaria para linhas de produção industriais. Para um projeto de manuseio em serraria, a discussão inicial mais produtiva geralmente envolve as dimensões do material, a sequência do processo, o espaço disponível no piso, o fluxo desejado e os pontos onde as tábuas são atualmente danificadas. Essas informações permitem definir um layout adequado à operação, em vez de forçar a operação a se adaptar a equipamentos genéricos.
Antes de liberar um layout para fabricação, confirme o percurso das tábuas em um desenho e analise cada transferência em sequência: onde a peça é apoiada, como ela muda de velocidade ou direção, onde pode se acumular e como um operador remove uma peça anormal. Essa análise identificará mais danos potenciais do que a comparação isolada das especificações de cada transportador.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.