


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Fita de Borda Acrílica: Quais Recursos da Máquina Evitam Lascamento e Linhas de Cola?
A colagem de bordas acrílicas expõe fragilidades que as fitas de borda laminadas ou de PVC às vezes conseguem ocultar. Sua superfície brilhante, a reflexão intensa da luz e a borda relativamente frágil tornam pequenos erros de processo visíveis como lascamento esbranquiçado, quebra nos cantos, ondulações ou uma linha de cola escura e irregular. Uma máquina especificada apenas pela velocidade de avanço, potência total ou número de unidades de trabalho não fornece informações suficientes para prever a qualidade da borda.
O princípio de seleção mais importante é avaliar a máquina de colagem de bordas acrílicas como uma cadeia de processo controlada. O lascamento geralmente é causado por suporte instável ou ação de corte incorreta nas etapas de refilagem. Linhas de cola visíveis geralmente são criadas antes, pela preparação da borda do painel, dosagem de adesivo, controle de temperatura ou pressão insuficientemente estável. Uma unidade de acabamento rápida não consegue corrigir de forma confiável defeitos introduzidos na estação de colagem, e uma unidade de cola premium não pode compensar uma refilagem com suporte inadequado.
A orientação do painel e o pré-fresamento determinam se a borda começa reta
A borda do painel que entra na estação de colagem deve estar esquadrejada, limpa e dimensionalmente uniforme. Marcas de serra, melamina lascada, pequenos inchaços na borda e falta de esquadro deixam vazios irregulares entre a placa e a fita acrílica. Em um material fosco, esses vazios podem ser difíceis de perceber; em acrílico de alto brilho, costumam aparecer como linhas de sombra intermitentes quando o produto é observado sob iluminação lateral.
Portanto, uma unidade de pré-fresamento corretamente configurada é mais do que um recurso opcional de produtividade. Ela deve remover material suficiente para criar uma borda de substrato nova e uniforme, sem alterar de modo imprevisível a dimensão final do painel. Os principais recursos da máquina são:
- Suporte rígido do fuso de pré-fresamento e baixa excentricidade, especialmente quando a borda do painel deve permanecer visualmente reta ao longo de componentes longos.
- Ajuste vertical e horizontal preciso, de preferência com posicionamento digital repetível ou valores de receita armazenados para diferentes espessuras de placa.
- Configurações de corte em oposição ou concordante/convencional adequadas ao projeto da ferramenta, reduzindo o arrancamento em superfícies de placas revestidas.
- Extração eficaz de cavacos próxima à ferramenta, pois partículas soltas podem impedir o contato contínuo do adesivo.
- Suporte do painel imediatamente antes e depois da ferramenta, limitando a vibração à medida que a borda atravessa a zona de fresamento.
O pré-fresamento não deve ser avaliado apenas pela sua presença na máquina. Seu valor depende da estabilidade com que mantém o painel, da precisão com que retorna a uma posição definida após o ajuste e de as ferramentas poderem ser mantidas em condições adequadas para materiais de painel revestidos. Uma ferramenta sem corte pode gerar calor, fibras soltas ou microquebras que ficam então seladas sob a fita de borda.
Para painéis estreitos, peças pequenas ou componentes leves, o sistema de avanço torna-se especialmente importante. A viga de pressão, a corrente transportadora inferior, a guia lateral e a régua de referência devem manter o painel sem permitir que ele gire lateralmente. Se o painel se mover lateralmente durante o pré-fresamento ou a colagem, a fita poderá ser aplicada com uma sobreposição inconsistente. Essa variação torna-se posteriormente um problema de refilagem, e não de colagem.
As linhas de cola são controladas pela consistência do adesivo, não apenas pela quantidade de cola
Uma linha de cola visível costuma ser atribuída a “cola insuficiente”, mas o excesso de cola pode ser igualmente prejudicial. Pouco adesivo pode deixar áreas abertas, baixa aderência e vazios escuros. Excesso pode extravasar nas bordas superior ou inferior, permanecer visível através de uma fita acrílica translúcida ou clara e contaminar a superfície acabada. O objetivo é uma película de adesivo contínua e controlada, que umedeça a borda da placa e seja comprimida uniformemente pelos rolos de pressão.
A avaliação da máquina deve se concentrar na capacidade do sistema de aplicação de cola de repetir essa condição. Um tanque de cola com controle de temperatura e zonas de aquecimento estáveis é essencial para sistemas de hot melt, mas o valor exibido no ajuste não é, por si só, prova de estabilidade do processo. Os avaliadores devem perguntar como a temperatura do adesivo é medida, se o rolo aplicador possui gerenciamento de temperatura independente quando relevante, com que rapidez a unidade se recupera após períodos de inatividade e como o sistema evita a degradação do adesivo superaquecido.
Para hot melt EVA convencional, a condição do rolo e a viscosidade do adesivo influenciam fortemente o peso de aplicação. O rolo deve fornecer uma película uniforme em toda a altura de trabalho, sem faixas na parte superior e inferior do painel. A folga entre os componentes de aplicação, o ajuste de espessura do painel e a velocidade de avanço devem ser ajustáveis com resolução suficiente para repetir um resultado comprovado. Um mecanismo rudimentar ajustado manualmente pode ser adequado para trabalhos gerais de marcenaria, mas pode dificultar a padronização do acabamento acrílico de alto brilho entre diferentes turnos.
O adesivo PUR pode ser selecionado quando são exigidas resistência ao calor, resistência à umidade ou uma linha de união mais fina, mas ele altera a avaliação da máquina. O processamento de PUR exige uma configuração adequada de manuseio fechado de adesivo, controle da exposição à umidade ambiente e procedimentos rigorosos de limpeza. Ele não deve ser tratado como uma solução automática para defeitos de linha de cola. Se a borda do painel estiver mal preparada ou a etapa de pressão for instável, uma química de adesivo diferente não restaurará um resultado visual limpo.
A seleção de cor também é importante. Uma linha de cola pode ser tecnicamente fina, mas ainda permanecer visível porque a cor do adesivo contrasta com o núcleo da placa ou a fita acrílica. A máquina deve ser capaz de aplicar o adesivo selecionado de forma confiável; o próprio adesivo deve ser testado com a cor real da fita, o padrão decorativo do painel e as condições de iluminação utilizadas no produto acabado.
O projeto dos rolos de pressão afeta tanto a integridade da união quanto a uniformidade visual
Após a aplicação do adesivo, a fita de borda deve ser pressionada contra o adesivo antes que seu tempo aberto seja excedido. A zona de pressão deve acomodar as variações esperadas na espessura do painel e da fita sem produzir áreas alternadas de alta e baixa pressão. Por isso, uma seção de pressão deve ser avaliada como um sistema mecânico, e não simplesmente pelo número de rolos.
Recursos úteis incluem um primeiro rolo de pressão robusto que estabelece o contato da fita, seguido por rolos secundários que consolidam a união; pressão controlada dos rolos, em vez de apenas um ajuste impreciso por mola; e superfícies de rolos que permaneçam limpas e perfeitamente alinhadas. O ajuste pneumático pode ser útil, mas seu desempenho depende da estabilidade do regulador, da indicação de pressão e da rigidez mecânica dos braços dos rolos.
Há um equilíbrio prático a manter. Pressão insuficiente deixa uma camada de cola mais espessa e visível. Pressão excessiva pode expulsar adesivo da junta, deformar materiais de borda macios ou marcar uma superfície sensível de alto brilho se os rolos estiverem contaminados. A melhor configuração de máquina permite ajuste repetível e mantém a mesma relação de pressão na velocidade de produção e durante uma operação lenta de ajuste.
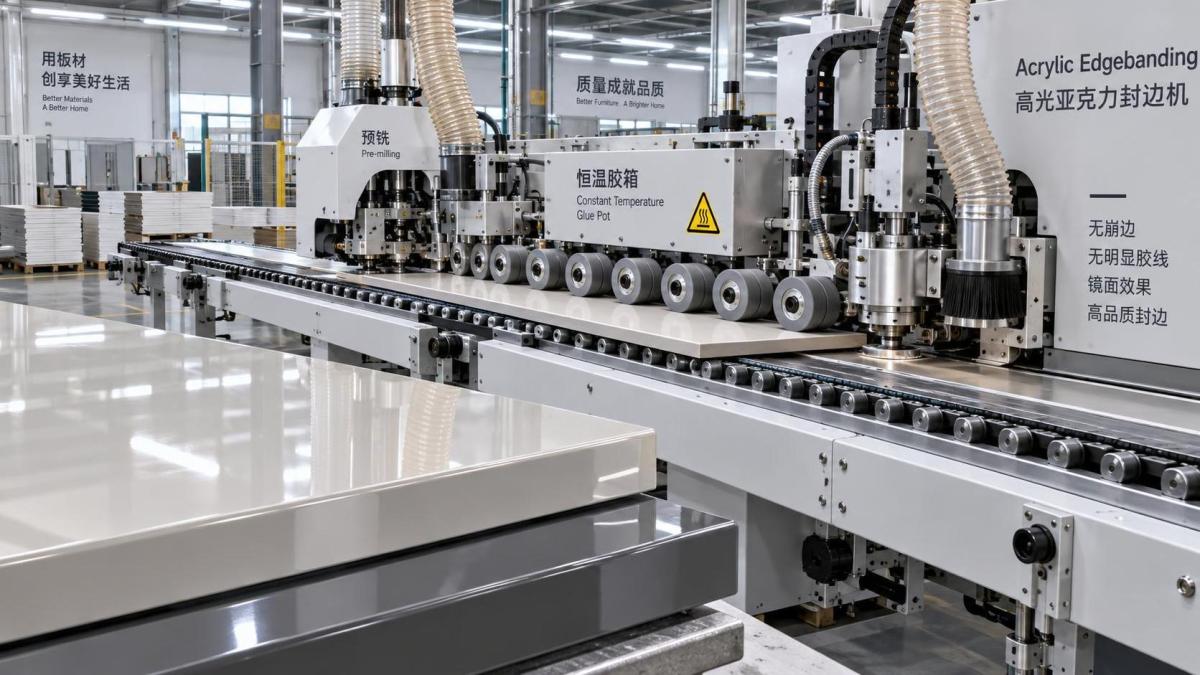
A inspeção deve incluir o início, o meio e o fim de peças longas. Uma junta pode parecer aceitável no início, mas apresentar uma alteração na linha de cola à medida que a unidade de cola atinge o equilíbrio térmico, a carga de avanço do painel muda ou o adesivo se acumula em um rolo. Esse é um dos motivos pelos quais testes de produção contínua fornecem evidências de seleção mais úteis do que algumas amostras curtas de painéis.
Recursos de refilagem que reduzem o lascamento do acrílico
A fita de borda acrílica é vulnerável no ponto em que o material excedente é cortado. O lascamento não é apenas um problema da ferramenta. Ele resulta da interação entre o fio da ferramenta, a excentricidade do fuso, a velocidade de rotação, a velocidade de avanço, o suporte da fita de borda, a estabilidade da peça e a quantidade de sobreposição apresentada à ferramenta.
A refilagem de extremidades merece atenção especial porque os cantos dianteiro e traseiro possuem suporte limitado. Uma unidade com referência mecânica estável, geometria de ferramenta adequada e sincronização confiável com o movimento do painel reduz o risco de quebra. Unidades pneumáticas podem ser eficazes, mas a repetibilidade de seu movimento e a condição de suas superfícies de parada devem ser verificadas. A refilagem de extremidades controlada por servo pode oferecer vantagens quando mudanças frequentes de formato, alta velocidade de produção ou sequências complexas de peças exigem posicionamento preciso; ela não elimina a necessidade de seleção correta da ferramenta.
Para a refilagem superior e inferior, etapas separadas de refilagem grosseira e de acabamento são geralmente mais fáceis de ajustar para trabalhos exigentes com acrílico do que uma única ferramenta encarregada de remover todo o excedente em uma passagem. A refilagem grosseira remove a maior parte da sobreposição, deixando uma margem controlada. A refilagem fina produz então a superfície final nivelada com um corte mais leve. Essa divisão reduz a carga de corte e ajuda a evitar o arrancamento ou a fratura da borda na superfície da placa.
A qualidade do mecanismo de referência é tão importante quanto a do fuso. Sapatas copiadoras, rolos sensores ou elementos de seguimento de contorno devem acompanhar a superfície prevista sem riscá-la, especialmente em painéis de alto brilho cobertos por película protetora. Se o dispositivo de referência seguir uma película protetora irregular em vez da face estável do painel, a profundidade de refilagem pode variar. Máquinas destinadas ao trabalho com acrílico devem oferecer faixa de ajuste suficiente para acomodar a espessura da fita e a variação da face do painel sem obrigar os operadores a improvisar com alterações de espaçadores.
A velocidade do fuso não deve ser avaliada isoladamente. Um RPM nominal elevado com uma cabeça de corte mal balanceada ou rolamentos desgastados ainda pode deixar marcas de vibração. Por outro lado, um fuso estável com uma ferramenta corretamente especificada pode produzir melhores resultados em uma velocidade de linha menor. A questão crítica é se a máquina mantém um corte limpo na taxa de produção pretendida e ao longo de todo o comprimento do painel, e não se atinge uma velocidade máxima impressionante em uma ficha técnica.
O arredondamento de cantos, a raspagem e o polimento podem melhorar uma borda — ou revelar um processo deficiente
Frequentemente espera-se que o arredondamento de cantos elimine todos os indícios da refilagem de extremidades. Ele não consegue fazê-lo de modo confiável se o corte anterior já tiver lascado o acrílico ou exposto uma junta de cola irregular. Sua função é criar um raio controlado e remover cantos afiados e frágeis usando um percurso de perfilamento estável.
Para bordas acrílicas, a unidade de arredondamento deve ter rastreamento preciso da peça, suporte rígido da ferramenta e ajustes repetíveis para diferentes espessuras de borda. A geometria do canto precisa corresponder à fita e ao projeto final. Um raio excessivamente agressivo pode cortar a face decorativa ou criar um canto visivelmente achatado; um raio insuficiente deixa uma borda afiada que continua suscetível a danos durante o manuseio.
As unidades de raspagem também são frequentemente mal compreendidas. Elas podem remover marcas finas de ferramenta e melhorar a uniformidade visual quando corretamente ajustadas, mas pressão excessiva da raspadora pode criar opacidade, marcas brancas de tensão ou linhas de arraste no acrílico. Uma máquina com ajuste fino e repetível da raspadora é preferível a uma que exija movimentos manuais amplos. A raspagem separada de cola é valiosa quando o adesivo extravasado precisa ser removido sem tocar na superfície brilhante da borda.
O polimento deve ser tratado como uma etapa de acabamento, e não como uma estação de reparo de defeitos. Calor excessivo ou rodas de polimento contaminadas podem tirar o brilho da superfície ou transferir resíduos. Quando é utilizada película protetora, a sequência de produção também deve estabelecer se a película permanece durante a refilagem e o polimento ou se é removida em um ponto posterior controlado. Essa decisão afeta a precisão de referência, o comportamento da ferramenta e os critérios de inspeção final.
A automação é importante quando preserva a repetibilidade da configuração
Receitas armazenadas, posicionamento por servo, leituras digitais de espessura e ajuste automatizado das unidades podem reduzir a variação quando são processados diversos tamanhos de painel, espessuras de borda ou cores. Seu valor está na repetibilidade. Uma máquina orientada por receitas deve retornar a viga de pressão, a guia, a folga de cola, a profundidade de refilagem e os ajustes de perfilamento a posições verificadas com correção manual mínima.
No entanto, a automação deve ser compatível com o mix de produtos e a capacidade de manutenção. Um sistema altamente automatizado com configurações de referência mal documentadas, pontos de ajuste inacessíveis ou informações de diagnóstico limitadas pode criar uma forma diferente de risco. Durante a avaliação, é útil examinar como a máquina lida com a troca de configuração, quais ajustes permanecem manuais, como os operadores verificam as posições reais e se as mensagens de alarme identificam uma causa de processo em vez de apenas parar a linha.
Equipamentos utilizados em outras etapas de uma célula de marcenaria não devem ser confundidos com as funções necessárias para o acabamento de bordas. Por exemplo, umaFinger joint shaper MX3515A é projetada para corte preciso de juntas dentadas em madeira maciça, com seus próprios requisitos de fuso e ferramental. Ela pode apoiar a preparação de componentes a montante em um layout fabril mais amplo, mas não substitui a sequência controlada de colagem, pressão, refilagem e raspagem exigida para painéis com bordas acrílicas.
O que um teste de aceitação significativo deve revelar
Uma comparação confiável de máquinas utiliza a placa, a fita acrílica, o adesivo e a geometria de borda final efetivamente destinados à produção. Os painéis de amostra devem incluir peças longas, peças estreitas, padrões decorativos claros e escuros, além de quaisquer espessuras que serão processadas rotineiramente. Observar a borda apenas pelo lado do operador é insuficiente; componentes de alto brilho devem ser examinados sob luz oblíqua, com a película protetora removida de acordo com o método normal de produção.
Os critérios de aceitação devem distinguir defeitos separados: linha de cola contínua visível, falta intermitente de cola, extravasamento de adesivo, lascamento superior ou inferior, quebra nos cantos das extremidades, vibração na refilagem, desalinhamento na junta e opacidade da superfície. Reunir todos os defeitos sob uma questão geral de “aparência” dificulta identificar se uma configuração precisa de ajuste de cola, de uma ferramenta diferente, de melhor extração ou de melhor orientação do painel.
A máquina de colagem de bordas acrílicas mais confiável não é necessariamente aquela com a lista mais longa de unidades. É aquela cuja referência do painel, pré-fresamento, aplicação de adesivo, zona de pressão e unidades de acabamento permanecem mecanicamente estáveis e repetíveis sob a combinação real de substrato do painel, material de borda, adesivo e taxa de avanço. Avaliar diretamente essas interfaces é o caminho prático para obter menos bordas lascadas, menos cola visível e um processo de acabamento que possa ser mantido após a instalação, em vez de repetidamente corrigido à mão.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.