


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Dentro de uma Fábrica de Máquinas de Colagem de Bordas: Como os Controles de Produção Afetam a Confiabilidade
Uma linha de colagem de bordas confiável não é definida apenas pelas especificações apresentadas em seu catálogo. Duas máquinas com velocidade de avanço, potência do motor e funções listadas semelhantes podem se comportar de forma muito diferente após meses de processamento de componentes de armários ou painéis de móveis. A diferença geralmente começa dentro da fábrica de máquinas de colagem de bordas: na forma como os componentes são controlados, como os conjuntos são alinhados e se a máquina finalizada é testada como um processo completo, e não como uma coleção de estações individuais.
Para uma avaliação técnica, a pergunta útil não é simplesmente: “A máquina inclui pré-fresagem, colagem, refilagem e polimento?” Mas sim: “A fábrica consegue fabricar repetidamente essas estações de modo que permaneçam sincronizadas em condições normais de produção?” A colagem de bordas é uma operação encadeada. Uma pequena variação no transporte do painel, na aplicação de cola, na pressão ou na posição da fresa pode aparecer posteriormente como linhas de cola, cantos lascados, substrato exposto ou raios de borda inconsistentes.
A Confiabilidade Começa com Superfícies de Referência Controladas
A base da máquina, a viga, os trilhos e as faces de montagem estabelecem a geometria de referência para cada unidade de processamento. Se essas superfícies não forem usinadas e inspecionadas de forma consistente, os técnicos podem ajustar corretamente uma estação enquanto outra permanece ligeiramente fora de posição. A máquina ainda pode produzir uma amostra aceitável em baixa velocidade, mas a repetibilidade se torna mais difícil de manter quando os tamanhos dos painéis, os materiais de borda ou os turnos mudam.
Uma fábrica tecnicamente capacitada controla mais do que a aparência de uma estrutura soldada. Ela verifica se a estrutura está estável antes da montagem final, se os trilhos-guia são montados em faces de referência precisas e se as posições das unidades de cola, pressão, refilagem, raspagem e polimento são repetíveis de uma máquina para outra. Esses controles afetam o quanto os ajustes resistem ao transporte, às regulagens rotineiras e às vibrações durante o uso.
Para os avaliadores, esse é um dos motivos para olhar além da imagem de catálogo de um corpo de máquina robusto. Pergunte como a viga do transportador é alinhada, como as posições de montagem das estações são verificadas e como a fábrica evita o acúmulo de tolerâncias ao longo de uma máquina extensa. Uma coladeira de bordas automática longa não possui apenas um ponto de alinhamento; ela possui uma sequência de relações de alinhamento.
A Seleção de Componentes Deve Corresponder à Função, Não Apenas à Faixa de Preço
Nem todo componente apresenta o mesmo risco de confiabilidade. As peças que controlam movimento, calor, pressão e corte têm efeito direto sobre a qualidade da borda e o tempo de parada. Uma fábrica deve ter uma abordagem clara para adquirir e verificar esses itens, especialmente quando uma falha não pode ser corrigida por um simples ajuste estético.
Os nomes de marcas dos componentes podem ser informações úteis, mas não representam um julgamento completo de qualidade. O trabalho de integração é igualmente importante: roteamento de cabos, conexões pneumáticas, proteção contra poeira, acesso aos pontos de manutenção e o método da fábrica para evitar conexões soltas ou ajustes inconsistentes. Um componente conhecido instalado inadequadamente não resulta em uma máquina confiável.
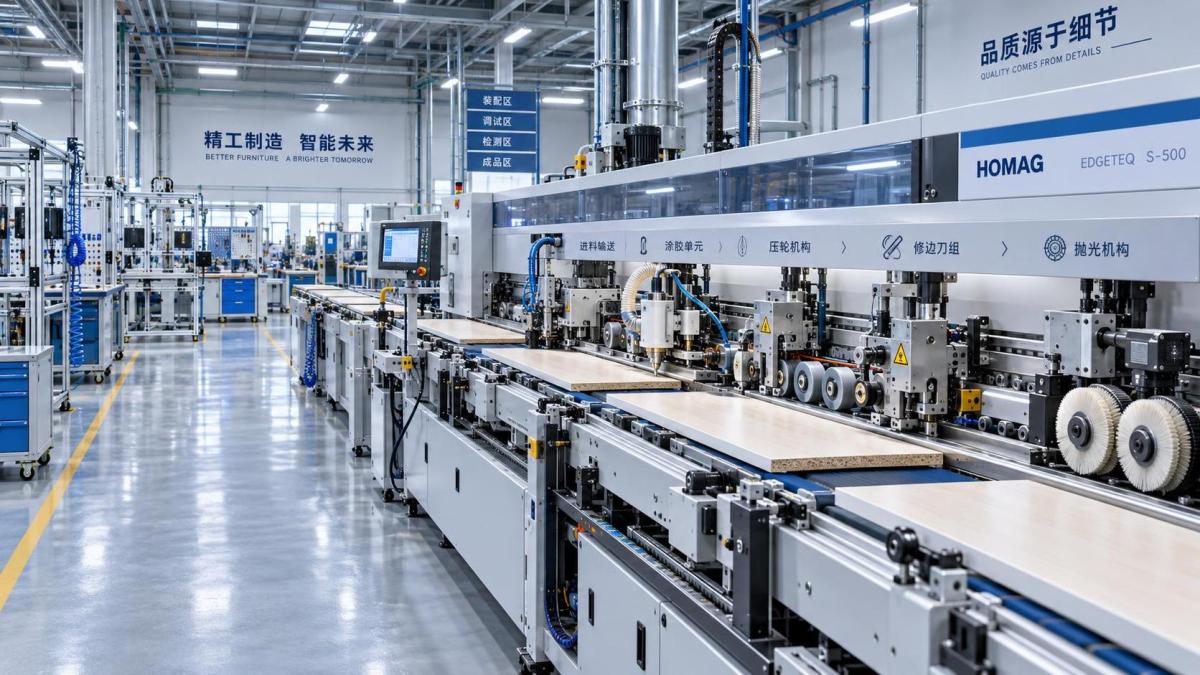
A Precisão da Montagem É um Processo, Não um Ajuste Final
Um erro comum de compra é supor que o comissionamento final possa compensar um controle de montagem deficiente. O comissionamento pode fazer o ajuste fino de uma máquina corretamente construída. Ele não pode resolver permanentemente um desalinhamento estrutural, um sistema de transportador com rastreamento inconsistente ou superfícies de montagem que mudam de posição sob carga.
Durante a montagem, cada estação deve ser ajustada a partir de um caminho comum do painel e de uma posição de referência. Isso é especialmente importante para a relação entre os rolos de pressão e as ferramentas de refilagem. Se a fita de borda for pressionada de maneira inconsistente, uma refiladora fina poderá ser ajustada para ocultar o problema em uma espessura de placa, apenas para revelá-lo novamente quando a produção passar para outro painel ou fita.
As fábricas que tratam a montagem como uma sequência controlada geralmente separam o alinhamento mecânico do comissionamento elétrico. O percurso mecânico é estabelecido primeiro: transporte do painel, posição da estação, folga da fresa e contato de pressão. Em seguida, as funções elétricas e pneumáticas são verificadas por meio de ciclos normais de operação. Essa sequência reduz o risco de utilizar configurações de software ou ajustes do operador para compensar um problema mecânico.
Por que a acessibilidade dos ajustes merece atenção
Os técnicos também devem inspecionar como os ajustes são realizados. Volantes manuais, escalas, dispositivos de travamento, indicadores digitais e painéis de manutenção acessíveis não substituem a fabricação de precisão, mas influenciam se a máquina pode retornar à sua regulagem prevista após uma mudança de material ou uma tarefa de manutenção.
Na produção diversificada de móveis, mudanças frequentes de configuração são normais. Uma máquina que exige ajustes manuais difíceis e com referências inadequadas pode ser adequada para uma linha de produtos estável e repetitiva, mas menos apropriada para trabalhos com diferentes espessuras de placas, materiais de borda e estilos de painéis acabados. A melhor configuração depende da combinação de produção, e não do número máximo de estações.
Os Testes Devem Reproduzir o Processo que o Comprador Utilizará
Um teste sem carga confirma que os motores giram e os cilindros se movem. Ele não demonstra uma colagem de bordas confiável. Um teste de aceitação de fábrica significativo processa painéis representativos por toda a sequência e avalia o resultado em condições operacionais relevantes para a aplicação pretendida.
O painel de teste deve ser selecionado com propósito. Placas revestidas de melamina, MDF, aglomerado, compensado e painéis derivados de madeira maciça podem reagir de forma diferente na borda. PVC, ABS, lâmina de madeira e fitas mais espessas também geram diferentes exigências de refilagem e colagem. Um resultado limpo em uma amostra não comprova que a configuração permanecerá estável em todos os materiais.
Os avaliadores técnicos devem inspecionar o painel concluído em vez de depender apenas do visor da máquina. Observe a linha de cola sob iluminação normal, o acabamento dos cantos após a refilagem de topo, o nivelamento ao longo das bordas superior e inferior, os danos à fita perto de mudanças no veio ou na densidade da placa e o polimento após a raspagem. Em seguida, repita o teste após alterar a espessura do painel, a velocidade de avanço ou o material de borda dentro da faixa de produção esperada. A consistência entre essas mudanças é mais informativa do que uma única peça de demonstração perfeita.
Também é sensato observar os procedimentos de aquecimento, aplicação de cola e desligamento. Problemas relacionados à cola frequentemente estão ligados à estabilidade da temperatura, à contaminação, a rotinas de limpeza inadequadas ou à disciplina operacional inconsistente. Uma fábrica que consegue explicar claramente sua sequência de testes costuma ser mais fácil de trabalhar durante a instalação e a posterior solução de problemas.
Leia as Especificações como Limites Operacionais
As especificações determinam se uma máquina é adequada para o trabalho, mas devem ser lidas como limites, e não como prova da qualidade de produção. Considere uma máquina automática de linha reta destinada a componentes de armários e móveis. A espessura de painel especificada, as dimensões mínimas do painel, a faixa de fita, a faixa de velocidade de avanço, o requisito de potência e o requisito de ar comprimido determinam se as peças planejadas podem passar pela linha com segurança e consistência.
Por exemplo, aMáquina Automática Reta de Colagem de Bordas ZD450A é configurada com alimentação automática, colagem, refilagem, polimento e elevação elétrica. Sua faixa de operação especificada inclui painéis de 10–60 mm, fita de borda de 0.4–3 mm e velocidades de avanço de 12–23 m/min. Esses valores são úteis para avaliar aplicações em armários, móveis e fábricas de marcenaria, mas a avaliação deve continuar com a lista real de peças. Peças muito curtas, estreitas, curvas, danificadas ou mal preparadas podem exigir manuseio diferente ou outro tipo de máquina.
O mesmo princípio se aplica às utilidades. A pressão de trabalho de ar especificada de 0.6–0.8 MPa e a potência total de 16.5 kW são requisitos de instalação, não meros detalhes administrativos. A qualidade do ar, a estabilidade da pressão, a capacidade elétrica, a extração de pó, o layout do piso e o fluxo de materiais podem afetar o desempenho da máquina conforme planejado após a entrega.
O que uma Avaliação da Fábrica Deve Realmente Abranger
Uma visita à fábrica, inspeção remota ou revisão pré-embarque é mais útil quando acompanha o fluxo de produção em vez de se tornar uma visita geral. O objetivo é conectar os controles de fabricação aos riscos relevantes na oficina do comprador.
- Rastreie a máquina desde a preparação da estrutura até a montagem final e identifique onde o alinhamento dimensional é verificado.
- Inspecione uma máquina que esteja sendo montada, e não apenas uma unidade de demonstração concluída. Abra os painéis de acesso e examine a fiação, as tubulações, os conectores e o espaço para manutenção.
- Peça para ver testes representativos de colagem de bordas usando as categorias prováveis de painéis e fitas do comprador.
- Verifique se as configurações podem ser registradas e restauradas ao alternar entre trabalhos de produção comuns.
- Analise a disponibilidade de peças de desgaste, como fresas, rolos de pressão, itens de manutenção do sistema de cola, sensores, correias e componentes pneumáticos.
- Confirme quais orientações de instalação, suporte para falhas e processo de peças de reposição estarão disponíveis após a máquina entrar em produção.
A Qingdao Zhongding Machinery Co., Ltd. posiciona sua oferta de máquinas para marcenaria com base em engenharia de precisão, soluções completas, suporte técnico e fornecimento de peças de reposição. Para compradores que avaliam qualquer fornecedor nesses termos, as evidências relevantes são operacionais: documentação clara da máquina, acesso à manutenção de fácil compreensão, suporte de comissionamento definido e capacidade de identificar peças de reposição sem interpretação demorada.
A Confiabilidade Também É uma Decisão de Manutenibilidade
Mesmo uma coladeira de bordas bem construída utiliza elementos consumíveis e sujeitos a desgaste. As fresas perdem o fio, os sistemas de cola precisam de limpeza, os rolos envelhecem, os sensores exigem ajuste e os mecanismos móveis necessitam de inspeção. Portanto, a confiabilidade também inclui o tempo necessário para identificar, acessar, substituir e reajustar essas peças.
Uma máquina pode parecer tecnicamente sofisticada enquanto cria uma exposição desnecessária à manutenção se os componentes essenciais forem difíceis de alcançar ou se a identificação das peças não for clara. Por outro lado, uma configuração mais simples pode ser a escolha mais sólida para uma oficina com capacidade limitada de manutenção interna, desde que cubra a faixa de materiais e o padrão de acabamento exigidos.
A seleção de fábrica mais defensável baseia-se em uma avaliação integrada: construção controlada, componentes adequados, montagem repetível, testes realistas e suporte utilizável de longo prazo. Essa abordagem afasta a decisão das listas de recursos e a direciona para as condições que determinam se a colagem de bordas permanece limpa, consistente e gerenciável no chão de fábrica.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.