

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas de furação CNC para móveis: como a disposição dos fusos afeta o tempo de ciclo
Furadeiras CNC para móveis: como a disposição dos fusos afeta o tempo de ciclo
Para os avaliadores técnicos, a disposição dos fusos é um dos detalhes mais importantes em umafuradeira CNC para móveis. Ela afeta muito mais do que o número de furos concluídos por minuto. O arranjo, a orientação, o espaçamento e a possibilidade de controle dos fusos determinam se um painel pode ser usinado em uma única fixação, com que frequência a peça precisa ser reposicionada, quanto deslocamento os eixos da máquina exigem e com que confiabilidade o padrão de furação corresponde ao processo de montagem subsequente.
Isso é especialmente importante na produção de armários, roupeiros, cozinhas, móveis para escritório e painéis prontos para montar, nos quais uma única chapa pode exigir furos para suportes de prateleira, alojamentos para fechos excêntricos, furos para cavilhas, rebaixos para dobradiças, furos para conectores e furação de bordas. Uma máquina pode ter muitos fusos e ainda assim apresentar um rendimento decepcionante na prática se o padrão dos fusos não corresponder aos padrões de furação predominantes na fábrica. Por outro lado, uma configuração mais flexível pode justificar um tempo nominal de furação maior quando elimina etapas de manuseio, ajustes manuais ou usinagens secundárias.
A questão prática não é simplesmente: “Quantos fusos estão instalados?” É: “Quanto do processamento do painel essa disposição de fusos consegue concluir com precisão antes que o painel saia da máquina?”
O tempo de ciclo é uma medida do processo, não apenas da velocidade de furação
Na furação de móveis, o tempo de corte visível é apenas uma parte do ciclo. Uma avaliação realista deve incluir o carregamento do painel, o posicionamento de referência, a fixação, o movimento dos eixos da máquina, o avanço e a retração da broca, as trocas de ferramenta ou de cabeçote, quando aplicáveis, o descarregamento e qualquer manuseio adicional necessário para usinar outra face ou borda. Em uma linha automatizada, o tempo de transferência e de espera na fila também pode ser relevante. Em uma máquina independente, a capacidade do operador de orientar os painéis de forma consistente pode ter um efeito maior do que uma pequena diferença na velocidade do motor do fuso.
A disposição dos fusos influencia vários desses elementos ao mesmo tempo. Um cabeçote fixo com múltiplos fusos pode furar uma fileira repetida em um único avanço. Um cabeçote de furação com fusos controlados individualmente pode usar menos fusos simultaneamente, mas evitar o posicionamento manual quando os locais dos furos variam. As unidades horizontais podem concluir operações nas bordas sem enviar a peça para uma segunda máquina. Portanto, uma disposição que parece mais lenta em um catálogo pode proporcionar um ciclo total mais curto para uma linha diversificada de móveis.
Para fins de avaliação, é útil separar o tempo de máquina por painel do tempo de produção por painel concluído. Este último costuma ser o indicador mais útil ao comparar opções de equipamento.
Como a orientação dos fusos altera a usinagem de um painel para móveis
A maioria das configurações de furação para móveis combina funções de furação vertical e horizontal. Os fusos verticais trabalham na face do painel e são normalmente usados para furos de montagem, suportes de prateleira, sistemas de conectores e operações relacionadas a dobradiças. Os fusos horizontais furam as bordas do painel, permitindo a instalação de cavilhas, ferragens excêntricas, conectores do tipo minifix e outros elementos de união. A possibilidade de realizar essas operações na mesma sequência de fixação costuma ser o que diferencia um processo simples de outro que exige muito manuseio.
Uma máquina apenas com furação vertical pode ser produtiva para painéis que exigem principalmente furos na face, sobretudo quando a furação das bordas é feita em outro equipamento ou não é necessária. Porém, na produção de móveis de caixa, a furação das bordas raramente é secundária. Se cada painel lateral precisa ser removido, virado, novamente posicionado e processado em uma estação separada, a economia aparente de uma disposição simples de fusos pode desaparecer em custos de mão de obra, movimentação pela fábrica e riscos evitáveis de posicionamento.
Uma disposição que combina furação vertical e horizontal pode reduzir essas interrupções, desde que o sistema de apoio e fixação mantenha o painel firmemente preso durante todas as operações necessárias. O benefício não se limita à redução do manuseio. Também há maior consistência de posicionamento entre os furos na face e os furos correspondentes na borda, pois ambos usam o mesmo sistema de coordenadas da máquina como referência.
Blocos fixos de furação: rápidos quando o padrão se repete
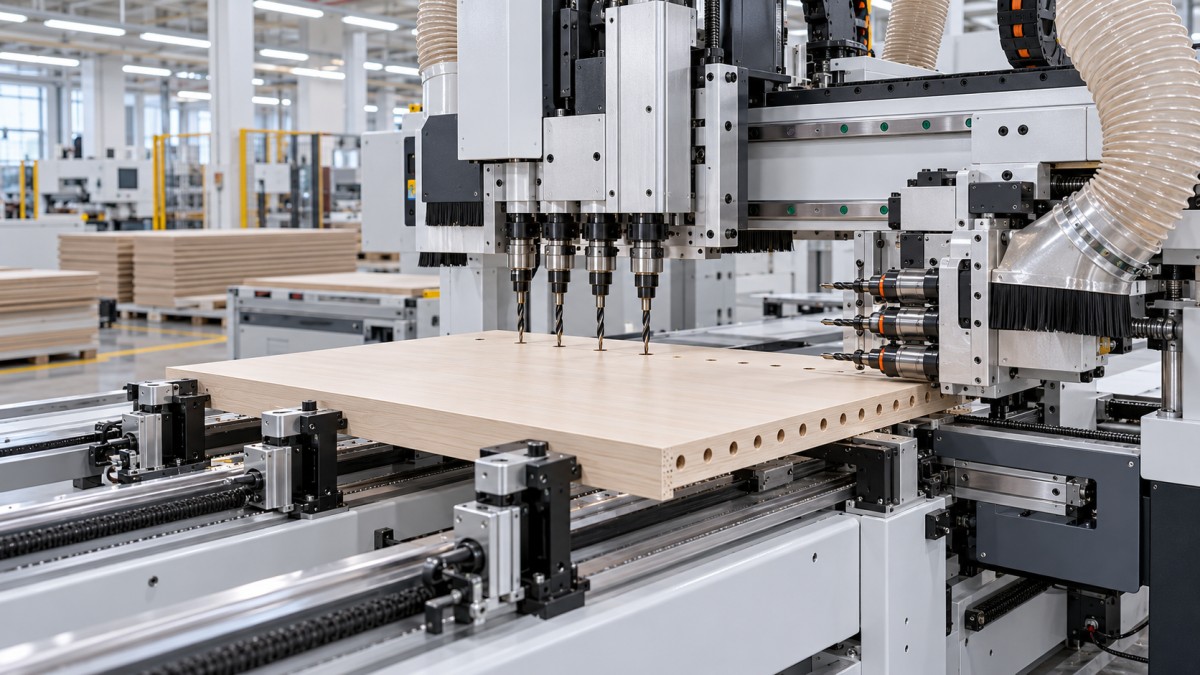
Os blocos de furação com fusos fixos continuam sendo muito relevantes na fabricação de móveis, pois muitos projetos usam intervalos de furação repetidos. Fileiras para suportes de prateleira, padrões de furos de sistema e conexões padrão para armários podem ser executados com eficiência quando o espaçamento entre os fusos corresponde ao projeto do produto. Várias brocas avançam ao mesmo tempo, permitindo que o cabeçote conclua uma linha de furos em um único movimento, em vez de se posicionar para cada furo individualmente.
Essa disposição é particularmente eficaz quando as dimensões dos painéis e os métodos de construção são estáveis. Ela reduz o deslocamento dos eixos, simplifica a programação e pode tornar o tempo de ciclo mais previsível em grandes lotes de produção. Na fabricação convencional de armários, essa previsibilidade costuma ser tão valiosa quanto a velocidade máxima, pois contribui para equilibrar as operações subsequentes de corte, aplicação de bordas, montagem e embalagem.
A limitação é geométrica. Um espaçamento fixo não se adapta automaticamente a todos os padrões de furação. Quando as posições dos furos ficam entre os fusos disponíveis, o controlador pode precisar mover o painel ou a unidade de furação para criar o padrão necessário. Se a variedade de produtos incluir posições não padronizadas para conectores, ferragens assimétricas ou alterações frequentes de projeto, a máquina pode passar mais tempo reposicionando do que o esperado. Os operadores também podem ter mais trabalho de preparação caso seja necessário trocar as brocas ou ativá-las seletivamente para diferentes programas de painel.
O problema não é a falta de precisão dos blocos fixos. Quando recebem manutenção adequada, eles podem proporcionar uma furação repetitiva confiável. A questão é se a geometria fixa corresponde à geometria recorrente dos móveis fabricados.
Fusos controlados individualmente e cabeçotes de furação flexíveis
Os cabeçotes de furação CNC mais flexíveis são projetados para fábricas em que os padrões de furação variam conforme o pedido, o material, o mercado ou as especificações das ferragens. Dependendo do projeto, as unidades de furação podem ser selecionadas individualmente ou organizadas para que a máquina combine direções de furação sem depender de uma única fileira fixa. Isso é útil para móveis sob medida, móveis para projetos comerciais, produção em pequenos lotes e fábricas que fazem alterações frequentes de projeto.
A principal vantagem em termos de tempo de ciclo não é necessariamente furar todos os locais simultaneamente. É reduzir o tempo improdutivo: menos trocas de dispositivos, menos decisões manuais, menos retornos de painéis e menor necessidade de preparar uma configuração dedicada para cada família de móveis. Um cabeçote flexível pode ser mais adequado quando o cronograma de produção inclui muitas séries curtas e o custo de preparação supera a economia oferecida por um padrão fixo mais rápido.
Há uma contrapartida. Uma flexibilidade maior exige mais do software de controle, da verificação dos programas, da dinâmica dos eixos e da disciplina dos operadores. Também é necessário confirmar claramente os intervalos de diâmetros de broca, as posições de ferramenta disponíveis, o espaçamento mínimo entre operações e se todos os furos verticais e horizontais especificados podem ser feitos sem interferência. Uma disposição flexível não deve ser considerada universalmente mais rápida: ela é mais rápida quando a variação é a causa da perda de tempo.
Comparação prática entre disposições comuns
Espaçamento, interferências e o custo oculto do reposicionamento
O espaçamento entre os fusos merece tanta atenção quanto a quantidade deles. Posições de furação próximas podem ser essenciais para determinados tipos de ferragem, mas a disposição do cabeçote também precisa oferecer espaço físico para os corpos das brocas, pinças, ferramentas adjacentes, grampos e apoios do painel. O fornecedor da máquina deve analisar o mapa real dos furos, e não apenas uma lista dos diâmetros de broca necessários. Dois programas com o mesmo número de furos podem se comportar de maneiras muito diferentes se um deles tiver operações muito agrupadas perto de uma borda ou de uma zona de fixação.
O reposicionamento costuma ser subestimado durante a seleção da máquina. Alguns movimentos adicionais dos eixos podem parecer insignificantes em um programa isolado, mas seus efeitos se acumulam ao longo de um turno. Mais importante ainda, cada movimento pode depender de uma referência precisa do painel e de uma fixação estável. Componentes finos, travessas estreitas, painéis empenados e painéis com superfícies laminadas delicadas devem ser considerados durante os testes. A sequência programada mais rápida tem pouco valor se o operador precisar reduzir a velocidade da máquina para evitar marcas, vibrações ou desalinhamentos.
Para furos passantes e furos próximos à borda do painel, o projeto dos apoios e o gerenciamento do material de sacrifício também influenciam a qualidade e o tempo de operação. O lascamento na saída da broca, o desgaste das brocas e a extração deficiente podem exigir limpeza ou retrabalho, fatores que não aparecem em um cálculo teórico do tempo de ciclo.
Use painéis representativos nos testes de aceitação
Uma comparação técnica adequada deve se basear em arquivos representativos da produção, e não em uma demonstração genérica de furação. Selecione vários tipos de painel: um painel lateral padrão de alto volume, um componente de porta ou gaveta, um painel com furação densa para ferragens e uma peça difícil, de baixo volume ou personalizada. Inclua os materiais reais das chapas, a faixa de espessuras, a condição com fita de borda, quando relevante, e os padrões de furação para ferragens utilizados na produção.
Durante a avaliação, registre toda a sequência, do carregamento ao descarregamento completo. Verifique a posição e a profundidade dos furos, o lascamento nas bordas, a repetibilidade após vários ciclos e a necessidade de intervenção manual. Pergunte também como a máquina lida com painéis rejeitados ou orientados incorretamente, a substituição de brocas, as revisões de programas e a limpeza de rotina. São esses detalhes operacionais que tornam realistas as estimativas de tempo de ciclo.
Os requisitos de segurança devem ser analisados durante o mesmo processo. As obrigações de segurança para máquinas de marcenaria variam conforme o mercado de destino e o contexto de instalação. As normas de segurança aplicáveis à máquina, os requisitos elétricos, as proteções, os sistemas de parada de emergência, as interfaces de extração de pó, a documentação e os requisitos locais de conformidade devem ser confirmados para o projeto específico, em vez de presumidos com base em uma categoria geral de máquina.
Escolha com base na variedade de produção, não na maior especificação
Uma quantidade elevada de fusos só é vantajosa quando eles trabalham nos padrões de furação mais recorrentes. Para móveis padronizados do tipo flat-pack, uma configuração fixa com múltiplos fusos e recursos adequados de furação vertical e horizontal pode proporcionar um processo disciplinado e eficiente. Para cozinhas sob medida, móveis para projetos ou produção em pequenas séries em oficinas, a flexibilidade e a redução do tempo de preparação podem ser mais importantes do que a furação simultânea máxima.
A Qingdao Zhongding Machinery Co., Ltd. atua há mais de duas décadas no setor de máquinas para trabalhar madeira, desde seus primórdios como uma pequena oficina até o fornecimento de máquinas e soluções completas para o trabalho da madeira a fábricas de móveis, oficinas e linhas de produção industrial. Essa experiência aponta para um princípio prático: a máquina deve ser avaliada em conjunto com o fluxo dos painéis, os dados de software, os padrões de ferragens, o acesso para manutenção, o planejamento de peças de reposição e a capacidade das pessoas que vão operá-la. A disposição dos fusos não é uma especificação isolada; faz parte de um sistema de produção.
Antes de finalizar a escolha de uma furadeira CNC para móveis, forneça ao fornecedor arquivos representativos das peças e solicite uma sequência proposta para cada painel. Confirme quais furos são executados simultaneamente, quais exigem o reposicionamento dos eixos, quais bordas podem ser acessadas em uma única fixação e quais premissas estão incluídas no tempo de ciclo informado. Essa conversa costuma ser mais esclarecedora do que comparar apenas a quantidade de fusos e oferece uma base mais clara para a configuração da máquina, o suporte técnico, o planejamento de peças de reposição e as decisões operacionais de longo prazo.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.