

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas para usinagem de madeira: tecnologias-chave que estão transformando a produção de pequenos lotes
A produção de pequenos lotes de produtos de madeira já não é definida simplesmente por um volume menor. Ela se caracteriza por mudanças frequentes de produtos, especificações variadas de materiais, prazos curtos de entrega e pouca tolerância a retrabalhos. Uma oficina que produz cinquenta componentes de armários, dez portas personalizadas e uma pequena série de expositores para lojas na mesma semana enfrenta um problema de controle da produção que uma linha convencional de alto volume não foi projetada para resolver.
As tecnologias que estão transformando esse segmento não são necessariamente os sistemas maiores ou mais automatizados. Seu valor está em reduzir o custo da variabilidade: menos tempo de programação entre pedidos, menos erros de medição manual, movimentação mais rápida de materiais e maior repetibilidade diante de projetos em constante mudança. Para as empresas que avaliam machines usinage bois, a questão central está, portanto, deixando de ser “Quanto esta máquina consegue produzir?” e passando a ser “Com que eficiência ela consegue passar de um trabalho para o seguinte sem comprometer a precisão ou a margem?”
A flexibilidade tornou-se uma capacidade de produção, não uma conveniência
Os equipamentos tradicionais para trabalhar madeira continuam eficazes quando o trabalho é repetitivo e a geometria dos componentes é estável. Uma serra de painéis, coladeira de bordas, furadeira ou tupia dedicada pode oferecer alto rendimento em uma tarefa específica. A limitação surge quando a composição dos pedidos muda com frequência. Cada novo tamanho de painel, padrão de furação, tratamento de borda, posição de dobradiça ou material de superfície pode exigir ajustes, interpretação do operador e trazer o risco de produzir uma versão incorreta.
Na produção de pequenos lotes, essas interrupções se tornam uma importante categoria de custos. O tempo de inatividade da máquina é apenas parte do problema. Os custos mais amplos incluem a preparação da engenharia, o desperdício de material devido a erros na primeira peça, o acúmulo de produtos em processo, atrasos na montagem e o tempo de gestão necessário para resolver exceções. Na prática, uma máquina com preço de compra mais baixo pode sair mais cara se cada pedido exigir ajustes e verificações extensos.
Por isso, a usinagem CNC flexível, a preparação digital dos trabalhos e os sistemas integrados de fluxo de materiais estão recebendo mais atenção. Eles não eliminam a necessidade de operadores qualificados nem de um planejamento de produção adequado. Reduzem o número de decisões que precisam ser recriadas manualmente na máquina para cada pedido.
O CNC nesting está mudando a economia da produção baseada em painéis
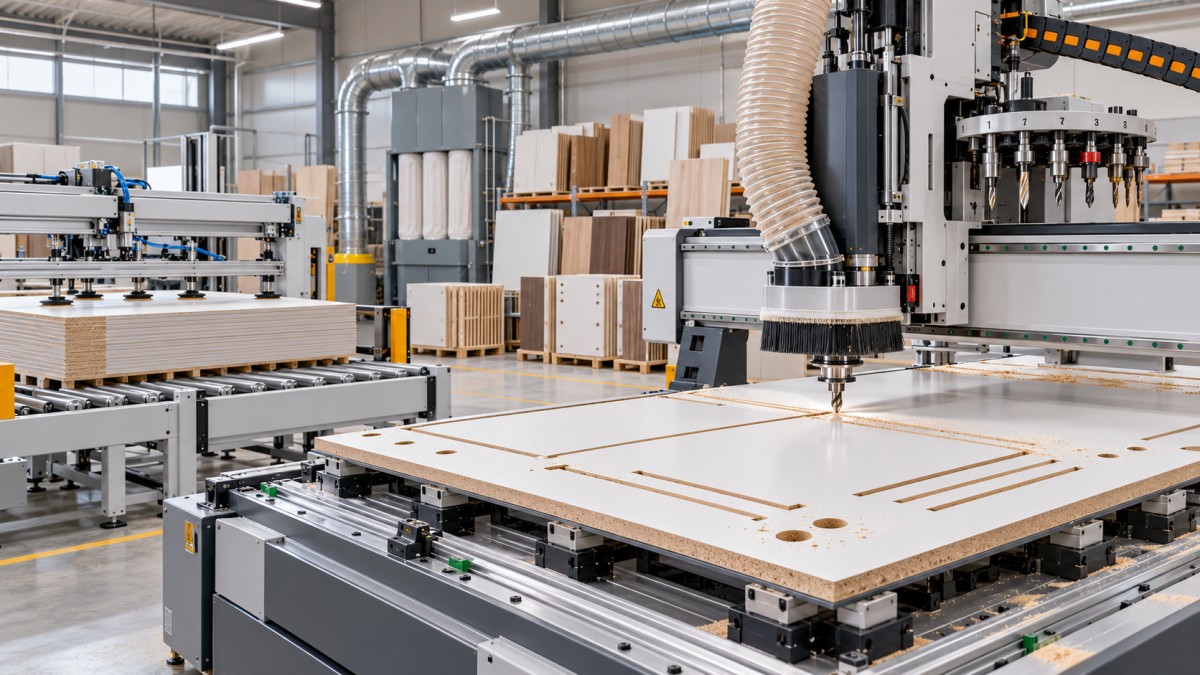
Para fabricantes de armários, móveis, mobiliário comercial e interiores, os roteadores CNC nesting tornaram-se uma alternativa importante ao processamento de painéis em etapas separadas de corte e furação. Em um fluxo de trabalho nesting, o software organiza várias peças em uma chapa, enquanto a máquina CNC corta contornos, fura, usina cavidades e pode adicionar marcas de identificação em um único ciclo programado.
A justificativa econômica é mais forte quando os projetos dos painéis variam regularmente e as quantidades de componentes são moderadas. Em vez de preparar várias máquinas para cada lote, o fabricante pode reunir diversas operações em torno de um arquivo de corte digital. Isso pode reduzir a movimentação entre estações e diminuir a possibilidade de um painel chegar à furação ou à montagem na orientação errada.
No entanto, o nesting não é automaticamente a solução certa para todas as operações com painéis. Seu desempenho depende muito da qualidade das chapas, da capacidade de fixação por vácuo, da seleção das ferramentas, da extração de pó e da lógica do software de nesting. Peças pequenas, travessas estreitas, chapas empenadas e materiais com superfícies irregulares podem dificultar a retenção por vácuo. Quando a fixação é insuficiente, o deslocamento das peças afeta a qualidade das bordas e a precisão posicional. Essa é uma limitação operacional, não apenas uma questão de especificação da máquina.
O tempo de ciclo também precisa ser interpretado com cuidado. Um roteador nesting pode reduzir o número total de etapas do processo, mas levar mais tempo para concluir uma chapa específica do que uma linha dedicada de corte e furação de alta velocidade. A comparação relevante é o prazo total do pedido, incluindo preparação, transferência, separação, retrabalho e prontidão para montagem — não apenas o tempo de usinagem do spindle.
A troca automática de ferramentas ganha importância à medida que aumenta a variedade de produtos
A capacidade de troca de ferramentas costuma ser apresentada como um recurso de produtividade, mas seu valor estratégico na produção de pequenos lotes é mais amplo. Um único componente pode exigir corte, fresagem de cavidades, furação para dobradiças, usinagem de ranhuras, perfilamento de bordas e gravação. Concluir essas operações com trocas manuais de ferramentas é viável em trabalhos simples, mas gera atrasos e aumenta o risco de usar ferramentas ou compensações incorretas, ou de deixar operações por fazer.
Um trocador automático de ferramentas favorece sequências de usinagem mais estáveis, especialmente quando os trabalhos são gerados por software de projeto, em vez de programados separadamente na oficina. A vantagem não está em toda máquina precisar de um magazine grande. Em muitas aplicações de pequenos lotes, um conjunto de fresas e brocas selecionado adequadamente é mais valioso do que uma capacidade excessiva do magazine. O importante é que a configuração das ferramentas corresponda à combinação real de componentes.
A gestão de ferramentas está se tornando uma parte cada vez mais importante dessa transição tecnológica. O diâmetro da ferramenta, seu estado de desgaste, a compensação de comprimento, a velocidade de rotação, a velocidade de avanço e o tipo de material influenciam os resultados da usinagem. Sem dados de ferramentas controlados com rigor, até um sistema CNC avançado pode produzir dimensões inconsistentes ou bordas com acabamento ruim. Bibliotecas digitais de ferramentas facilitam a gestão da repetibilidade, mas não substituem as práticas de inspeção e substituição de rotina.
Do controle da máquina aos dados de produção conectados
A mudança mais significativa muitas vezes não é visível na própria máquina. Ela ocorre na conexão entre projeto, gestão de pedidos, programação, corte, usinagem e montagem. Quando as dimensões e instruções de usinagem são inseridas novamente em várias etapas, pequenas alterações no pedido do cliente podem gerar várias oportunidades de inconsistência. Uma revisão corretamente refletida em um desenho, mas não em um programa de furação, pode causar falhas dispendiosas nas etapas seguintes.
Os fluxos de trabalho digitais de produção abordam esse problema criando um percurso de informações mais contínuo. Os dados do projeto podem gerar listas de corte, programas de usinagem, etiquetas e referências de montagem. A identificação por código de barras ou QR code pode então vincular as peças físicas às informações do trabalho à medida que avançam pela oficina. Essa tecnologia não se limita às grandes fábricas; sua relevância costuma ser ainda maior em ambientes com pedidos variados, nos quais a identificação visual e o acompanhamento em papel se tornam pouco confiáveis.
O benefício prático é a rastreabilidade. Quando um componente está danificado, falta ou apresenta uma característica de usinagem incorreta, a empresa precisa saber se a origem do problema foi os dados do projeto, a geração do programa, a seleção do material, a preparação da máquina ou o manuseio pelo operador. Um fluxo de trabalho conectado não evita todos os erros, mas torna mais visível o percurso que levou a eles e reduz o tempo gasto para encontrar a causa.
A integração não deve ser avaliada apenas pelas alegações dos fornecedores de software. A compatibilidade entre sistemas CAD/CAM, controles de máquinas, equipamentos de etiquetagem e ferramentas de planejamento de recursos empresariais pode variar consideravelmente. Alguns sistemas trocam dados sem dificuldade apenas dentro do ecossistema de um único fornecedor; outros dependem de exportações de arquivos, pós-processadores ou interfaces personalizadas. Antes de investir, as empresas devem testar todo o fluxo, desde o projeto aprovado até o componente acabado e etiquetado, incluindo alterações de engenharia e reposições.
A precisão está cada vez mais ligada ao controle do processo, não apenas à construção da máquina
Alta rigidez, guias precisas, spindles estáveis e sistemas de posicionamento confiáveis continuam sendo fundamentais para a qualidade da usinagem. No entanto, a produção de pequenos lotes expõe outra dimensão da precisão: a consistência do processo entre diferentes trabalhos, materiais e operadores. Uma máquina pode manter excelente precisão posicional e, ainda assim, a peça acabada apresentar defeitos porque a chapa se deslocou, a face de referência errada foi selecionada, o cabeçote de furação não foi configurado corretamente ou o programa não considera variações na espessura do material.
Isso é especialmente relevante para painéis revestidos, compensado, MDF, madeira maciça, laminados compactos e materiais compostos para móveis. Esses materiais se comportam de maneira diferente durante o corte e a furação. Lascamento, acúmulo de calor, desgaste da ferramenta, arrancamento de fibras e qualidade das bordas precisam ser controlados por meio da combinação adequada de geometria da ferramenta, velocidade de avanço, rotação do spindle, método de fixação e direção de usinagem.
A madeira maciça traz um desafio adicional, pois a direção dos veios, o teor de umidade e os movimentos naturais afetam os resultados. A automação pode melhorar a repetibilidade da usinagem, mas não pode fazer com que um material instável se comporte como um painel industrial uniforme. O planejamento da produção ainda precisa distinguir entre as operações adequadas ao processamento automatizado e repetitivo e aquelas que exigem um manuseio mais atento às características do material.
A tendência, portanto, é investir em máquinas com melhores sistemas de referência, funções de calibração automática, zonas de vácuo, preparação assistida por sensores e unidades de trabalho programáveis. Esses recursos podem reduzir a dependência de ajustes manuais repetidos, mas seu valor comercial depende de a oficina ter padronizado os dados dos componentes e dos materiais.
O processamento de bordas está se tornando um gargalo na produção de pequenos lotes
O corte e a furação costumam ser o foco das discussões sobre automação, enquanto o processamento de bordas recebe menos atenção até se tornar a operação limitante. Em móveis de painel, a qualidade das bordas visíveis influencia fortemente a qualidade percebida do produto. Séries curtas podem ser particularmente difíceis, pois podem envolver mudanças frequentes na espessura do painel, no material da fita de borda, nas configurações do adesivo, no tratamento dos cantos e na geometria do painel.
Coladeiras de bordas modernas com unidades programáveis, ajuste automático e troca rápida podem reduzir essas interrupções. Transportadores de retorno e sistemas de movimentação coordenados também podem permitir que um operador processe painéis com mais eficiência. Ainda assim, a colagem de bordas continua sensível à preparação do material e à manutenção da máquina. A temperatura da cola, os ajustes de pressão, o estado das ferramentas de refilo, a raspagem e a limpeza afetam o resultado final.
Para algumas categorias de produtos, uma coladeira de bordas totalmente equipada pode ser justificável. Para outras, a melhor opção pode ser uma máquina mais simples, apoiada por um agrupamento disciplinado dos trabalhos. O fator determinante não é a disponibilidade da automação, mas se a combinação de pedidos gera complexidade suficiente no processamento repetido de bordas para que a troca automática seja economicamente vantajosa.
A robótica e a movimentação automatizada estão sendo adotadas de forma seletiva
O carregamento, descarregamento, empilhamento e a separação robotizados costumam ser apresentados como a próxima etapa da automação para trabalhar madeira. Seu papel na produção de pequenos lotes é real, mas seletivo. A automação da movimentação pode melhorar a segurança e estabilizar o rendimento quando os materiais em chapa são pesados, a produção é prolongada e a utilização das máquinas é suficientemente alta para justificar um sistema de alimentação contínua.
É importante reconhecer suas limitações. A variedade de tamanhos de painéis, as formas irregulares, as mudanças de acabamento de superfície e as sequências de lotes muito variáveis tornam a movimentação automatizada mais difícil do que na produção repetitiva. A integração de um robô ou sistema de carregamento também altera os requisitos de layout da fábrica: é preciso considerar espaço, cercas de segurança, preparação dos materiais, acesso para manutenção e procedimentos de recuperação após falhas.
Em muitas operações menores, a oportunidade mais imediata está na movimentação semiautomatizada — mesas elevatórias, sistemas de roletes, transportadores de retorno, elevadores a vácuo e métodos guiados de separação. Essas soluções podem reduzir o esforço manual e o tempo perdido sem impor toda a complexidade de uma célula robotizada.
As decisões de investimento estão passando do preço da máquina para a economia do sistema
Comparar máquinas para trabalhar madeira apenas pelo preço de compra, potência do spindle ou velocidades de avanço publicadas ignora os fatores econômicos centrais da produção de pequenos lotes. A estrutura de custos relevante inclui o tempo de engenharia por pedido, a duração da preparação, a mão de obra necessária para movimentar e identificar as peças, o risco de sucata, a rapidez da manutenção, as licenças de software, o consumo de ferramentas, o treinamento e a disponibilidade de peças de reposição.
Uma avaliação de investimento mais útil começa pelos pedidos que atualmente causam dificuldades. Podem ser trabalhos com grande variação de componentes, erros de furação recorrentes, atrasos na montagem por falta de peças, excesso de desperdício de recortes ou mudanças frequentes no processamento de bordas. A tecnologia proposta deve ser avaliada em relação a esses pontos específicos de perda, e não a uma alegação genérica de produtividade.
A capacidade também deve ser avaliada com prudência. Uma máquina tecnicamente capaz de processar muitos formatos ainda pode ser limitada pela programação, preparação de materiais, descarregamento, separação ou montagem. Se um novo roteador CNC produzir peças mais rápido do que a etapa seguinte consegue absorver, a empresa terá deslocado o gargalo, não o eliminado.
A capacidade do fornecedor tem impacto direto no risco ao longo da vida útil do equipamento. A documentação da máquina, o diagnóstico remoto, a familiaridade com o controle, o treinamento dos operadores, o suporte à instalação, a compatibilidade elétrica e o acesso a peças de reposição podem ser tão importantes quanto a especificação inicial. Para equipamentos adquiridos no mercado internacional, um acordo claro sobre o escopo técnico, os critérios de aceitação, a configuração de segurança, o idioma do software e as responsabilidades de assistência técnica reduz ambiguidades após a entrega.
A vantagem competitiva está em reduzir o tempo entre a decisão e a peça
A direção mais importante na usinagem de madeira não é simplesmente aumentar a automação. É reduzir o tempo entre a aprovação de um projeto e a produção de um componente corretamente usinado e pronto para montagem. O nesting CNC, a troca automática de ferramentas, os dados digitais dos trabalhos, o processamento programável de bordas e a movimentação seletiva de materiais contribuem para esse resultado quando são implementados como partes de um sistema de produção coerente.
Para fabricantes de pequenos lotes, a configuração vencedora raramente será a célula de máquinas mais complexa disponível. Será aquela que se ajusta ao perfil real dos pedidos, à variedade de materiais, à capacidade da equipe e ao contexto de assistência técnica. A evolução contínua de machines usinage bois está tornando a produção flexível mais acessível do ponto de vista técnico, mas o retorno ainda depende de dados bem controlados, um projeto realista do fluxo de trabalho e uma compreensão clara de onde a variabilidade está consumindo tempo e margem.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.