


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Um router CNC ATC para produção de portas consegue usinar encaixes para fechaduras?
Sim — uma router CNC ATC para a produção de portas pode usinar caixas para fechaduras quando a configuração do spindle, as ferramentas e a fixação permitem o acesso à borda da porta. A troca automática de ferramentas, por si só, não garante essa capacidade. Uma máquina pode cortar painéis de portas, perfis decorativos e furos para puxadores com eficiência e, ainda assim, não ter a configuração necessária para usinar uma cavidade profunda para a fechadura.
A questão prática é se a máquina proposta consegue executar toda a preparação para a fechadura no modelo da sua porta: a cavidade para o corpo da fechadura, o rebaixo para a testa, os furos para o puxador ou o eixo e quaisquer aberturas para o cilindro. Esses recursos exigem diferentes direções de corte, e o alinhamento entre eles determina se a ferragem se encaixa e funciona corretamente.
Comece pelo desenho da fechadura e pela direção de cada corte
Uma fechadura de embutir normalmente exige uma cavidade que se estende para dentro a partir da borda estreita da porta. Um rebaixo raso ao redor da entrada permite que a testa fique nivelada com a superfície. As aberturas na face da porta acomodam o eixo do puxador, o cilindro ou outras ferragens especificadas pelo fabricante da fechadura.
Essas operações devem ser avaliadas separadamente. Quando a porta fica apoiada na horizontal sobre a mesa da router, um spindle vertical convencional aproxima-se da face mais larga. Essa configuração é adequada para usinagem de face, mas uma cavidade na borda exige uma ferramenta que se aproxime horizontalmente. Trocar as ferramentas de corte não altera a direção do spindle.
O desenho da fechadura também distingue dimensões que podem ser facilmente confundidas. A distância de entrada (backset) posiciona o eixo do puxador ou do cilindro em relação à borda da porta; ela não especifica diretamente a profundidade necessária da cavidade. O comprimento, a largura e a profundidade da cavidade, as dimensões da testa e as posições dos furos devem ser obtidos individualmente no desenho de preparação da ferragem.
Antes de comparar máquinas, reúna os desenhos das fechaduras e os detalhes construtivos das portas. Inclua a espessura final da porta, o perfil da borda, o sentido de abertura e o material ao redor da cavidade da fechadura. A configuração da máquina deve ser avaliada em relação a toda essa preparação.
Quais configurações de router conseguem alcançar a borda da porta?
Várias configurações podem executar a usinagem CNC de caixas para fechaduras, mas cada uma impõe requisitos diferentes à máquina e ao processo de produção.
Uma unidade horizontal costuma ser uma solução direta para trabalhos repetitivos nas bordas. No entanto, a indicação “furação horizontal” em uma especificação não significa automaticamente que a unidade possa fresar uma cavidade profunda para fechadura. Seus mancais, acionamento, sistema de fixação da ferramenta e movimentos de corte permitidos devem ser adequados à operação pretendida.
Um cabeçote angular pode ampliar as capacidades de uma router adequada, mas não é um acessório universal. A máquina precisa ter a montagem e o sistema de reação de torque corretos, além de suporte de programação apropriado. Se o cabeçote for colocado no magazine automático de ferramentas, suas dimensões, peso e orientação também devem ser compatíveis com o trocador. Algumas configurações exigem instalação manual.
Uma máquina multieixos oferece mais opções de aproximação, mas a quantidade de eixos, por si só, não comprova a capacidade. O alojamento do spindle, o porta-ferramenta, a mesa e as presilhas ainda precisam deixar espaço suficiente ao redor da borda. Avalie o envelope de trabalho disponível com a ferramenta de corte e o dispositivo de fixação previstos instalados.
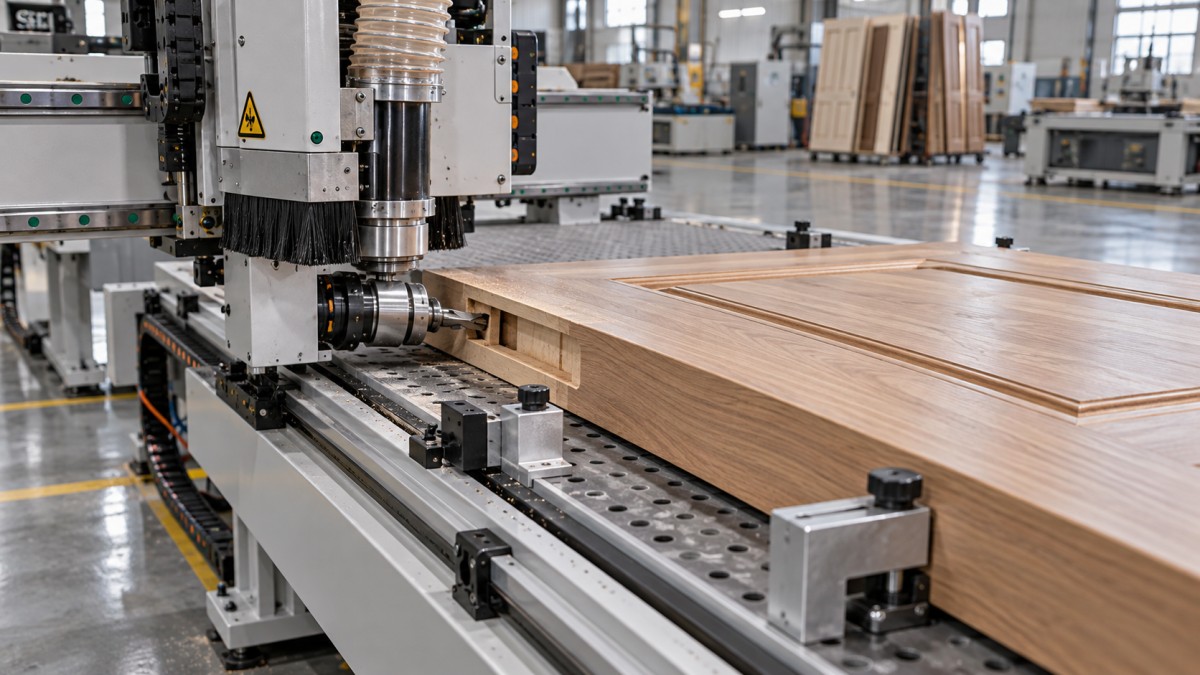
Posicionar a porta em pé sobre a borda pode permitir que um spindle vertical alcance a área da fechadura. Isso pode funcionar em trabalhos ocasionais, com um dispositivo de fixação projetado para essa finalidade e folga suficiente. Para portas grandes ou pesadas, os requisitos adicionais de manuseio e suporte podem tornar essa abordagem menos atraente para a produção rotineira.
Cavidades profundas evidenciam os limites das ferramentas e do alcance
Um rebaixo raso para a testa geralmente impõe menos exigências do que uma cavidade profunda e estreita para o corpo da fechadura. Quanto mais a ferramenta se projeta para fora do porta-ferramenta, maior a suscetibilidade à deflexão e à vibração. Isso pode resultar em paredes cônicas, superfícies ásperas, variações dimensionais ou quebra da ferramenta.
Comprimento da ferramenta, comprimento de corte e alcance útil são medidas diferentes. Uma ferramenta pode ter comprimento total suficiente, mas comprimento de corte insuficiente para a usinagem planejada. Por outro lado, uma ferramenta adequada ainda pode ser inutilizável se o corpo do cabeçote angular ou o porta-ferramenta tocar na porta antes de atingir a profundidade total.
Avalie o conjunto completo da ferramenta em relação à geometria da cavidade. Isso inclui o diâmetro da ferramenta, o comprimento das flautas, a projeção para fora do porta-ferramenta, o tamanho do porta-ferramenta e a folga na entrada da cavidade. Uma ferramenta de diâmetro menor pode produzir raios internos mais estreitos, mas talvez exija uma estratégia de corte mais conservadora do que uma ferramenta maior e mais rígida.
Os cantos da cavidade também merecem atenção. A fresagem rotativa deixa naturalmente cantos internos arredondados. O formato resultante deve oferecer espaço para o corpo da fechadura e preservar material suficiente ao redor da cavidade. Se a ferragem exigir um formato que a ferramenta não consiga produzir, será necessária uma sobremedida de usinagem aprovada ou uma operação secundária.
O corte profundo também dificulta a remoção de cavacos. Cavacos acumulados podem ser cortados novamente, aumentando o calor e afetando a qualidade da superfície. Os percursos da ferramenta devem permitir a remoção eficaz dos cavacos da cavidade, com o apoio de uma extração adequada e de qualquer assistência de ar aprovada. O avanço, a velocidade e a profundidade de corte devem seguir as recomendações para a ferramenta e o comportamento do material real da porta.
O dispositivo de fixação deve resistir às forças de corte na borda
Uma porta que permanece firme durante a fresagem da face pode se mover durante a usinagem horizontal de uma caixa para fechadura. O corte na borda gera forças laterais, e uma porta comprida pode vibrar se a área da fechadura não tiver suporte suficiente. Mesmo um pequeno movimento pode comprometer a relação entre a cavidade e os furos na face, ainda que cada recurso pareça aceitável isoladamente.
A fixação a vácuo pode ser eficaz em superfícies adequadas, mas seu desempenho depende da área de vedação disponível, das condições da superfície, de vazamentos e das forças de usinagem. Ranhuras, materiais porosos e faces irregulares podem reduzir a confiabilidade da fixação. Algumas aplicações se beneficiam de batentes mecânicos ou presilhas que impeçam movimentos laterais.
Esses suportes devem deixar espaço para o conjunto de corte. Uma presilha pode não obstruir a ponta da ferramenta, mas ainda assim interferir no corpo do cabeçote angular ou no alojamento do spindle. Verifique todo o movimento de aproximação, o percurso de corte e o movimento de retirada, incluindo qualquer deslocamento entre os recursos.
Um referenciamento consistente é tão importante quanto a força de fixação. As faces das portas podem ter perfis ou pequenas irregularidades, e as bordas opostas podem diferir após o acabamento. Defina quais superfícies posicionam a porta e como o programa considera a espessura, o sentido de abertura e o formato da borda. Configurações repetidas devem reproduzir a relação entre a cavidade da fechadura e as aberturas na face.
A construção da porta altera os critérios de um corte bem-sucedido
Uma cavidade bem usinada não significa necessariamente que a porta seja adequada para a fechadura. Portas de núcleo oco precisam de um bloco de fixação da fechadura ou de outro reforço posicionado adequadamente. Se a usinagem ultrapassar esse material, a ferragem poderá não ter suporte suficiente, mesmo que a router siga o programa com precisão.
A madeira maciça apresenta outras preocupações. A direção das fibras e os defeitos locais podem afetar o comportamento do corte, sobretudo no material fino que permanece ao lado de uma caixa profunda. Núcleos engenheirados, montantes laminados e superfícies folheadas podem exigir ferramentas ou sequências de corte diferentes para controlar lascamentos e danos à superfície.
Em portas acabadas, a qualidade de entrada e saída da ferramenta torna-se especialmente importante. Um bom processo deve proteger tanto a borda e a face visíveis quanto produzir a cavidade interna. Quando são necessários furos passantes, usinar a partir das duas faces ou usar um suporte adequado pode ajudar a controlar os lascamentos, desde que a configuração mantenha o alinhamento.
Portas corta-fogo ou outros conjuntos de portas com classificação de desempenho impõem uma restrição adicional: a preparação para as ferragens deve respeitar os detalhes permitidos para aquele conjunto. A capacidade da router de remover material não determina se uma modificação específica é aceitável.
Planeje a cavidade e os furos na face como uma única sequência de operações
O corpo da fechadura, a testa, o eixo e o cilindro devem ficar alinhados após a usinagem. Se a porta for reposicionada entre as operações, cada nova configuração cria outra oportunidade de erro. Um processo que mantenha uma referência comum pode simplificar o alinhamento, desde que a máquina consiga alcançar todos os recursos necessários.
Uma sequência típica pode envolver uma ferramenta de diâmetro maior para remover o grosso do material da cavidade, outra ferramenta para o acabamento ou o trabalho da testa e ferramentas adequadas para as aberturas na face. A ordem exata depende do acesso, da proteção da superfície, da fixação e do suporte do material. Remover material cedo demais pode enfraquecer uma área necessária para um corte posterior ou reduzir a eficácia do dispositivo de fixação.
É nesse ponto que a troca automática de ferramentas agrega valor prático. Ela permite que diferentes ferramentas executem suas respectivas tarefas sem trocas manuais repetidas. O benefício depende da disponibilidade das ferramentas, dos offsets, dos programas e do acesso necessários na configuração proposta.
A programação merece a mesma atenção que o hardware. O software CAM e o pós-processador da máquina devem oferecer suporte à unidade horizontal ou à configuração do cabeçote angular utilizadas, incluindo a orientação da ferramenta e os movimentos seguros. Um desenho que parece correto na tela não é suficiente se o programa gerado não controlar o acessório corretamente.
Avalie uma preparação completa da porta durante o teste
Um teste representativo de usinagem deve utilizar a configuração proposta da máquina, as ferramentas, o dispositivo de fixação, a construção da porta e a preparação da fechadura. Uma cavidade rasa demonstrada em uma amostra fácil de usinar não comprova a adequação para a caixa mais profunda ou para a superfície acabada mais exigente.
Estruture a verificação de aceitação em torno da ferragem montada:
- Geometria da cavidade: Verifique a profundidade, a largura, a uniformidade das paredes e a folga em todo o espaço ocupado pelo corpo da fechadura.
- Assentamento da testa: Confirme que a chapa se assenta corretamente, sem precisar ser forçada para a posição nem ocultar um suporte irregular.
- Alinhamento dos recursos: Instale a fechadura, o eixo e o cilindro para verificar se as aberturas estão alinhadas sem necessidade de limagem corretiva.
- Condição da superfície: Inspecione a borda visível, a entrada da cavidade e as saídas dos furos quanto a lascamentos ou danos ao acabamento.
- Repetibilidade: Recarregue as portas e repita a preparação para identificar variações de posicionamento ou fixação.
- Tempo de produção: Inclua carregamento, referenciamento, trocas de ferramentas, reposicionamento, descarregamento e qualquer acabamento manual.
Teste também as variações relevantes: diferentes espessuras de porta, sentidos de abertura opostos, padrões alternativos de fechadura e a cavidade mais profunda necessária. Essas variações podem revelar limitações de folga ou programação que uma única demonstração não evidencia.
Escolha o processo de acordo com a sua combinação de produção
Uma router ATC com capacidade adequada de usinagem de bordas pode ser uma boa opção quando as portas também precisam de diferentes operações de usinagem de face, trabalhos decorativos e diversos padrões de ferragens. Sua flexibilidade é útil quando os programas mudam com frequência e a máquina consegue executar recursos relacionados com referências consistentes.
Uma máquina dedicada à usinagem de caixas para fechaduras pode ser mais adequada quando a preparação das bordas é repetitiva e ocupa tempo demais em uma router necessária para outras tarefas. Separar as operações acrescenta etapas de manuseio, mas pode melhorar o fluxo de trabalho geral quando cada estação tem uma função bem definida. Compare a sequência de produção completa, incluindo a equipe e as filas de trabalho.
Ao discutir uma router CNC ATC para a produção de portas com a Qingdao Zhongding Machinery Co., Ltd. ou outro fornecedor, forneça os desenhos das fechaduras, as seções das portas, os detalhes dos materiais e a combinação de produção prevista. Solicite uma proposta que identifique a unidade de usinagem, as ferramentas, o dispositivo de fixação, o método de programação e as operações que exigem reposicionamento.
A decisão de compra deve se basear em uma preparação de fechadura demonstrada e repetível. Confirme que a máquina proposta alcança todos os recursos necessários, mantém a porta fixada com segurança e produz uma preparação na qual as ferragens especificadas se encaixam e funcionam corretamente.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.