


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Cómo evitar lascas en una fresadora CNC ATC para madera maciza
O arrancamento de fibras pode transformar um componente de madeira maciça usinado com precisão em um retrabalho dispendioso, especialmente nas extremidades, em torno de nós e onde a direção das fibras muda. Em uma fresadora CNC com trocador automático de ferramentas (ATC) para madeira maciça, evitar lascas nas bordas exige mais do que instalar uma fresa afiada. A geometria da ferramenta, as trajetórias levando em conta as fibras, os parâmetros de corte e a fixação segura da peça influenciam se as fibras serão cortadas de forma limpa ou arrancadas.
O ponto de partida mais útil não é simplesmente reduzir a velocidade da máquina. É identificar onde o dano começa e, em seguida, alterar a condição que o causa. Uma borda superior lascada, uma face inferior irregular e uma parede de cavidade com fibras arrancadas podem exigir três correções diferentes.
Examine a borda danificada antes de alterar o programa
Inspecione uma peça rejeitada antes de lixá-la. Marque a direção de corte e a orientação das fibras e observe se o defeito surgiu durante o desbaste ou o acabamento. Assim, um problema de qualidade intermitente se transforma em algo que pode ser testado.
O arrancamento de fibras geralmente deixa fibras faltando de forma irregular ou pequenas cavidades. A vibração produz marcas mais regulares, enquanto a queima indica atrito excessivo, evacuação deficiente de cavacos ou uma combinação inadequada de velocidade e avanço. Esses problemas podem ocorrer juntos, mas tratar toda superfície áspera como arrancamento de fibras costuma levar a ajustes pouco eficazes.
Escolha a fresa de acordo com a borda que precisa proteger
Não existe uma única fresa que ofereça o melhor resultado em todas as operações de usinagem de madeira maciça. Escolha a ação de corte considerando a superfície que precisa proteger.
- Fresas espirais de corte ascendente removem cavacos com eficiência e muitas vezes são adequadas para cavidades mais profundas, mas a ação ascendente pode levantar as fibras ao longo da borda superior.
- Fresas espirais de corte descendente pressionam as fibras da superfície para baixo, sendo úteis para obter boa qualidade na borda superior. Em rasgos profundos, porém, podem compactar cavacos no corte e aumentar o calor.
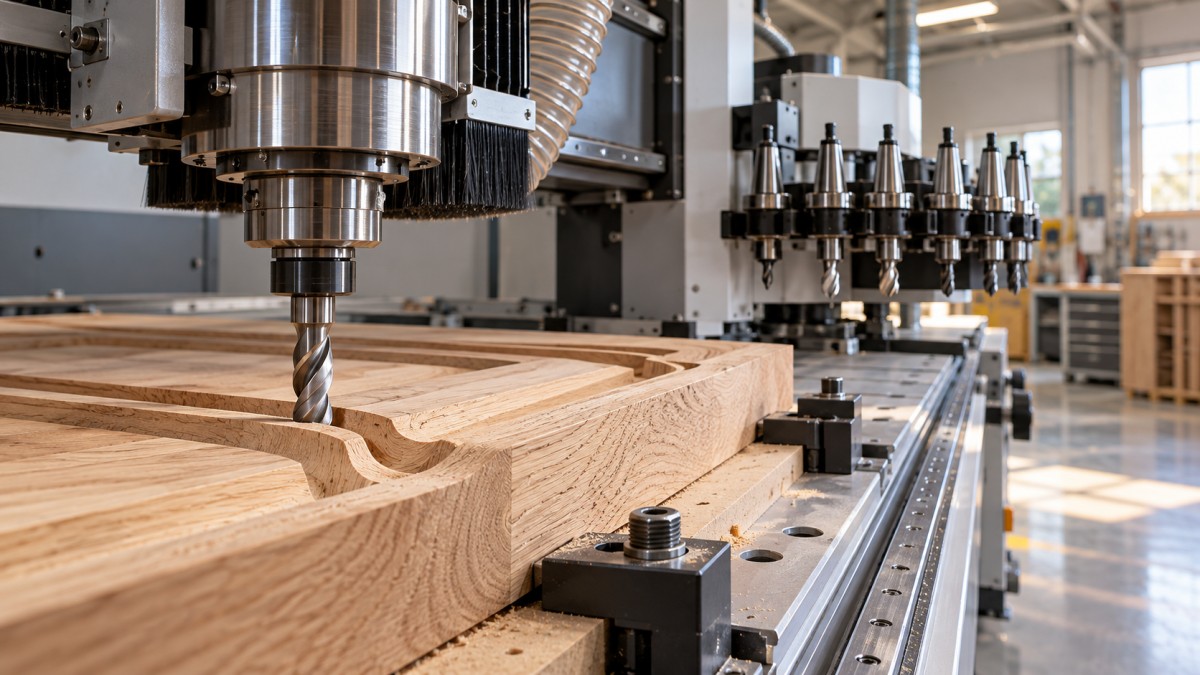
- Fresas espirais de compressão combinam uma seção de corte ascendente próxima à ponta com uma seção de corte descendente acima dela. Quando engajadas corretamente, podem proteger ambas as faces de um perfil passante.
- Ferramentas de corte com cisalhamento ou de perfil adequadas podem melhorar a qualidade das bordas expostas quando sua geometria corresponde à operação e à espécie de madeira.
Uma fresa de compressão requer atenção especial. A transição entre as geometrias de corte ascendente e descendente precisa ficar dentro do material, com a seção de corte adequada atuando em cada face. Se o passe inicial for mais raso do que a seção de corte ascendente, ela ainda poderá arrancar fibras da borda superior. Siga as orientações do fornecedor da ferramenta sobre o engajamento, em vez de presumir que qualquer fresa de compressão evita automaticamente as lascas.
Não force um primeiro passe excessivamente profundo apenas para alcançar a seção de corte descendente. Se isso ultrapassar a carga de corte segura, use uma ferramenta com comprimento de corte ascendente menor, uma operação separada de riscagem da borda superior ou outra estratégia adequada.
Verifique o fio da ferramenta sob boa iluminação. Uma fresa ainda pode remover material, mas estar cega demais para produzir uma borda de móvel com qualidade aceitável. O acúmulo de resina também altera o comportamento de corte; limpe as ferramentas com um método aprovado e inspecione-as quanto a danos antes de voltar a utilizá-las.
Considere a direção das fibras ao definir a trajetória da ferramenta
A madeira maciça não se comporta como um material em chapa uniforme. As fibras podem inclinar-se em direção a uma face, mudar de direção em torno de um nó ou variar dentro do mesmo componente. Assim, um passe completo de contorno pode cortar de forma limpa em três lados e arrancar fibras intensamente no quarto.
Sempre que possível, organize a trajetória para que a ação de corte pressione as fibras contra material apoiado, em vez de levantá-las da borda acabada. O resultado depende da rotação do spindle, da direção de avanço, do lado da fresa em contato e da orientação local das fibras — não apenas de o programa ser executado no sentido horário ou anti-horário.
Teste o fresamento concordante e o convencional no acabamento, em vez de presumir
O fresamento concordante costuma produzir bordas mais limpas em uma fresadora CNC rígida com fixação segura, mas não é uma solução universal para o arrancamento de fibras na madeira maciça. Em áreas com fibras invertidas, pode ser melhor usar outra direção de corte em trechos selecionados. Teste as duas direções em um retalho do mesmo material, mantendo constante o engajamento da ferramenta e os demais ajustes.
Use a simulação CAM e verifique a compensação ao inverter um contorno. O corte concordante também pode aumentar a tendência de uma peça mal fixada ser puxada para dentro da fresa; ele nunca deve substituir uma fixação adequada.
Planeje o ponto de saída da fresa na madeira
A ruptura costuma ocorrer em uma saída sem apoio. Quando a geometria permitir, usine as bordas de topo antes das bordas adjacentes de fibra longitudinal, para que uma operação posterior remova pequenos danos nos cantos. Outra opção é deixar material sacrificial além da saída ou prender firmemente um bloco de apoio contra ela, fora da zona de colisão da ferramenta.
Afaste as entradas e saídas da ferramenta dos cantos visíveis. Uma entrada gradual no material excedente costuma ser preferível a avançar diretamente contra uma borda acabada.
Separe a remoção de material do acabamento da superfície
Exigir que um único passe remova grande volume de madeira e deixe uma superfície com qualidade de apresentação cria riscos desnecessários. O desbaste deve remover material de maneira previsível; o acabamento deve cortar uma sobremedida controlada com engajamento estável.
Deixe sobremedida radial suficiente para um verdadeiro passe de acabamento, mas não tanta que sobrecarregue a ferramenta. A sobremedida adequada depende do diâmetro da fresa, da espécie de madeira, da profundidade do perfil e da rigidez da máquina. Uma sobremedida muito pequena pode fazer a fresa atritar contra uma superfície desbastada irregular; uma excessiva pode causar deflexão e novo arrancamento de fibras.
Para paredes profundas, considere fazer o desbaste em etapas e depois executar uma operação específica de acabamento da parede. Um passe de acabamento em toda a altura pode eliminar marcas de degrau, mas também aumenta o comprimento da aresta de corte engajada. Use-o somente quando a ferramenta, o porta-ferramenta, o spindle e a fixação da peça puderem suportar a carga.
Um passe repetido com as mesmas dimensões às vezes remove material deixado pela deflexão, mas não é uma solução confiável para fibras arrancadas. Quando o dano ultrapassa a superfície final, repetir o contorno não pode devolver a madeira removida.
Ajuste o avanço e a rotação do spindle em conjunto
Reduzir apenas o avanço é uma reação comum a bordas lascadas. Às vezes isso ajuda, pois reduz a carga de corte, mas reduzir demais o avanço sem alterar a rotação do spindle pode causar atrito, calor e desgaste prematuro.
Use como ponto de partida a faixa de carga de cavaco recomendada pelo fabricante da ferramenta:
Carga de cavaco = velocidade de avanço ÷ (rotação do spindle × número de arestas de corte).
Por exemplo, uma ferramenta de duas arestas operando a 18.000 rpm e avançando a 3.600 mm/min tem uma carga de cavaco calculada de 0,10 mm por dente. Este exemplo ilustra o cálculo; não é um ajuste recomendado para todas as fresas ou espécies de madeira. A profundidade e a largura de corte, a projeção da ferramenta e a força de fixação disponível ainda determinam se esse ajuste é adequado.
Ouça as mudanças nos cantos e inspecione os resíduos. Predomínio de pó fino, marcas de queima ou chiado podem indicar atrito ou recorte de cavacos, embora algumas madeiras produzam naturalmente cavacos mais finos. Rugosidade repentina durante mudanças de direção pode indicar engajamento excessivo ou movimento instável.
Se a carga de corte for excessiva, reduzir a profundidade por passe ou o engajamento radial pode manter uma carga de cavaco produtiva melhor do que simplesmente avançar muito devagar. Confirme se o sistema de extração remove os cavacos com eficiência, especialmente em cavidades onde uma ferramenta de corte descendente pode retê-los.
A fixação da peça e a repetibilidade do ATC exigem a mesma atenção
Uma fresa afiada não pode deixar uma borda limpa se a peça bruta levantar ou vibrar. A madeira maciça pode estar empenada, curvada ou áspera o suficiente para comprometer a vedação a vácuo. Componentes pequenos ficam especialmente vulneráveis quando um corte passante reduz a área efetiva de fixação.
- Prepare uma face de referência estável e confirme que a peça bruta está apoiada sem oscilar.
- Mantenha a mesa de sacrifício plana e adequada ao sistema de vácuo; isole as zonas não utilizadas quando aplicável.
- Use dispositivos de fixação, grampos, abas de fixação ou uma estratégia adequada de pele fina quando a fixação por vácuo, sozinha, não for suficiente.
- Posicione os apoios suficientemente perto para evitar a flexão, sem invadir a zona de folga da fresa ou do porta-ferramenta.
O apoio posterior reduz a ruptura na borda inferior somente quando está em contato próximo com a peça. Uma folga sob a madeira deixa as fibras sem apoio justamente quando a ferramenta atravessa o material. As abas de fixação e as peles finas também exigem um método de remoção planejado, pois um desbaste descuidado pode lascar um componente que, de outro modo, estaria limpo.
Em uma fresadora CNC com ATC para madeira maciça, investigue a consistência das trocas de ferramenta se a qualidade variar inesperadamente. Seguindo os procedimentos seguros de isolamento da máquina, inspecione pinças, porta-ferramentas e interfaces do spindle para verificar se há contaminação ou danos. Verifique a projeção da ferramenta, a fixação correta, o batimento quando aplicável e os comprimentos medidos das ferramentas. Não presuma que todas as ferramentas no magazine estejam igualmente afiadas ou identificadas corretamente na biblioteca de ferramentas.
Qingdao Zhongding Machinery Co., Ltd. fornece máquinas para trabalhar madeira e suporte técnico. Ao solicitar ajuda para solucionar um problema, informe a configuração da máquina, as especificações da fresa, os detalhes do porta-ferramenta, os ajustes do CAM e fotos nítidas do defeito. Essas informações são mais úteis do que simplesmente descrever a superfície como “áspera”.
Um teste curto para obter um ajuste de produção utilizável
Use um retalho do lote real, incluindo características semelhantes das fibras sempre que possível. Um resultado limpo em uma sobra de fibras retas pode não representar uma borda de produção próxima a um nó.
- Estabeleça uma condição inicial confiável. Confirme o estado da ferramenta, a estabilidade do material, a fixação, a extração e os dados da ferramenta.
- Reproduza a característica difícil. Inclua a mesma saída em madeira de topo, parede de cavidade ou seção curva que apresentou falha.
- Altere um fator de cada vez. Compare a direção de corte, a sobremedida de acabamento ou a combinação de velocidade e avanço sem mudar tudo ao mesmo tempo.
- Inspecione antes de lixar. Verifique ambas as faces, os cantos, a qualidade das paredes e a precisão dimensional.
- Registre a configuração bem-sucedida. Salve a identificação da ferramenta, a espécie de madeira, a espessura do material, o engajamento, o avanço, a rotação em rpm e o método de fixação.
Anote também as condições do material. Material mal seco, fissuras, nós soltos e inversões acentuadas das fibras podem limitar o acabamento possível, mesmo com um processo bem ajustado. Siga as especificações do material e avalie se a umidade é adequada, em vez de tentar resolver todos os defeitos apenas por meio da programação.
O objetivo é obter um processo de corte estável, não acumular passes de acabamento emergenciais. Quando a fresa apoia as fibras certas, a trajetória respeita as áreas com fibras difíceis e a peça permanece firmemente fixada, as bordas mais limpas tornam-se repetíveis — e o lixamento volta a ser uma etapa de acabamento, em vez de uma tentativa de recuperação.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.