


Sim. A otimização do fluxo de trabalho na marcenaria pode reduzir o tempo ocioso evitável das máquinas quando os atrasos são causados por falta de materiais, programação inadequada, preparações demoradas ou desequilíbrio da capacidade de produção entre operações.
Para os líderes empresariais, o verdadeiro objetivo é aumentar o volume de produção rentável e garantir entregas mais confiáveis. Manter todas as máquinas ocupadas pode, na verdade, aumentar o estoque sem elevar o número de pedidos concluídos.
Um serviço de otimização do fluxo de trabalho na marcenaria deve identificar onde a produção perde tempo, determinar as consequências financeiras e testar melhorias práticas antes de recomendar investimentos adicionais em equipamentos ou automação.
Com mais de 20 anos de experiência em máquinas para marcenaria, a Qingdao Zhongding Machinery Co., Ltd. entende como a seleção de equipamentos e a coordenação de processos podem influenciar a produtividade da fabricação.
Quais máquinas paradas estão realmente causando prejuízo à sua empresa?
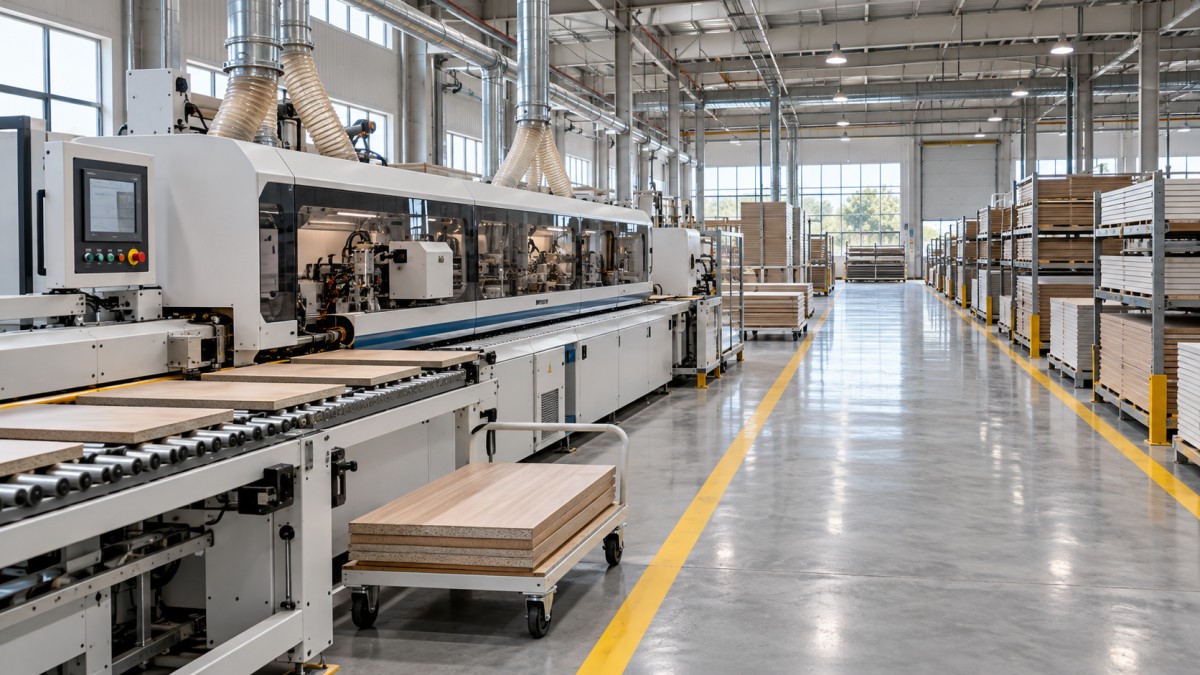
Comece distinguindo a espera evitável das paradas necessárias. Uma máquina pode parar para manutenção, verificações de segurança, pausas programadas, falta de demanda ou interrupções evitáveis em outras etapas da produção.
Essas situações exigem decisões diferentes. Eliminar um atraso na entrega de materiais pode aumentar a produção, enquanto reduzir a manutenção essencial pode elevar o número de avarias e gerar perdas de produção muito maiores.
O tempo ocioso é mais importante na restrição da produção: a operação que atualmente limita o volume de produtos acabados. Pode ser corte, aplicação de bordas, furação, lixamento, acabamento ou até montagem.
Se a coladeira de bordas determina a produção diária, recuperar o tempo de produção perdido nessa máquina pode beneficiar toda a linha. Aumentar apenas a utilização da serra pode simplesmente gerar mais painéis inacabados.
Da mesma forma, uma máquina que não é um gargalo pode ter capacidade ociosa sem prejudicar as entregas. Esse tempo disponível pode oferecer flexibilidade para pedidos urgentes, manutenção ou mudanças no mix de produtos.
Por isso, a gestão deve perguntar quais paradas reduzem a produção vendável, atrasam pedidos confirmados ou geram horas extras. Essas perdas devem ter prioridade em relação a um percentual isolado de utilização da máquina.
De onde costuma vir o tempo ocioso evitável?
A disponibilidade de materiais é uma fonte frequente de interrupções. Os painéis podem estar no armazém, mas sem identificação, instruções de corte, espessuras necessárias ou espaço adequado para preparação.
Os pedidos também podem chegar incompletos. O operador pode receber a maioria dos componentes de um pedido e ter de esperar por uma peça em falta, uma revisão do desenho, um item de ferragem ou uma aprovação.
A programação também pode causar problemas quando a sequência de trabalho ignora os requisitos de preparação. Mudanças frequentes na espessura do material, nas ferramentas, no material de borda ou nos programas de usinagem podem consumir uma parte significativa do tempo disponível.
O congestionamento nas etapas seguintes provoca bloqueios. Uma serra pode parar porque as peças cortadas não conseguem avançar, enquanto a falta de trabalho na etapa anterior causa ociosidade quando a máquina seguinte não recebe peças.
Problemas de qualidade geram atrasos menos visíveis. Dimensões incorretas, superfícies danificadas e erros de etiquetagem exigem triagem ou refabricação, desorganizando a programação e desviando capacidade dos pedidos planejados dos clientes.
As dependências técnicas também são importantes. O desempenho da extração, a disponibilidade de ar comprimido, o estado das ferramentas, a cobertura de operadores e o acesso a peças de reposição podem limitar a produção, mesmo quando a máquina principal está funcionando.
O que um serviço de otimização do fluxo de trabalho na marcenaria deve oferecer?
Um serviço útil começa com um objetivo empresarial acordado, como reduzir pedidos atrasados, aumentar a produção da operação restritiva, diminuir horas extras ou acomodar o crescimento nas instalações existentes.
A avaliação deve acompanhar pedidos representativos por todo o processo de produção. Analisar as máquinas individualmente pode deixar de identificar filas, movimentações repetidas e atrasos de informação entre departamentos ou estações de trabalho.
Os dados de referência devem registrar o tempo de produção programado, os motivos das paradas, a duração das preparações, o tempo em fila, a produção aprovada e o mix de produtos. Inclua diferentes turnos e períodos movimentados representativos.
Operadores e supervisores devem ajudar a validar as conclusões. Eles geralmente sabem quais atrasos se repetem, quais soluções improvisadas ocultam problemas e quais mudanças propostas seriam inviáveis no local.
Os resultados previstos devem incluir uma análise priorizada das perdas, as mudanças propostas, os responsáveis, os custos estimados, as dependências de implementação e um plano de medição com critérios de aceitação claramente definidos e acordados.
Peça aos prestadores que distingam observações de suposições. Qualquer melhoria projetada deve identificar o gargalo, a demanda disponível, os recursos necessários e as condições em que a estimativa continua válida.
Quais mudanças no fluxo de trabalho você deve testar antes de comprar máquinas?
Comece garantindo que os pedidos estejam prontos. Libere o trabalho somente quando os desenhos aprovados, programas, materiais, etiquetas e ferramentas necessárias estiverem disponíveis, para que os operadores possam seguir a sequência de produção programada.
Em seguida, melhore a preparação de materiais junto à restrição. Um pequeno estoque intermediário controlado de trabalho pronto pode proteger a produção contra interrupções menores sem encher a oficina de estoque excessivo.
Transfira as preparações adequadas para fora dos períodos de parada da máquina. Preparar ferramentas, verificar programas e reunir materiais de borda com antecedência pode reduzir os tempos de troca, preservando de forma consistente os procedimentos de segurança exigidos.
Agrupe pedidos compatíveis quando os prazos de entrega permitirem. Materiais ou configurações semelhantes podem reduzir as trocas, mas lotes excessivamente grandes podem atrasar pedidos urgentes e aumentar o trabalho em processo.
Reduza movimentações desnecessárias com locais de preparação claramente definidos, etiquetas confiáveis e procedimentos de transferência acordados. Considere equipamentos de movimentação quando o peso, as dimensões dos painéis ou a distância de deslocamento justificarem o investimento.
Introduza as mudanças primeiro em uma família de produtos ou rota de produção. Um projeto-piloto focado facilita a interpretação dos resultados e revela dificuldades operacionais antes de iniciar uma implementação mais ampla.
Que valor financeiro o tempo recuperado pode gerar?
As horas-máquina recuperadas só são úteis quando atendem à demanda, substituem custos evitáveis ou melhoram o desempenho das entregas. A capacidade disponível, por si só, não se transforma automaticamente em receita adicional.
Estime o possível aumento da produção multiplicando as horas recuperadas na restrição pelas unidades aprovadas comprovadamente produzidas por hora. Considere o mix de produtos e as limitações de capacidade nas etapas seguintes.
Por exemplo, recuperar seis horas semanais na operação restritiva, com doze unidades aprovadas por hora, cria capacidade para 72 unidades adicionais, desde que as demais operações consigam atender a esse volume.
Se a demanda confirmada absorver essas unidades e a margem de contribuição após os custos variáveis for de US$ 18 por unidade, a oportunidade ilustrativa de contribuição semanal será de US$ 1.296, antes dos custos operacionais adicionais de implementação.
Some economias separadas e verificáveis, como a redução de horas extras, refugos ou terceirização. Evite contabilizar o mesmo benefício duas vezes, tanto como aumento da contribuição quanto como economias de mão de obra sobrepostas.
Compare os custos totais de implementação com benefícios líquidos mensais conservadores. Inclua taxas de avaliação, treinamento, alterações de movimentação, software, interrupções durante a instalação e suporte contínuo ao calcular períodos simples de retorno do investimento.
Quais indicadores de desempenho mostram se as mudanças estão funcionando?
Acompanhe o tempo ocioso evitável por motivo, em vez de reunir todas as paradas em um único número. Separe espera por materiais, preparações que excedem o tempo previsto, problemas com programas, avarias, bloqueios e falta de pessoal.
Meça a produção da operação restritiva como unidades aprovadas por hora programada. Isso relaciona a melhoria à operação que rege a produção e evita que peças rejeitadas inflem os indicadores de desempenho informados.
Acompanhe o prazo de entrega dos pedidos e a conclusão dentro do prazo, além da produção. Maior atividade das máquinas tem pouco valor para a empresa se os clientes continuam esperando mais tempo pela entrega dos pedidos concluídos.
Acompanhe o trabalho em processo entre as operações. Se a produção aumentar enquanto as filas crescem acentuadamente, a melhoria pode ter deslocado o gargalo ou liberado trabalho mais rapidamente do que o necessário.
A eficácia global do equipamento pode apoiar a análise quando as definições forem consistentes. Seus componentes de disponibilidade, desempenho e qualidade ajudam a distinguir perdas por espera de operações lentas ou produção defeituosa.
Compare famílias de produtos, níveis de pessoal, turnos e condições de demanda equivalentes. Caso contrário, um mix de pedidos mais fácil ou horas extras temporárias podem parecer uma melhoria sustentável do fluxo de trabalho.
Quando um novo equipamento é o melhor investimento?
As mudanças no fluxo de trabalho têm limites. Se a operação restritiva funcionar de forma confiável, receber trabalho pronto e ainda assim não conseguir atender à demanda contínua, adicionar capacidade pode ser o próximo investimento adequado.
A substituição também pode fazer sentido quando o equipamento não consegue atender aos requisitos de tolerância, capacidade de processamento ou confiabilidade. Melhorias na programação não eliminam uma limitação técnica fundamental da produção.
Avalie todo o processo antes de ampliar uma operação. Uma seccionadora de painéis mais rápida pode exigir maior capacidade de colagem de bordas, mais espaço para movimentação, um sistema de extração mais robusto ou mais recursos de montagem.
A automação exige o mesmo rigor de avaliação. O carregamento automático ou a transferência de materiais podem reduzir interrupções, mas os benefícios dependem de dimensões compatíveis, fluxo de trabalho previsível, competências de manutenção e integração.
Compare as alternativas com testes de produção realistas ou cálculos de ciclo representativos. Inclua trocas, movimentação, refugo, acesso para manutenção e requisitos de operadores, em vez de se basear apenas nas especificações máximas.
A Qingdao Zhongding Machinery Co., Ltd. fornece máquinas para marcenaria e soluções completas, com assistência técnica, fornecimento de peças de reposição e serviço pós-venda para clientes em mercados de todo o mundo.
Como a gestão pode introduzir mudanças sem prejudicar as entregas?
Escolha um projeto-piloto em que o problema seja frequente, mensurável e comercialmente relevante. Evite implementar mudanças simultaneamente em todos os departamentos, o que dificulta atribuir os resultados com precisão.
Designe um responsável e envolva as equipes de produção, manutenção, planejamento e qualidade. Cada grupo controla condições que podem determinar se a capacidade recuperada se transforma em uma melhoria duradoura.
Acorde as definições de referência antes da implementação e, em seguida, avalie os resultados em relação a uma produção comparável. Registre exceções, incluindo pedidos urgentes, falhas de máquinas e ausências incomuns, para manter a credibilidade das conclusões.
Preserve a segurança e a qualidade durante todo o projeto-piloto. As mudanças na movimentação, na equipe, na preparação de ferramentas ou no acesso às máquinas devem manter as proteções e etapas de inspeção exigidas durante a produção normal.
Faça reuniões diárias breves para resolver atrasos recorrentes e manter a atribuição de responsabilidades. O objetivo é remover obstáculos prontamente, com ações claras e prazos definidos para as equipes responsáveis.
Amplie as melhorias somente depois que o projeto-piloto demonstrar benefícios repetíveis. Documente o novo processo, treine os funcionários afetados e verifique se outra operação se tornou a restrição da produção.
O que os responsáveis pelas decisões devem concluir antes de aprovar o orçamento?
A otimização do fluxo de trabalho na marcenaria pode reduzir o tempo ocioso das máquinas quando aborda perdas identificáveis que restringem a produção. As melhores oportunidades relacionam diretamente as mudanças operacionais aos resultados comerciais.
Antes de aprovar um serviço de otimização do fluxo de trabalho na marcenaria, exija dados de referência mensuráveis, uma avaliação focada na restrição, recomendações práticas e estimativas financeiras fundamentadas na sua própria demanda e nos seus próprios custos.
Antes de aprovar outra máquina, determine se a capacidade atual está realmente esgotada ou apenas indisponível devido a atrasos evitáveis. Essa distinção pode alterar significativamente a decisão de investimento.
O resultado adequado é uma produção confiável, com custos controlados e entregas pontuais. Meça o sucesso por esses resultados e, em seguida, invista onde as evidências mostrarem o maior valor para a empresa.