


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Em que etapa do processo de produção de portas de madeira deve ser feito o lixamento?
Em que etapa do processo de produção de portas de madeira deve ocorrer o lixamento?
A etapa em que o lixamento deve ocorrer em uma linha de produção de portas de madeira depende da construção do substrato, dos requisitos de usinagem e do sistema de acabamento — não apenas de onde há espaço para uma lixadeira no chão de fábrica. Um planejamento eficaz do processo de produção de portas de madeira distingue o lixamento de calibração da preparação da superfície e do lixamento entre demãos, atribuindo a cada etapa uma finalidade clara e critérios de qualidade mensuráveis. Para os avaliadores técnicos, o essencial é adequar as operações de lixamento às tolerâncias das etapas anteriores e aos requisitos de revestimento das etapas seguintes. Este artigo analisa como posicionar essas etapas para controlar a espessura, proteger os folheados, reduzir o retrabalho e manter um fluxo de produção consistente.
Na prática, o lixamento geralmente ocorre em várias etapas, mas nem toda porta precisa passar por todas elas. Uma porta de madeira maciça, uma porta lisa folheada e uma porta de MDF usinada não devem seguir o mesmo percurso de lixamento. Tratá-las da mesma forma pode causar remoção desnecessária de material em um produto e preparação insuficiente em outro.
Separe o controle de espessura da preparação para o acabamento
O lixamento de calibração estabelece uma espessura controlada e reduz variações superficiais limitadas. Ele deve ocorrer onde as operações seguintes exigem uma superfície de referência uniforme. Entre as situações típicas estão a preparação do núcleo antes da aplicação do revestimento decorativo e a correção da espessura de componentes adequados de madeira maciça antes da usinagem ou montagem subsequente.
A preparação da superfície tem outra finalidade: remover marcas de usinagem, resíduos de adesivo, fibras levantadas e riscos deixados por abrasivos anteriores, deixando o substrato pronto para o acabamento especificado. Ela deve remover apenas o material necessário para alcançar essa condição. Usar essa etapa para corrigir um erro significativo de espessura é especialmente arriscado em folheados finos.
O lixamento entre demãos atua sobre o revestimento, não sobre o substrato original. Dependendo do sistema de acabamento, pode remover partículas de poeira, nivelar fibras levantadas ou proporcionar a condição superficial necessária para a aplicação da demão seguinte. A necessidade dessa etapa e o momento em que pode ser realizada devem seguir as instruções técnicas do fornecedor do revestimento.
Essas distinções devem constar no roteiro do processo. “Lixar a porta” não é uma instrução suficiente. Cada operação precisa definir a condição de entrada, um limite de remoção quando pertinente e um critério de aceitação na saída.
Defina a sequência de acordo com a construção da porta
Para uma porta lisa folheada, uma sequência inicial prática é: preparar e calibrar o núcleo quando necessário, limpar as superfícies de colagem, aplicar o folheado, prensar, aguardar a estabilização da montagem colada, aparar e usinar e, em seguida, realizar o lixamento controlado de acabamento antes do revestimento. O lixamento pode ser dividido em etapas antes e depois da usinagem, se o manuseio ou o acesso às ferramentas assim exigir.
A decisão importante é corrigir a geometria do núcleo antes de aplicar uma superfície decorativa de alto custo. Após a aplicação do folheado, a margem de lixamento disponível é limitada pela espessura real do folheado, pelo processamento anterior e pelas variações locais da superfície. A espessura nominal do folheado, por si só, não determina um limite seguro de remoção.
Portas de madeira maciça com estrutura de montantes e painéis muitas vezes precisam ter os componentes lixados antes da montagem, pois as bordas dos painéis, os detalhes moldados e os cantos internos ficam menos acessíveis depois. O lixamento após a montagem pode uniformizar as juntas e preparar as faces expostas, mas não deve ser usado para corrigir juntas mal alinhadas. Além disso, a movimentação sazonal exige que o painel mantenha a liberdade de movimento prevista no projeto.
Em portas de MDF usinadas, o lixamento das faces e a preparação dos perfis são tarefas distintas. A usinagem expõe uma estrutura superficial diferente daquela da face prensada em fábrica, e essas áreas podem absorver o revestimento de maneira diferente. Os perfis exigem abrasivos e ferramentas de contato apropriados; uma lixadeira para painéis planos não consegue preparar detalhes rebaixados simplesmente aumentando a pressão.
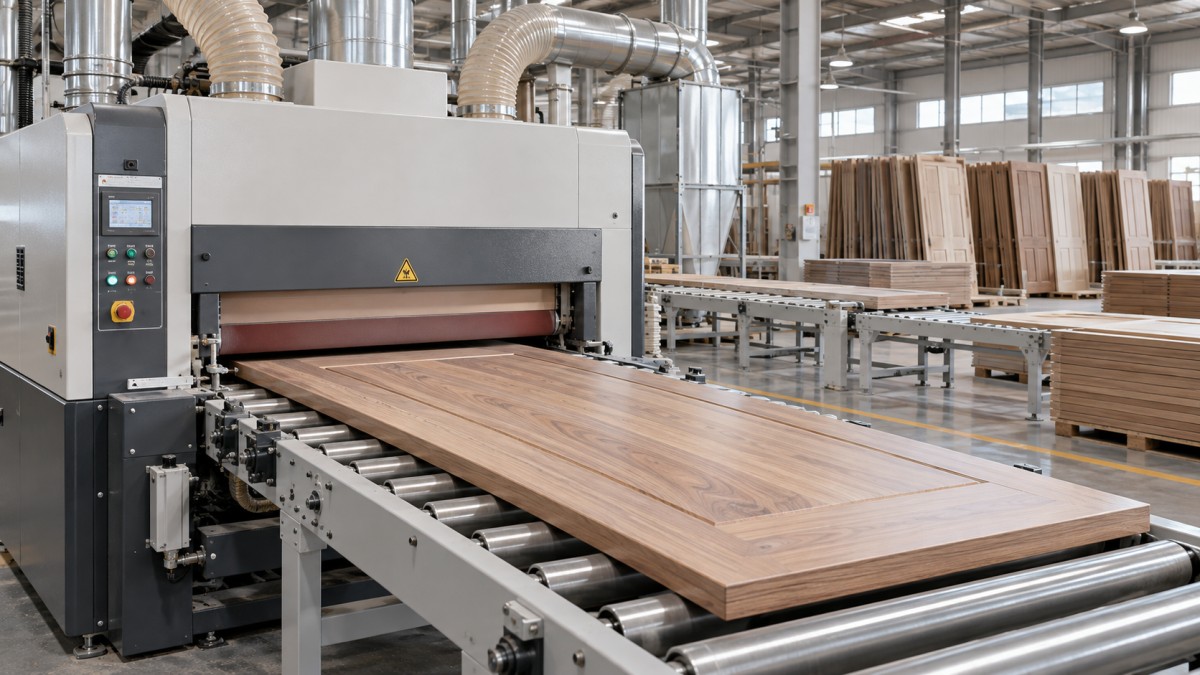
Em qualquer tipo de construção, identifique quais superfícies ficarão inacessíveis após a montagem e quais operações poderão gerar novos defeitos. Isso determina se o lixamento deve ocorrer antes da montagem, após a usinagem ou em ambas as etapas.
Não use o lixamento para compensar um processo anterior instável
Uma lixadeira pode remover material; não consegue corrigir de forma confiável um painel de porta instável. Desequilíbrio de umidade, cura insuficiente do adesivo, prensagem irregular e tensões relacionadas à construção podem causar alterações dimensionais após uma passagem de lixamento aparentemente satisfatória. Por isso, as condições de liberação após a prensagem e o condicionamento são tão importantes quanto os ajustes da lixadeira.
Defina essas condições com base na especificação do adesivo, nos requisitos do substrato e nas condições reais da fábrica. Um tempo de espera fixo, copiado de outra linha de produção, pode não ser adequado para outro adesivo, composição do painel ou temperatura. Quando houver dúvidas sobre a estabilidade, compare as dimensões antes do lixamento e após um período representativo de repouso.
A planicidade e a espessura também precisam ser verificadas separadamente. Uma porta pode ter espessura razoavelmente uniforme e ainda assim estar empenada. Algumas configurações de lixamento podem achatar temporariamente um painel flexível sob pressão, mas o empenamento pode reaparecer após a descarga. Meça a peça sem carga, em um sistema de referência adequado, em vez de considerar a passagem pela máquina como prova de planicidade.
O excesso de adesivo nas juntas também deve ser tratado na etapa anterior. É mais seguro evitá-lo e removê-lo de forma apropriada do que tentar lixar depósitos endurecidos sobre uma face delicada. O adesivo residual pode ser difícil de detectar até que o tingidor revele uma absorção irregular.
Realize o lixamento final do substrato após a última operação que possa danificá-lo
Em geral, o lixamento final do substrato deve ser realizado após as operações que possam deixar marcas visíveis nas superfícies a serem acabadas. Isso pode incluir aparo, usinagem, preparação para fechaduras, manuseio e reparos localizados. No entanto, a sequência não é absoluta: a usinagem de uma porta pré-acabada pode ser intencional, desde que as áreas expostas recebam o tratamento subsequente necessário.
Considere explicitamente as bordas. O lixamento das faces não remove marcas de ferramenta nas bordas da porta, nos rebaixos das dobradiças ou nos perfis moldados. O arredondamento das bordas também deve seguir o desenho e a especificação do revestimento. O arredondamento excessivo pode alterar a aparência e o encaixe, enquanto uma borda muito afiada pode dificultar a aplicação uniforme do revestimento.
A escolha do abrasivo deve levar em conta o substrato e o acabamento, e não seguir uma sequência universal de granulometrias. O abrasivo inicial precisa remover eficientemente o defeito anterior; as etapas seguintes devem eliminar o padrão de riscos que ele deixou. Um lixamento excessivamente grosseiro deixa riscos que podem ficar mais evidentes em acabamentos transparentes. Uma preparação excessivamente fina pode alterar a absorção do tingidor e contrariar as recomendações do fornecedor do revestimento.
Valide a sequência em portas representativas, usando o tingidor, o selador e o acabamento final previstos. Inspecionar somente a madeira sem acabamento não é suficiente, pois a umidade, a cor e o brilho revelam os defeitos de maneiras diferentes. Registre o sistema de classificação dos abrasivos, além da designação da granulometria, para que os consumíveis de reposição sejam equivalentes.
Controle separadamente a preparação para o revestimento e o lixamento entre demãos
Após o lixamento final do substrato, remova a poeira sem introduzir óleo, umidade ou resíduos de limpeza incompatíveis. O ar comprimido não é necessariamente limpo, e remover a poeira de uma porta pode contaminar a seguinte. Os sistemas de extração e limpeza devem impedir que o pó de lixamento se espalhe para as áreas de aplicação do revestimento.
O lixamento entre demãos deve aguardar até que o revestimento atinja a condição especificada para ser lixado. Lixar cedo demais pode causar empastamento, borrões ou arrancamento, em vez de uma abrasão limpa. Seco ao toque e pronto para lixar não são critérios de liberação equivalentes.
A abrasão necessária também depende do intervalo de repintura. Alguns sistemas permitem aplicar outra demão sem lixamento, sob condições definidas; outros exigem preparação mecânica. Não inclua automaticamente o lixamento entre demãos, sobretudo entre camadas de cor, nas quais a abrasão pode alterar a aparência.
Quando o lixamento for necessário, controle a remoção excessiva nas bordas e nos pontos altos e, em seguida, limpe e inspecione antes de aplicar outra demão. Se houver remoção do revestimento até o substrato, siga um procedimento de reparo aprovado em vez de presumir que a próxima demão ocultará o defeito.
Transforme a qualidade do lixamento em critérios de aceitação mensuráveis
Um planejamento eficaz do processo de produção de portas de madeira vincula cada etapa de lixamento a evidências que a equipe de produção possa verificar. Os critérios de aceitação devem ser definidos pelo desenho do produto, pela especificação da superfície, pelos requisitos do adesivo e pela documentação do acabamento — não por ajustes arbitrários da máquina.
- Calibração: meça a espessura em pontos definidos e verifique separadamente a planicidade sem carga. Confirme que há material suficiente para as operações subsequentes.
- Preparação do folheado: inspecione quanto a perfurações, afinamento localizado, juntas abertas e resíduos de adesivo. Controle a remoção acumulada em passagens repetidas e retrabalhos.
- Preparação antes do revestimento: avalie riscos e marcas de usinagem sob iluminação uniforme e, em seguida, confirme a aparência com uma amostra acabada aprovada.
- Preparação entre demãos: verifique se o revestimento está na condição adequada para lixamento, se os defeitos foram removidos de forma suficiente e se não há substrato exposto nem danos à cor.
Mantenha amostras de referência visual para superfícies aceitáveis e não aceitáveis. Uma medição de rugosidade pode ajudar no controle, mas não descreve completamente a direção dos riscos, os defeitos isolados ou a aparência do tingidor. Da mesma forma, a velocidade da cinta, a velocidade de avanço e a pressão são parâmetros do processo — não provas de que a superfície atende à especificação.
Avalie a célula de lixamento como parte da linha completa
A seleção da máquina deve seguir o mapa do processo. Compare a largura de trabalho, a faixa de espessura das peças, a configuração de contato, a estabilidade do avanço, o acesso aos perfis e a repetibilidade dos ajustes com a variedade real de portas produzidas. Faces decorativas finas exigem contato e remoção controlados; perfis rebaixados requerem ferramentas que alcancem essas áreas sem eliminar os detalhes.
A avaliação de capacidade deve incluir trocas de cinta, limpeza, inspeção, mudanças de produto e retrabalho — não apenas a velocidade nominal de avanço. Preveja áreas intermediárias adequadas quando os tempos de liberação da prensagem ou do revestimento forem diferentes da capacidade de lixamento. A capacidade de extração e os controles contra poeiras combustíveis devem ser avaliados conforme a documentação das máquinas e os requisitos de segurança locais aplicáveis.
A Qingdao Zhongding Machinery Co., Ltd., fabricante e exportadora de máquinas para trabalhar madeira com mais de 20 anos de experiência no setor, pode contribuir para essa discussão sobre equipamentos e processos. O escopo de suporte informado pela empresa inclui assistência técnica, fornecimento de peças de reposição e serviço pós-venda. Durante a avaliação, detalhe essas capacidades confirmando as responsabilidades de instalação e comissionamento, a disponibilidade de abrasivos, a identificação de peças sujeitas a desgaste e o suporte para diagnóstico de problemas na configuração proposta.
Antes de aprovar o layout, teste tipos representativos de portas na sequência proposta e aplique o acabamento previsto. Registre as variações de entrada, o material removido no lixamento, a aceitação da superfície e os requisitos de troca de produto. O local adequado para o lixamento é aquele em que ele corrige uma condição definida sem comprometer a operação seguinte — não simplesmente o espaço disponível entre duas máquinas.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.