


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como evitar que uma lixadeira de folheados atravesse as bordas dos painéis?
Para evitar que uma lixadeira de folheados atravesse as bordas dos painéis, reduza e estabilize a remoção de material, em vez de simplesmente trocar por um abrasivo mais fino. Verifique em conjunto a margem de lixamento, a espessura real do painel, o contato do cabeçote e o funcionamento da sapata de pressão. Se o dano se concentrar na borda de entrada ou de saída, investigue o apoio do painel e o tempo de atuação da sapata antes de alterar toda a receita de lixamento.
Uma faixa clara no perímetro pode indicar que o substrato ou o adesivo ficou exposto, mas a cor, por si só, não é conclusiva. Inspecione a área danificada sob boa iluminação e compare-a com uma amostra não lixada. Depois que o folheado é removido, não é possível recuperá-lo com mais lixamento; a prioridade imediata é identificar a causa sem comprometer mais painéis de produção.
Use o padrão do dano para localizar o problema
Antes de ajustar a máquina, marque a direção de avanço em um painel rejeitado e identifique exatamente onde o defeito começa. “Lixamento excessivo da borda” pode descrever vários problemas diferentes, cada um exigindo uma correção distinta.
Distinga um defeito que acompanha a peça de um que acompanha a máquina. Quando a máquina permitir posicionar o painel de outras formas, um teste controlado pode ajudar: se o dano permanecer na mesma faixa do transportador, é provável que a causa esteja na máquina; se acompanhar uma borda específica do painel, é provável que a causa esteja na peça. Nenhum dos resultados substitui a medição, mas ambos ajudam a delimitar a investigação.
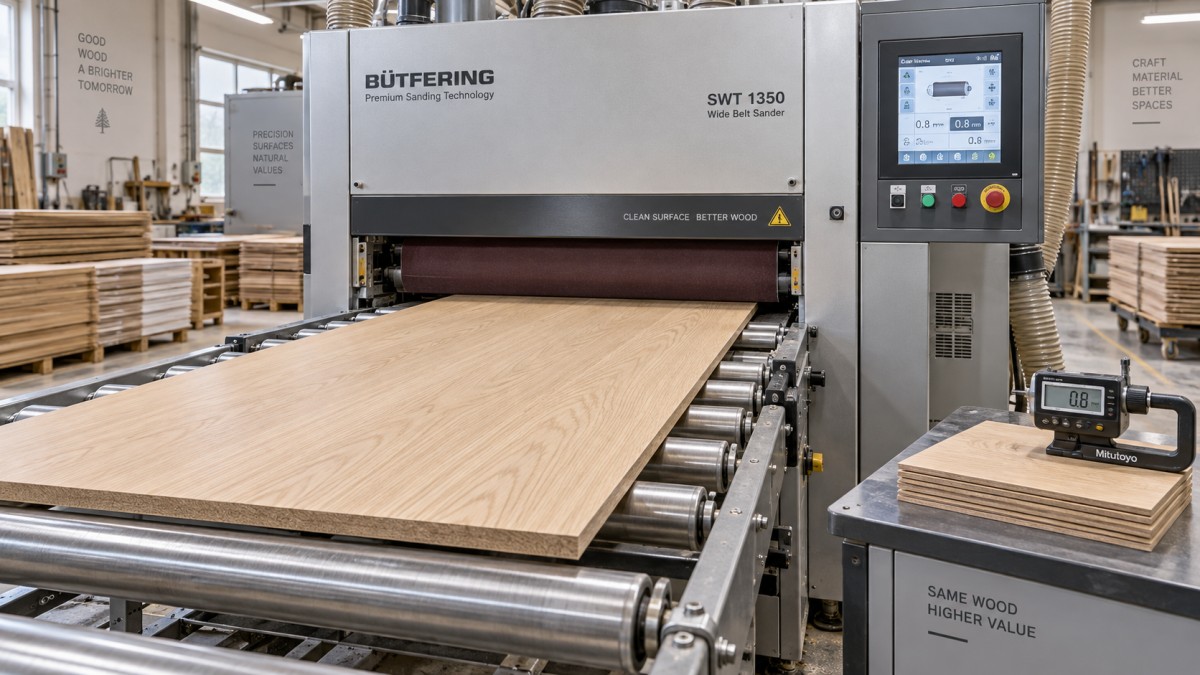
Determine quanto folheado realmente está disponível para lixamento
A espessura indicada em um pedido de compra de folheado não corresponde automaticamente à margem de lixamento restante. O lixamento anterior, a preparação do folheado, a prensagem e as variações de espessura afetam o material que resta acima da linha de cola. Um painel já calibrado ou reparado pode ter muito pouco material útil na face.
Use um retalho representativo ou um painel sacrificial para examinar a camada de folheado em vários pontos, inclusive perto do perímetro. Sempre que possível, consulte a especificação do folheado e o histórico de processamento. Não estime a margem de remoção segura apenas pela espessura total do painel: mesmo um núcleo espesso pode ter uma face muito fina.
Meça a espessura total do painel nos cantos, ao longo das bordas e no centro, usando equipamento de medição adequado. Verifique a planicidade separadamente. Uma espessura média aceitável pode ocultar um canto elevado que recebe muito mais lixamento do que o restante da superfície. Por outro lado, um painel empenado pode se mover sob o sistema de pressão, alterando o contato ao entrar e sair da máquina.
Confirme também o objetivo esperado da passada de lixamento. A preparação para acabamento é diferente da correção da espessura do painel ou da remoção de um cordão de cola substancial. Se a correção necessária exceder a margem de folheado disponível, nenhum ajuste de pressão tornará essa operação segura. A correção deve ser feita em uma etapa anterior à aplicação do folheado ou exigir outro método de retrabalho.
Verifique as condições básicas da máquina antes de alterar a receita
Desligue e bloqueie a máquina, seguindo o procedimento de manutenção, antes de inspecionar as cintas, os pratos, os rolos ou os componentes do transportador. Faça ajustes durante a operação somente pelos controles e procedimentos autorizados pelo fabricante. Nunca coloque a mão na abertura de alimentação para firmar um painel ou verificar o contato.
Inspecione o transportador e a parte inferior da peça para detectar adesivo endurecido, lascas ou outros resíduos. Uma pequena saliência sob o painel pode elevar a face contra o abrasivo. Verifique o estado e o alinhamento do transportador, bem como o alinhamento entre o cabeçote de lixamento e a mesa de alimentação. Um cabeçote desalinhado pode remover mais material de um lado, mesmo quando o ajuste exibido parece correto.
Examine a sapata de pressão e os componentes de apoio em busca de desgaste irregular, bordas danificadas, instalação incorreta ou materiais de reposição diferentes da construção especificada. Uma sapata mais macia não é automaticamente mais segura: a maior flexibilidade pode permitir que o abrasivo passe sobre a borda do painel. Um conjunto de contato mais rígido pode concentrar pressão em outro ponto. Use a dureza, a geometria e o revestimento da sapata especificados para a aplicação.
Verifique também os rolos e as sapatas de retenção. Eles devem manter o transporte estável sem forçar o painel a uma condição de contato inadequada. Reduzir a pressão indiscriminadamente pode causar deslizamento ou alimentação instável, em vez de resolver o lixamento excessivo. Se a máquina não conseguir manter a peça firme no ajuste de lixamento pretendido, interrompa o trabalho e resolva essa limitação.
Reduza a intensidade de corte sem comprometer a estabilidade de avanço
Em uma máquina com vários cabeçotes, identifique qual deles causa o dano. Um cabeçote de acabamento não consegue compensar o folheado já removido por um rolo de contato agressivo. Quando o sistema de controle e o procedimento operacional permitirem, teste os cabeçotes separadamente em material sacrificial representativo.
Para cabeçotes com controle de espessura, comece por uma referência verificada e aproxime-se de um contato leve usando o método de ajuste do fabricante. Para pratos controlados por pressão, comece com um ajuste conservador aprovado. A altura da máquina, o ajuste de remoção de material, a pressão da sapata e a pressão de retenção são variáveis distintas; alterar uma não corrige necessariamente as outras.
Faça um ajuste por vez e registre-o. Se uma pressão de lixamento menor proteger as bordas, mas deixar parte da face sem contato, investigue a geometria do painel ou o alinhamento do cabeçote antes de aumentar a pressão novamente. Forçar o contato em toda a superfície de um painel irregular pode remover o folheado nas áreas mais altas.
Escolha um abrasivo que corte bem com baixa pressão
Um abrasivo grosso pode remover a margem disponível da face antes que o operador perceba um defeito evidente. No entanto, uma cinta excessivamente fina e carregada pode cortar mal, levando ao aumento da pressão ou à repetição de passadas. O objetivo prático é usar uma sequência de abrasivos adequada que produza o acabamento necessário com remoção mínima de material.
Por exemplo, P180 ou P220 podem ser adequados para algumas operações de acabamento de folheados, mas nenhum deles é um ponto de partida universal. A espécie de madeira, os riscos existentes, a espessura do folheado, a construção do abrasivo e os requisitos do revestimento determinam a sequência. Uma cinta fina não removerá com eficiência riscos profundos deixados por uma passada anterior desnecessariamente agressiva.
Verifique se há carregamento, vitrificação, danos na emenda e desgaste irregular. Uma cinta nova pode cortar de forma mais agressiva do que a cinta desgastada que substitui; por isso, valide novamente o ajuste após a troca. Não compense o desgaste do abrasivo aumentando a pressão e depois mantenha esse ajuste ao instalar uma cinta nova.
Considere a velocidade de avanço e a velocidade da cinta como partes do mesmo processo
Reduzir a velocidade do transportador aumenta o tempo de contato e pode aumentar a remoção de material e o aquecimento. Portanto, não é uma solução padrão para o lixamento excessivo das bordas. Uma velocidade de avanço mais alta pode reduzir a exposição, mas somente dentro da faixa que mantenha o transporte estável e produza o padrão de riscos necessário.
Se a velocidade da cinta abrasiva for ajustável, siga as orientações operacionais dos fornecedores da máquina e do abrasivo. Teste as alterações de velocidade junto com os ajustes de pressão e contato, em vez de presumir que um único controle determina a remoção de material. Evite usar passadas repetidas, sem medições, como substituto de um ajuste adequado: cada passada consome mais do folheado restante.
Corrija o contato nas bordas de entrada e de saída
Uma faixa transversal de dano na frente ou atrás do painel exige uma verificação específica do tempo de atuação da sapata de pressão. Em máquinas com pratos controlados eletronicamente, a detecção do painel e o movimento do transportador determinam quando a pressão é aplicada e liberada. Se a pressão começar cedo demais ou permanecer por muito tempo, o abrasivo pode atacar uma borda com apoio insuficiente.
Verifique o funcionamento, a limpeza e a calibração dos sensores, assim como os parâmetros inseridos para a peça ou o controle das bordas. Termos como “atraso”, “avanço” ou “deslocamento” não são usados da mesma forma em todas as máquinas; consulte o manual para determinar qual ajuste altera o ponto real de contato. Aumentar um valor sem entender sua função pode piorar o defeito.
Quando o sistema permitir, defina uma pequena margem sem pressão na entrada e na saída e, em seguida, confirme o resultado em painéis sacrificiais. Uma margem de exclusão excessiva pode deixar uma faixa sem lixar, que se torna visível após o revestimento. O ajuste correto protege a borda e ainda atende aos requisitos da superfície; não significa simplesmente escolher a maior margem disponível.
Pratos segmentados também podem controlar a pressão perto das bordas longitudinais, mas sua eficácia depende da largura dos segmentos, da detecção do painel e da posição real da peça. Um painel estreito ou desalinhado pode não receber a proteção prevista. Verifique quais segmentos estão ativos, em vez de presumir que a função de “proteção das bordas” garanta um lixamento seguro.
Máquinas sem desengate controlado nas bordas oferecem menos possibilidades para gerenciar essas transições. Verifique o apoio na entrada e na saída, o estado dos rolos e as dimensões permitidas para a peça. Não improvise suportes ou dispositivos de apoio, a menos que o fabricante da máquina aprove o conjunto e o método de fixação.
Valide a correção com um teste controlado
Use painéis de teste com o mesmo folheado, núcleo, sistema adesivo, dimensões e condições de prensagem do material de produção. Uma placa de madeira maciça espessa pode confirmar o funcionamento básico da máquina, mas não demonstra que uma face fina folheada resistirá ao processo.
- Registre as condições iniciais. Anote a orientação do painel, as leituras de espessura, a especificação e o estado do abrasivo, os ajustes dos cabeçotes, a velocidade de avanço e os ajustes de controle das sapatas.
- Faça uma alteração conservadora. Escolha-a com base no padrão de defeito observado, em vez de reduzir todos os ajustes ao mesmo tempo.
- Inspecione após uma passada. Use iluminação rasante para examinar o perímetro, os cantos, o padrão de riscos e as transições entre as áreas lixadas e protegidas.
- Meça e compare. Confira novamente os pontos de espessura marcados, lembrando que as medições da espessura total podem não detectar pequenas alterações na camada de folheado.
- Confirme a aparência final. Quando for viável, aplique o acabamento previsto a uma amostra de teste. Um lixamento incompleto ou um padrão de riscos irregular pode ficar mais visível após o revestimento.
Valide o ajuste nas variações representativas de espessura, e não apenas no painel mais plano do lote. Se um ajuste proteger os painéis finos, mas deixar os mais espessos insuficientemente lixados, a variação do material recebido pode exceder a faixa do processo. Classificar o material ou melhorar o controle de espessura nas etapas anteriores é mais confiável do que tornar a passada de lixamento cada vez mais agressiva.
Mantenha a solução estável diante das mudanças na produção
Depois de obter um resultado aceitável, salve a receita completa, não apenas a espessura nominal do painel. Inclua o tipo e a granulação do abrasivo, o estado aprovado da cinta, a configuração dos cabeçotes, os ajustes de pressão, a velocidade de avanço e os parâmetros de controle das bordas. Guarde uma amostra aprovada para tornar as comparações posteriores menos subjetivas.
Repita as verificações da primeira peça após trocar a cinta, fazer manutenção no prato, mudar o material ou alterar a espessura do painel. Se um problema nas bordas voltar com uma receita que antes funcionava, verifique o desgaste, a contaminação, a calibração e o material recebido — não apenas acrescente outro ajuste de pressão.
O limite prático é claro: se a remoção dos riscos restantes expuser o substrato, ou se os ajustes seguros não conseguirem acomodar a variação dos painéis, continuar lixando não é a solução. Proteger as bordas do folheado depende de manter a remoção necessária dentro da margem disponível na face e de garantir contato apoiado e controlado durante toda a passada.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.