


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que causa o retorno elástico após a prensagem a quente de compensado curvado?
O retorno elástico após a prensagem a quente de compensado curvado ocorre porque as lâminas ainda contêm tensões elásticas de flexão quando o molde as libera. As camadas coladas resistem a essa recuperação, mas não necessariamente a eliminam. Um retorno elástico excessivo ocorre quando a composição armazena tensão em excesso, o adesivo ainda não desenvolveu resistência suficiente no momento da liberação ou as mudanças de umidade e temperatura movimentam o painel após a prensagem.
A distinção mais útil para a investigação é quando a forma muda. Uma curva que se abre imediatamente indica recuperação elástica, movimentação da linha de cola ou retenção inadequada durante a fixação. Um painel que muda ao longo das horas seguintes exige atenção especial ao resfriamento, à redistribuição da umidade e ao desenvolvimento da resistência do adesivo. Aumentar a pressão ou prolongar o ciclo sem fazer essa distinção pode deixar a causa real sem solução.
Diferencie o retorno elástico do empenamento e da falha de colagem
O verdadeiro retorno elástico é o movimento de volta em direção à forma original, mais plana, das lâminas. Em um painel curvado simples, o raio aumenta após a liberação. Torção, arqueamento transversal ou elevação de uma borda mais do que a outra indicam um desequilíbrio adicional na composição, na distribuição de umidade, no aquecimento ou no contato com o ferramental.
A delaminação é um defeito diferente, embora possa ocorrer juntamente com o retorno elástico. Vãos visíveis, bolhas ou separação entre as lâminas indicam que a união falhou localmente. Um painel também pode perder curvatura devido à movimentação em uma linha de cola fraca sem apresentar uma abertura visível evidente. Portanto, a inspeção da forma, por si só, não pode confirmar uma colagem adequada.
Registre a curva em etapas consistentes: logo após a remoção segura, depois do resfriamento e após um período de condicionamento definido. Use os mesmos suportes, pontos de medição e orientação do painel em todas as ocasiões. Uma peça flexível pode mudar de forma sob o próprio peso, fazendo com que medições inconsistentes pareçam uma variação do processo.
Para um arco simples, um dispositivo de verificação com vão fixo pode acompanhar a flecha no centro. Uma redução da flecha no mesmo vão indica uma curva mais plana. Para peças complexas, use pontos de referência definidos ou um gabarito de verificação, em vez de avaliar o perfil visualmente.
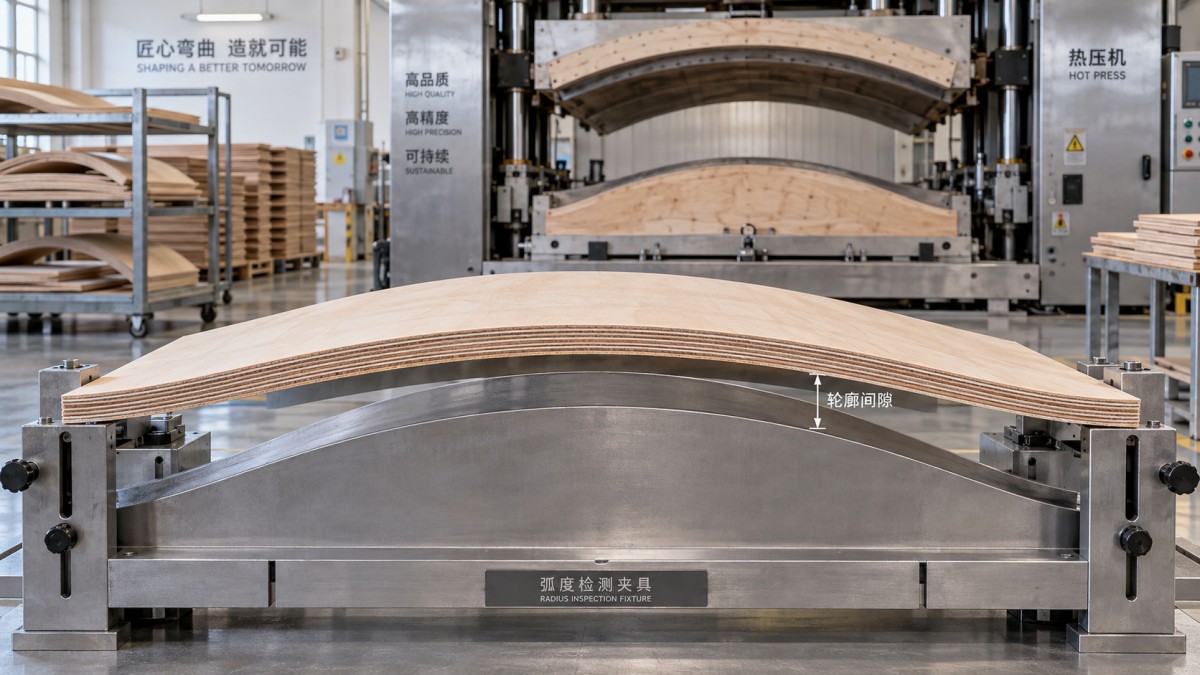
As lâminas mantêm a tendência de se endireitar
Dentro do molde, a parte externa de uma curva é tracionada, enquanto a parte interna é comprimida. O calor e a umidade tornam a madeira mais fácil de deformar, mas a prensagem a quente não elimina automaticamente todas essas tensões. Quando o molde se abre, as lâminas tentam se recuperar, enquanto o adesivo e a estrutura laminada resistem a esse movimento.
A espessura individual da lâmina é importante, não apenas a espessura final do painel. Para um determinado raio de curvatura, lâminas mais espessas sofrem maior deformação de flexão ao longo de sua espessura. Portanto, substituir várias lâminas finas por um número menor de lâminas espessas pode alterar o retorno elástico, mesmo quando as dimensões finais do painel permanecem semelhantes. Raios menores aumentam ainda mais a exigência de conformação e podem introduzir trincas ou danos por compressão.
Verifique se o problema de retorno elástico começou após uma alteração na espessura, espécie, fornecedor ou qualidade da fibra da lâmina. A densidade, a rigidez, o desvio da fibra e os defeitos afetam o comportamento de conformação. Uma receita de prensagem qualificada para uma especificação de lâmina não deve ser considerada automaticamente adequada para outra.
A composição também determina como essas tensões se equilibram. A direção da fibra altera a rigidez à flexão, e uma disposição desequilibrada pode associar o retorno elástico à torção. Quando o projeto da peça permitir, a simetria em relação ao plano médio do painel ajuda a reduzir o desequilíbrio. Faces decorativas, camadas cruzadas e camadas estruturais devem seguir a construção aprovada, em vez de serem reorganizadas para facilitar o carregamento.
Se um painel bem colado se abre repetidamente em uma quantidade semelhante, o problema pode ser a recuperação esperada daquela construção específica, e não uma prensa instável. Essa distinção é importante antes de alterar um adesivo ou uma configuração da máquina que anteriormente eram confiáveis.
A umidade afeta tanto a conformação quanto a estabilidade dimensional
A umidade da lâmina influencia a flexibilidade, a transferência de calor, o comportamento do adesivo e a movimentação após a prensagem. Lâminas muito secas podem resistir à conformação em raios estreitos e desenvolver danos. O excesso de umidade pode complicar a cura, aumentar a pressão de vapor e deixar o painel vulnerável a alterações dimensionais à medida que seca.
A uniformidade é tão importante quanto a leitura média. Uma pilha contendo lâminas de face secas e camadas internas mais úmidas pode apresentar uma média aceitável e ainda assim comportar-se de maneira desigual. Diferenças entre as duas faces ou entre áreas da mesma folha criam contrações e tensões desiguais.
Meça lâminas representativas antes da aplicação da cola, incluindo material de diferentes posições nas pilhas armazenadas. Use um método adequado para lâminas finas, com as correções apropriadas para a espécie e a temperatura. As leituras do medidor em folhas finas podem ser influenciadas pelo material abaixo delas; portanto, mantenha o procedimento de medição consistente e confirme resultados questionáveis com um método de referência apropriado.
Não adote uma meta universal de umidade proveniente de um processo de compensado não relacionado. A faixa aceitável depende da madeira, do adesivo, da construção do painel e do programa de prensagem qualificado. A água introduzida pelo adesivo também é importante, especialmente quando a taxa de aplicação muda.
A movimentação retardada fornece uma indicação útil. Se a curva estiver estável após o resfriamento, mas mudar durante o armazenamento, compare as condições de armazenamento com a condição de umidade do painel. A exposição desigual das duas faces — por exemplo, uma face contra uma superfície e a outra exposta ao ar em movimento — pode produzir uma distorção confundida com um retorno elástico puramente mecânico.
A temperatura da platina não comprova que as linhas de cola estejam curadas
Em uma prensa quente para compensado curvado, a temperatura exibida descreve a localização do sensor, não necessariamente a linha de cola mais fria. O calor precisa atravessar o ferramental e o conjunto de lâminas. A espessura do painel, a temperatura inicial do material, a construção do molde e a qualidade do contato influenciam a rapidez com que as camadas internas atingem as condições necessárias para a cura.
Assim, um painel pode apresentar superfícies externas quentes enquanto suas uniões internas permanecem insuficientemente curadas. Se a retenção for removida nesse momento, as tensões de flexão armazenadas podem movimentar as camadas antes que o adesivo desenvolva resistência adequada.
Quando for necessário verificar a temperatura interna, use um sensor corretamente posicionado em um ensaio controlado ou em um conjunto sacrificial. Siga os procedimentos de segurança da máquina e um método de medição que não crie uma lacuna enganosa na linha de cola. Compare o histórico de temperatura com os requisitos do fornecedor do adesivo; não considere simplesmente atingir uma temperatura especificada como prova de cura completa.
A preparação e a aplicação do adesivo merecem o mesmo nível de atenção que o aquecimento:
- Confirme a resina especificada, a proporção de endurecedor, o procedimento de mistura e a vida útil da mistura.
- Verifique a taxa de aplicação por meio de medição, e não apenas pela aparência visual.
- Mantenha os tempos de montagem aberta e fechada dentro dos limites de processamento do adesivo.
- Inspecione as superfícies das lâminas quanto a contaminação, umectação inadequada ou rugosidade excessiva.
- Use uma verificação apropriada da qualidade da colagem para diferenciar uma cura insuficiente de outros defeitos de colagem.
Uma quantidade insuficiente de adesivo pode deixar a cobertura incompleta. Uma aplicação excessiva pode adicionar água ou produzir uma condição da linha de cola fora do processo qualificado. Uma prensagem mais longa não é uma correção confiável para uma mistura incorreta, um adesivo vencido ou uma preparação inadequada da superfície.
A pressão deve criar contato, e não apenas uma leitura mais alta no manômetro
A pressão coloca as lâminas e as linhas de cola em contato íntimo e mantém o conjunto contra o contorno desejado. Uma pressão insuficiente ou desigual pode deixar áreas mal coladas ou formadas de maneira incompleta. Entretanto, uma leitura hidráulica correta não comprova que todas as partes de um painel curvado recebam pressão adequada.
A pressão do sistema hidráulico não é a mesma que a pressão na peça. A relação depende da área do cilindro, da geometria da máquina, do ferramental e da área efetivamente carregada. Moldes curvados introduzem variações adicionais porque a direção da carga e o contato local diferem ao longo do perfil.
Inspecione o encaixe, o alinhamento, a limpeza, o desgaste e a condição totalmente fechada do molde. Um conjunto pode formar uma ponte sobre uma seção estreita enquanto outras áreas alcançam contato firme. Sobreposições de lâminas, resíduos presos ou variações de espessura também podem concentrar a carga e deixar áreas vizinhas subcomprimidas.
Aumentar a pressão indiscriminadamente pode esmagar a madeira, alterar a espessura ou deslocar o adesivo em excesso. Da mesma forma, configurações mais quentes podem danificar o material ou exceder a janela de processamento do adesivo. As alterações devem permanecer dentro dos limites da máquina, do molde, da madeira e do adesivo estabelecidos para a aplicação.
A liberação e o resfriamento podem alterar um resultado que, de outra forma, seria adequado
Um painel quente não é mecanicamente equivalente a um painel resfriado. A rigidez da madeira e o comportamento do adesivo variam com a temperatura, e alguns sistemas adesivos apresentam resistência limitada a tensões sustentadas enquanto estão quentes. Uma união pode estar suficientemente desenvolvida para uma condição de manuseio, mas não para o armazenamento imediato sem suporte sob as forças de recuperação do painel.
Se a perda de forma se concentrar entre a abertura da prensa e o resfriamento completo, avalie a sequência de liberação e manuseio. Um dispositivo de resfriamento correspondente pode ajudar a manter a geometria quando o processo exigir isso. Ele deve apoiar o contorno pretendido sem impor uma curva diferente ou causar resfriamento desigual.
O resfriamento sob retenção não substitui uma cura adequada. Ele também não pode impedir uma movimentação posterior causada por uma grande alteração de umidade. Seu valor deve ser verificado comparando painéis idênticos resfriados com e sem suporte controlado.
Verifique também a existência de cargas de manuseio não intencionais. Apoiar uma peça quente contra uma parede, empilhar peças que não se encaixam corretamente ou apoiar apenas as extremidades pode alterar o perfil enquanto o conjunto ainda estiver vulnerável à deformação.
Use o padrão do defeito para escolher a próxima verificação
As medições do retorno elástico tornam-se mais úteis quando relacionadas à localização e ao momento em que ocorrem. Os padrões a seguir ajudam a restringir a investigação, mas nenhum deles constitui um diagnóstico por si só.
Estabilize o processo antes de compensar o molde
Comece um ensaio controlado a partir de uma linha de base documentada: especificação e faixa de umidade das lâminas, sequência de montagem, lote e aplicação do adesivo, tempos de montagem, configurações da prensa, temporização real do ciclo e método de resfriamento. Meça mais de um painel para que a variação normal não seja confundida com uma melhoria.
Altere uma variável relevante de cada vez. Se houver suspeita de aquecimento interno insuficiente, investigue o histórico de temperatura e o programa de cura sem alterar simultaneamente a construção das lâminas e a pressão. Se houver suspeita de variação de umidade, compare material condicionado sob as mesmas condições de prensagem qualificadas. Isso mantém o resultado interpretável.
Pode permanecer algum retorno elástico repetitivo mesmo com lâminas adequadas, uniões sólidas e processamento controlado. Nesse caso, a compensação do ferramental — conformando a uma curva ligeiramente mais fechada — pode ser apropriada. A correção deve ser estabelecida para a composição real e medida após o período acordado de resfriamento e condicionamento; não se trata de uma porcentagem universal.
Compensar um processo instável apenas incorpora sua variação ao ferramental. O objetivo prático é obter uma curva que permaneça dentro da tolerância após a liberação, o resfriamento e o condicionamento, com a integridade da colagem verificada. Quando essas condições forem repetíveis, qualquer correção geométrica restante terá uma base confiável.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.