

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quanto espaço de oficina é necessário para equipamentos de marcenaria?
O espaço necessário para equipamentos de marcenaria é determinado pela área ocupada pela máquina, acrescida do espaço necessário para alimentar o material, remover as peças acabadas, realizar ajustes, coletar pó e movimentar-se com segurança pela área de trabalho. Uma máquina que ocupa uma pequena área no piso pode exigir uma longa zona livre ao processar painéis, portas, madeira maciça ou molduras longas. Planejar apenas com base nas dimensões externas é um dos motivos mais comuns pelos quais uma oficina parece apertada após a instalação.
Uma oficina compacta que trabalha com peças curtas e componentes ocasionais de armários pode funcionar com uma disposição limitada de máquinas. Uma oficina que corta painéis de tamanho completo ou produz componentes longos de mobiliário precisa de muito mais comprimento livre no piso, mesmo quando as próprias máquinas são semelhantes. Portanto, a pergunta útil não é simplesmente: “Quanto espaço de oficina é necessário para equipamentos de marcenaria?” É: “Quanto espaço de trabalho livre cada operação exige quando o material entra, passa pela máquina e segue para o próximo processo?”
Comece pela área operacional, não pela área ocupada pela máquina
Toda máquina para marcenaria tem uma área física ocupada, mas sua área operacional é maior. Essa área inclui espaço de entrada, espaço de saída, folga lateral, acesso aos controles, espaço para manutenção e o trajeto usado para mover o material entre as operações. Para máquinas que processam tábuas longas, os requisitos de entrada e saída frequentemente excedem o corpo da máquina em várias vezes.
Por exemplo, uma desempenadeira ou plaina desengrossadeira pode ser fisicamente compacta, mas uma tábua longa precisa de um trajeto reto de aproximação e saída. Uma serra circular de mesa precisa de espaço aberto à frente e atrás da lâmina para cortar longitudinalmente chapas ou madeira maciça longa. Uma serra circular de mesa deslizante precisa de folga de deslocamento ao longo do carro deslizante, além de largura suficiente para que um painel seja apoiado sem atingir uma parede, coluna, estante ou máquina adjacente.
Use a maior peça prevista na produção normal ao definir essas zonas. Projetar com base em uma travessa curta de armário enquanto se manuseiam regularmente chapas ou tábuas de comprimento total cria um layout que funciona apenas em condições ideais. O material poderá então precisar ser girado, transportado ao redor dos equipamentos ou posicionado temporariamente nos corredores, retardando o trabalho e aumentando a probabilidade de danos às bordas dos painéis e às superfícies usinadas.
As dimensões da máquina e as dimensões do material respondem a perguntas diferentes
A especificação de uma máquina informa onde o equipamento pode ser instalado. As dimensões do material informam se ele pode ser utilizado com eficiência após a instalação. Ambas devem ser consideradas em conjunto.
A tabela não fornece uma fórmula fixa de área de piso, pois a necessidade real varia conforme a gama de peças. Ela mostra por que os equipamentos não podem ser organizados como se cada item fosse um simples retângulo em uma planta baixa.
Reserve espaço para todo o percurso de produção
O espaço de marcenaria é utilizado tanto pelo fluxo de materiais quanto pelas máquinas. Uma sequência típica pode incluir armazenamento de madeira ou painéis, corte, processamento de bordas, furação ou fresagem, lixamento, montagem, acabamento e embalagem. Cada transferência precisa de um local onde as peças possam aguardar sem bloquear um corredor ou interferir na próxima operação.
Pequenos lotes de móveis sob medida podem tolerar alguma armazenagem temporária se os componentes forem processados em pequenos lotes. A produção repetitiva de armários, portas ou painéis exige um espaço de reserva mais planejado. Uma pilha de painéis cortados aguardando a aplicação de fita de borda deve ter uma posição protegida perto da próxima máquina, permitindo ainda o acesso à serra, aos painéis de controle e às conexões de extração de pó.
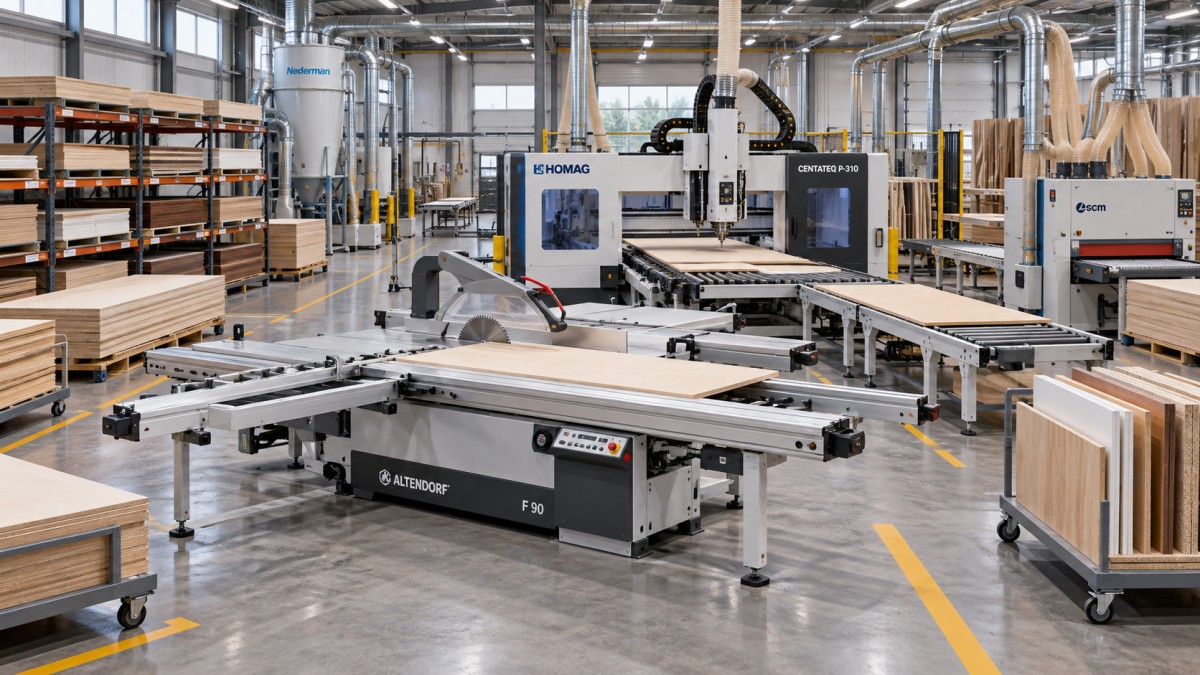
Um layout prático normalmente acompanha a direção do deslocamento do material, em vez de organizar as máquinas apenas por tamanho. Equipamentos de corte transversal e dimensionamento de painéis costumam ficar próximos ao armazenamento de matéria-prima. Em seguida vêm as estações de usinagem e depois as áreas de lixamento e montagem. A ordem exata varia conforme o produto e o processo, mas deslocamentos desnecessários de retorno são um sinal de alerta. Se um painel precisa atravessar repetidamente a oficina para chegar à próxima máquina, o layout está consumindo área de piso sem gerar valor.
Há uma diferença importante entre um trajeto que parece curto no papel e outro que é viável com material real. Uma linha livre entre duas máquinas pode desaparecer quando se incluem carrinhos, pilhas de painéis, sobras de corte, grampos, mangueiras móveis de extração ou acesso para manutenção. Marcar o fluxo pretendido no piso antes da instalação final revela esses conflitos antecipadamente.
Os requisitos de espaço mudam conforme o material processado
Madeira maciça, compensado, MDF, aglomerado, painéis revestidos com lâmina e componentes montados geram diferentes exigências de espaço. Madeira longa requer deslocamento linear livre. Chapas exigem amplo espaço para giro e apoio. Painéis frágeis revestidos com lâmina precisam de armazenamento temporário protegido para que seus cantos não sejam lascados. Painéis pesados frequentemente exigem carrinhos ou assistência de elevação, o que aumenta a largura dos corredores e a folga para manobras.
A espessura do material também afeta o manuseio. Peças espessas de madeira dura podem ser pesadas e difíceis de manusear mesmo quando estreitas. Painéis grandes, porém finos, podem flexionar, tornando difícil guiá-los por uma serra ou coladeira de borda quando há apoio insuficiente na entrada ou na saída. Uma planta baixa que acomoda o tamanho nominal do painel, mas não deixa espaço para uma mesa de apoio, suporte de roletes ou carrinho de retorno, ainda pode resultar em uma operação ineficiente.
A gestão das sobras de corte também merece atenção. As estações de corte geram tiras, aparas e peças rejeitadas. Sem uma área definida para sobras reutilizáveis e coleta de resíduos, esses materiais acabam nos corredores. O resultado é frequentemente confundido com falta de área total na oficina, quando o verdadeiro problema é que o layout não reservou espaço para os subprodutos da usinagem.
A folga ao redor dos equipamentos tem várias finalidades
O espaço aberto ao redor de uma máquina não deve ser considerado espaço não utilizado. Ele desempenha várias funções distintas, e reuni-las todas em uma única passagem estreita normalmente causa problemas.
- Folga de trabalho permite que o material seja posicionado, apoiado e removido sem entrar em contato com equipamentos próximos.
- Folga de acesso mantém controles, guias, proteções, pontos de ajuste e paradas de emergência acessíveis.
- Folga de manutenção proporciona espaço suficiente para trocar lâminas, correias, cabeçotes de corte, rolamentos, filtros ou componentes elétricos quando a manutenção é necessária.
- Folga de transporte acomoda transpaleteiras, carrinhos, empilhadeiras quando aplicável e o trajeto de giro de materiais carregados.
- Folga para extração de pó evita que dutos, mangueiras flexíveis, registros de controle e recipientes de coleta sejam comprimidos em espaços que não podem ser inspecionados ou limpos.
Essas necessidades se sobrepõem apenas parcialmente. Uma passagem estreita pode permitir que alguém alcance um interruptor, mas ainda impedir a abertura de um painel da máquina para manutenção. Uma máquina pode ter espaço suficiente para o corte normal, mas não dispor de um trajeto prático para remover uma peça grande após a usinagem. Avaliar cada lado de cada máquina conforme sua finalidade real é mais confiável do que aplicar uma única medida de folga em todos os lugares.
Oficinas pequenas precisam de layouts flexíveis, não de layouts comprimidos
Quando o espaço é limitado, a escolha dos equipamentos e a disciplina de layout são mais importantes do que simplesmente posicionar as máquinas mais próximas umas das outras. Bases móveis, suportes de saída dobráveis, armazenamento montado na parede e superfícies de trabalho compartilhadas podem tornar funcional uma oficina compacta. No entanto, a mobilidade deve resolver conflitos ocasionais, e não se tornar uma necessidade diária de mover várias máquinas antes de cada trabalho.
Máquinas que não são usadas ao mesmo tempo podem, em alguns casos, compartilhar uma área de saída. Uma serra circular de mesa e uma plaina podem usar uma zona aberta quando suas direções de alimentação estão alinhadas e o fluxo de trabalho permite isso. Essa disposição falha quando ambas as máquinas são necessárias continuamente ou quando a área compartilhada se torna um local de armazenamento. A folga compartilhada é útil somente quando sua disponibilidade é controlada.
O armazenamento vertical pode liberar um espaço valioso no piso, especialmente para chapas, gabaritos, moldes, grampos e ferramentas. Ele deve ser posicionado de modo que o material armazenado não obstrua o trajeto de carregamento de uma máquina. Armazenar painéis perto da estação de corte reduz a distância de transporte, mas uma estante colocada diretamente atrás de uma serra pode eliminar o espaço de saída necessário para os mesmos painéis.
Planeje a instalação antes da chegada das máquinas
O espaço da oficina também deve acomodar a entrega e a instalação. Grandes máquinas para marcenaria podem chegar sobre estrados ou em embalagens protetoras muito maiores que sua área final ocupada. Aberturas de portas, entradas de carga, vigas do teto, cantos internos e transições de piso devem ser verificados antes da entrega. Uma máquina que cabe em seu local final ainda pode ser impossível de transportar pelo edifício nas condições em que foi enviada.
A condição do piso é igualmente relevante. Equipamentos pesados precisam de uma superfície estável e nivelada para que mesas, deslizantes, guias e sistemas de alimentação possam ser ajustados com precisão. Pisos irregulares podem dificultar o nivelamento das máquinas e fazer com que equipamentos móveis rolem ou se desloquem. Canais de drenagem, rachaduras no piso, tetos baixos e instalações suspensas podem limitar onde máquinas longas ou equipamentos de manuseio de chapas podem ser instalados.
Quadros elétricos, linhas de ar comprimido, dutos de pó e equipamentos de extração ocupam espaço físico e devem constar no layout desde o início. Deixar esses sistemas para depois de posicionar as máquinas frequentemente resulta em longos percursos de dutos, curvas acentuadas, painéis de manutenção bloqueados ou mangueiras atravessando trajetos de materiais. O roteamento dos dutos de extração também afeta a altura livre do teto e pode influenciar onde uma máquina é mais prática, mesmo quando a planta baixa parece flexível.
Reserve capacidade para manutenção e trocas de configuração
Uma oficina muito compacta pode funcionar quando todas as máquinas estão operando normalmente, mas se tornar difícil de manter quando uma correia precisa ser substituída ou uma guia exige calibração. Portas de acesso, pontos de lubrificação, gabinetes elétricos e coifas de pó precisam de espaço para abrir e ser inspecionados. Algumas máquinas exigem a remoção de componentes pela lateral ou pela parte traseira durante a manutenção; posicionar esse lado diretamente contra uma parede pode transformar uma tarefa rotineira em uma grande reorganização.
As atividades de ferramentas e preparação também precisam de um local próprio. Lâminas de serra, cabeçotes de corte, fresas, cintas de lixa, medidores e ferramentas de ajuste de guias devem ser armazenados perto do processo relevante, sem ficarem sobre as mesas das máquinas. Quando as ferramentas de preparação não têm um local designado, elas tendem a ocupar justamente as superfícies necessárias para o apoio do material.
A futura expansão deve ser considerada em termos de fluxo de trabalho, e não de metragem quadrada vazia. Um canto reservado só é útil se puder ser conectado à alimentação elétrica, à extração e ao fluxo de materiais. Adicionar uma máquina ao final de uma linha pode exigir mais do que a área sob ela; também pode exigir maior espaço de armazenamento temporário, uma ramificação de duto revisada e um trajeto desobstruído para o material de entrada.
Uma forma prática de calcular a área necessária
Comece listando cada máquina, suas dimensões instaladas, sua maior peça de trabalho habitual e a direção em que o material se move através dela. Desenhe a área ocupada pela máquina em escala. Em seguida, adicione retângulos ou faixas para entrada, saída, manuseio lateral, acesso para manutenção e transporte. Essas zonas só podem se sobrepor quando a mesma área não for necessária ao mesmo tempo.
Em seguida, adicione armazenamento de materiais, locais para produtos em processo, bancadas de montagem, equipamentos de coleta de pó e gestão de resíduos. Não presuma que faixas estreitas de piso não atribuídas formarão corredores utilizáveis. Elas precisam ser contínuas e suficientemente largas para a forma como os materiais realmente se deslocam. Por fim, percorra o trajeto proposto usando como referência a maior tábua, painel ou componente montado previsto.
Se o plano só funciona quando todas as superfícies estão vazias e todas as peças são manuseadas manualmente, ele é apertado demais para uma produção diária confiável. Uma oficina de marcenaria funcional deixa espaço intencional para fluxo de materiais, preparação, limpeza, manutenção e o trabalho ocasional de grandes dimensões que revela se o layout foi projetado para o trabalho real, e não apenas para os contornos das máquinas.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.