


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quais máquinas para trabalhar madeira reduzem o retrabalho no corte?
Um corte limpo e repetível começa com uma máquina que mantém a peça de trabalho firmemente fixada, guia-a com precisão e deixa uma borda que exige pouca correção antes da próxima operação. Para chapas, madeira maciça, painéis folheados e placas laminadas, a melhor escolha raramente é uma única serra “mais potente”. O retrabalho diminui quando o método de corte corresponde ao material, ao tamanho da peça, à tolerância exigida e ao processo subsequente.
Entre as máquinas para trabalhar madeira, serras para painéis, serras de mesa deslizante, serras seccionadoras, serras de corte transversal de precisão e routers CNC de nesting reduzem o retrabalho de diferentes formas. Uma máquina que produz excelentes painéis laterais de armários pode ser ineficiente para travessas curtas de madeira dura; uma serra adequada para o corte bruto de madeira espessa pode causar lascamento excessivo em folheados acabados. Selecionar o equipamento de corte correto significa identificar a origem do trabalho de correção atual: dimensões imprecisas, bordas lascadas, peças fora de esquadro, baixa repetibilidade ou peças difíceis de posicionar durante a montagem.
Comece pelo defeito, não pelo nome da máquina
O “retrabalho de corte” muitas vezes parece um único problema, mas possui várias causas distintas. Um painel que fica maior em uma extremidade pode indicar desalinhamento da guia, contaminação da mesa ou controle inadequado de pressão. Um painel com o tamanho correto, mas com lascas ao longo da linha de corte, geralmente envolve a seleção da lâmina, o riscador, a direção de avanço ou material sem suporte. Uma peça que mede corretamente, mas falha durante a montagem, pode ter um problema relacionado ao esquadro, e não ao comprimento.
Antes de trocar o equipamento, separe o defeito observando onde e quando ele aparece:
- Desvio dimensional repetido em um lote normalmente resulta de um batente impreciso, movimento da guia, erro de calibração ou uma borda de referência instável.
- Dimensões diferentes em peças nominalmente idênticas geralmente indicam posicionamento inconsistente, movimento do material durante o corte ou uma sequência de corte que altera a face de referência.
- Lascamento em melamina, folheado ou laminado frequentemente é um problema de lâmina e suporte, embora o alinhamento incorreto do riscador possa produzir a mesma aparência em serras para painéis.
- Marcas de queima e uma parede lateral áspera em madeira dura podem resultar de uma lâmina cega ou inadequada, folga insuficiente entre os dentes, excentricidade da lâmina ou pressão de avanço que força o material contra a lâmina.
- Peças que ficam em esquadro na máquina, mas não na montagem podem apresentar madeira empenada, referências de borda inconsistentes ou uma sequência incorreta entre corte longitudinal, corte transversal e usinagem.
Essa distinção é importante porque substituir uma serra básica por um modelo mais automatizado não corrigirá um flange de lâmina danificado, uma superfície deslizante suja ou material deformado usado como referência supostamente reta. A escolha da máquina deve eliminar a fonte real da variação.
Serras para painéis para processamento preciso de chapas
Para componentes de armários, painéis de móveis, prateleiras, portas e peças retangulares semelhantes, uma serra para painéis costuma ser a forma mais direta de reduzir o retrabalho. Sua vantagem é o suporte controlado em toda a extensão de uma chapa grande e uma referência de corte repetível. A peça permanece estável enquanto o carro da serra e o sistema de guia estabelecem o corte, reduzindo a tendência de placas grandes torcerem, cederem ou se desviarem durante o movimento.
Uma serra seccionadora horizontal é particularmente eficaz quando muitas peças retangulares idênticas precisam ser produzidas a partir de aglomerado, MDF, compensado, placas revestidas de melamina ou painéis laminados. A viga de pressão mantém a pilha fixa durante o ciclo de corte, enquanto as dimensões programadas reduzem medições manuais repetidas. Isso só é útil quando as placas recebidas são suficientemente consistentes para serem empilhadas e quando o plano de corte não exige manuseio frequente de peças individuais. Laminados decorativos finos e superfícies de alto brilho ainda exigem condição correta da lâmina e configuração do riscador; a automação não torna aceitável uma geometria de dentes inadequada.
Uma serra vertical para painéis pode ser adequada para espaços de chão limitados ou corte intermitente de painéis. Ela pode melhorar substancialmente o controle em comparação com o manuseio manual em uma serra de mesa convencional, especialmente para chapas grandes. Suas limitações se tornam importantes quando há tolerâncias rigorosas em lotes, listas de corte complexas ou grandes volumes. A grade de suporte, o sistema de medição e a condição de fixação da peça devem ser avaliados com cuidado, pois pequenos erros acumulados se tornam visíveis na montagem de armários.
Para trabalhos com painéis, a unidade riscadora merece tanta atenção quanto a lâmina principal. Em placas revestidas, o riscador realiza um pré-corte raso na face de saída para que a lâmina principal não levante a superfície decorativa. O rasgo do riscador deve estar alinhado com o rasgo da lâmina principal. Se for muito estreito, podem permanecer lascas em uma borda; se for muito largo, o risco pode ficar visível além do corte principal. Uma alteração na espessura, no rasgo ou na posição de montagem da lâmina principal pode exigir o ajuste correspondente do riscador.
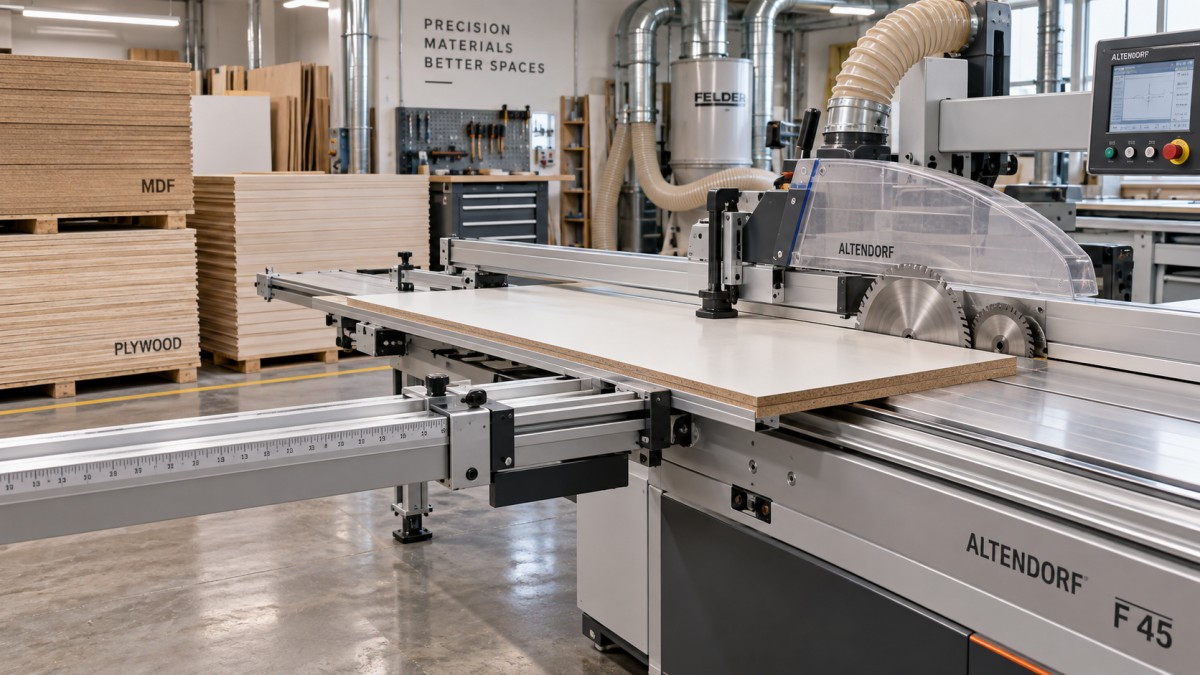
Por que uma serra de mesa deslizante continua valiosa para trabalhos variados
Uma serra de mesa deslizante reduz o retrabalho quando a produção inclui uma combinação variável de painéis, componentes de madeira maciça, cortes angulares e séries curtas. Seu carro deslizante apoia a peça durante o corte, em vez de exigir que o material se mova apenas sobre uma mesa fixa. Esse suporte é especialmente útil para chapas largas de compensado, componentes longos de armários e peças que devem permanecer em esquadro em relação a uma guia de corte transversal.
A máquina apresenta bom desempenho somente quando o carro, a guia de corte transversal e a guia longitudinal estão de acordo entre si. Uma guia de corte transversal ajustada precisamente a 90 graus não compensa um carro com folga ou uma guia longitudinal que não está paralela à lâmina. Antes de diagnosticar um defeito de corte como uma limitação da máquina, verifique o resultado com uma tábua de teste: faça o corte transversal de uma peça, gire uma metade contra a outra e inspecione a linha de junta. Uma abertura crescente revela um erro de esquadro mais claramente do que depender de uma única medição com fita métrica.
As serras de mesa deslizante costumam ser usadas incorretamente como máquinas de dimensionamento bruto para todas as peças. Essa abordagem pode aumentar o trabalho de correção se o primeiro corte for feito a partir de uma borda de fábrica danificada ou empenada. Estabeleça primeiro uma borda de referência reta e, em seguida, use-a de forma consistente nos cortes subsequentes. Para um componente estreito de madeira maciça, a ordem geralmente é aplainar uma face ou borda conforme necessário, cortar longitudinalmente na largura usando uma referência estável e cortar transversalmente no comprimento final a partir de uma extremidade já em esquadro. Inverter essas referências pode produzir peças que parecem corretas individualmente, mas variam quando são colocadas juntas.
Serras seccionadoras reduzem a variação de manuseio, não todos os tipos de desperdício
Quando o problema predominante são dimensões inconsistentes de painéis em peças repetidas de armários, uma serra seccionadora pode reduzir erros de posicionamento manual. Uma lista de corte controla a sequência, as pinças estabilizam a chapa ou a pilha, e a serra se desloca por um percurso definido. O resultado é especialmente útil para componentes quadrados ou retangulares que seguem diretamente para aplicação de fita de borda, furação, inserção de cavilhas ou montagem.
No entanto, o resultado de uma serra seccionadora deve ser avaliado além do comprimento e da largura nominais. A qualidade da borda é importante se o componente receber fita de borda fina, acabamento exposto ou uniões com tolerância estreita. Uma lasca aparentemente pequena pode tornar-se visível após a aplicação da fita de borda, pois o adesivo e o refilo revelam o substrato danificado. Da mesma forma, uma tira estreita cortada de um painel grande pode flexionar após ser liberada. A peça acabada deve ser medida depois de assentada de forma plana, em vez de presumir que a condição sob fixação representa sua forma final.
As serras seccionadoras são menos adequadas quando as formas das peças são irregulares, quando a direção do veio deve ser selecionada individualmente ou quando um trabalho inclui muitos componentes angulares. Tentar forçar peças não retangulares por um processo de corte retangular gera manuseio adicional e refilo secundário. Nessa situação, uma serra de mesa deslizante ou um processo de nesting CNC pode produzir menos correções no total, mesmo que o primeiro corte demore mais.
Equipamento de corte transversal de precisão para consistência de comprimento
Para travessas, montantes, elementos de estrutura, componentes de piso e peças brutas repetidas de madeira maciça, uma serra dedicada de corte transversal de precisão pode eliminar uma fonte comum de retrabalho: comprimento final inconsistente. Um sistema de batentes robusto, suporte rígido do material e uma lâmina projetada para corte transversal às fibras produzem faces de extremidade mais consistentes do que cortes marcados manualmente. A alimentação pneumática ou automática pode melhorar a repetibilidade em lotes, mas o batente deve permanecer livre de serragem e sobras de corte. Uma pequena lasca presa contra um batente altera todas as peças subsequentes.
O suporte para material longo não é apenas um item de conveniência. Se o material cai ou torce no final do corte, a lâmina pode defletir ligeiramente, a extremidade pode lascar e a peça pode parecer mais curta ou mais longa porque não estava totalmente apoiada contra o batente. As mesas de entrada e saída devem apoiar o material na mesma altura prática da mesa da máquina. Roletes são úteis para peças longas, mas não devem puxar o material lateralmente nem permitir que ele se afaste da guia.
Para peças de marcenaria acabadas, deixe uma margem intencional para refilo somente quando realmente houver uma operação de precisão posterior. Adicionar comprimento extra “por precaução” cria um ciclo oculto de retrabalho se todas as peças depois precisarem de um segundo corte transversal. Quando a máquina, o sistema de batentes, a referência do material e a lâmina são estáveis, cortar diretamente no comprimento final geralmente é o fluxo de trabalho mais limpo. Quando a madeira bruta apresenta rachaduras nas extremidades, torção ou movimentação instável relacionada à umidade, uma margem de refilo continua sendo sensata, pois a referência deve ser restabelecida após o condicionamento ou o endireitamento.
Routers CNC de nesting resolvem problemas de corte diferentes
Um router CNC de nesting não substitui todas as serras, mas reduz o retrabalho quando as peças de chapa contêm curvas, aberturas internas, padrões de furação, bolsões e contornos irregulares. Cortar a forma externa e usinar recursos de posicionamento em uma única configuração programada evita erros que surgem quando uma peça bruta retangular é transferida entre uma serra, furadeira de coluna, gabarito e mesa de router.
A principal fonte de retrabalho em peças nestadas geralmente é a fixação insuficiente, e não a programação. O desempenho do vácuo varia com a porosidade da chapa, a condição da placa de sacrifício, o layout das vedações, o tamanho das peças pequenas e o número de zonas abertas. Um componente pequeno pode se deslocar próximo ao final de um corte de contorno mesmo quando o painel maior permanece estável. Podem ser necessárias abas, estratégias de pele de cebola, pontes, sequenciamento de nesting ou retenção mecânica suplementar, mas cada método deixa sua própria necessidade de limpeza. A melhor abordagem é aquela que mantém a peça estável sem deixar uma borda danificada que exija lixamento intenso.
A seleção da ferramenta também altera o resultado final. Fresas de compressão são normalmente escolhidas para painéis laminados porque as direções opostas das hélices ajudam a proteger ambas as faces. Sua zona de corte efetiva depende da espessura do material e do engajamento da ferramenta. Se a região de compressão não estiver posicionada corretamente, uma face ainda poderá lascar. Para MDF cru, núcleos de compensado ou madeira maciça, uma geometria diferente de fresa de corte ascendente, descendente ou de canal reto pode ser mais apropriada. A qualidade de borda desejada, a extração de pó, a força de fixação e a direção de corte devem ser consideradas em conjunto.
A condição e a configuração da lâmina geralmente importam mais do que a capacidade nominal
Maior potência do motor ajuda com materiais espessos ou densos, mas não produz automaticamente um corte melhor. O retrabalho frequentemente começa quando uma lâmina é selecionada apenas pelo diâmetro. A quantidade de dentes, o formato dos dentes, o ângulo de ataque, o rasgo, a rigidez do corpo e a condição de afiação influenciam a qualidade da borda e o comportamento de avanço. Uma lâmina destinada a cortes longitudinais rápidos pode deixar um acabamento ruim em cortes transversais às fibras. Uma lâmina de corte fino pode superaquecer durante cortes longitudinais pesados se o avanço e a evacuação de cavacos forem inadequados.
A composição do material altera a decisão. O MDF gera pó fino e pode desgastar as arestas de forma diferente da madeira maciça. O aglomerado exige suporte de corte limpo porque seu núcleo se rompe facilmente próximo a uma face revestida. O compensado pode alternar entre camadas densas de folheado e material de núcleo mais macio, tornando o lascamento sensível à direção das fibras e à afiação da lâmina. A madeira maciça apresenta inversão de veio, nós, resina, tensão interna e variação de umidade. Uma configuração que produz uma borda limpa em um material pode precisar de ajuste quando o tipo de placa muda.
Crie uma sequência de corte que proteja as referências
Mesmo máquinas precisas geram retrabalho quando as superfícies de referência são perdidas entre as operações. Marque a face e a borda que estabelecem a orientação da peça, especialmente quando a aparência do veio, a direção do folheado ou padrões de furação com orientação específica são importantes. As listas de corte devem identificar as dimensões finais, o tratamento de borda e qualquer face que deva permanecer visível. Um painel virado durante o corte ainda pode atender ao requisito de tamanho, mas tornar-se inutilizável para orientação de veios combinados ou aplicação de fita de borda.
Para painéis de armários, uma sequência estável comum é desdobrar chapas superdimensionadas, estabelecer dimensões retangulares precisas e, em seguida, concluir o processamento das bordas e a furação a partir de referências conhecidas. Para madeira maciça, as etapas de desengrosso e desempeno devem preceder o dimensionamento final quando o material estiver deformado. Não utilize o resultado da desempenadeira ou da plaina como garantia permanente de estabilidade; as tensões internas podem ser liberadas após a remoção de material. Quando a peça permitir, deixe uma peça bruta visivelmente tensionada estabilizar antes de seu corte final de precisão.
O controle das sobras de corte também afeta a precisão. Uma sobra presa pode atingir a lâmina, danificar uma borda ou interferir no próximo corte. Organize os suportes de modo que a sobra possa se separar livremente sem prender a lâmina, enquanto a peça mantida permaneça apoiada contra a referência pretendida. Isso é especialmente importante com tiras longas e estreitas e seções grandes de chapas.
Manutenção que evita correções recorrentes
A qualidade do corte deve ser verificada antes que um defeito se transforme em um problema de lote. Acúmulo de pó sob um carro deslizante, resina em uma lâmina, desgaste no travamento de uma guia ou uma placa de inserção danificada podem introduzir variações graduais que são fáceis de não perceber durante um único corte. Uma breve rotina de verificação no início de uma troca de material ou após a substituição da lâmina é mais útil do que esperar por falhas na montagem.
Mantenha as superfícies de referência limpas, inspecione os flanges da lâmina quanto a danos e certifique-se de que a lâmina esteja corretamente assentada antes de apertar. Confirme que as proteções, os divisores e os dispositivos de fixação estejam ajustados sem interferir no movimento do material. Substitua ou afie as ferramentas de corte de acordo com sua condição real de corte, em vez de esperar por queima evidente ou lascamento severo. Quando esses fundamentos estão sob controle, a escolha entre serras para painéis, serras de mesa deslizante, serras seccionadoras, serras de corte transversal e routers CNC torna-se mais clara: selecione a máquina que estabiliza a peça específica e preserva as referências exigidas pela próxima operação.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.