


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como um centro de furação horizontal localiza as bordas dos painéis de móveis?
Um centro de furação horizontal para móveis localiza as bordas do painel apoiando a peça contra batentes físicos, detectando sua posição com sensores ou combinando os dois métodos. Em seguida, o sistema de controle relaciona essa referência às coordenadas de furação programadas. A sequência exata depende da máquina: um sensor pode confirmar que o painel chegou a um batente, medir a posição de uma borda ou executar uma tarefa de detecção diferente.
Essa distinção é importante quando os furos para conectores apresentam um deslocamento constante ou quando painéis de tamanhos diferentes precisam ser processados na mesma configuração. O spindle de furação pode repetir com precisão o movimento comandado e, ainda assim, os furos ficarem fora da posição correta em relação ao painel, porque a referência do painel, a origem do programa ou as dimensões presumidas do painel estão incorretas.
Da borda física à coordenada de furação
A furação horizontal normalmente abre furos na borda estreita de um painel para cavilhas, conectores ou outros acessórios. Para posicionar um furo, a máquina precisa de uma referência ao longo da borda do painel e de uma referência para a altura de furação através da espessura do painel. Dependendo da configuração, também pode precisar da posição de outra borda para determinar a largura e a orientação do painel ou a posição dos furos no lado oposto.
Uma forma útil de compreender o processo é separar três sistemas de coordenadas:
- Coordenadas da máquina: posições definidas pelos eixos e pelo sistema de referência inicial da máquina.
- Referência da peça de trabalho: borda, face ou canto físico usado para posicionar o painel.
- Coordenadas do programa: posições dos furos especificadas em relação à referência selecionada.
O controle precisa relacionar corretamente esses sistemas. Uma sequência típica consiste em referenciar os eixos, posicionar o painel nos dispositivos de localização, fixá-lo com grampos e executar o programa de furação usando a origem definida para a peça de trabalho. Algumas máquinas acrescentam uma etapa de localização ou medição da borda antes da furação. A ordem e as verificações disponíveis variam conforme o projeto; portanto, a sequência de operação deve ser confirmada para a máquina avaliada.
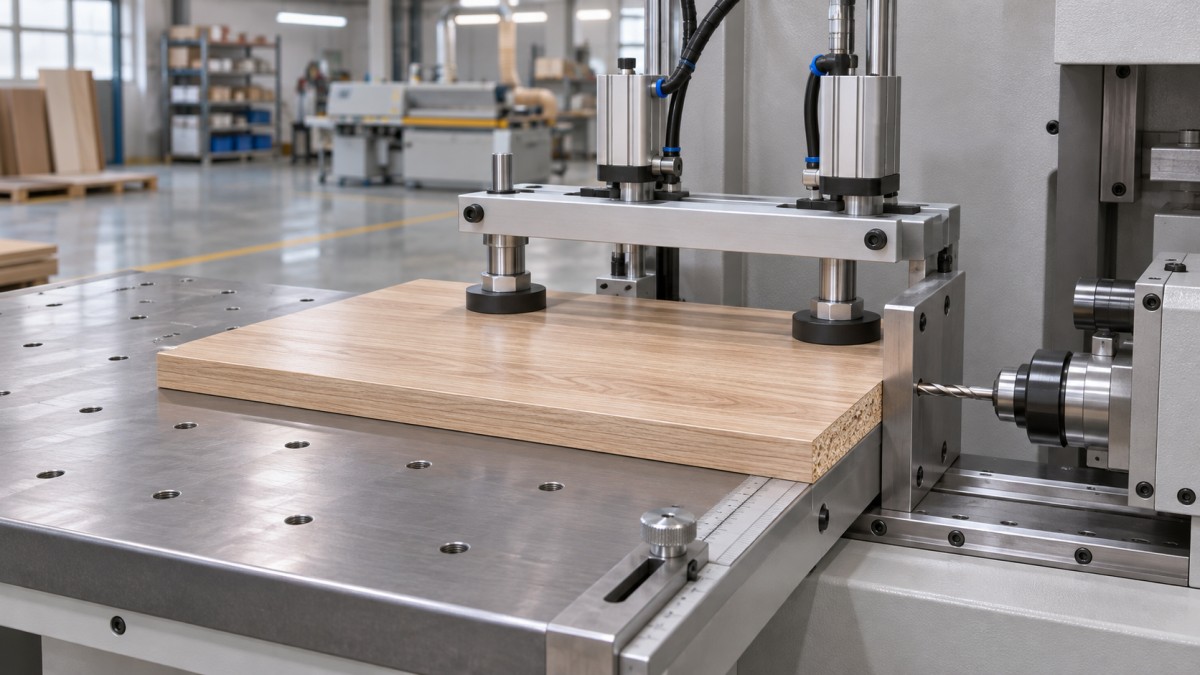
Um painel pode estar firmemente preso e, ainda assim, ter sido referenciado incorretamente. Por exemplo, se o programa define a origem na extremidade esquerda, mas o operador posiciona o painel a partir da direita, todos os furos podem ficar deslocados ou espelhados. Uma fixação segura evita o movimento; ela não garante que a borda correta tenha sido escolhida.
Batentes mecânicos: uma referência física repetível
Em uma máquina com referência mecânica, o operador ou o mecanismo de alimentação encosta o painel em um ou mais batentes. Um batente na extremidade do painel pode estabelecer a referência ao longo do comprimento. Uma guia ou referência lateral pode posicionar outra borda, enquanto a superfície da mesa ou um sistema de apoio define a face usada para o posicionamento em altura.
Vários pontos de contato também podem ajudar a controlar a orientação. Se o painel deve ficar encostado a uma guia reta, o contato em pontos separados ao longo dessa guia ajuda a estabelecer o alinhamento. Um único ponto de contato pode definir a posição naquele ponto, mas, por si só, não controla a rotação. Portanto, o sistema de localização real deve ser examinado como um conjunto, e não como um batente isolado.
Os batentes mecânicos são fáceis de inspecionar, mas o resultado depende do estado tanto da máquina quanto do painel. Lascas presas entre a borda e o batente afastam a peça da referência pretendida. Um canto danificado pode tocar em um ponto diferente de um canto intacto. Uma borda que não seja reta pode encostar localmente na guia, enquanto o restante do painel fica desalinhado.
A sequência de fixação também importa. Se, ao fechar, um grampo puxar ou empurrar o painel para longe da referência, a posição antes da fixação pode não ser a mesma durante a furação. Quando for seguro, observe o ciclo real e verifique se o projeto mantém o painel encostado às referências enquanto a força de fixação é aplicada.
A detecção por sensor nem sempre é uma medição da borda
Alguns centros de furação usam sensores para detectar um painel ou confirmar sua presença em uma posição de carregamento. Outros usam um sensor ou uma sonda em um movimento de busca controlado para identificar uma borda e atualizar uma coordenada da peça de trabalho. Essas funções não devem ser tratadas como equivalentes.
Um sensor de presença pode fornecer apenas um sinal liga/desliga: há um painel dentro de sua área de detecção. Isso pode ser útil para intertravamento de um ciclo, mas não estabelece uma coordenada precisa da borda. Uma função de medição exige que o controle associe uma transição detectada ou um evento de contato a uma posição conhecida do eixo e aplique o deslocamento apropriado. Pergunte ao fornecedor qual dessas funções está implementada e se o valor medido realmente altera as coordenadas de furação.
Métodos por contato e sem contato
Uma sonda de contato ou um mecanismo de detecção pode localizar uma borda tocando-a durante um movimento controlado. O resultado depende da superfície de contato, do estado da borda, da repetibilidade da sonda e do deslocamento entre o ponto de detecção e a ferramenta de furação. Os dispositivos de contato podem exigir espaço livre ao redor da peça e devem ser protegidos contra danos causados por carregamento inadequado ou configuração incorreta.
A detecção sem contato pode identificar uma borda sem aplicar força de sondagem, mas o desempenho depende da tecnologia do sensor e do material apresentado. O acabamento superficial, a cor, a refletividade, a poeira e a geometria do painel podem afetar alguns métodos de detecção óptica. Um sensor que detecta de forma confiável a superfície de um painel não é automaticamente adequado para todos os revestimentos ou tratamentos de borda. Verifique os materiais permitidos e teste painéis representativos, em vez de presumir que uma descrição genérica do sensor garanta compatibilidade.
Os sistemas híbridos usam referências físicas e sensores para finalidades diferentes. Um painel pode ser empurrado até um batente enquanto um sensor confirma sua presença, ou uma borda medida pode ser combinada com uma referência mecânica em outra direção. Determine qual dispositivo define cada coordenada e qual apenas verifica uma condição. Essa distinção é essencial ao comparar alegações de automação.
Qual borda o programa realmente utiliza?
Saber que uma máquina pode localizar uma borda é apenas parte da avaliação. A questão fundamental é se essa borda corresponde à mesma referência usada no desenho da peça e no programa de usinagem. Uma dimensão de furo especificada a partir da extremidade mais próxima deve ser verificada, após a usinagem, a partir dessa mesma extremidade; verificá-la a partir da extremidade oposta introduz no resultado a variação do comprimento do painel.
Considere um furo especificado a uma distância fixa de uma extremidade. Se a máquina referenciar diretamente essa extremidade, a variação na extremidade oposta não precisa alterar a distância do furo em relação à extremidade referenciada. Se, em vez disso, a máquina referenciar a extremidade oposta e calcular a posição do furo usando um comprimento nominal do painel, qualquer diferença entre o comprimento real e o nominal pode afetar o resultado. Medir o comprimento real só resolve esse problema se o controle usar corretamente essa medição no cálculo das coordenadas.
A orientação do painel é outra possível fonte de erro. Peças que parecem semelhantes podem ter faces acabadas, direções do veio ou padrões de furação espelhados diferentes. Confirme se o procedimento de carregamento, a seleção do programa e as referências da máquina permitem distinguir componentes espelhados. Verifique também se o operador precisa girar ou virar o painel para fazer furos em outra borda; cada etapa de recarregamento pode introduzir uma nova relação de referência.
As faces superior e inferior também merecem atenção. Um furo que deve ficar centralizado na espessura pode ser programado a partir de uma face de referência, calculado com base em uma espessura inserida ou posicionado por outro método específico da máquina. Uma referência correta na extremidade não compensa um valor incorreto de espessura nem um painel cuja face esteja levantada do apoio.
As condições do painel nas etapas anteriores afetam a referência
A localização da borda não corrige um painel preparado incorretamente. Um painel fora de esquadro pode ser posicionado contra uma guia e um batente de extremidade, enquanto as bordas opostas continuam deslocadas de suas posições pretendidas. A fita de borda, danos localizados e resíduos de corte também podem alterar o ponto em que o painel toca uma referência.
Em operações que preparam madeira maciça ou outros componentes de madeira antes da furação, um corte reto e uniforme favorece uma referência mais previsível. A serra circular de uma lâmina para corte longitudinal, modelo MJ163, destina-se ao corte longitudinal e utiliza um sistema de alimentação e uma lâmina de serra circular para realizar cortes retos. Ela não é um dispositivo de localização de bordas para o centro de furação, e uma borda serrada ainda deve ser verificada quanto às dimensões e aos requisitos de esquadro da peça antes de ser usada como referência de usinagem.
Diagnóstico de uma discrepância na posição do furo
Comece medindo a partir da mesma referência física usada pelo programa, e não simplesmente da borda mais conveniente. Antes de carregar um painel de amostra, marque a face e a extremidade de referência. Registre a coordenada prevista do furo, a coordenada real e a direção da discrepância. Evite alterar os deslocamentos da máquina antes de compreender o padrão.
- Verifique o contato com a referência. Inspecione o batente, a guia e a borda do painel para identificar lascas, danos ou folgas. Confirme se o painel continua apoiado corretamente após a fixação.
- Verifique a origem do programa. Confira a orientação da peça selecionada, o lado de referência, as dimensões do painel e quaisquer deslocamentos da peça de trabalho ou da ferramenta usados pelo controle.
- Repita sem alterar a configuração. Compare vários ciclos usando painéis de amostra adequados. Um deslocamento constante sugere um problema de referência ou de compensação; resultados variáveis exigem uma análise mais detalhada do apoio, da fixação, da detecção e do movimento.
- Separe o erro do painel do erro da máquina. Meça separadamente o comprimento, o esquadro e o estado das bordas do painel. Um furo pode estar correto em relação à extremidade referenciada e parecer incorreto quando medido a partir de uma extremidade oposta que não oferece uma referência consistente.
- Inspecione o sistema de furação se a referência estiver correta. O estado da ferramenta, o alinhamento do spindle e o movimento do dispositivo de fixação podem afetar o furo produzido, mesmo quando o controle identificou a posição pretendida da borda.
Quando a discrepância variar com o tamanho do painel, procure cálculos que utilizem uma dimensão nominal ou uma referência da borda oposta. Quando variar com o acabamento superficial ou o material, investigue o método de detecção especificado e se a contaminação ou a superfície do painel afeta a detecção. Essas são linhas de investigação, não a confirmação de uma causa única.
Realize inspeções e ajustes de acordo com as instruções de segurança do fabricante da máquina. Não coloque as mãos em um mecanismo em movimento ou energizado para observar o contato com o batente ou o funcionamento do sensor. A calibração das coordenadas da máquina, dos deslocamentos de detecção ou dos intertravamentos deve seguir o procedimento documentado para o equipamento específico.
Evidências a solicitar durante a avaliação do equipamento
Uma demonstração útil utiliza painéis representativos, o programa de furação previsto e referências de medição claramente identificadas. Peça para ver o ciclo completo de carregamento e fixação, incluindo qualquer alinhamento manual, busca por sensor ou reposicionamento do painel necessário para concluir a peça. Um ciclo de furação curto, por si só, não revela o tempo necessário para estabelecer a referência.
Antes de comparar especificações, solicite esclarecimentos sobre os seguintes pontos:
- Quais bordas e faces definem a origem da peça de trabalho para cada operação disponível?
- Os sensores são usados para confirmar a presença, medir coordenadas ou ambas as funções?
- Como são inseridas ou medidas diferentes dimensões de painel, e as medições reais são aplicadas ao programa?
- Quais são os limites de tamanho, espessura, material e estado das bordas dos painéis para o sistema de localização?
- Como os batentes, os sensores e as ferramentas de furação são calibrados entre si, e quais verificações de rotina são necessárias?
- Como a precisão de posicionamento e de furação é especificada e verificada, incluindo a referência de medição e as condições de teste?
Diferencie as especificações de posicionamento dos eixos da precisão de um furo concluído em relação à borda de um painel para móveis. Esta última inclui o apoio do painel, a transferência da referência, a fixação, a posição da ferramenta e o método de medição. Uma comparação só é válida quando os valores apresentados descrevem a mesma característica em condições comparáveis.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.