


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como reduzir o lascamento das bordas ao perfurar painéis de MDF
A perfuração limpa de MDF começa por identificar onde ocorre o dano. Lascas na face de entrada geralmente apontam para a broca ou para o contato inicial com a superfície. Danos na saída de um furo passante exigem uma análise mais atenta do suporte de apoio e do avanço na saída. Rachaduras ou lascamento na borda do painel podem indicar que o furo está muito próximo da borda, que o painel está se movendo ou que a operação de perfuração está exercendo pressão excessiva sobre o material ao redor.
Antes de alterar várias configurações em uma máquina de perfuração de painéis de MDF, inspecione algumas peças defeituosas e compare-as com um painel em boas condições do mesmo lote. A localização e o formato do dano oferecem um ponto de partida prático. Uma broca afiada e adequada, um suporte firme e um avanço controlado resolvem muitos problemas, mas as faces laminadas, a posição do furo e a qualidade do painel também podem alterar o resultado.
Comece localizando o dano
Mantenha o painel na orientação de produção durante a inspeção. Marque a face de perfuração e o sentido do corte para não confundir defeitos de entrada com os de saída. Remova o pó do furo antes de avaliar a borda.
- Lascamento na entrada: Inspecione as arestas de corte e a ponta da broca, especialmente se a superfície for revestida com melamina ou outro laminado. Verifique também se o painel se levanta ou vibra quando a broca faz o primeiro contato.
- Rompimento na saída: Verifique se o painel está apoiado diretamente sob o furo e se a broca atravessa o material com avanço excessivamente agressivo. Esse padrão é particularmente relevante para furos passantes.
- Dano que se estende em direção à borda do painel: Verifique a distância entre o furo e a borda, a fixação e o estado da borda do painel antes de ajustar o ciclo de perfuração.
- Paredes com fibras soltas ou furo áspero em toda a extensão: Verifique se a broca está desgastada ou é inadequada, se há má evacuação de cavacos, batimento do eixo-árvore ou movimento da peça de trabalho.
Um defeito pode ter mais de uma causa. Por exemplo, uma broca que ainda produz uma entrada aceitável pode causar rompimento na face inferior se o apoio estiver irregular. Da mesma forma, substituir o apoio não recuperará uma aresta de corte danificada.
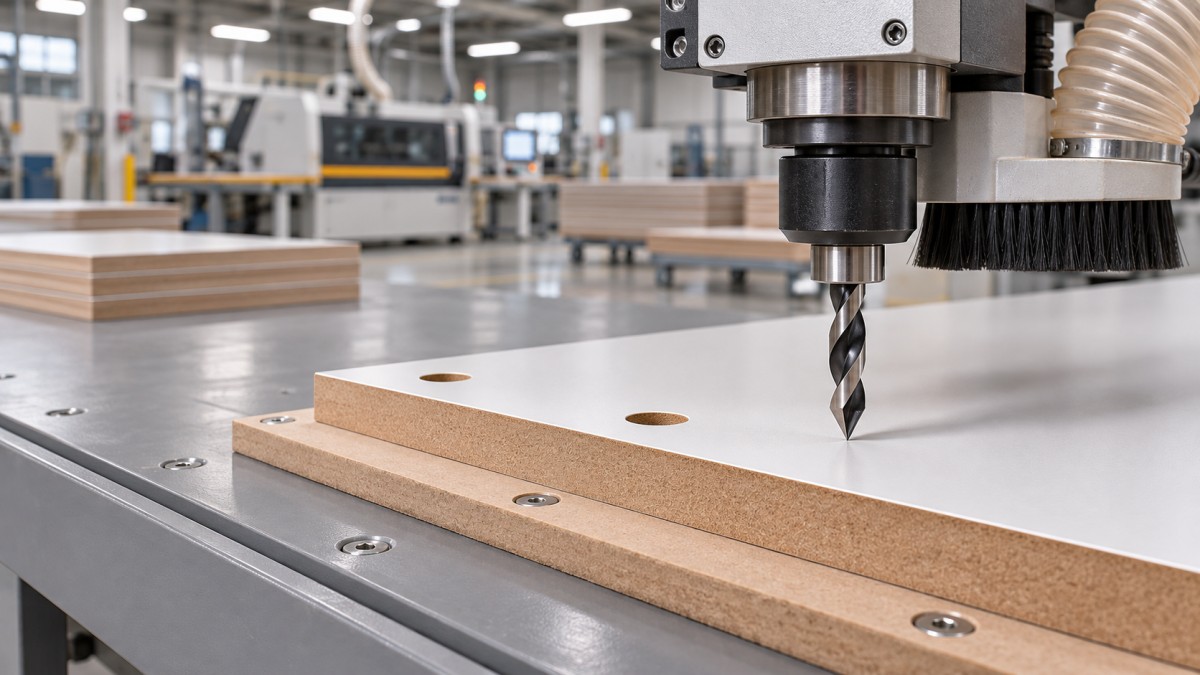
Verifique a broca antes de alterar as configurações da máquina
Remova a broca e inspecione-a sob boa iluminação, com a máquina isolada de acordo com o procedimento do fabricante. Procure lábios de corte lascados, ponta danificada, acúmulo de resina e desgaste irregular. Compare-a com uma broca afiada e conhecida do mesmo tipo. À primeira vista, a broca pode parecer intacta e ainda assim deixar uma borda irregular porque uma das arestas de corte perdeu o fio.
Use uma geometria de broca adequada ao painel e ao furo a ser produzido. Para obter uma entrada limpa em painéis revestidos, uma broca de ponta centralizadora ou para cavilhas, afiada e com espigões externos eficientes, pode ajudar a definir o perímetro do furo antes que as principais arestas de corte removam o material. Verifique se a broca é compatível com o sentido de rotação do eixo-árvore e o sistema de fixação da máquina. Brocas de rotação à esquerda e à direita não são intercambiáveis apenas por terem o mesmo diâmetro.
A seleção da broca também depende da operação. Um furo cego para pino de prateleira, um furo maior para ferragens e um furo passante não exigem necessariamente a mesma geometria. Siga as recomendações do fornecedor de ferramentas para o material e o tipo de furo e, em seguida, verifique o resultado em um retalho do lote de produção. Ferramentas de metal duro podem ser úteis quando o desgaste é uma preocupação, mas o metal duro, por si só, não compensa uma aresta lascada, uma geometria inadequada ou um batimento excessivo.
Ao reinstalar uma broca, limpe a haste e o porta-ferramenta, encaixe a ferramenta conforme especificado e aperte-a com o equipamento adequado. Verifique se há uma haste empenada, contaminação no porta-ferramenta ou folga excessiva no eixo-árvore se o furo estiver acima da medida ou se o dano for irregular ao redor da circunferência. Pare a máquina antes de tocar na ferramenta; nunca tente avaliar uma broca em rotação com a mão.
Apoie o painel no ponto de saída da broca
Em furos passantes, a face inferior do MDF fica vulnerável à medida que a broca se aproxima da saída. Sem apoio, o material restante pode ser empurrado para fora antes que as arestas de corte concluam o furo. Uma placa de apoio plana e sacrificial, encostada firmemente na face inferior, ajuda a sustentar essas fibras e qualquer material de revestimento.
O apoio também requer atenção. A repetição dos furos acaba criando uma abertura ou uma área danificada sob a peça de trabalho, reduzindo o suporte justamente onde ele é necessário. Desloque ou substitua o apoio quando a zona de perfuração deixar de estar em boas condições e evite o acúmulo de pó e cavacos entre o apoio e o painel. Mesmo uma pequena folga pode permitir que o painel flexione.
Em uma máquina com mesa ou dispositivo de perfuração dedicado, use a configuração de apoio aprovada para esse equipamento. Certifique-se de que a profundidade programada permita a saída prevista sem que a ferramenta atinja componentes da máquina, grampos ou um dispositivo inadequado. A placa de apoio deve ser fixada para não se mover durante o ciclo.
Em furos cegos, a prioridade é diferente: o apoio adequado ainda evita vibrações, mas a profundidade programada e o comprimento da ferramenta devem deixar a espessura de material especificada no fundo. Verifique a profundidade após trocar brocas ou dispositivos. Não adicione uma rotina de apoio para furos passantes a um trabalho com furos cegos sem revisar o programa e a configuração.
Controle o avanço e mantenha a peça imóvel
Um avanço excessivamente agressivo pode sobrecarregar a broca e arrancar material na entrada ou na saída. Um avanço muito lento não é automaticamente melhor: pode aumentar o atrito, o calor e o acúmulo de pó. Comece dentro da faixa de operação recomendada pelo fabricante da ferramenta e da máquina para o diâmetro da broca e o material; depois, faça pequenos ajustes, inspecionando o furo a cada etapa.
Se o controlador permitir configurações separadas de avanço na entrada ou na saída, uma aproximação mais suave nesses pontos pode ajudar. Confirme se o ciclo programado realmente alcança a profundidade prevista e se as alterações no tempo de ciclo não introduzem outro problema, como calor ou acúmulo de pó compactado. Em máquinas mais simples, use o ajuste de avanço disponível e um ciclo de operação consistente; não desative as proteções nem tente segurar o painel com a mão perto da broca.
A fixação é tão importante quanto o ajuste numérico. O painel deve ficar plano contra apoios limpos e permanecer firme durante a entrada, a perfuração e a retirada da ferramenta. Verifique se os grampos aplicam pressão suficiente sem marcar ou esmagar a superfície. Em peças estreitas, certifique-se de que o dispositivo apoie a peça perto o bastante do furo, sem posicionar os grampos no percurso da ferramenta.
O acúmulo de pó pode levantar o painel do apoio ou interferir na remoção de cavacos. Limpe a mesa e o dispositivo durante a preparação e verifique se o sistema de extração está funcionando como previsto. Isole a máquina antes de desobstruí-la ou alcançar a área de perfuração.
Dê atenção especial às faces laminadas e aos furos próximos às bordas
Uma superfície laminada pode lascar mesmo quando o núcleo de MDF permanece intacto. Como o revestimento é relativamente frágil, a qualidade das arestas de corte externas da broca e a estabilidade do painel no primeiro contato são importantes. Inspecione tanto o laminado quanto o núcleo: uma pequena lasca no revestimento decorativo pode ser inaceitável em um componente de móvel visível, mesmo que o furo atenda aos requisitos dimensionais.
Proteja a face acabada contra arranhões causados pela mesa, pelos grampos e por cavacos soltos. Se a sequência de produção permitir escolher o sentido de perfuração, considere qual face ficará visível e se o outro lado tem apoio eficaz. Confirme o resultado em uma amostra; inverter o painel pode transferir o defeito de uma superfície para a outra, em vez de eliminá-lo.
Os furos próximos a uma borda precisam de material íntegro suficiente ao redor para suportar as ferragens e a carga previstas. Se ocorrer rompimento em direção à borda, inspecione o painel para verificar se há danos preexistentes e confirme que a peça está fixada sem flexionar. Uma broca afiada e um avanço menos agressivo podem reduzir a força de perfuração, mas não garantem um resultado íntegro quando a posição do furo deixa pouco material. Se o projeto for marginal, consulte o responsável pelo desenho ou pela especificação das ferragens antes de mudar a posição.
Diferencie também os danos causados pela perfuração dos danos na borda produzidos em uma etapa anterior do processo. Examine o painel antes de ele chegar à máquina de perfuração, especialmente nas proximidades de cortes de serra e cantos. Por exemplo, aSERRA DE VIGA CNC ZD330F é uma máquina de corte de painéis usada em materiais como MDF e placas laminadas; trata-se de uma operação de corte anterior, não de um substituto para o apoio durante a perfuração ou para a configuração da ferramenta. Uma borda cortada de forma limpa oferece ao operador uma condição inicial mais confiável, mas o resultado da perfuração ainda precisa de verificações próprias.
Faça uma alteração de cada vez e verifique o resultado
Quando um trabalho começar a apresentar lascas, separe as peças afetadas e identifique se o problema se limita a uma posição de furo, a um eixo-árvore ou a todos os furos. Em uma máquina multieixos, comparar furos feitos por brocas diferentes pode ajudar a restringir rapidamente as causas. Se apenas uma posição apresentar defeito, inspecione primeiro a ferramenta e o porta-ferramenta correspondentes. Se todas as posições se deteriorarem ao mesmo tempo, examine atentamente o apoio do painel, a fixação, as alterações no material e as configurações compartilhadas da máquina.
Use um retalho com a mesma espessura, revestimento e orientação da peça de produção. Registre a configuração atual e, em seguida, altere um fator prático de cada vez: substitua uma broca suspeita, renove o apoio ou ajuste o avanço dentro da faixa recomendada. Faça furos de amostra em quantidade suficiente para inspecionar a entrada, a saída, o diâmetro e a profundidade, não apenas a primeira borda que parecer aceitável. Retome a produção somente quando o resultado atender aos requisitos do trabalho.
Durante a produção, volte a verificar os furos após trocar ferramentas, ajustar dispositivos ou alterar o lote de painéis. Se o defeito retornar gradualmente, pode haver desgaste da ferramenta ou deterioração do apoio. Se surgir de repente, pare e verifique se há uma broca danificada, um porta-ferramenta solto, movimento da peça ou alteração no apoio. Guardar a peça defeituosa e os detalhes da configuração torna a próxima inspeção mais útil do que simplesmente reduzir a velocidade da máquina e esperar que o problema desapareça.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.