

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Qual pressão de prensagem a quente é necessária para painéis de bambu laminado?
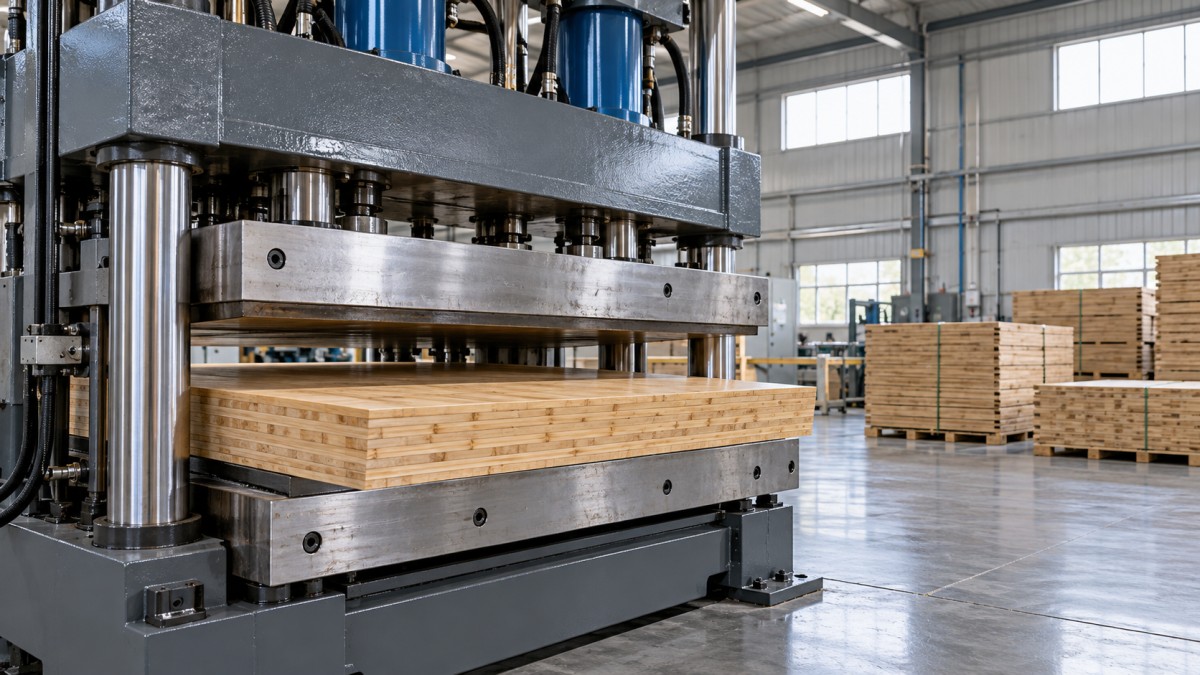
A pressão necessária na prensa quente para painéis de bambu laminado é a pressão que fecha as linhas de cola previstas e as mantém em contato durante a cura do adesivo, sem compressão excessiva nem perda de adesivo. Não existe um único ajuste de pressão aplicável a todos os painéis de bambu. A especificação de produção deve basear-se nos requisitos do adesivo e em ensaios com as tiras de bambu, as condições de umidade e a construção do painel efetivamente utilizados — e não na tonelagem máxima da prensa.
Para dimensionar a máquina, converta a pressão necessária no painel em força total usando força = pressão × área carregada. Por exemplo, um painel de 1,220 × 2,440 mm prensado a uma pressão ilustrativa de 1.5 MPa requer aproximadamente 4,465 kN, ou 455 toneladas-força métricas. Este é um exemplo de cálculo, não uma receita de prensagem recomendada para bambu. Confundir a pressão no painel com a pressão indicada pelo manômetro hidráulico pode resultar numa especificação de equipamento substancialmente incorreta.
Defina qual painel de bambu — e quais linhas de cola — serão prensados
“Painel de bambu laminado” pode designar tiras coladas pelas bordas, placas laminadas pelas faces ou estruturas multicamadas com diferentes orientações das tiras. Essas construções não exigem necessariamente o mesmo arranjo de prensagem. O bambu densificado produzido a partir de feixes tratados com resina é um processo diferente e não deve servir de base para dimensionar uma prensa para laminação de tiras.
A primeira questão técnica é saber se a prensa aplica força perpendicularmente às linhas de cola que precisam ser consolidadas.
Numa montagem laminada pelas faces, a força principal da platina atua sobre as amplas superfícies de colagem. Numa montagem de tiras coladas pelas bordas, a pressão vertical da platina pode manter as tiras planas, mas não substitui a força lateral necessária para fechar as juntas entre tiras adjacentes. Um painel que combine juntas de borda e colagens de face pode exigir pressão controlada nas duas direções.
Essa distinção é importante ao avaliar uma prensa quente para madeira destinada a painéis de bambu. Uma máquina pode ter tonelagem vertical suficiente e, ainda assim, não dispor do sistema de pressão lateral necessário para a construção pretendida. Portanto, os requisitos de prensagem vertical e lateral devem ser especificados separadamente, em vez de reunidos numa única capacidade nominal.
Pressão no painel, pressão hidráulica e força da prensa são grandezas diferentes
A pressão no painel é a tensão média de compressão aplicada sobre a área ocupada pelo painel sob carga. A pressão hidráulica é a pressão do fluido dentro dos cilindros. A força total da prensa é a carga mecânica resultante transmitida pela estrutura da prensa.
A relação básica de dimensionamento é:
F (N) = p (N/mm²) × A (mm²)
Como 1 MPa equivale a 1 N/mm², o cálculo é simples quando as dimensões do painel são expressas em milímetros. Para um painel de 1,220 × 2,440 mm, a área carregada é de 2,976,800 mm².
Esses valores mostram o quanto a pressão desejada afeta a capacidade da máquina. Não representam uma faixa operacional validada. A faixa correta — ou um valor fora deste exemplo — deve ser estabelecida para o processo de colagem efetivamente utilizado.
A pressão hidráulica está relacionada à força por meio da área efetiva combinada dos cilindros ativos. A configuração dos cilindros, o lado pressurizado de cada pistão e as perdas mecânicas afetam essa relação. Uma leitura de 15 MPa no manômetro não significa que o painel recebe 15 MPa. O fornecedor da máquina deve fornecer uma conversão verificada entre a pressão indicada pelo manômetro hidráulico e a força transmitida.
O que determina a pressão de colagem necessária?
Geometria das tiras e preparação das superfícies
A pressão deve aproximar suficientemente as superfícies de contato para o adesivo selecionado. Variações de espessura, tiras empenadas, marcas de usinagem e falta de esquadro aumentam a força necessária para fechar a montagem. No entanto, aumentar a pressão para compensar uma geometria inadequada pode comprimir os pontos mais altos e deixar outras áreas com colagem insuficiente.
Por isso, as medições relevantes não se limitam à espessura nominal das tiras. As variações de espessura ao longo e através das tiras, a planicidade, a retilineidade das bordas e o ajuste das juntas afetam a faixa de prensagem. As condições das superfícies externa e interna do bambu, bem como eventuais camadas superficiais residuais ou contaminação, também influenciam a adesão. A pressão não corrige uma superfície de colagem inadequada.
Requisitos do adesivo e tempo de montagem
As instruções técnicas do fornecedor do adesivo devem definir as condições iniciais de pressão, taxa de aplicação, tempo de montagem, temperatura e cura. Se essas instruções se aplicarem à madeira, mas não ao substrato de bambu pretendido, será necessária validação adicional.
A pressão e o comportamento do adesivo estão interligados. Um adesivo que permanece fluido durante o fechamento pode ser deslocado de maneira diferente de um que já tenha engrossado. A pressão excessiva pode expulsar o adesivo da junta ou comprimir o substrato sem melhorar a colagem. A pressão insuficiente pode deixar espaços que o adesivo não foi concebido para preencher.
A saída visível de adesivo da junta, por si só, não é um critério de aceitação confiável. Ela confirma que parte do adesivo se deslocou, mas não comprova cobertura adequada nem cura em todo o painel. Da mesma forma, aumentar a quantidade aplicada de adesivo não é um substituto confiável para uma usinagem precisa e o fechamento correto das juntas.
Umidade, temperatura e compressão
O teor de umidade do bambu influencia a movimentação dimensional, o comportamento do adesivo e a resposta ao aquecimento. Variações entre tiras podem provocar compressão desigual e tensões subsequentes, mesmo quando a leitura média de umidade parece aceitável.
O controle pertinente é uma faixa de umidade definida, acompanhada de um método de medição e de um plano de amostragem especificados. As leituras de umidade elétrica podem exigir correção específica para o material, sobretudo quando o bambu tiver sido submetido a tratamento térmico ou químico.
A temperatura da platina não é a mesma que a temperatura da linha de cola. Painéis espessos e montagens multicamadas demoram a aquecer internamente. Aumentar a pressão não substitui o tempo necessário para atingir as condições de cura exigidas pelo adesivo. Por outro lado, alterar a temperatura pode modificar o fluxo do adesivo e a compressibilidade do bambu; portanto, um ajuste de pressão não deve ser transferido sem validação para um ciclo de aquecimento substancialmente diferente.
A área carregada e a configuração da prensa alteram o cálculo
A área usada no cálculo da força é a área projetada do painel sob carga, não necessariamente toda a área da platina. Se um painel menor for colocado numa prensa grande e a força total permanecer inalterada, a pressão média sobre ele aumentará. Os controles de produção devem, portanto, levar em conta os diferentes tamanhos de painel e padrões de carregamento.
Quando vários painéis ficam lado a lado numa mesma abertura, somam-se as áreas carregadas. Quando os painéis são empilhados verticalmente num percurso de carga simples em série, a mesma força de compressão atravessa a pilha; o requisito de força não é automaticamente multiplicado pelo número de painéis. O aquecimento, as variações de espessura e a transferência de carga ainda precisam ser avaliados separadamente.
Uma distinção semelhante se aplica às prensas com várias aberturas. Mais aberturas aumentam a capacidade de produção, mas não necessariamente multiplicam a força de fechamento necessária. O projeto efetivo da máquina determina como a carga é transmitida. Os cálculos de força devem seguir os diagramas do percurso de carga fornecidos pelo fabricante, em vez de se basearem numa suposição ligada ao número de aberturas.
O carregamento desigual é outra limitação. Uma prensa projetada para uma carga equilibrada em toda a área pode ter restrições para peças pequenas ou posicionadas fora do centro. Uma tonelagem nominal suficiente não comprova que as platinas e a estrutura possam suportar com segurança qualquer padrão de carregamento.
Estabeleça uma faixa de pressão por meio de ensaios controlados
Uma especificação de produção útil define uma faixa operacional validada, e não apenas um valor único de pressão. O limite inferior corresponde ao ponto em que o contato e o desempenho da colagem se tornam inaceitáveis. O limite superior corresponde ao ponto em que a compressão, os danos dimensionais, o deslocamento do adesivo ou outros defeitos se tornam inaceitáveis.
Comece pelas recomendações do fornecedor do adesivo para o substrato e a aplicação pretendidos. Mantenha controlados o preparo das tiras, as condições de umidade, a quantidade de adesivo aplicada, o tempo de montagem, a temperatura e o tempo de prensagem enquanto investiga a pressão. Alterar várias variáveis ao mesmo tempo dificulta identificar por que um painel foi aprovado ou reprovado.
A avaliação deve incluir:
- Desempenho da colagem: ensaios de cisalhamento ou outros ensaios adequados das juntas, considerando o local de ruptura, e não apenas a resistência.
- Durabilidade: condicionamento e ensaios de integridade da colagem adequados ao ambiente de serviço declarado.
- Resposta dimensional: espessura sob carga, espessura após a liberação da pressão e recuperação após o condicionamento.
- Distribuição dos defeitos: juntas abertas, danos nas bordas, separação interna e diferenças entre as regiões centrais e periféricas.
Os resultados dos ensaios devem representar o painel, e não apenas sua seção com melhor aparência. A amostragem ao longo da largura, do comprimento e das camadas pertinentes ajuda a identificar problemas de distribuição da pressão e de aquecimento.
Use a norma de produto exigida pela aplicação e pelo mercado pretendidos para definir os critérios de aceitação. Um método de ensaio de colagem, por si só, não determina a pressão de fabricação correta. Se um método desenvolvido para produtos de madeira for aplicado ao bambu, sua aplicabilidade e eventuais limitações devem ser acordadas com o organismo de ensaio responsável.
Especifique a capacidade utilizável, não apenas a tonelagem máxima
Depois de estabelecida a faixa de pressão, calcule a força necessária para a maior área carregada permitida, na pressão operacional validada mais alta. Em seguida, avalie se a prensa consegue fornecer e manter essa força nas condições térmicas e de carregamento necessárias.
A margem de engenharia deve refletir os limites operacionais documentados da máquina, a precisão do controle de força e as variações esperadas na produção. Acrescentar uma porcentagem arbitrária à tonelagem de catálogo é menos útil do que confirmar a capacidade de trabalho contínuo e a distribuição de carga permitida.
A estabilidade da força durante o tempo de prensagem também é importante. À medida que a montagem aquece, o adesivo flui e o material se comprime, a espessura do painel pode mudar. O sistema de controle deve manter a carga pretendida dentro da tolerância do processo. Uma leitura de pressão feita apenas no fechamento inicial não comprova que a pressão necessária tenha sido mantida durante toda a cura.
A planicidade, o paralelismo, a rigidez e a uniformidade de temperatura das platinas merecem a mesma atenção que a capacidade hidráulica. Uma pressão média adequada pode coexistir com carga insuficiente ou excessiva em pontos específicos. O mapeamento de pressão ou outro método adequado de avaliação do contato pode ajudar a investigar esse problema, desde que seja compatível com as condições de temperatura e carregamento.
Transforme o processo validado numa especificação da máquina
Uma especificação tecnicamente completa deve relacionar o produto à prensa: construção do painel, área carregada mínima e máxima, faixa de pressão necessária, faixa de força correspondente, padrões de carregamento permitidos e qualquer requisito independente de pressão lateral. Também deve indicar as condições de temperatura e tempo de prensagem durante as quais essa força precisa ser mantida.
Os ensaios de aceitação devem verificar a relação entre as leituras do manômetro e a força transmitida, a manutenção da carga durante o ciclo de prensagem e a qualidade do painel com material representativo. Amostras de tamanho reduzido podem ajudar a desenvolver as condições de colagem, mas não comprovam o comportamento das platinas em tamanho real nem a uniformidade térmica.
A resposta defensável à pergunta “qual é a pressão necessária?” é, portanto, uma faixa validada de pressão no painel, convertida num requisito de força da máquina verificado. Isso evita os dois erros comuns de especificação: comprar capacidade insuficiente para a área do painel pretendido e aplicar pressão excessiva simplesmente porque a máquina consegue fornecê-la.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.