


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como as máquinas de fabricação de compensado lidam com variações na espessura das lâminas?
A variação da espessura da lâmina de madeira é importante porque o compensado é composto por camadas finas cujo comportamento muda rapidamente quando há alterações na espessura, umidade ou densidade. Uma lâmina que seja apenas localmente mais fina pode absorver o adesivo de forma diferente, secar mais rapidamente, deformar-se sob pressão ou deixar uma linha de colagem fraca. Uma seção mais espessa pode impedir o fechamento completo da prensa, criar tensão localizada e contribuir para uma espessura irregular do painel após o lixamento. Para um avaliador técnico, portanto, a questão não é se a maquinaria para compensado consegue processar lâminas imperfeitas. A maioria das linhas consegue. A questão mais útil é quão bem a linha detecta a variação, impede que ela chegue à etapa errada do processo e compensa quando a compensação continua sendo tecnicamente adequada.
A maquinaria de fabricação de produtos de madeira para compensado lida com a variação de espessura por meio de uma sequência de controles, e não de uma única função da máquina. A preparação, classificação, condicionamento de umidade, aplicação de cola, montagem, pré-prensagem, prensagem a quente, corte e lixamento das lâminas influenciam o resultado final. Uma linha de produção robusta não trata a variação de espessura apenas como um problema de prensagem. Ela a gerencia com antecedência suficiente para que as folhas inadequadas sejam reparadas, redirecionadas ou rejeitadas antes de consumirem adesivo, capacidade de prensagem e mão de obra.
A variação de espessura começa antes da prensa
A lâmina obtida por desenrolamento naturalmente apresenta variações. O desgaste da faca, os ajustes do torno, a espécie da madeira, a geometria da tora, a distribuição de umidade e defeitos como nós ou desvios de fibra podem afetar a folha desfolhada. Algumas variações são graduais ao longo de um rolo ou lote; outras aparecem como faixas finas, áreas soltas, marcas de compressão ou zonas mais espessas ao redor de fibras irregulares. Essas condições têm consequências diferentes e não devem ser avaliadas por um único valor médio de espessura.
Por exemplo, uma folha com espessura média estável, mas com uma estreita faixa fina, ainda pode criar uma colagem localizada com falta de adesivo. Uma lâmina uniformemente mais espessa do que a especificação pode ser laminada com sucesso, mas alterar a construção do painel acabado, o ciclo de prensagem e a margem de lixamento. Portanto, a seleção da maquinaria deve distinguir entre o monitoramento da espessura média e o monitoramento do perfil. Os valores médios são úteis para o controle do processo; os perfis de espessura são mais úteis para identificar defeitos localizados que podem afetar a integridade do painel.
O primeiro ponto de controle normalmente é a medição da lâmina após o desenrolamento e antes da montagem posterior. Dependendo da configuração da linha, isso pode envolver medidores mecânicos, rolos de contato, sensores sem contato ou sistemas de inspeção baseados em scanner. O objetivo não é apenas exibir a espessura. A medição deve estar vinculada a uma decisão operacional: ajustar as configurações do torno, alterar a classificação da lâmina, modificar a aplicação de cola, enviar folhas para reparo ou removê-las de uma rota de produto de maior qualidade.
Quando a lâmina é fornecida de fora da fábrica, a inspeção de recebimento torna-se especialmente importante. Uma prensa de compensado não consegue corrigir de forma confiável uma remessa mista que contenha folhas com espessura, umidade e condição superficial inconsistentes. Ela ainda pode produzir painéis, mas a origem de problemas posteriores de colagem ou planicidade torna-se difícil de isolar. As equipes técnicas devem estabelecer uma faixa de aceitação de acordo com a posição da lâmina na montagem, pois lâminas de face, camadas transversais e folhas de núcleo não possuem os mesmos requisitos de tolerância ou aparência.
A medição só ajuda quando a linha pode agir com base nela
Um sensor de espessura sem uma estratégia de resposta é principalmente uma ferramenta de registro de qualidade. Ele se torna uma ferramenta de controle de processo quando a maquinaria pode usar o resultado para ajustar a próxima operação. Na produção de compensado, as respostas mais práticas geralmente se enquadram em quatro categorias: correção do desenrolamento, classificação de lâminas, compensação de adesivo e seleção da receita de prensagem.
- Correção do desenrolamento: Quando a variação está ligada a uma condição variável do torno, os operadores podem verificar a posição da faca, o ajuste da barra de pressão, a centralização do fuso e o condicionamento da tora. O ajuste correto depende da origem da variação; aumentar a pressão para resolver todos os problemas de lâminas finas pode causar fissuras ou danos por compressão.
- Classificação por grau utilizável: Lâminas fora da faixa de espessura preferida ainda podem ser adequadas para outra construção de núcleo, camada de suporte, grau para embalagem ou formato de painel mais curto. As decisões de encaminhamento protegem o rendimento do material sem permitir que lâminas marginais entrem em uma especificação de produto exigente.
- Compensação de adesivo: A aplicação de cola pode ser ajustada dentro de uma faixa controlada quando a porosidade ou a espessura da lâmina varia moderadamente. Esta é uma correção limitada, não um substituto para uma boa qualidade de lâmina. O excesso de adesivo pode aumentar a penetração para a superfície, a carga de umidade, a contaminação da prensa e o custo.
- Seleção da receita de prensagem: Diferentes construções podem exigir diferentes padrões de carregamento, perfis de fechamento, estágios de pressão ou tempo de prensagem a quente. Se a linha processa múltiplas configurações de painéis, o gerenciamento de receitas ajuda a evitar que uma construção com núcleo fino e outra com núcleo espesso recebam o mesmo tratamento de prensagem.
A arquitetura de controle importa tanto quanto o próprio sensor. Uma linha de alta velocidade precisa de rastreabilidade entre uma folha de lâmina medida e sua posição posterior na montagem. Se as folhas forem medidas, empilhadas, movidas, reparadas e reintroduzidas manualmente sem identificação, a medição original terá valor limitado. Os avaliadores devem perguntar como o sistema associa os resultados da inspeção a uma folha, uma pilha, um lote ou uma ordem de produção e se os operadores conseguem compreender as instruções resultantes de rejeição ou desvio sem reduzir a velocidade da linha.
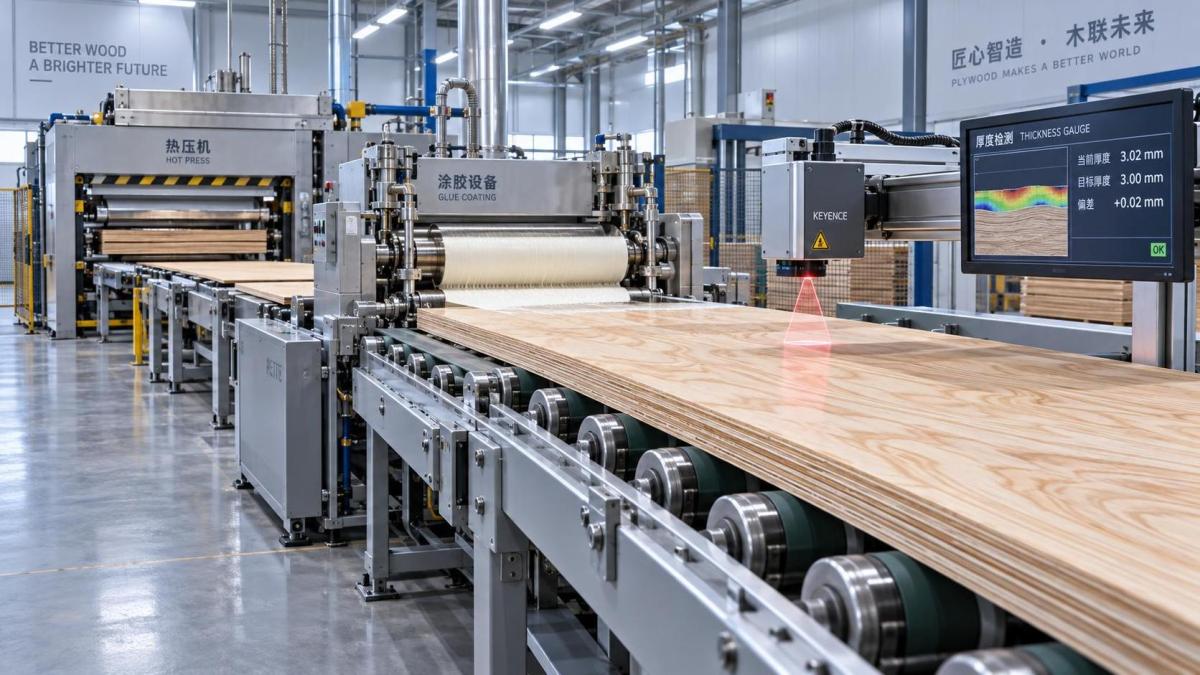
A aplicação de cola é onde a variação se torna um risco de colagem
A variação de espessura altera a relação entre a superfície da lâmina, o filme adesivo e a pressão da prensa. Lâminas finas podem ser mais flexíveis e adaptar-se facilmente durante a prensagem, mas também podem ser mais suscetíveis à passagem de cola ou à marcação da superfície. Lâminas espessas ou irregulares podem deixar lacunas em pontos altos localizados, especialmente quando as folhas de núcleo têm superfícies ásperas ou sobreposições. O sistema adesivo deve preencher a variação normal da superfície sem mascarar defeitos que deveriam ter sido eliminados anteriormente.
Aplicadores por rolo, sistemas de cortina, aplicadores por extrusão e outros arranjos de aplicação de cola devem ser avaliados quanto à repetibilidade sob condições variáveis de lâmina. Uma máquina pode fornecer uma taxa nominal de aplicação consistente, mas a colagem efetiva pode variar se a lâmina absorver a resina de forma irregular. Zonas porosas, fissuras de desenrolamento, lâminas secas e pontos finos podem puxar o adesivo para dentro da madeira, em vez de deixar um filme adequado na linha de colagem. Por outro lado, uma superfície excessivamente úmida ou comprimida pode reduzir a penetração e deixar excesso de adesivo na interface.
Por esse motivo, os dados de espessura devem ser considerados juntamente com dados de umidade e qualidade superficial. Uma lâmina fina com umidade controlada pode comportar-se de forma aceitável. A mesma lâmina, com umidade irregular, pode enrolar antes da montagem, deformar-se na estação de cola e entrar na prensa com contato inadequado. Avaliações técnicas que se concentram apenas na tolerância de espessura podem deixar de considerar os efeitos combinados que produzem delaminação, bolhas ou planicidade instável do painel.
O ajuste automático da aplicação de cola é útil quando é limitado por faixas operacionais aprovadas. Ele não deve incentivar os operadores a compensar cada defeito da lâmina adicionando adesivo. Quando uma linha depende de aplicação excessiva para manter as colagens, os sintomas posteriores frequentemente incluem extravasamento de cola, maior necessidade de limpeza, maior consumo de resina e comportamento de acabamento inconsistente. A melhor abordagem é definir quais desvios podem receber compensação e quais exigem classificação ou rejeição.
A pré-prensagem e a prensagem a quente proporcionam consolidação controlada
A pré-prensagem costuma ser subestimada nas discussões sobre variação de espessura. Sua função é estabilizar o conjunto montado antes da prensagem a quente, melhorar o contato entre as camadas e reduzir o movimento durante a transferência. Quando as lâminas diferem em espessura, uma pré-prensa pode ajudar a distribuir o contato por toda a montagem, mas não pode eliminar diferenças severas e localizadas de espessura. Sobrecarregar a pré-prensa para forçar uma montagem inadequada a ganhar forma pode danificar as superfícies das lâminas ou fixar tensões irregulares.
A prensa a quente determina então se o painel atinge a espessura e a qualidade de colagem exigidas sem compressão excessiva. A condição e o paralelismo das placas da prensa, a estabilidade da pressão hidráulica, a consistência do carregamento, o controle de temperatura e o comportamento de fechamento afetam o resultado. Lâminas irregulares tornam essas variáveis menos tolerantes. Se o paralelismo das placas for deficiente, um painel com material de núcleo irregular evidenciará o problema mais severamente do que uma construção bem equilibrada. Da mesma forma, chapas de apoio desgastadas ou superfícies de prensa contaminadas podem transferir variação localizada de espessura para o painel acabado.
Um equívoco comum é que uma pressão mais alta resolverá a inconsistência de espessura. Uma pressão mais alta pode melhorar o contato em algumas construções, mas também pode esmagar zonas de núcleo de baixa densidade, comprimir excessivamente áreas finas, aumentar a variação de densidade e criar recuperação elástica após a prensagem. A condição adequada de prensagem depende da espécie de madeira, da química do adesivo, da densidade-alvo do painel, da umidade da lâmina, do número de camadas e do uso final pretendido. A maquinaria deve fornecer configurações repetíveis e feedback confiável, enquanto a especificação de produção define a janela operacional aceitável.
Para prensas de múltiplas aberturas ou linhas de alto rendimento, a consistência entre as aberturas também merece atenção. Um sistema de controle pode manter uma pressão e temperatura definidas, mas a variação na sequência de carregamento, na posição do conjunto ou no desgaste das placas pode produzir resultados diferentes entre as aberturas. O mapeamento de espessura após a prensagem é útil porque mostra se o problema tem origem na lâmina recebida, na montagem ou na distribuição de pressão.
O equipamento de acabamento pode corrigir pequenos desvios, não os estruturais
O lixamento de calibração é a etapa final prática de controle de espessura para muitos produtos de compensado. Lixadeiras de cinta larga podem remover variações superficiais moderadas e produzir um painel acabado mais uniforme. Elas são valiosas para atender às metas de espessura e preparar uma superfície para revestimento, pintura ou laminação secundária. No entanto, o lixamento deve ser tratado como uma correção de acabamento. Ele não pode restaurar a integridade da colagem, reequilibrar um núcleo irregular ou remover tensões internas criadas por uma prensagem inadequada.
O lixamento excessivo também é caro. Ele reduz o rendimento, consome abrasivos, gera pó e pode expor defeitos na lâmina de face. Se um painel exige regularmente lixamento substancial para atingir a especificação, o problema do processo provavelmente está a montante. Uma avaliação técnica deve comparar a distribuição de espessura antes e depois do lixamento, em vez de avaliar apenas a espessura média final. Uma tolerância final estreita obtida por meio de grande remoção de material pode ocultar um controle fraco nas etapas anteriores.
Em operações de revestimento ou painéis envelopados, a uniformidade da superfície torna-se ainda mais visível. Lâmina de face fina, risco de atravessamento no lixamento ou variação local da espessura do painel podem afetar a colagem e a aparência de um revestimento decorativo. Uma unidade de laminação, como aPUR WRAPING Machine 300, pode ser relevante para componentes envelopados mais estreitos, nos quais a alimentação controlada e a velocidade de laminação favorecem uma aplicação consistente do revestimento. Sua largura máxima de laminação de 300 mm e altura de processamento de 80 mm indicam uma aplicação orientada a componentes, e não um substituto para o controle de prensa de chapas completas de compensado. O substrato subjacente ainda precisa de espessura estável e preparação superficial antes da aplicação do revestimento.
O que verificar ao comparar maquinaria
Os avaliadores técnicos devem evitar julgar uma linha apenas pela velocidade nominal ou pela tonelagem da prensa. A variação das lâminas revela fragilidades no manuseio de materiais, na medição, no fluxo de dados e na disciplina de manutenção. As perguntas a seguir geralmente revelam mais do que uma afirmação genérica de “controle automático de espessura”.
- Onde a espessura da lâmina é medida e o método detecta variações localizadas ou fornece apenas uma leitura média?
- O sistema consegue distinguir um desvio de processo corrigível de uma folha defeituosa individual?
- O que acontece automaticamente após um resultado fora da faixa: alarme, classificação, ajuste de receita, parada de linha ou revisão pelo operador?
- Como as folhas medidas são rastreadas durante a secagem, reparo, empilhamento, montagem e prensagem?
- Quais ajustes de aplicação de cola são permitidos e o que impede uma compensação excessiva para lâminas de baixa qualidade?
- Como o paralelismo da prensa, a condição das placas e a espessura do painel acabado são verificados durante a produção normal?
- Os registros de produção podem conectar um problema de painel acabado ao lote de lâminas, à receita de montagem, ao ciclo de prensagem e ao resultado do lixamento?
A manutenção deve ser incluída na mesma avaliação. Contaminação dos sensores, desgaste dos rolos, calibração imprecisa, problemas de alinhamento da cinta, desvio hidráulico e superfícies de prensa danificadas podem criar leituras ou resultados que parecem ser variação da lâmina. Um sistema de controle útil torna visíveis essas causas relacionadas ao equipamento. Caso contrário, os operadores podem ajustar repetidamente os parâmetros de desenrolamento, cola ou prensagem enquanto a falha real é um rolo de medição desgastado ou uma cabeça de lixamento desalinhada.
O objetivo prático é uma tomada de decisão estável, não variação zero. A madeira é um material variável, e uma linha de compensado economicamente viável precisa de limites definidos para o que ela pode absorver, o que pode redirecionar e o que deve rejeitar. A maquinaria demonstra seu valor quando esses limites são medidos de forma consistente e tratados de maneira previsível em todo o processo. Essa é a diferença entre produzir painéis que apenas atendem a uma espessura nominal e produzir compensado com colagem, planicidade e desempenho de acabamento posterior repetíveis.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.