


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como o aquecimento multizona controla a uniformidade da temperatura na prensagem a quente de madeira
Como o Aquecimento Multizona Controla a Uniformidade da Temperatura na Prensagem a Quente de Madeira
Na prensagem a quente de madeira, uma placa de prensagem pode parecer uniforme, mas comportar-se de forma muito diferente de uma área para outra. O centro pode atingir rapidamente a temperatura-alvo, enquanto o perímetro perde calor para o ar circundante, a estrutura da prensa ou a borda fria do painel. Uma composição ampla de lâminas pode absorver calor de forma desigual em toda a placa. Uma peça pequena colocada fora do centro pode criar outro padrão completamente diferente. Essas diferenças nem sempre são evidentes no painel acabado até que comecem a aparecer defeitos de colagem, brilho inconsistente, variação de espessura ou descolamento nas bordas.
Para avaliadores técnicos, é por isso que a temperatura da placa não deve ser avaliada apenas pelo visor do controlador. O valor exibido geralmente corresponde a um ponto de medição ou referência de controle. Ele não confirma automaticamente que toda a superfície de prensagem esteja operando dentro da tolerância exigida para um determinado sistema adesivo, espécie de lâmina, laminado ou formato de painel.
Umaprensa a quente para madeira com aquecimento multizona resolve essa limitação prática ao dividir a placa de aquecimento em áreas controladas separadamente. Em vez de aplicar a mesma resposta de aquecimento em toda a superfície, o sistema pode regular diferentes zonas de acordo com seu próprio feedback de temperatura. O princípio é simples; os detalhes de engenharia não. Bons resultados dependem do layout das zonas, do posicionamento dos sensores, do meio de aquecimento, do isolamento, da lógica do controlador, da construção da placa e da forma como a prensa é efetivamente carregada durante a produção.
Por que um Único Circuito de Aquecimento Pode Produzir Resultados Desiguais
O aquecimento convencional da placa frequentemente depende de um circuito de aquecimento ou de um número limitado de circuitos compartilhados. Essa abordagem pode ser adequada para operações estáveis que envolvem dimensões semelhantes de painéis, padrões de carregamento repetitivos e exigências moderadas de processo. Porém, torna-se menos tolerante quando a produção inclui vários tamanhos de placas, superfícies decorativas finas, substratos sensíveis à umidade ou adesivos com uma janela de processamento estreita.
O calor naturalmente se afasta da superfície da placa. Nas bordas, as perdas normalmente são maiores porque essas áreas estão mais expostas. Em alguns projetos de prensa, o calor também pode ser conduzido para estruturas de suporte ou afetado por diferenças no fluxo interno de óleo, na distribuição do aquecimento elétrico ou na massa térmica. Quando um painel grande é carregado, a própria placa se torna um dissipador de calor. Quando um painel menor é carregado no centro, o perímetro descoberto volta a se comportar de maneira diferente. Uma única configuração global de temperatura não consegue responder plenamente a todas essas condições locais.
O impacto depende da aplicação. No revestimento com lâminas, uma seção subaquecida pode atrasar a cura do adesivo e enfraquecer a consistência da colagem. Na laminação, a variação térmica localizada pode influenciar o fluxo da resina, a aparência da superfície ou a estabilidade após a prensagem. Para componentes espessos de madeira engenheirada, as diferenças de temperatura podem afetar o tempo necessário para que o núcleo do painel receba calor suficiente. Nenhum desses resultados deve ser atribuído apenas ao aquecimento — pressão, aplicação de adesivo, umidade do material e disciplina de carregamento também são importantes —, mas a uniformidade da placa costuma ser a variável mais difícil de visualizar e mais fácil de subestimar.
O que o Aquecimento Multizona Altera na Prática
Um sistema multizona divide a placa em áreas térmicas independentes ou semi-independentes. Elas podem ser dispostas como seções de borda e centro, faixas longitudinais, bandas transversais ou um padrão em grade. A melhor disposição não é automaticamente aquela com o maior número de zonas. É aquela que corresponde ao tamanho da prensa, à configuração dos aquecedores, aos formatos de peças esperados e ao comportamento térmico do processo pretendido.
Cada zona recebe feedback de temperatura de um ou mais sensores e é controlada por meio de sua própria saída de aquecimento ou resposta de válvula. Se uma zona de borda resfriar mais rapidamente que o centro, o controlador pode adicionar calor nessa área sem elevar desnecessariamente a região central acima do seu ponto de ajuste. Se uma seção se recuperar mais lentamente após o carregamento de um painel, o sistema de controle pode responder localmente, em vez de tratar toda a placa como uma única massa térmica.
Isso não significa que cada zona deva operar com um ponto de ajuste diferente durante a operação normal. Em muitos programas de produção, todas as zonas recebem a mesma temperatura-alvo, mas atingem e mantêm esse alvo por meio de malhas de controle separadas. Pontos de ajuste independentes são mais úteis quando um processo necessita deliberadamente de um perfil térmico, como para compensar perdas persistentes nas bordas, acomodar geometrias incomuns de painéis ou produzir produtos especializados sob condições de processo validadas.
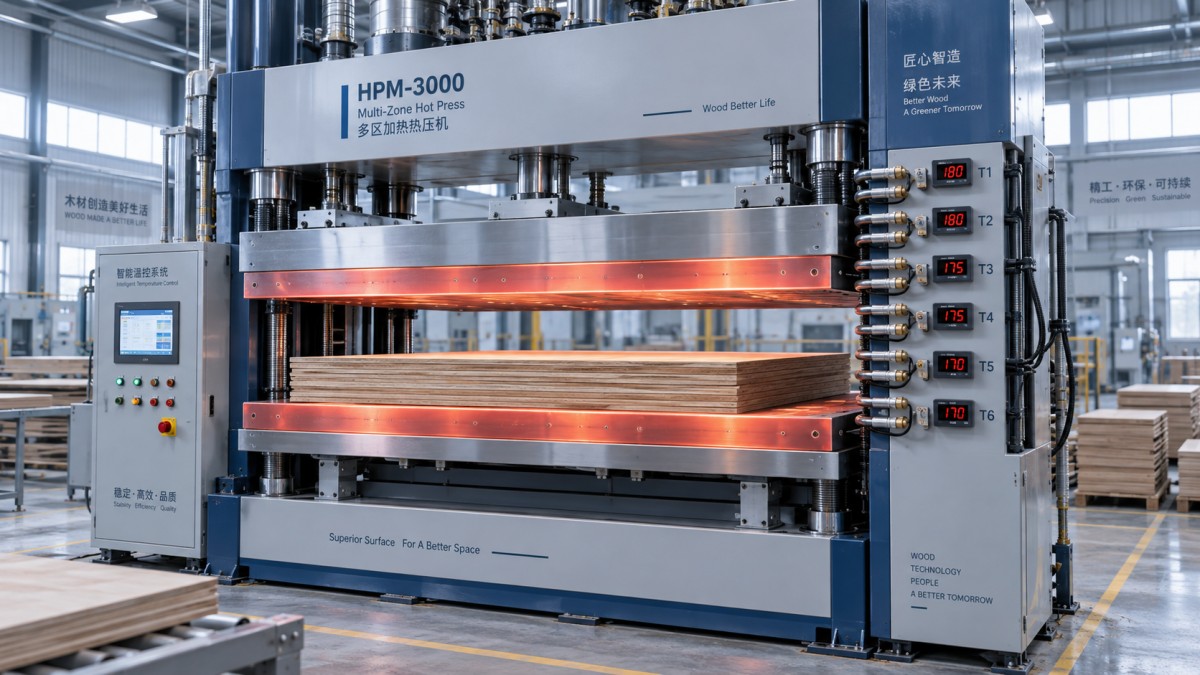
Essa distinção é importante durante a avaliação. Uma máquina anunciada como “multizona” deve ser avaliada quanto à sua real capacidade de controle independente, e não apenas por possuir vários aquecedores instalados dentro de uma placa. Elementos de aquecimento separados sem sensoriamento e controle separados não oferecem a mesma capacidade de correção. Da mesma forma, vários valores exibidos não são suficientes se não corresponderem a áreas significativas da placa e a saídas de controle ativas.
A Malha de Controle é Tão Boa Quanto Sua Medição
Os sensores de temperatura são essenciais para o desempenho de uma prensa a quente. Sua localização deve refletir a temperatura que importa: a superfície útil da placa e o calor transferido para a peça. Um sensor instalado profundamente demais na placa pode reagir lentamente às mudanças de superfície. Um sensor posicionado perto de uma fonte de calor pode indicar um valor estável enquanto outra área da placa fica atrasada. Por outro lado, uma densidade excessiva de sensores não melhora automaticamente o desempenho se o controlador não puder interpretar ou agir com base nas informações adicionais.
Por esse motivo, a aceitação técnica deve incluir o mapeamento da temperatura da superfície, em vez de depender apenas das leituras dos sensores instalados. O método de mapeamento deve ser acordado antes da compra ou do comissionamento. Normalmente, ele considera a placa na temperatura de operação, o ponto de ajuste selecionado, o instrumento de medição, as posições da grade, o tempo de estabilização e se o teste é realizado vazio ou sob uma carga representativa. A uniformidade da placa vazia é útil, mas não é idêntica ao comportamento da produção com carga.
Não existe uma tolerância universal que possa ser aplicada responsavelmente a todas as operações de prensagem de madeira sem referência ao produto e ao processo. Uma variação aceitável para uma montagem com núcleo espesso pode ser inadequada para uma laminação decorativa sensível. A pergunta correta não é “Qual é o menor número em um folheto?” É “A prensa pode demonstrar uma distribuição de temperatura repetível adequada ao nosso adesivo, substrato, tempo de ciclo e requisito de qualidade?”
O Layout das Zonas Deve Seguir o Padrão de Carregamento
A forma como uma fábrica utiliza uma prensa deve influenciar o projeto de aquecimento. Uma planta que processa painéis de móveis em tamanho completo em todos os ciclos tem necessidades diferentes das de uma oficina que alterna entre portas de armários, tiras estreitas, componentes curvos e lotes curtos. No primeiro caso, a compensação nas bordas e a recuperação estável em toda a superfície podem ser a principal prioridade. No segundo, o zoneamento flexível e o gerenciamento de programas podem ter maior valor, pois as áreas descobertas mudam de trabalho para trabalho.
Um erro comum é especificar uma prensa com base nas dimensões máximas da placa, ignorando a área de carregamento habitual. Se a maior parte da produção ocupa apenas a porção central de uma placa grande, o comportamento térmico das zonas não utilizadas torna-se relevante. Elas podem precisar ser controladas de forma diferente, mantidas em espera ou gerenciadas por meio de receitas para evitar consumo desnecessário de energia e condições desiguais nas bordas ao redor da peça carregada. A adequação dessas estratégias depende do projeto da prensa e das regras de produção; elas devem ser discutidas com o fabricante da máquina, em vez de presumidas.
Os limites entre zonas também merecem atenção. Um controlador pode regular cada zona com precisão, mas ainda assim pode ocorrer uma transição de temperatura visível se o layout físico de aquecimento criar uma área fraca entre circuitos adjacentes. A espessura da placa, o espaçamento dos canais internos, o posicionamento dos aquecedores e os caminhos de condução de calor determinam a suavidade com que as zonas se integram. Esse é um dos motivos pelos quais fabricantes experientes avaliam a construção da placa como um todo, em vez de apresentar o zoneamento apenas como um recurso de software.
O Meio de Aquecimento e o Projeto da Placa Ainda São Importantes
O controle multizona pode ser aplicado a placas aquecidas eletricamente, sistemas de óleo térmico e outros arranjos de aquecimento utilizados em prensas industriais. Cada abordagem possui diferentes características de resposta. Sistemas elétricos podem oferecer controle localizado de aquecimento, mas o resultado prático depende do projeto dos aquecedores, da distribuição de potência, do método de comutação e do acesso para manutenção. Sistemas de óleo térmico podem proporcionar transferência de calor estável em placas grandes, mas o equilíbrio dos circuitos, o controle de fluxo, o isolamento e o gerenciamento da temperatura do óleo tornam-se críticos. A escolha correta está ligada à infraestrutura da planta, às temperaturas de operação, ao tamanho da prensa, ao ritmo de produção esperado e à capacidade de serviço.
A planicidade e a rigidez da placa devem ser analisadas juntamente com as especificações térmicas. Um perfil de temperatura bem controlado não consegue compensar uma distribuição de pressão deficiente causada por deformação da placa, componentes de guia desgastados ou comportamento hidráulico desigual. No trabalho com painéis à base de madeira, calor e pressão chegam juntos. Se qualquer um deles variar excessivamente pela superfície de trabalho, o resultado final ainda poderá ser inconsistente.
O isolamento é outro fator menos visível, mas relevante. O calor que escapa pela parte traseira da placa ou para estruturas próximas aumenta a demanda de energia e pode retardar a recuperação após o carregamento. Também pode dificultar o equilíbrio entre bordas e centro. Durante a avaliação de uma máquina, pergunte como a placa é isolada, como é organizado o acesso para manutenção e se os materiais de isolamento podem ser inspecionados ou substituídos como parte da manutenção de longo prazo.
O que Avaliar Durante a Avaliação Técnica
As discussões de avaliação mais úteis vão além de uma única declaração de “precisão de temperatura”. As equipes técnicas devem solicitar uma explicação clara sobre como o fabricante define as zonas, onde os sensores estão localizados e como cada zona é regulada. Um diagrama de controle costuma ser mais informativo do que uma afirmação ampla de desempenho.
- Número, formato e localização física das zonas de aquecimento em cada placa.
- Se as zonas possuem sensoriamento independente, saídas de controle, alarmes e ajuste de ponto de ajuste.
- Método de aquecimento, comportamento de recuperação e como o sistema responde após o carregamento de um painel frio.
- Procedimento para mapeamento da temperatura da superfície durante a aceitação em fábrica e o comissionamento no local.
- Funções do controlador para receitas, registros de tendências, diagnóstico de falhas e detecção de falha de sensores.
- Disponibilidade de componentes de aquecimento, sensores, módulos de controle e suporte pós-venda prático.
Também vale a pena perguntar como o fornecedor lida com uma divergência entre uma condição real de produção e uma especificação original. Uma prensa pode passar em um teste de placa vazia, mas enfrentar uma aplicação mais exigente quando grandes painéis frios, material com alta umidade ou ciclos curtos entram no processo. A disposição do fornecedor em analisar dados operacionais, inspecionar o comportamento do controle e fornecer suporte de peças de reposição pode ser tão importante quanto a configuração original do equipamento.
A Uniformidade é uma Questão de Processo, Não Apenas um Recurso da Máquina
Mesmo uma prensa multizona bem projetada não consegue corrigir todas as inconsistências de produção. Os operadores devem evitar padrões de carregamento drasticamente desequilibrados, a menos que o processo tenha sido validado para eles. Chapas de prensagem, folhas de proteção e placas transportadoras podem alterar a transferência de calor. Mudanças na umidade da lâmina, na densidade do núcleo, no tipo de adesivo, na aplicação de cola e no tempo de montagem podem alterar o resultado mais do que o esperado. Quando a qualidade se torna instável, é sensato verificar o mapeamento da placa e os registros do controlador, mas é igualmente importante revisar a preparação do material e a disciplina de carregamento da prensa.
É nesse ponto que fornecedores de máquinas com experiência contínua em marcenaria podem oferecer uma contribuição mais útil do que simplesmente fornecer uma prensa. A Qingdao Zhongding Machinery Co., Ltd., que atua em máquinas para marcenaria há mais de duas décadas, aborda a seleção de equipamentos como parte de uma questão mais ampla da linha de produção: qual painel está sendo fabricado, quão repetível é o material recebido, qual resposta de serviço é necessária e qual configuração de máquina pode ser mantida ao longo do tempo? Para muitos compradores, a comunicação técnica confiável e a disponibilidade de peças de reposição tornam-se particularmente importantes quando a prensa deixa de ser nova.
Uma prensa a quente para madeira com aquecimento multizona é mais valiosa quando sua estratégia de zoneamento está vinculada às condições reais de produção e é verificada por meio de um método de aceitação adequado. O objetivo não é adicionar complexidade por si só. É reduzir variações térmicas evitáveis, proporcionar aos engenheiros de processo melhor controle sobre áreas difíceis da placa e tornar a qualidade da colagem mais previsível diante de cargas de trabalho variáveis. Antes de finalizar uma especificação, defina a gama de painéis, o padrão de carregamento, o processo de adesivo e o método de verificação da temperatura. Esses quatro itens geralmente revelam se o aquecimento multizona é um requisito de engenharia útil ou um recurso caro que nunca será plenamente utilizado.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.