


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como movimentar madeira com segurança entre as estações de trabalho sem reduzir a produção
Hora៖Nov 19, 2026
Autor:
Número de visualizações:
Uma placa que sai da serra em boas condições ainda pode chegar atrasada, danificada ou na ordem errada à estação seguinte. O problema não estava no corte em si, mas na transferência. Na maioria das oficinas de painéis e madeira maciça, o deslocamento entre estações leva apenas alguns segundos por peça. Ainda assim, esses segundos se acumulam e se transformam em espera, retrabalho e lesões evitáveis durante o manuseio. A maneira mais eficaz de proteger a produção não é exigir que os operadores carreguem mais ou caminhem mais rápido, mas tornar cada transferência previsível: a peça certa, na orientação correta, chegando quando a máquina seguinte estiver pronta para recebê-la.
Essa previsibilidade depende de três variáveis que precisam funcionar em conjunto: trajeto, carga e tempo. Um trajeto que cruza uma passagem principal, uma carga que excede o que uma pessoa consegue controlar com segurança ou uma entrega feita em lote quando a estação seguinte processa uma peça por vez criará uma fila em outro ponto. Os equipamentos de transporte para marcenaria só são úteis quando resolvem esse descompasso. Um transportador, uma mesa de roletes, um carrinho de transferência ou um elevador a vácuo não aumentam a velocidade por si só; eles a aumentam ao eliminar as pausas, o levantamento, a rotação e a busca que interrompem o processo principal.
Onde se perde tempo de produção
A perda raramente aparece como uma única parada longa. Ela se manifesta em interrupções curtas e repetidas: um operador esperando a ajuda de um colega para levantar um painel comprido, uma pilha colocada longe demais da entrada da máquina, uma placa virada na direção errada e que precisa ser girada, ou um carrinho estacionado onde a empilhadeira precisa passar. Cada ocorrência pode custar 20 ou 30 segundos. Ao longo de um turno e de várias estações, isso representa horas de capacidade que nunca aparecem em um relatório de paradas, porque nenhuma máquina quebrou.
Os danos seguem o mesmo padrão. As bordas lascam quando as placas são arrastadas sobre uma superfície rígida, o folheado risca quando as peças deslizam umas contra as outras, e os componentes compridos empenam quando são apoiados apenas pelas extremidades durante o transporte manual. Um painel danificado nem sempre vira sucata. Na maioria das vezes, ele precisa de reparo, é rebaixado de categoria ou provoca um atraso enquanto uma peça de reposição é cortada. Portanto, o custo não se limita ao material: inclui também a interrupção da sequência planejada para a peça original.
Planeje o trajeto antes de escolher o equipamento
Um bom ponto de partida é percorrer o caminho real que uma placa faz, da entrada à saída, e anotar cada curva, desnível, porta e cruzamento. A madeira raramente se desloca em linha reta. Ela passa ao redor de máquinas, junto a pilhas de produtos em processo e por áreas compartilhadas por pessoas e veículos. Um trajeto que parece curto na planta pode ser lento na prática se obrigar um carrinho carregado a dar marcha à ré, esperar por uma porta ou contornar materiais armazenados.
Os trajetos funcionam melhor quando são de mão única e, sempre que possível, separados do tráfego de pedestres. Um percurso de retorno para carrinhos ou paletes vazios evita o problema comum de transportes cheios e vazios se encontrarem no mesmo corredor estreito. As marcações no piso ajudam, mas somente quando refletem o fluxo real dos materiais, e não o fluxo previsto quando o layout foi desenhado. Se os operadores costumam atravessar uma área sinalizada, o trajeto está errado — não os operadores. A largura também importa. Um corredor que comporta um carrinho não necessariamente comporta o carrinho e uma pessoa caminhando ao lado para estabilizar uma placa comprida.
Adapte o equipamento à carga, à distância e à frequência
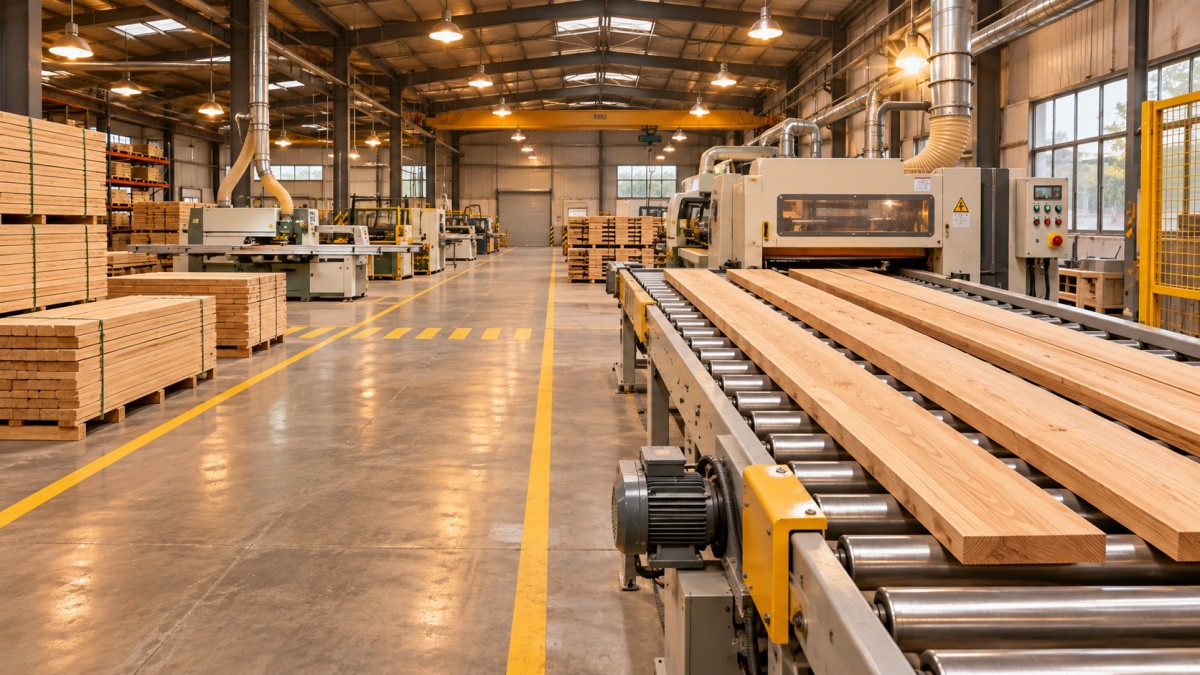
Diferentes transferências exigem soluções diferentes, e a diferença geralmente está no formato da carga, não apenas no peso. Painéis curtos e pesados se beneficiam de transportadores de roletes motorizados ou mesas elevatórias tipo tesoura, que mantêm o material a uma altura confortável e eliminam as flexões repetidas. Placas compridas e flexíveis precisam de apoio ao longo de todo o seu comprimento; caso contrário, cedem, vibram ou ficam presas na estação seguinte. Lotes pequenos e frequentes de componentes costumam ser mais bem atendidos por um trecho simples de roletes por gravidade ou por um carrinho bem projetado do que por um sistema motorizado que precisa ser ligado, parado e liberado a cada peça.
A distância altera o cálculo. Em alguns metros, um carrinho manual com boas rodas e uma estrutura estável pode ser mais rápido que um sistema motorizado, pois não é preciso esperar o fim de um ciclo. Em distâncias maiores, ou quando a mesma transferência se repete centenas de vezes por dia, o transporte motorizado reduz a fadiga e mantém um ritmo constante durante a tarde, quando o manuseio manual tende a ficar mais lento. A frequência é outro critério. Um equipamento que funciona bem para painéis grandes ocasionais pode se tornar um gargalo quando utilizado para um fluxo contínuo de peças pequenas, pois o carregamento e o descarregamento levam mais tempo do que a própria transferência. A segurança deve acompanhar o fluxo, não o contrário
A maioria das lesões durante o manuseio na marcenaria não acontece durante o corte ou a usinagem. Acontece ao levantar, carregar, girar e empilhar. O risco aumenta quando a carga é difícil de manusear, e não simplesmente pesada: um painel largo que bloqueia a visão à frente, uma placa comprida que oscila ao contornar uma curva ou uma pilha que precisa ser levantada do chão. Reduzir o número de levantamentos manuais é, portanto, tanto uma medida de segurança quanto de produtividade. Cada levantamento substituído por roletes, uma mesa basculante ou um dispositivo mecânico elimina uma oportunidade de lesionar as costas, prender um dedo ou deixar uma placa cair.
A visibilidade e o controle merecem a mesma atenção que o levantamento. A carga nunca deve obstruir a visão do trajeto, e um operador nunca deve precisar andar de costas ao direcionar a madeira para dentro de uma máquina. Quando uma transferência exige duas pessoas, as funções precisam estar claras antes do início do movimento: quem conduz, quem sinaliza e onde a peça será colocada. Transferências mal coordenadas são o momento em que as placas escorregam, as mãos ficam presas entre um painel e uma estrutura e as pilhas perdem estabilidade. Apoios, batentes e guias bem posicionados na estação de recebimento também são importantes, pois uma placa que chega em segurança, mas não tem onde se apoiar de forma estável, será segurada, encostada ou escorada de uma maneira que cria o próximo risco.
O que costuma dar errado após a instalação
Um novo sistema de transporte ainda pode falhar se não for compatível com a operação seguinte. Um transportador instalado na altura errada obriga os operadores a levantar ou abaixar cada peça no ponto de transferência. Um carrinho que mantém os painéis na vertical pode economizar espaço no piso, mas dificultar a alimentação da máquina seguinte na orientação correta. Um sistema motorizado sem um local definido para paletes vazios, aparas e peças rejeitadas logo se transforma em uma área de armazenamento, e o trajeto volta a ficar estreito.
A manutenção e a troca de configuração também fazem parte dessa avaliação. Os roletes acumulam poeira e resina, as rodas se desgastam e as guias saem do alinhamento. Um sistema difícil de limpar ou inspecionar vai funcionar gradualmente mais devagar e com menos fluidez, e os operadores começarão a contorná-lo. O mesmo vale quando o mix de produtos muda. Uma linha configurada para painéis padrão de armários pode ter dificuldades quando chega um lote de componentes compridos e estreitos ou de portas grandes. Um sistema de transporte que possa ser ajustado em largura, altura ou velocidade, ou desviado sem bloquear o trajeto principal, é mais resiliente quando os pedidos mudam.
A decisão, portanto, não diz respeito tanto à compra da máquina mais versátil, mas sim à eliminação de um ponto específico de atrito em uma linha específica. Observe onde as peças esperam, onde são levantadas duas vezes, onde são giradas e onde pessoas e materiais cruzam seus caminhos. Corrija primeiro esses pontos, mantenha o trajeto simples e de mão única e escolha um sistema de transporte compatível com a carga e o ritmo das estações que conecta. Quando a movimentação se torna rotineira em vez de improvisada, a segurança melhora, os danos diminuem e as máquinas que realmente agregam valor passam mais tempo do turno em operação.
Próxima página:Já é a última
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.