


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como planejar uma fábrica de marcenaria para ampliar a capacidade no futuro
Uma fábrica de madeira pode ficar sem capacidade produtiva utilizável antes de ficar sem espaço no chão de fábrica. Painéis acabados aguardam junto a uma coladeira de bordas sobrecarregada, empilhadeiras cruzam as rotas de produção e não há onde conectar uma nova máquina sem deslocar os equipamentos existentes. Assim, a expansão se transforma em uma obra de reconstrução disruptiva, em vez de um investimento controlado.
Planeje o crescimento projetando primeiro o fluxo futuro de materiais e, em seguida, instalando os equipamentos e a infraestrutura por etapas. Um planejamento eficaz dos processos da fábrica de madeira conecta previsões de demanda, capacidade de processo medida, áreas reservadas para expansão e requisitos de utilidades. O objetivo não é comprar hoje toda a fábrica de amanhã, mas garantir que as decisões de hoje não impeçam o próximo aumento viável da produção.
Defina a expansão que a fábrica realmente precisa acomodar
“Aumentar a produção” não é um briefing de projeto suficiente. Aumentar a produção de painéis padrão para móveis exige condições diferentes das necessárias para introduzir componentes de madeira maciça, portas pintadas ou móveis altamente personalizados. Antes de desenhar o layout, defina as famílias de produtos que a instalação deverá comportar e a rota provável de cada família.
Para móveis em painéis, essa rota pode incluir armazenamento de chapas, corte ou nesting, colagem de bordas, furação, montagem, inspeção e embalagem. A produção de madeira maciça pode exigir etapas adicionais de preparação, usinagem, lixamento e acabamento. Mapeie as operações reais em vez de forçar todos os produtos a seguir uma única sequência presumida.
Elabore um cenário de demanda atual e cenários plausíveis de crescimento com base no histórico de pedidos, no pipeline de vendas e na estratégia de produtos da própria empresa. Para cada cenário, registre:
- Produção vendável necessária por família de produtos e período de planejamento.
- Tipos de materiais, dimensões dos painéis, tamanhos dos componentes e restrições de manuseio.
- Tamanhos dos lotes, frequência de trocas e requisitos de personalização.
- Turnos disponíveis, premissas de pessoal e expectativas de entrega.
- Processos realizados internamente e aqueles que dependem de fornecedores externos.
Mantenha as oportunidades incertas separadas da demanda confirmada. Um departamento de acabamento hipotético pode justificar a reserva de espaço adequado na fábrica, mas não a compra imediata de equipamentos nem a instalação de um sistema completo de acabamento.
Identifique o gargalo antes de especificar outra máquina
A velocidade de processamento anunciada de uma máquina não equivale à produção confiável da fábrica. Carregamento, programação, trocas de ferramentas, defeitos nos materiais, manutenção e congestionamento nas etapas seguintes afetam o que chega à embalagem. Por isso, as decisões de expansão devem se basear no desempenho observado da produção sempre que as operações existentes fornecerem dados úteis.
Registre a produção e as perdas em cada processo principal para combinações de produtos representativas. Separe o tempo de processamento do tempo de espera: uma furadeira que para frequentemente porque as peças chegam atrasadas apresenta um problema diferente de uma máquina que opera continuamente durante todo o turno.
Um cálculo inicial útil é:
Carga de processo necessária = demanda por família de produtos × tempo de processamento por unidade, mais o tempo previsto para preparação e retrabalho.
Compare essa carga com o tempo produtivo disponível realista. Use unidades consistentes e diferencie produtos acabados de componentes; um armário pode exigir que várias peças passem pela mesma operação. Não desconte o tempo de inatividade duas vezes se a taxa de processamento medida já incluir essas perdas.
Depois de identificar o gargalo atual, verifique para onde ele se deslocará quando for eliminado. Uma operação de corte mais rápida tem pouco valor se a colagem de bordas, a capacidade de aspiração ou o espaço de embalagem se tornarem imediatamente a próxima restrição.
Reserve uma área de expansão utilizável, não apenas o espaço que sobrar
Prepare dois layouts: a configuração operacional inicial e a configuração expandida prevista. Sobreponha-os para identificar quais máquinas, corredores, serviços e áreas de armazenamento precisariam ser movidos. Relocações importantes no segundo desenho são um sinal de que o primeiro layout pode estar otimizado demais para a demanda atual.
Uma área de expansão útil fica ao lado da operação que será ampliada e se conecta a uma rota viável para os materiais. Um canto vazio do outro lado de um corredor de empilhadeiras pode ser inadequado para uma segunda linha de colagem de bordas, mesmo que sua área pareça suficiente.
Mostre o recebimento, o armazenamento de matérias-primas, o processamento, a montagem, a embalagem e a expedição no mesmo desenho. Marque as rotas de pedestres, os cruzamentos de veículos, o acesso para manutenção, os quadros elétricos, as colunas estruturais e as saídas do edifício. Inclua o envelope operacional de cada máquina — não apenas sua área ocupada —, incluindo carregamento, descarregamento, movimentação de peças longas e acesso para manutenção.
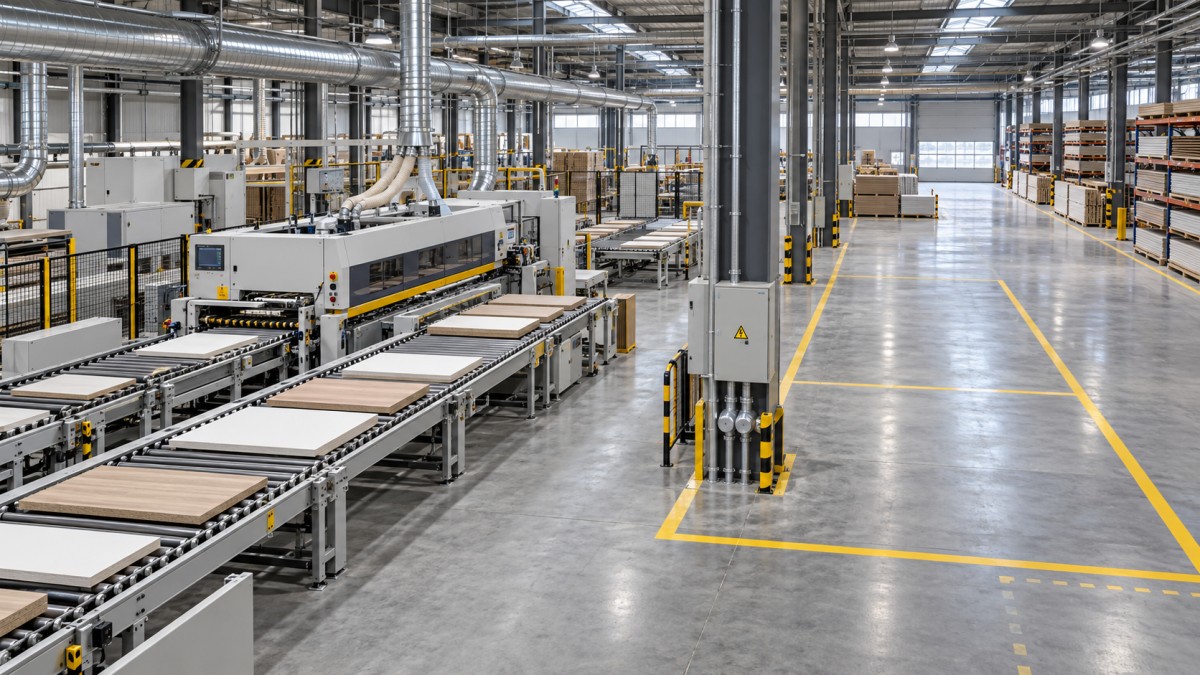
Em um processo de painéis predominantemente sequencial, uma espinha de produção expansível pode permitir que equipamentos adicionais ou linhas paralelas sejam conectados ao longo do fluxo. Uma fábrica com produtos variados pode se beneficiar mais de células com pontos de transferência definidos. Nenhuma configuração é automaticamente superior: compare as distâncias de deslocamento, a flexibilidade das rotas, a supervisão e a possibilidade de expansão sem interromper atividades não relacionadas.
Proteja o espaço reservado por meio de regras operacionais. O armazenamento temporário costuma se tornar permanente. Marque as áreas de expansão nos desenhos de layout controlados e identifique o que deverá ser removido antes do início da próxima fase.
Decida onde a capacidade deve ser modular
Comprar a maior máquina disponível pode criar um desequilíbrio dispendioso. Uma máquina de maior capacidade pode exigir um manuseio diferente, utilidades mais robustas ou lotes maiores para operar com eficiência. Máquinas em paralelo podem oferecer flexibilidade de programação e resiliência durante a manutenção, mas também exigem espaço, pessoal e coordenação da distribuição do trabalho.
Compare três alternativas no processo restritivo: melhorar a operação existente, ampliar o horário de funcionamento e adicionar equipamentos. Turnos adicionais podem adiar investimentos de capital, desde que o pessoal, a cobertura de manutenção e o fornecimento de materiais sejam suficientes. Eles não resolvem problemas de armazenamento inadequado, circulação insegura ou utilidades que já operam no limite.
Quando houver previsão de adicionar equipamentos por etapas, defina as interfaces com antecedência. Os detalhes relevantes incluem as dimensões das peças, a direção de alimentação, a altura de transferência, a identificação, os formatos dos programas e os métodos de carregamento. As máquinas não formam um sistema de produção integrado simplesmente porque suas capacidades nominais coincidem.
A automação deve ser implementada quando o processo estiver suficientemente estável. Se as rotas dos produtos ou a identificação das peças ainda forem inconsistentes, mantenha aberta a possibilidade de instalar futuramente transportadores ou sistemas de movimentação robótica, sem condicionar a configuração atual da fábrica a um conceito de automação ainda não comprovado.
Instale primeiro a infraestrutura difícil de alterar
Algumas provisões são econômicas durante a construção, mas disruptivas posteriormente. Redes de serviços subterrâneas, espaço para transformadores, aberturas estruturais e rotas principais de distribuição merecem atenção antecipada. Isso não significa superdimensionar todos os sistemas instalados; diferencie a reserva de espaço, a preparação de pontos de conexão e a compra de capacidade ativa.
Alimentação elétrica e ar comprimido
Elabore uma programação de cargas dos equipamentos para cada fase de expansão. Peça a profissionais qualificados que avaliem as cargas conectadas, o uso simultâneo previsto, as características de partida, as proteções e a alimentação disponível. Reserve rotas adequadas e espaço nos quadros de distribuição quando isso se justificar. A existência de uma posição livre para disjuntor, por si só, não comprova que o edifício possa alimentar outra linha de produção.
No caso do ar comprimido, avalie a demanda à pressão de operação, a qualidade do ar, as perdas na distribuição e o pico de uso simultâneo. Deixe pontos de expansão acessíveis e meios de isolamento para que os trabalhos futuros não exijam a parada desnecessária de toda a fábrica.
Aspiração de pó, acabamento e riscos de incêndio
A aspiração deve ser avaliada como um sistema completo. A adição de ramais pode alterar o fluxo de ar em toda a rede, e dutos superdimensionados operando com baixa vazão podem causar problemas de transporte. Planeje a rota futura dos dutos e a localização do coletor e, em seguida, solicite a um especialista competente que verifique cada fase instalada em relação às máquinas, às características do pó e aos requisitos de segurança aplicáveis.
As áreas de acabamento podem introduzir requisitos específicos de ventilação, armazenamento de materiais, proteção contra incêndio e meio ambiente. Sua localização não pode ser escolhida apenas para reduzir os deslocamentos. Confirme os requisitos locais pertinentes antes de reservar o espaço ao redor ou localizar uma futura expansão ao lado dessas áreas.
Verifique também a adequação da laje, a ancoragem dos equipamentos, o acesso para entrega das máquinas e as aberturas no telhado ou nas paredes. Essas verificações são especialmente importantes ao converter um armazém que não foi projetado para o processo de fabricação previsto.
Dimensione o armazenamento e o manuseio considerando o fluxo expandido
O aumento da capacidade de usinagem geralmente altera tanto a movimentação do estoque quanto a produção. Chapas recebidas, produtos em processo, kits de ferragens, embalagens e produtos acabados precisam de locais definidos. Sem isso, o aparente aumento de capacidade pode se transformar em congestionamento entre as máquinas.
Estime o armazenamento intermediário com base na vazão e no tempo de espera previsto. Filas mais longas exigem mais espaço, mas buffers generosos também podem ocultar problemas de programação. Defina limites claros para os buffers nos principais pontos de transferência e determine como a produção responderá quando esses limites forem atingidos.
O manuseio de materiais exige uma avaliação própria de capacidade. Verifique se empilhadeiras, carrinhos, dispositivos de elevação e operadores conseguem abastecer o processo ampliado sem cruzamentos inseguros ou movimentação dupla repetida. O descarregamento de chapas e a expedição de produtos acabados devem continuar funcionando nos períodos de pico, e não apenas em condições médias.
Preserve a rastreabilidade à medida que as rotas se multiplicam. A identificação consistente das peças e do status da produção ajuda a evitar que uma máquina adicional provoque extravio de componentes, kits de montagem incompletos ou dúvidas sobre qual operação deve ser realizada em seguida.
Libere o investimento em fases, com critérios mensuráveis
Um plano diretor por etapas deve especificar o que será instalado, o que permanecerá reservado e quais evidências autorizarão o próximo investimento. Evite critérios baseados apenas em um mês excepcionalmente movimentado ou na alta utilização de uma máquina isolada.
- Estabilize o fluxo existente. Resolva problemas de fornecimento não confiável, perdas evitáveis durante a preparação, problemas de manutenção e instruções de trabalho pouco claras antes de tratá-los como déficits permanentes de capacidade.
- Prepare as interfaces de expansão. Conclua os trabalhos de preparação justificados, proteja o espaço no chão de fábrica e confirme o acesso para os equipamentos e a infraestrutura de utilidades.
- Adicione capacidade no gargalo verificado. Avance quando a demanda sustentada e a carga de processo medida justificarem o investimento, após verificar a capacidade das etapas seguintes.
- Valide o sistema ampliado. Analise a vazão, os níveis de produtos em processo, a qualidade, o desempenho das entregas e a segurança com a combinação de produtos prevista.
A comparação financeira deve incluir instalação, alterações na aspiração, ferramentas, equipamentos de manuseio, integração de software, treinamento, perdas durante o comissionamento e capital de giro — e não apenas o preço de compra das máquinas. Compare as opções com as mesmas premissas de demanda e considere as consequências de uma entrada em operação mais lenta do que o esperado.
Inclua o plano de mudança na aprovação
A expansão não está pronta para aprovação sem uma sequência de instalação viável. Identifique quais serviços podem ser preparados enquanto a produção continua, quais conexões exigirão paradas e como os materiais circularão ao redor da área de instalação. Programe o acesso para entrega dos equipamentos antes que o armazenamento ou as máquinas ao redor dificultem sua chegada.
Atribua responsabilidades pelo treinamento dos operadores, preparação da manutenção, disponibilidade de peças de reposição e configuração dos dados de produção. Defina critérios de aceitação usando materiais e produtos representativos, em vez de uma demonstração da máquina sem carga. A operação ampliada deve comprovar que consegue entregar peças aceitáveis ao longo de todo o fluxo, incluindo o manuseio e as etapas subsequentes.
Mantenha o layout por etapas, a programação de utilidades, o modelo de capacidade e os critérios de investimento sob controle de revisões. Antes de aprovar qualquer movimentação provisória de máquinas ou alteração de armazenamento, confira se ela é compatível com a próxima fase de expansão. Essa simples disciplina evita que um ajuste conveniente de curto prazo consuma o acesso, a capacidade de serviços ou o espaço produtivo de que a fábrica precisará mais adiante.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.