


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como reduzir as bordas desfiadas ao usar uma router CNC com ATC para MDF
Como reduzir bordas felpudas ao usar uma fresadora CNC ATC para MDF
Bordas felpudas no MDF podem transformar um trabalho de usinagem bem-feito em horas de lixamento, retrabalho e atrasos no acabamento. Se você opera uma fresadora CNC ATC para MDF, reduzir esse arrancamento de fibras começa por combinar a geometria da fresa, o fio de corte e os parâmetros de corte com o material — não simplesmente aumentando a velocidade do spindle. Uma fixação estável da peça e uma configuração consistente da ferramenta também ajudam a evitar resultados irregulares após as trocas de ferramenta.
A pergunta útil não é apenas “Por que esta borda está áspera?”. É “Onde a aspereza começa e o que muda quando ela aparece?”. Uma borda superior felpuda, uma borda inferior com fibras soltas e uma parede de cavidade áspera podem exigir correções diferentes. Alterar tudo ao mesmo tempo geralmente oculta a causa.
Examine a borda antes de alterar o programa
Inspecione a peça recém-cortada antes de lixá-la ou selá-la. Observe separadamente a face superior, a face inferior, a parede vertical, os cantos e a entrada da ferramenta. Uma lupa pode ajudar a distinguir fibras soltas das marcas repetidas da fresa.
- Fibras soltas principalmente na borda superior: verifique se a fresa está levantando as fibras da superfície, se a seção de corte descendente realmente alcança a face superior e se o fio de corte está cego.
- Fibras soltas principalmente na parte inferior: verifique o apoio da face inferior, a profundidade de corte passante, a geometria da ferramenta e se a peça se move ao se separar da chapa.
- Parede áspera em boa parte da espessura: investigue o desgaste da ferramenta, o batimento, a deflexão, a qualidade do material e a carga de corte.
- Aspereza concentrada nos cantos ou nos pontos de entrada: observe a desaceleração, o tempo de permanência, a posição de aproximação e as mudanças no contato da ferramenta com o material.
- Defeito que aparece após uma troca automática de ferramenta: inspecione o conjunto da ferramenta afetada e seu offset medido antes de alterar toda a receita de corte.
Diferencie também as fibras soltas das marcas de queimadura. Fibras finas e levantadas indicam cisalhamento incompleto ou arrancamento de fibras. Bordas escurecidas, calor excessivo e superfícies de corte com aparência polida sugerem que também pode haver atrito ou recorte do material. Os dois problemas podem ocorrer juntos, mas não são a mesma coisa.
Escolha a fresa de acordo com a borda que precisa proteger
Para componentes de MDF cortados de um lado ao outro, vale a pena testar uma fresa espiral de compressão, pois sua seção inferior de corte ascendente e sua seção superior de corte descendente direcionam as forças de corte para o interior do painel. Isso pode proteger as duas faces. Porém, ela não é automaticamente a escolha certa para toda cavidade, rebaixo ou perfil raso.
Um detalhe que os operadores às vezes não percebem é o comprimento da seção de corte ascendente. Se, em um passe raso, a superfície superior permanecer dentro dessa seção, a ferramenta ainda poderá levantar as fibras superiores. Uma fresa de compressão só proporciona o efeito desejado na borda superior quando a seção de corte descendente alcança a face superior. Confira o desenho da ferramenta em relação à profundidade real de corte, incluindo o movimento de entrada.
Para cavidades rasas, uma ferramenta de corte descendente pode proteger melhor a borda superior, mas empurra os resíduos para dentro do corte. Assim, pode ser mais difícil evacuar o material de formas profundas ou estreitas. Em geral, uma ferramenta de corte ascendente remove o material com mais facilidade, mas pode deixar a borda superior precisando de atenção adicional. Escolha conforme a característica a usinar — não apenas pela ferramenta que já está no magazine.
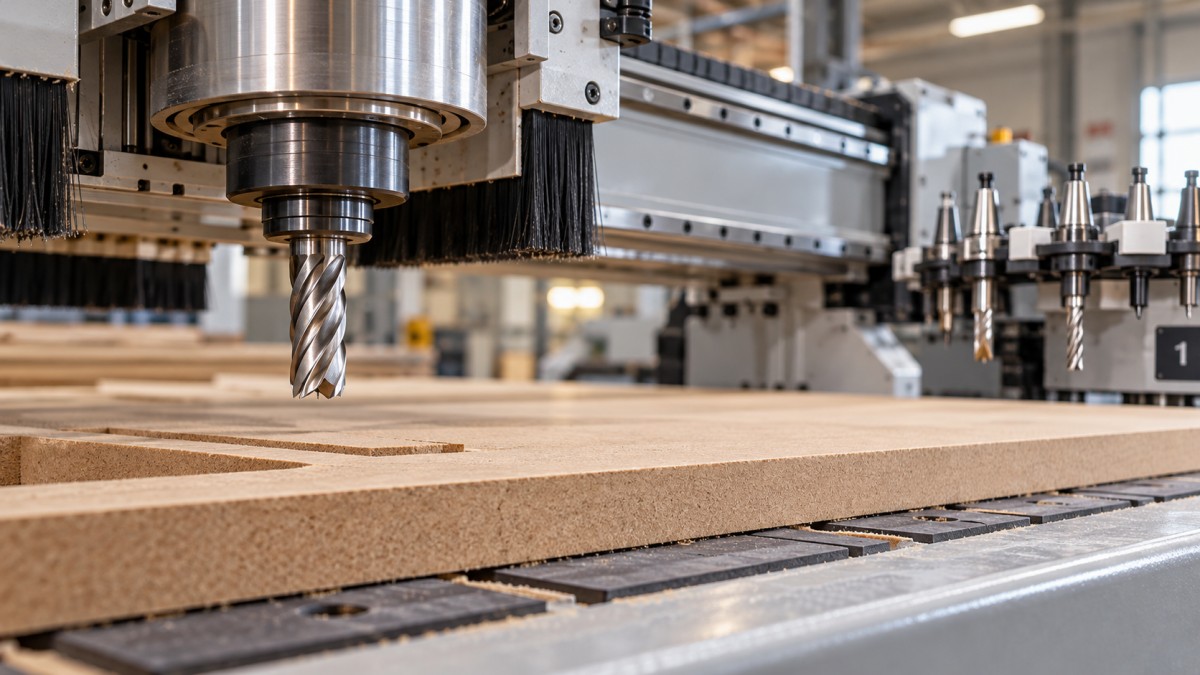
Comece com uma fresa realmente afiada e adequada para MDF. Um desgaste leve pode prejudicar a qualidade da borda antes que apareçam lascas evidentes. Se uma ferramenta de reposição comprovadamente boa produzir uma borda mais limpa com o mesmo programa e a mesma chapa, isso é uma evidência mais forte do que fazer repetidos pequenos ajustes de velocidade. Mantenha a projeção da ferramenta tão curta quanto a operação permitir com segurança; um balanço desnecessário aumenta a probabilidade de deflexão.
Ajuste o avanço e a velocidade do spindle em conjunto
Aumentar a velocidade do spindle sem aumentar o avanço reduz a carga nominal de cavaco por dente. Isso pode fazer com que um corte que já é leve passe a gerar mais atrito, criando calor e pó fino em vez de melhorar a borda. Por outro lado, avanço ou contato excessivos podem sobrecarregar a ferramenta e arrancar fibras. O objetivo é manter uma carga de corte estável, dentro das recomendações do fabricante da fresa.
Carga nominal de cavaco = taxa de avanço ÷ (velocidade do spindle × número de canais de corte).
Apenas para fins de cálculo, um avanço de 6.000 mm/min a 18.000 rpm com dois canais de corte resulta em aproximadamente 0,167 mm por dente. Isso não é um parâmetro de MDF recomendado: a adequação depende do diâmetro e da geometria da fresa, da profundidade de corte, do contato e da rigidez da máquina. Use os dados iniciais do fabricante da ferramenta e depois valide-os no seu material.
Observe o avanço real, não apenas o avanço programado. Raios pequenos e segmentos curtos podem obrigar a máquina a reduzir a velocidade enquanto o spindle mantém sua rotação. Se as bordas retas estiverem limpas, mas os cantos internos apresentarem fibras soltas ou escurecimento, examine o suavizamento da trajetória, o contato nos cantos e o comportamento do controlador antes de reduzir o avanço em toda parte.
Mantenha constantes a profundidade de corte e o contato radial durante um teste. Caso contrário, um resultado atribuído à velocidade do spindle pode, na verdade, ser consequência de um corte mais leve. Preste atenção a vibrações, mas avalie também a borda acabada: um corte silencioso não é necessariamente eficiente.
Verifique se a peça permanece imóvel até o corte final
Uma fresadora CNC ATC para MDF não pode produzir uma borda consistente se o painel se levantar ou se um componente pequeno se deslocar. A fixação por vácuo merece atenção especial perto do final de uma chapa aninhada, quando os cortes abertos aumentam o vazamento e as peças isoladas têm menos área de fixação.
Inspecione a planicidade, os danos e a contaminação da mesa de sacrifício. Confirme se as zonas de vácuo não utilizadas estão fechadas, quando o projeto da máquina permitir, e verifique as vedações e os pontos de vazamento expostos. Uma leitura de vácuo, por si só, não comprova que uma peça pequena está segura; a fixação efetiva também depende da área da peça, da permeabilidade do material e do estado da superfície de apoio.
Para peças vulneráveis, considere uma estratégia de pele residual ou o uso de abas, quando o processo posterior permitir. Ambas têm contrapartidas. Uma pele residual exige um passe final controlado e referências de espessura confiáveis. As abas precisam ser removidas e podem deixar marcas localizadas de acabamento. Nenhuma das duas soluções compensa uma mesa com vazamentos graves.
Defina a profundidade de corte passante com base na chapa real e nas condições da mesa. Penetração insuficiente pode deixar fibras inferiores presas; penetração excessiva corta a mesa de sacrifício sem necessidade. Não tente alcançar por baixo do painel nem toque em uma peça em movimento para verificar se ela está se levantando. Pare a máquina e siga o procedimento de isolamento antes de inspecionar.
Quando o problema acompanha uma troca de ferramenta, verifique o conjunto
A troca automática de ferramentas melhora o fluxo de trabalho, mas cada conjunto de porta-ferramenta e ferramenta continua sendo uma fonte de variação. Se as bordas ásperas acompanharem consistentemente uma ferramenta, verifique seu fio de corte, sua projeção, o estado da pinça, a limpeza do porta-ferramenta e o offset de comprimento.
Poeira ou danos em uma interface de encaixe podem afetar a repetibilidade. O batimento também pode fazer com que um canal de corte suporte mais carga do que outro, causando desgaste e acabamento irregulares. Verifique o batimento seguindo os procedimentos dos fornecedores da máquina e das ferramentas, em vez de aplicar uma tolerância universal arbitrária.
Siga os métodos de limpeza e aperto especificados. Não improvise a lubrificação em interfaces de precisão nem aperte excessivamente a porca da pinça. Depois de substituir ou reinstalar uma fresa, meça-a novamente conforme exigido pelo sistema de controle e verifique se há folga segura antes de executar o programa.
Use um passe de acabamento somente quando ele resolver um problema específico
Um passe de acabamento separado pode reduzir marcas causadas pelo contato intenso durante o desbaste. Deixe uma sobremedida intencional e consistente para que a fresa de acabamento cisalhe o material em vez de apenas roçar as fibras soltas. A sobremedida adequada depende da ferramenta e da operação; um passe extremamente leve nem sempre produz um acabamento melhor.
A direção de corte é outra variável útil para testar. O corte concordante e o discordante podem produzir resultados diferentes, pois as forças da ferramenta interagem com a parede e com a fixação da peça. Compare-os em uma amostra fixada com segurança, usando trajetórias aprovadas pelo CAM. Evite inverter casualmente os contornos de produção quando as peças pequenas já estiverem com fixação marginal.
Se o desbaste já tiver arrancado material além da sobremedida de acabamento, outro passe não recuperará as fibras que faltam. Corrija o corte inicial em vez de acrescentar tempo de ciclo para disfarçar o problema.
Inclua o material e a extração de pó no diagnóstico
Diferentes classes e lotes de MDF nem sempre são usinados da mesma forma. O perfil de densidade, a ligação interna, a variação de espessura e as condições de armazenamento podem influenciar a qualidade da borda. Se uma configuração comprovada começar de repente a produzir fibras soltas, compare outra chapa usando a mesma trajetória antes de reformular o processo.
Verifique também a extração no ponto de corte. Resíduos acumulados podem ser recortados e interferir na usinagem. Inspecione mangueiras, filtros e a coifa de extração de pó de acordo com as instruções do equipamento. Não use ar comprimido como substituto improvisado da extração; ele pode espalhar o pó fino de MDF pela área de trabalho.
Mesmo após um corte limpo, uma borda usinada de MDF continuará sendo mais porosa do que a face de fábrica. A pintura pode exigir selagem e lixamento das bordas. Avalie a qualidade da usinagem antes de aplicar o revestimento e depois analise o processo de acabamento separadamente, para não confundir a absorção do revestimento com danos causados pela fresa.
Faça o próximo teste em pequena escala e registre os dados
Use uma peça de teste que contenha uma borda reta, um canto interno e uma cavidade ou corte passante representativo. Registre a chapa, a fresa, o porta-ferramenta, a projeção, a velocidade do spindle, o avanço, a profundidade e a direção de corte. Altere uma variável, identifique a amostra e compare-a com o corte anterior antes de lixá-la. Assim, você obtém um registro de configuração útil em vez de uma coleção de suposições.
A Qingdao Zhongding Machinery Co., Ltd. reúne mais de 20 anos de experiência em máquinas para trabalhar madeira, além de oferecer suporte técnico, fornecimento de peças de reposição e serviço pós-venda. Ao solicitar suporte, forneça fotos das bordas e os detalhes registrados da configuração. Isso permite que a equipe técnica investigue algo específico, em vez de receber apenas uma descrição de “acabamento ruim”.
Quando a borda atender aos requisitos da próxima operação, salve a receita completa — não apenas a velocidade do spindle. Inclua uma amostra de referência e um critério prático para a troca da ferramenta. O objetivo é obter uma borda repetível, sem retrabalho evitável, e não um corte de teste com aparência perfeita que o próximo turno não consiga reproduzir.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.