


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como evitar espessuras irregulares com uma lixadeira calibradora de compensado
A espessura irregular do compensado pode resultar em colagem deficiente, acabamentos inconsistentes e retrabalho dispendioso. Para os operadores, evitar esses problemas começa por entender como funciona uma lixadeira calibradora de compensado e como os ajustes diários afetam a precisão do lixamento. Desde verificar a esteira transportadora e as cintas abrasivas até ajustar a velocidade de avanço e a profundidade de corte, pequenas alterações podem fazer uma diferença mensurável. Este guia explica etapas práticas para manter a espessura dos painéis uniforme, identificar causas comuns de variação e manter a produção funcionando sem problemas.
Comece identificando o padrão, não girando o volante
Quando um painel sai com espessura irregular, é fácil culpar o indicador de espessura. Mas o indicador só mostra o ajuste da máquina; não informa se a chapa entrou plana, se a esteira transportadora a segurou de maneira uniforme ou se um dos lados da cinta abrasiva deixou de cortar. Alterar o ajuste antes de identificar o padrão pode piorar o resultado no painel seguinte.
Meça um painel de amostra em várias posições repetíveis ao longo da largura e do comprimento. Antes do lixamento, marque o sentido de avanço e os lados esquerdo e direito; depois, meça novamente nos mesmos pontos. Um medidor de espessura calibrado ou um micrômetro com faces de contato adequadas é mais útil do que avaliar pelo tato. Evite medir sobre fibras soltas, resíduos na superfície ou bordas visivelmente danificadas.
Compare tanto as leituras individuais quanto as diferenças entre elas. Um painel com espessura uniforme, mas excessiva, requer um tipo de ajuste diferente daquele necessário para um painel fino à esquerda e grosso à direita. Verifique também os requisitos do pedido: uma espessura média adequada não torna o painel aceitável se a variação ao longo dele exceder a tolerância do cliente.
Verifique o material que está entrando na máquina
Uma lixadeira pode remover pontos altos, mas não consegue transformar de maneira confiável todo painel instável em uma chapa plana e uniforme. Um compensado muito arqueado pode ser pressionado contra o sistema de retenção e voltar à forma original depois de sair dele. Um painel com miolo solto, linha de cola aberta ou área localizada amassada também pode se comportar de forma imprevisível sob pressão.
Separe as chapas excepcionalmente grossas, empenadas ou danificadas antes que cheguem à lixadeira. Verifique se a variação de espessura do material de entrada deixa material suficiente para atingir a dimensão final desejada sem atravessar a lâmina de face. No compensado decorativo, a área mais fina da face pode determinar quanto material é seguro remover — não o ponto mais grosso do painel.
Sempre que possível, deixe os painéis se adaptarem às condições adequadas da oficina e à etapa seguinte da produção. Diferenças de umidade entre chapas ou entre as faces podem contribuir para deformações após o lixamento. Se uma chapa estiver plana na máquina, mas mudar de forma posteriormente, investigue também o armazenamento, a umidade e a construção do painel, além dos ajustes da lixadeira.
Estabeleça uma superfície de referência confiável
Uma lixadeira de avanço por esteira remove material da face superior em relação à superfície que apoia a face inferior. Se poeira, lascas, resíduos de adesivo ou áreas desgastadas impedirem que o painel fique apoiado de maneira consistente, o cabeçote de lixamento poderá reproduzir esse desvio na espessura final.
Limpe a esteira transportadora e verifique se há danos, detritos incrustados, desgaste irregular ou problemas de alinhamento. Certifique-se de que os rolos de pressão ou dispositivos de retenção se movimentem livremente e apliquem pressão uniforme, conforme especificado pelo fabricante da máquina. Pressão excessiva pode achatar temporariamente um painel arqueado; pressão insuficiente pode fazer com que ele deslize ou vibre. Ambas as condições podem parecer um problema no cabeçote de lixamento quando se examina a chapa pronta.
Apoie as chapas longas na entrada e na saída para que o peso delas não levante nem arraste o painel durante a passagem pela máquina. Alimente os painéis em linha reta e mantenha-os dentro das dimensões de trabalho especificadas para a máquina. Não empurre, puxe nem coloque as mãos na máquina para corrigir um painel em movimento.
Se o painel sair consistentemente mais grosso de um lado, inspecione a esteira transportadora, o sistema de pressão e o alinhamento do cabeçote de lixamento antes de compensar com um corte mais profundo. O alinhamento e os ajustes internos devem ser realizados por pessoal treinado, com a máquina isolada e de acordo com o procedimento do fabricante.
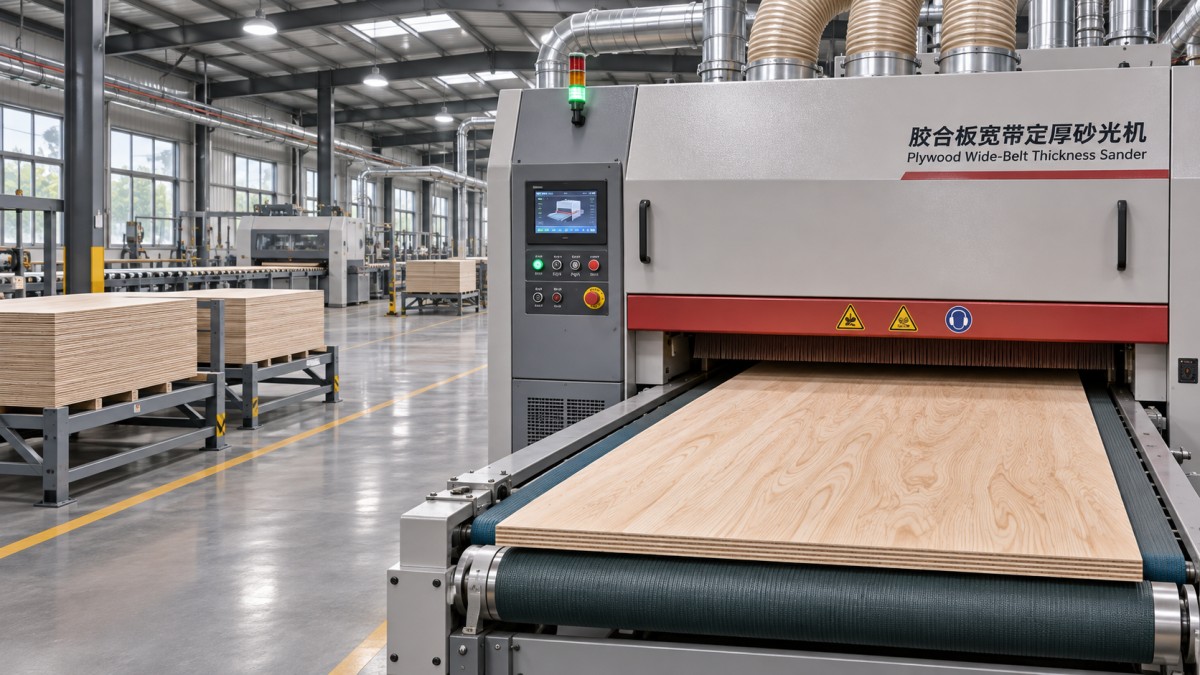
Use a cinta abrasiva como ferramenta de corte, não como solução para tudo
Uma cinta carregada de material ou desgastada ainda pode polir a superfície enquanto remove material de maneira irregular. Resina, cola e pó fino podem obstruir o abrasivo; uma cinta mais desgastada em determinada área pode causar uma diferença recorrente de espessura ao longo do painel. Inspecione o estado, o alinhamento, a tensão e a oscilação da cinta conforme o procedimento aprovado para a máquina. Substitua cintas danificadas ou vitrificadas em vez de tentar recuperar a precisão aumentando a profundidade de corte.
Escolha a granulometria adequada para o trabalho. A calibração exige um abrasivo capaz de remover material sem aquecimento ou empastamento excessivos; o lixamento de acabamento exige um padrão de riscos adequado à operação seguinte. Uma cinta mais fina não é automaticamente a opção mais segura para um corte profundo. Ela pode atritar, aquecer a superfície e desgastar-se rapidamente.
Quando a máquina tiver vários cabeçotes de lixamento, distribua o trabalho entre eles de acordo com a configuração da máquina e as orientações do fabricante das cintas. Uma abordagem comum é remover mais material com o cabeçote de calibração e deixar um corte de acabamento mais leve para o cabeçote seguinte. Confirme a disposição real dos cabeçotes antes de definir o processo; nem todas as máquinas usam a mesma combinação de rolos ou patins.
Equilibre a profundidade de corte e a velocidade de avanço
Tentar atingir a espessura final em uma única passagem agressiva pode sobrecarregar o abrasivo e o motor, deixar marcas de queimadura ou fazer o painel deslizar. Várias passagens controladas costumam ser mais previsíveis, especialmente quando a espessura das chapas de entrada varia significativamente. A quantidade adequada a remover por passagem depende do abrasivo, da construção do painel, do estado da máquina e da potência disponível; não existe um ajuste universal para todos os produtos de compensado.
A velocidade de avanço afeta tanto a remoção de material quanto a aparência da superfície. Uma velocidade menor pode dar ao abrasivo mais tempo de contato com o painel, mas reduzir a velocidade não substitui uma cinta nova nem o alinhamento correto. Uma velocidade muito baixa pode aumentar o aquecimento e o empastamento; uma velocidade muito alta pode resultar em remoção insuficiente ou marcas visíveis de lixamento. Altere uma variável por vez e, em seguida, meça os mesmos pontos no próximo painel de teste.
Por exemplo, a linha de Lixadeiras calibradoras de cinta larga da Qingdao Zhongding Machinery inclui os modelos ZDR-RP630, ZDR-RP1000 e ZDR-RP1300. As especificações fornecidas para a ZDR-RP630 indicam largura máxima de trabalho de 630 mm, faixa de espessura do material de 2.5–120 mm e faixa de velocidade de avanço de 6–30 m/min. Esses são os limites da máquina, não ajustes recomendados para todos os painéis. Confirme as especificações do modelo e da configuração específicos antes de definir o trabalho.
Para peças finas ou folheadas, preste atenção especial à espessura mínima da máquina, à capacidade do sistema de retenção e ao material restante na face. Se o painel não puder ser alimentado com segurança dentro da faixa operacional aprovada, não improvise um suporte ou dispositivo de fixação sem confirmar sua compatibilidade com a máquina.
Interprete o defeito antes de alterar os ajustes
A localização da variação muitas vezes ajuda a restringir a busca. Use estes padrões como pontos de partida, não como diagnósticos automáticos:
- Um lado consistentemente mais grosso: Verifique o desgaste irregular do abrasivo, detritos na esteira transportadora, pressão desigual ou o alinhamento entre o cabeçote e a esteira. Compare vários painéis e posições de avanço antes de concluir que o cabeçote precisa de ajuste.
- Extremidade dianteira ou traseira mais fina: Verifique se há suporte insuficiente para o painel, alimentação instável ou problemas nos rolos de pressão. Um painel curto que não atenda ao comprimento mínimo da máquina é especialmente inseguro e pode não ser retido de maneira uniforme.
- Espessura variável entre painéis sucessivos: Verifique a espessura do material de entrada, o empastamento da cinta, a regularidade do avanço e a possível acumulação de poeira ou lascas sob a peça.
- Vibração ou marcas repetidas no sentido do avanço: Inspecione o abrasivo, a aderência da esteira, os rolos e o estado do acionamento. Observe se as marcas se repetem em intervalos regulares; essa informação pode ajudar a manutenção a identificar o componente rotativo envolvido.
- Queimaduras ou uma área polida com pouca remoção de material: Suspeite de uma cinta empastada, contato excessivo ou combinação inadequada de granulometria, velocidade de avanço e profundidade. Pare e investigue, em vez de continuar alimentando material.
Se o defeito acompanhar uma chapa específica, independentemente de onde ela seja alimentada, examine o painel. Se permanecer na mesma posição em várias chapas, a máquina ou seus ajustes tornam-se suspeitos mais prováveis. Marcar a orientação do painel facilita muito essa distinção.
Inclua a extração de pó e as verificações de rotina no processo
Uma extração deficiente pode fazer com que o pó obstrua o abrasivo e se acumule na esteira ou na peça. Verifique se a extração está funcionando, se as conexões estão firmes e se os filtros ou sistemas de coleta recebem manutenção conforme as instruções. A especificação fornecida para a ZDR-RP630 indica uma vazão de coleta de pó de 5,000 m³/h; o sistema real deve ser avaliado considerando a máquina instalada e a configuração dos dutos, e não escolhido apenas com base em um único valor.
No início de um turno ou de um novo trabalho, um breve teste pode evitar a produção de uma pilha de painéis suspeitos. Registre o material, a granulometria do abrasivo, a velocidade de avanço, o ajuste da máquina e a espessura medida nos pontos selecionados. Faça novas verificações após trocar as cintas, mudar para outra construção de painel ou notar alterações no som ou na qualidade da superfície. Mantenha as leituras representativas junto com os dados do trabalho, em vez de confiar apenas no indicador.
Antes de limpar, inspecionar ou fazer a manutenção de componentes internos, pare a máquina e isole as fontes de energia conforme o procedimento de bloqueio e etiquetagem do local. Siga o manual do equipamento quanto às proteções, ao manuseio de pó e aos equipamentos de proteção individual. Se as verificações de rotina não explicarem uma conicidade ou vibração persistente, pare de fazer cortes compensatórios e envolva a equipe de manutenção ou o fornecedor do equipamento. A Qingdao Zhongding Machinery oferece suporte técnico e peças de reposição; ter à mão o modelo da máquina, o padrão do defeito e o registro das medições torna essa conversa mais produtiva.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.