


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Prensas para colagem de madeira: pressão, tempo de cura e qualidade da união
O que determina uma colagem confiável de madeira?
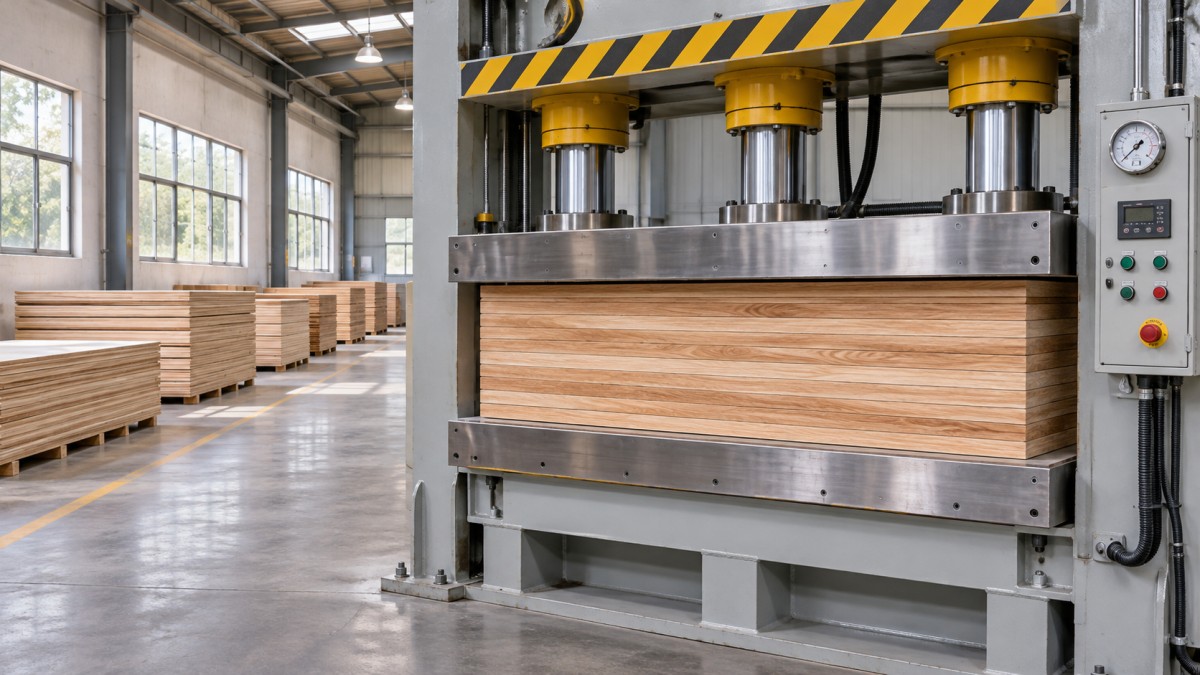
Uma colagem confiável depende de o adesivo alcançar as superfícies necessárias, manter contato adequado durante a pega e desenvolver resistência suficiente antes que o conjunto seja manuseado.
Pressão, temperatura, tempo, condições do material e aplicação do adesivo devem atuar em conjunto. Uma prensa robusta não compensa um adesivo vencido ou um substrato contaminado.
Para as equipes de qualidade, a questão prática é saber se o processo completo produz resultados repetíveis em todo o painel, ao longo de um turno e entre lotes de material.
Para os responsáveis pela segurança, o mesmo processo também deve controlar os riscos de esmagamento, superfícies quentes, movimentos inesperados e exposição a produtos químicos do adesivo durante a operação normal e a manutenção.
Comece pelas instruções do fornecedor do adesivo, pelos limites operacionais do fabricante da máquina e pelos requisitos aplicáveis ao local de trabalho. Em seguida, valide as configurações com base nos materiais e nas condições reais de produção.
De quanta pressão uma prensa para colagem de madeira precisa?
Não existe uma configuração de pressão universal para todos os conjuntos de madeira. A pressão necessária depende do adesivo, da espécie de madeira, da preparação da superfície, do projeto da junta e do método de prensagem.
Pressão insuficiente pode deixar folgas ou impedir o contato adequado entre as superfícies. Pressão excessiva pode danificar o folheado, deformar componentes ou expulsar adesivo em excesso da junta.
Use como ponto de partida a faixa de pressão recomendada pelo fabricante do adesivo. Confirme se ela se aplica aos materiais, à temperatura e à configuração da junta em processamento.
Diferencie a pressão do sistema hidráulico da pressão exercida sobre a superfície colada. A leitura do manômetro descreve o circuito hidráulico; ela não equivale automaticamente à pressão na linha de cola.
Em um cálculo simplificado, a pressão média aplicada é igual à força total de prensagem dividida pela área carregada. Use unidades consistentes e considere a área real de contato.
Por exemplo, uma força total de 100 quilonewtons sobre um metro quadrado resulta em uma média de aproximadamente 0,1 megapascals, antes de considerar as variações do mundo real.
Esse cálculo é apenas uma estimativa. A rigidez das placas, as variações na espessura do painel, a distribuição da carga e as condições da máquina podem fazer com que a pressão local difira da média.
Pergunte ao fornecedor da máquina como a força de prensagem é calculada e como as leituras do manômetro se relacionam com essa força. Siga os limites do fabricante ao definir e verificar a pressão.
Por que a distribuição da pressão é mais importante do que a leitura do manômetro?
Uma prensa pode atingir a leitura desejada no manômetro enquanto algumas áreas recebem contato insuficiente. A pressão irregular costuma se manifestar como levantamento das bordas, bolhas localizadas ou resistência de colagem inconsistente.
Verifique as condições e o alinhamento das placas e inspecione as placas auxiliares de prensagem ou outros materiais de distribuição de carga para identificar danos. Confirme se a pilha de painéis está posicionada corretamente na área de trabalho.
Variações na espessura do substrato podem criar pontos de contato altos e baixos. Meça os painéis recebidos e defina tolerâncias aceitáveis para o adesivo e o processo de prensagem previstos.
Ao carregar várias peças, use o arranjo e o método de balanceamento aprovados pelo fabricante da máquina. Evite pilhas improvisadas que possam sobrecarregar uma parte da prensa.
Em aplicações críticas, use um método adequado de mapeamento de pressão ou painéis de teste para investigar suspeitas de contato irregular. Interprete os resultados em conjunto com ensaios destrutivos de colagem e inspeção visual.
Registre onde ocorrem os defeitos em cada painel. Um padrão recorrente próximo a um canto ou uma borda pode ajudar a diferenciar um problema da máquina ou do carregamento de uma contaminação aleatória.
Por quanto tempo a madeira deve permanecer na prensa?
O tempo de prensagem é o período mínimo necessário para manter as condições especificadas enquanto o adesivo desenvolve resistência suficiente para a remoção. Não corresponde necessariamente ao tempo de cura completa.
A cura completa pode continuar após o painel sair da prensa. Usinagem, empilhamento, transporte ou ensaio de carga prematuros podem danificar uma junta que ainda não desenvolveu resistência suficiente.
Siga as instruções do fornecedor do adesivo quanto ao tempo de prensagem, condicionamento e manuseio posterior. Verifique se o tempo indicado começa no fechamento, ao atingir a pressão desejada ou em outro ponto definido.
Os requisitos reais variam conforme a química do adesivo, a temperatura, a taxa de aplicação, a umidade do substrato e a espessura do conjunto. A prensagem a quente pode acelerar alguns sistemas, mas o calor excessivo pode causar defeitos.
Em processos aquecidos, a temperatura das placas nem sempre corresponde à temperatura da linha de cola. Conjuntos espessos ou carregamentos irregulares podem atrasar a chegada do calor à linha de colagem.
Durante a validação do processo, meça locais representativos quando for viável e compare os resultados com os requisitos do adesivo. Use um método de ensaio aprovado que não comprometa os equipamentos de produção nem a segurança.
Não reduza o ciclo apenas porque o painel parece estar em boas condições ao ser retirado. Confirme, por meio de ensaios documentados, que a resistência ao manuseio nas etapas seguintes e o desempenho final da colagem continuam aceitáveis.
Quais verificações de materiais e adesivos ajudam a evitar falhas de colagem?
Antes da produção, confirme a identificação do adesivo, o lote, as condições de armazenamento, o prazo de utilização e os requisitos de mistura. Para sistemas multicomponentes, documente as proporções de mistura e o tempo de utilização permitido.
Inspecione as superfícies para identificar pó, óleo, agentes desmoldantes e outros contaminantes. Verifique se a usinagem proporciona a planicidade e as condições superficiais necessárias para o sistema de adesivo selecionado.
Meça o teor de umidade da madeira usando um método e um plano de amostragem adequados. Compare os resultados com os limites do fornecedor do adesivo e com o ambiente de serviço esperado para o produto acabado.
Controle a taxa de aplicação do adesivo com um método mensurável, como a pesagem de uma área conhecida. Cobertura insuficiente pode deixar pontos sem adesivo; a aplicação excessiva pode causar outros defeitos.
Monitore o tempo em aberto e o tempo de montagem, especialmente em condições de calor ou durante mudanças de turno. Um adesivo que formou película pode não molhar adequadamente a superfície correspondente.
Em trabalhos com folheado, inspecione o substrato e o folheado para identificar danos, variações e contaminação antes da prensagem. Superfícies decorativas finas podem evidenciar especialmente problemas de pressão ou temperatura.
Que tipo de prensa é adequado ao processo de colagem?
Prensas a frio aplicam pressão sem placas aquecidas, sendo adequadas a sistemas de adesivo desenvolvidos para curar em condições ambientes. A duração do ciclo ainda depende da aplicação.
Prensas a quente combinam calor e pressão e são comumente usadas para laminação de painéis quando o adesivo e os materiais são compatíveis com a temperatura e o ciclo selecionados.
Ao comparar equipamentos, avalie a área útil das placas, a capacidade de carga, o controle de pressão, a configuração do aquecimento e o acesso para inspeção. Confirme as especificações reais diretamente com o fornecedor do equipamento.
Por exemplo, a Prensa a Quente para Folheados de Madeira destina-se à laminação de folheado natural sobre compensado, MDF, aglomerado e outros painéis à base de madeira.
Entre as características descritas estão prensagem aquecida, pressão hidráulica, estrutura de aço e uma configuração de prensagem multicamadas. É adequada à produção de móveis, portas, armários e artigos de madeira para interiores.
Antes de selecionar uma configuração, confirme as dimensões das placas, os métodos de carregamento, os controles, os dispositivos de segurança e a compatibilidade com o seu adesivo. Não se deve presumir uma capacidade ou certificação específica.
Como as equipes de qualidade podem verificar o desempenho da colagem?
Um plano prático de inspeção combina verificações de recebimento, registros durante o processo, exame visual e ensaios de colagem. A frequência da amostragem deve refletir o risco do produto e a estabilidade do processo.
Inspecione os painéis prensados para identificar bolhas, bordas levantadas, danos na superfície e folgas visíveis. Marque a localização e o tamanho dos defeitos para comparar padrões ao longo do tempo.
Use corpos de prova representativos e um método de ensaio adequado ao produto e às condições de serviço. Conforme a aplicação, podem ser realizados ensaios de cisalhamento, descascamento ou delaminação.
Defina os critérios de aceitação antes dos ensaios, incluindo quaisquer requisitos aplicáveis do cliente ou normas. A aprovação visual, por si só, não comprova a resistência nem a durabilidade da colagem.
Quando for pertinente, examine o modo de falha além do resultado medido. O local da falha pode fornecer evidências úteis, mas sua interpretação depende do método de ensaio.
Realize os ensaios após o período de condicionamento especificado e na etapa de cura exigida. Comparar amostras testadas em idades diferentes sem considerar a cura pode levar a conclusões enganosas.
Documente o lote do adesivo, o material do painel, o operador, as configurações, o ciclo da prensa e os resultados dos ensaios. Esses registros permitem a rastreabilidade ao investigar reclamações ou alterações de desempenho.
O que os operadores devem fazer quando surgem defeitos?
Primeiro, retenha o material afetado. Identifique o período de produção e os lotes potencialmente afetados e impeça a liberação até que a equipe de qualidade avalie o risco e determine a destinação.
Se houver bordas levantadas ou áreas secas, investigue a cobertura, o tempo de montagem, a distribuição da pressão e a planicidade do painel. Verifique várias causas possíveis antes de alterar o ciclo.
Se houver bolhas, analise a umidade, a temperatura, a uniformidade do aquecimento, a aplicação do adesivo e as condições do material. O defeito visível, por si só, não comprova qual variável o causou.
Se a colagem estiver fraca, verifique a preparação e o prazo de validade do adesivo, a limpeza das superfícies, as condições de cura e o procedimento de ensaio. Compare os registros com os de um lote de produção reconhecidamente aceitável.
Sempre que possível, altere uma variável controlável de cada vez, realize ensaios documentados e repita os testes. Aprove as configurações revisadas pelo processo de controle de alterações do local antes de retomar a produção de rotina.
Quais dispositivos de segurança uma prensa deve ter?
As prensas apresentam riscos graves de esmagamento e pontos de prensagem durante o carregamento, o fechamento, o descarregamento, a limpeza e a recuperação de falhas. Equipamentos aquecidos também apresentam riscos de queimaduras e possíveis emissões perigosas de adesivo.
Realize uma avaliação de riscos específica para a máquina, abrangendo a operação normal, o uso indevido previsível, a manutenção e a remoção de obstruções. Selecione as proteções de acordo com os requisitos locais aplicáveis e o projeto da máquina.
Verifique se as proteções, os intertravamentos, as paradas de emergência e quaisquer outros dispositivos de proteção especificados para a instalação estão presentes e funcionais, e se estão incluídos em rotinas documentadas de inspeção.
As paradas de emergência são medidas de proteção complementares; não substituem as proteções físicas nem os procedimentos de trabalho seguro. Nunca desative um intertravamento para manter a produção.
Antes da manutenção ou de entrar em uma área perigosa, isole as fontes de energia e aplique o procedimento de bloqueio do local. Controle a energia hidráulica, elétrica, térmica e gravitacional armazenada.
Siga as instruções do fabricante para apoiar as peças móveis e liberar a pressão armazenada. Somente pessoal autorizado e treinado deve realizar a manutenção e devolver o equipamento ao serviço.
Consulte as fichas de dados de segurança dos adesivos para obter informações sobre ventilação, equipamentos de proteção, manuseio e resposta a derramamentos. Confirme se os controles abrangem as substâncias e temperaturas efetivamente utilizadas no local.
Treine os operadores para reconhecer movimentos anormais, vazamentos, proteções danificadas e carregamento inseguro. Defina quem pode interromper o processo e como as falhas devem ser comunicadas.
O que deve ser registrado em cada lote de produção?
Um registro conciso da produção facilita a investigação de tendências de qualidade e ajuda a demonstrar que o processo aprovado foi seguido. Registre as informações no momento em que forem utilizadas.
- Produto, substrato, lote de folheado ou madeira e medições de umidade relevantes.
- Identificação e lote do adesivo, detalhes da mistura quando aplicável e horário de preparação.
- Configurações de pressão e temperatura aprovadas e reais, e duração da prensagem.
- Arranjo de carregamento, operador, turno, resultados da inspeção e quaisquer alarmes do equipamento.
- Método de ensaio, identificação da amostra, período de condicionamento, decisão de aceitação e ação corretiva.
Analise os registros para identificar alterações recorrentes, em vez de arquivá-los sem análise. O aumento da variação do ciclo ou a repetição de defeitos em uma mesma posição podem justificar manutenção direcionada ou reciclagem dos operadores.
Conclusão: avalie o processo, não apenas a prensa
Uma colagem confiável resulta de uma combinação validada de preparação do material, controle do adesivo, pressão adequada, cura suficiente e inspeção consistente. Nenhuma leitura isolada do manômetro garante a qualidade.
Quer esteja avaliando uma nova presse collage bois ou melhorando uma linha existente, envolva as equipes de qualidade, produção, manutenção e segurança na definição de limites e na análise dos resultados.
Use as orientações dos fornecedores como ponto de partida, verifique o desempenho com ensaios representativos e mantenha proteções eficazes. Essa abordagem torna a qualidade da colagem e a proteção dos trabalhadores resultados mensuráveis da produção.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.