


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como ajustar as velocidades de avanço em uma router CNC ATC de alta velocidade sem causar arrancamento de material
Cómo ajustar las velocidades de avance en una fresadora CNC ATC de alta velocidad sin astillar el material
El astillado puede convertir un ciclo de fresado rápido en un costoso proceso de lijado, retrabajo o rechazo de piezas. Ajustar las velocidades de avance en una fresadora CNC ATC de alta velocidad implica equilibrar la velocidad del husillo, la geometría de la herramienta y la carga de viruta, no simplemente reducir la velocidad de la máquina. Para los operarios que mecanizan contrachapado, MDF o madera maciza, los ajustes adecuados también dependen de la dirección de la veta, la profundidad de corte y la sujeción de la pieza. Una configuración eficaz comienza con un avance calculado y, después, utiliza cortes de prueba controlados para determinar qué pueden soportar el material y la herramienta.
La distinción clave es si la herramienta está desgarrando fibras sin apoyo o si tiene dificultades con la carga de corte. Estos problemas pueden parecer similares, pero requieren correcciones distintas. Un avance más lento puede reducir la sobrecarga; no hará que una fresa de corte ascendente sujete una chapa superior frágil.
Examine el borde dañado antes de cambiar el avance
Compruebe dónde empieza el daño. El astillado de la cara superior, la rotura de la cara inferior y una pared vertical rugosa no deben tratarse como un mismo defecto.
- Desprendimiento de la chapa superior: Compruebe la geometría y el filo de la herramienta, así como si la transición de una fresa de compresión queda por debajo de la superficie superior.
- Rotura de la cara inferior: Compruebe el soporte de la placa de sacrificio, la profundidad de penetración y si la herramienta empuja las fibras hacia abajo en la cara inferior.
- Ondulaciones periódicas o vibraciones: Examine el voladizo de la herramienta, el estado de la pinza, la sujeción de la pieza y el contacto de corte antes de atribuirlo a la veta.
- Bordes quemados o pulidos: Sospeche de fricción, un filo desafilado o el recorte de virutas; no dé por hecho que el avance es excesivo.
- Daños cerca del final de un perfil: Compruebe si una pieza pequeña está perdiendo sujeción por vacío o se mueve a medida que se corta la plancha circundante.
En madera maciza, si un borde limpio se vuelve irregular únicamente donde se invierte la dirección de la veta, el problema apunta a la dirección de corte o a fibras sin apoyo. En MDF, los bordes con fibras levantadas suelen justificar una revisión del desgaste de la herramienta y de la calidad del material, además del avance. Ninguno de estos materiales se beneficia de reducir el avance indefinidamente mientras el husillo permanece a la velocidad máxima.
Calcule un avance inicial a partir de la carga de viruta
Utilice las recomendaciones del fabricante de la herramienta para el diámetro real, el número de filos, el material y el contacto de corte. La relación básica es:
Velocidad de avance = velocidad del husillo × número de filos de corte × carga de viruta por diente
Si la velocidad del husillo se expresa en revoluciones por minuto y la carga de viruta en milímetros por diente, el resultado se obtiene en milímetros por minuto. Mantenga la coherencia de las unidades: mezclar una tabla de herramientas en pulgadas con un control métrico genera un grave error de configuración.
A modo únicamente ilustrativo, supongamos que un proveedor de herramientas especifica 0.20 mm por diente para una fresa concreta de dos filos en las condiciones previstas. A 18,000 rpm, el avance calculado es:
18,000 × 2 × 0.20 = 7,200 mm/min
Se trata de un ejemplo aritmético, no de un ajuste recomendado para cualquier fresa. Una ranura de ancho completo, una pasada de acabado poco profunda y un perfil profundo generan cargas distintas. Si la tabla del proveedor presupone otra profundidad o contacto de corte, solicite orientación en lugar de copiar sin cambios el valor de avance.
Considere ahora reducir el avance de ese ejemplo a 3,600 mm/min y mantener 18,000 rpm. La carga nominal de viruta baja a 0.10 mm por diente. La fuerza de corte puede disminuir, pero la fricción y el calor pueden aumentar si el filo deja de producir una viruta adecuada. «Más lento» no significa automáticamente un corte más suave para la herramienta o la superficie.
Si la máquina no puede mantener el avance calculado en la trayectoria programada, reducir la velocidad del husillo puede ayudar a conservar la carga de viruta. Respete los límites de funcionamiento de la herramienta y del husillo, incluido el rango de par útil del husillo. La carga de viruta es un cálculo inicial, no una autorización para superar los límites mecánicos.
Elija la fresa según la cara que necesite proteger
Una fresa espiral de corte ascendente ayuda a evacuar las virutas, pero tiende a levantar las fibras de la cara superior. Una espiral de corte descendente presiona las fibras superiores hacia abajo, lo que puede mejorar el borde visible, pero dificulta la evacuación de virutas en ranuras profundas. Una evacuación deficiente puede provocar calor y el recorte de virutas, incluso cuando el cálculo del avance parece razonable.
Las herramientas de compresión suelen ser útiles para cortar por completo contrachapado chapado y paneles laminados, ya que combinan direcciones de corte opuestas. Sin embargo, hay que tener en cuenta la sección de corte ascendente de la punta. Si una primera pasada poco profunda deja que esa sección corte la chapa superior, no se obtiene la protección esperada.
Compruebe en el plano de la herramienta la longitud real de la sección de corte ascendente. Cuando la herramienta, el material y la máquina lo permitan, coloque la transición por debajo de la cara superior durante el corte del perfil. Si el contacto requerido no es adecuado, utilice otra geometría de compresión o una estrategia de marcado independiente. No fuerce una primera pasada profunda solo para hacer funcionar la geometría de la fresa.
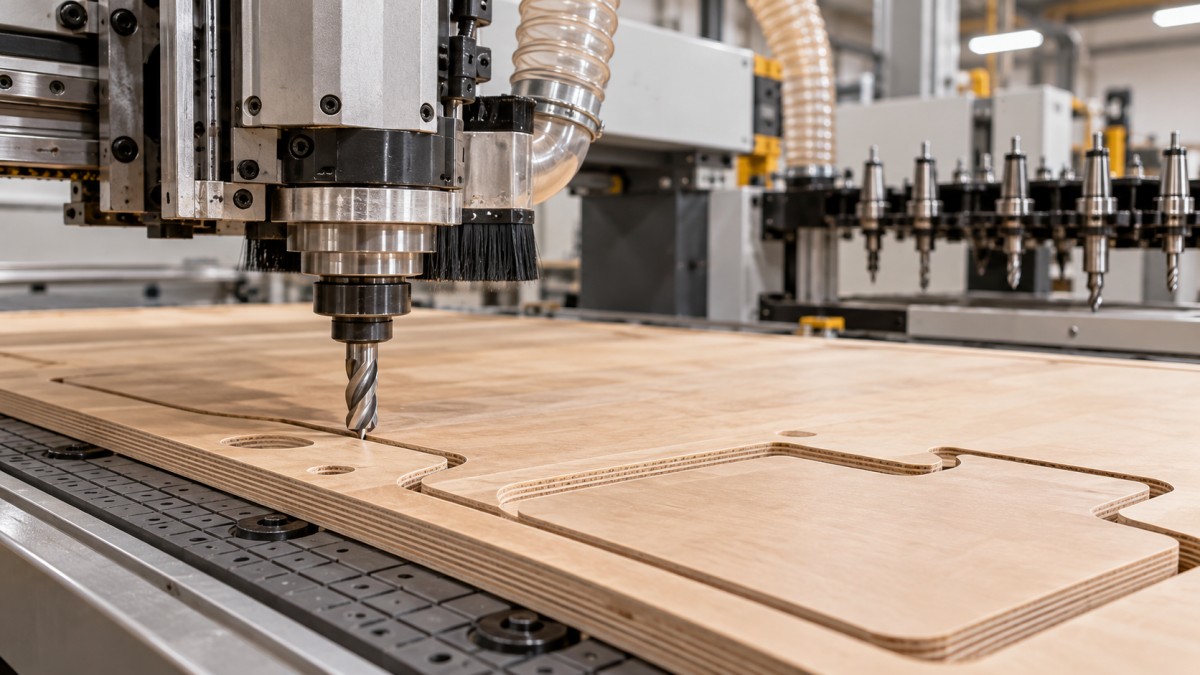
En madera maciza, pruebe la dirección de corte en una pieza representativa. El fresado concordante puede mejorar algunos bordes en una configuración CNC rígida, pero la inversión de la veta aún puede provocar astillado localizado. Compare las direcciones con una sujeción segura y una trayectoria de herramienta adecuada; no suponga que una dirección protegerá todos los lados de la pieza.
Realice una prueba que permita distinguir los problemas de avance de los problemas de configuración
Utilice un retal del material de producción, con la misma orientación de la cara, profundidad de corte y sistema de sujeción. Una línea poco profunda en un retal aporta poca información sobre un componente de mueble cortado a profundidad completa. Incluya un tramo recto, una esquina y un borde de salida si esas características aparecen en el trabajo.
- Revise el equipo de forma segura. Detenga la máquina y siga el procedimiento de aislamiento antes de inspeccionar la herramienta, la pinza, el portaherramientas o la sujeción de la pieza. Confirme que la fresa esté afilada, correctamente asentada y sin un voladizo innecesario.
- Ejecute el valor de referencia calculado. Utilice un ajuste respaldado por el proveedor y el contacto de corte previsto. Mantenga en funcionamiento las protecciones y el sistema de extracción.
- Inspeccione ambas caras y la pared. Anote dónde se produce el astillado, si las virutas se evacuan y si la pieza permanece estable. El sonido por sí solo no es un diagnóstico fiable.
- Cambie una sola variable. Ajuste el avance dentro del rango recomendado y repita la misma característica. Mantenga sin cambios las rpm, la profundidad y la dirección para poder comparar.
- Registre el ajuste utilizable. Guarde el material, la identificación de la herramienta, las rpm, el avance, la profundidad por pasada y las observaciones del acabado, no solo un porcentaje de anulación del avance.
Detenga las pruebas si las vibraciones se vuelven intensas, la pieza se mueve o las virutas se acumulan de forma peligrosa. No son condiciones que deban resolverse ajustando parámetros sobre la marcha. Corrija primero la configuración.
Si un aumento del avance provoca más roturas en un borde que, por lo demás, permanece estable, redúzcalo dentro del rango recomendado y compare. Si un avance menor aumenta las quemaduras sin mejorar el astillado, reconsidere la geometría de la fresa, su filo o la dirección de la veta. Seguir reduciendo la velocidad probablemente no resolverá el problema de fondo.
Por qué el avance programado no siempre es el avance de corte
Una fresadora de alta velocidad puede alcanzar el avance programado en un tramo recto largo, pero desacelerar considerablemente en las esquinas cerradas y los segmentos cortos. Si la velocidad del husillo no cambia, la carga de viruta disminuye durante esas desaceleraciones. Esto puede explicar por qué los tramos rectos quedan limpios mientras las esquinas presentan marcas de calor.
Revise la trayectoria de la herramienta antes de reducir el avance de todo el trabajo. Las transiciones más suaves, las entradas adecuadas y la reducción de segmentos innecesariamente cortos pueden ayudar a mantener un movimiento uniforme. Los cambios en el suavizado del control o en la tolerancia de trayectoria deben respetar los requisitos dimensionales y las indicaciones del proveedor de la máquina.
La entrada también requiere un ajuste propio. No copie el avance de corte horizontal para una penetración vertical. Utilice el método de entrada permitido para la fresa y parámetros adecuados de rampa o penetración. Si la disposición lo permite, evite situar las marcas de entrada y salida en un borde acabado visible.
Utilice una pasada de acabado cuando resuelva un problema concreto
Dejar una cantidad controlada de material para una pasada de acabado puede reducir la carga sobre la pared final y mejorar la uniformidad. Resulta útil cuando el desbaste genera un contacto de corte variable o una deflexión visible. La sobremedida debe ser suficiente para que la fresa corte en vez de rozar, sin salir de las condiciones de acabado admitidas.
Una pasada de acabado no puede restaurar una chapa que ya se haya desgarrado más allá del perfil final. Tampoco estabilizará un componente suelto. En planchas mecanizadas por anidado, compruebe las zonas de vacío, el estado de la placa de sacrificio y la secuencia de mecanizado. Las piezas pequeñas pueden necesitar una piel fina sin cortar, pestañas u otro método de sujeción adecuado, seguido de una retirada controlada.
Revise el proceso después de cada cambio automático de herramienta
La repetibilidad del ATC no hace que las distintas herramientas sean intercambiables. Cada herramienta necesita sus propias velocidades del husillo y de avance, ajustes de entrada y datos de longitud. El avance que funciona con una fresa de desbaste no es automáticamente adecuado para la herramienta de acabado que la sigue.
Si la calidad del borde cambia inmediatamente después de un cambio de herramienta, compruebe la herramienta seleccionada, las compensaciones programadas, el asentamiento del portaherramientas y la presencia de contaminación antes de modificar el avance. Una fresa de repuesto con distinto número de filos también cambia la carga de viruta, aunque su diámetro coincida con el de la herramienta anterior.
Para recibir asistencia técnica, facilite el modelo de la máquina, las especificaciones de la herramienta, el material, el contacto de corte, los ajustes programados y fotografías que muestren dónde se produce el daño. Qingdao Zhongding Machinery Co., Ltd., fabricante y exportador de maquinaria para trabajar la madera con más de 20 años de experiencia en el sector, ofrece asistencia técnica y suministro de repuestos junto con su maquinaria. Los detalles concretos del corte permiten ofrecer una asistencia más útil que una descripción general de «bordes rugosos».
Asocie la receta de mecanizado probada a la herramienta y al material, no solo a la máquina. Cuando un trabajo habitual empieza a astillarse, compárelo con ese registro antes de cambiarlo todo. Una fresa desgastada, un lote distinto de contrachapado o una menor sujeción por vacío pueden hacer que el avance de ayer parezca incorrecto, aunque no haya cambiado.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.