


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que determina a precisão do encaixe macho e fêmea em máquinas para pisos de madeira maciça?
Uma tábua de piso pode sair da máquina com aparência limpa e ainda assim apresentar problemas na montagem. Uma lingueta ligeiramente alta demais cria um desnível entre as faces adjacentes. Uma ranhura que varia ao longo da tábua torna a instalação imprevisível. Quando esses defeitos se repetem durante uma série de produção, o resultado é a necessidade de separação e retrabalho, além da pressão para ajustar o maquinário antes que a causa seja compreendida.
Para as equipes de qualidade e segurança, a precisão do encaixe macho e fêmea emmáquinas para trabalhar madeira maciça destinadas à fabricação de pisos depende de uma sequência de condições: preparação da face de referência, estado do eixo-árvore, geometria das ferramentas de corte, controle do avanço, configuração e umidade da madeira. Uma inspeção confiável deve examinar toda essa sequência — não apenas medir a lingueta e declarar que a máquina é precisa.
Defina a junta antes de avaliar a máquina
Não existe uma tolerância universal para encaixes macho e fêmea que seja adequada a todos os pisos de madeira maciça. O perfil aceitável depende do desenho do produto, da espécie de madeira, da espessura da tábua, do método de instalação e da especificação aplicável ao piso. Uma junta concebida para uma construção de piso não deve ser automaticamente adotada como referência para outra.
Antes de aprovar a produção, o controle de qualidade precisa de um desenho de perfil controlado, com referências explícitas. Em muitos produtos, a superfície de circulação acabada é a referência crítica, pois a lingueta e a ranhura precisam alinhar as faces superiores das tábuas adjacentes. No entanto, a referência real de usinagem pode ser a face inferior. Essa distinção é importante: variações na espessura da tábua podem resultar em desalinhamento visível das faces, mesmo quando as fresas de borda permanecem corretamente posicionadas.
O desenho e o plano de inspeção devem abranger:
- Espessura da lingueta e largura da ranhura: dimensões que determinam a folga de encaixe e a resistência durante a montagem.
- Posição vertical do perfil: relação entre os elementos da junta e a face de referência especificada.
- Projeção da lingueta e profundidade da ranhura: engate suficiente e folga interna prevista, sem encosto indesejado no fundo.
- Geometria dos ombros: superfícies que determinam o fechamento da junta e o alinhamento das faces.
- Esquadria e uniformidade do perfil: se a seção permanece correta ao longo de toda a tábua.
Os rebaixos, chanfros e as superfícies sem contato previstos no projeto também devem ser identificados. Caso contrário, o inspetor pode rejeitar uma folga intencional ou deixar passar um defeito em uma superfície que realmente controla o encaixe.
A qualidade do corte depende da estabilidade da referência da tábua
Uma ferramenta de corte de precisão não consegue corrigir uma peça instável. Se a tábua oscila sobre a mesa da máquina, contém resíduos por baixo ou tem uma face de referência preparada de forma inadequada, sua posição muda em relação ao círculo de corte. O perfil acabado pode então variar, mesmo que as configurações da máquina permaneçam inalteradas.
Verifique as variações de espessura, o arqueamento, a curvatura transversal, a torção e a qualidade da face de referência do material recebido antes de ajustar os cabeçotes de perfilagem. As variações longitudinais merecem atenção especial: uma amostra curta retirada do meio pode ser aprovada enquanto as extremidades dianteira e traseira continuam fora dos critérios de aceitação.
As placas da mesa, os batentes, as guias e os elementos de pressão fazem parte do sistema dimensional. Acúmulos de resina e desgaste localizado podem alterar o percurso da tábua. Um batente bem fixado, mas desalinhado, pode guiar a madeira de forma consistente na direção errada.
A pressão deve ser suficiente para manter o contato com as referências previstas, sem compressão ou deformação excessivas. Uma tábua empenada transversalmente que é prensada para ficar plana durante o corte pode voltar à forma original depois, alterando o encaixe aparente. Isso é um problema de controle da peça, não necessariamente um erro de ajuste da ferramenta de corte.
O estado do eixo-árvore e das ferramentas determina o envelope de corte
O batimento pode causar mais do que uma superfície áspera
O batimento radial altera o raio de corte efetivo; o batimento axial ou o deslocamento axial podem afetar as superfícies controladas pela posição axial da ferramenta. O efeito depende do perfil e da disposição das ferramentas. Os possíveis sintomas incluem dimensões incorretas, carga desigual sobre as facas, marcas repetitivas e redução da vida útil da ferramenta.
A medição deve distinguir a interface do eixo-árvore da ferramenta montada. Sujeira nas superfícies de assentamento, espaçadores danificados, montagem incorreta ou um conjunto de ferramentas inadequado podem introduzir erros, mesmo que o eixo-árvore esteja em condições de uso. Por outro lado, substituir as ferramentas de corte não resolverá o desgaste dos rolamentos nem o movimento do eixo-árvore.
Use os locais de medição, os instrumentos e os limites de aceitação especificados pelo fabricante da máquina. Registre se as verificações foram feitas a frio ou sob uma condição operacional definida; caso contrário, o comportamento térmico pode fazer duas leituras parecerem contraditórias.
Uma aresta afiada não é necessariamente o perfil correto
O desgaste da ferramenta pode alterar gradualmente as dimensões da junta ou produzir fibras esmagadas que interferem na montagem. O desgaste desigual também pode gerar resultados diferentes ao longo do perfil. Após a afiação, o diâmetro efetivo e as relações entre os elementos do perfil podem mudar, dependendo do projeto da ferramenta e do método de retificação.
Verifique as ferramentas de reposição e as reafiadas em relação ao perfil aprovado, incluindo a faixa de ajuste permitida. Em cabeçotes com várias facas, diferenças de projeção podem fazer com que uma faca execute uma parcela desproporcional do trabalho. O assentamento das ferramentas, o torque de aperto, o balanceamento, a velocidade máxima e a compatibilidade do conjunto devem seguir as instruções pertinentes às ferramentas e à máquina.
Um registro de manutenção útil relaciona a identificação da ferramenta e seu histórico de afiação aos resultados da inspeção. Isso ajuda a distinguir o desgaste previsível de uma falha mecânica ou de configuração repentina.
A estabilidade do avanço explica por que uma configuração correta ainda pode produzir variações
A velocidade de avanço afeta a carga de cavacos e as forças de corte, mas não deve ser considerada separadamente da rotação do eixo-árvore, do número de facas, da espécie de madeira e da profundidade de corte. Uma velocidade que funciona em madeira de fibra reta pode causar arrancamento das fibras em materiais mais difíceis de usinar. Reduzir o avanço indiscriminadamente também pode criar condições de corte desfavoráveis, em vez de resolver o problema.
Rolos de avanço que patinam, pressão irregular, superfícies de contato desgastadas e apoio inadequado entre as estações podem fazer a tábua hesitar ou se deslocar. O defeito resultante pode ser intermitente e, por isso, facilmente confundido com variações aleatórias do material.
Inspecione os perfis na extremidade dianteira, no meio e na extremidade traseira. Se os erros se concentrarem na entrada ou na saída, investigue o apoio e a sequência de aplicação da pressão. Se as variações se repetirem ao longo da tábua, considere componentes de avanço, vibração e causas relacionadas às ferramentas de corte — mas confirme o mecanismo antes de alterar as configurações.
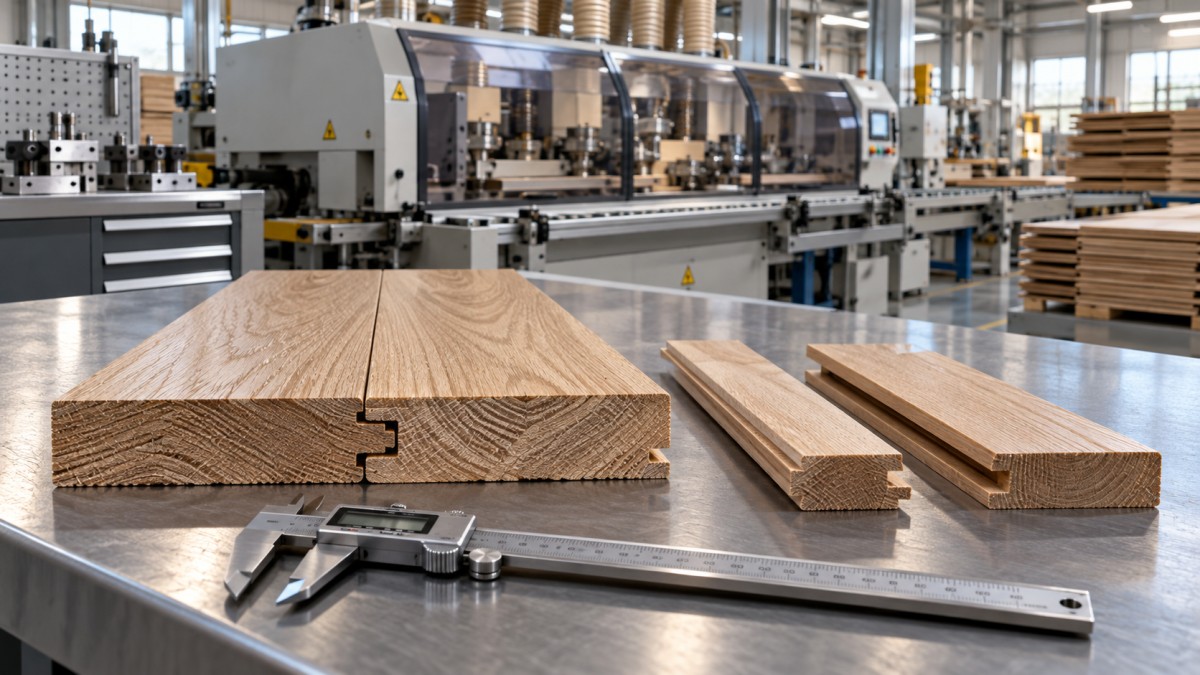
Um diagrama de inspeção útil mostra a face de referência da tábua, a espessura da lingueta, a largura da ranhura, os pontos de contato dos ombros e as posições de medição ao longo do comprimento. Esses detalhes tornam as discussões entre operadores, controle de qualidade e manutenção muito mais precisas do que descrições como “a junta está apertada”.
A umidade da madeira pode imitar um defeito de usinagem
A madeira maciça muda de dimensão conforme seu teor de umidade varia, e essa movimentação é influenciada pela espécie e pela orientação das fibras. Um perfil usinado corretamente sob determinadas condições pode encaixar de outra forma após o armazenamento. Gradientes de umidade e a liberação de tensões também podem contribuir para deformações após a usinagem.
Estabeleça requisitos de umidade para o material recebido e para o processo, adequados ao produto e às condições de uso previstas. Utilize um método de medição apropriado, aplicando correções para a espécie e a temperatura quando necessário. As medições superficiais, por si só, podem não revelar variações de umidade no interior de materiais mais espessos; resultados contestados podem exigir um método de ensaio mais conclusivo.
Registre o intervalo entre a usinagem e a inspeção, juntamente com as condições de armazenamento. Comparar tábuas recém-usinadas com amostras mantidas em um ambiente diferente pode levar a ajustes desnecessários na máquina.
Uma distinção prática: se as dimensões mudarem durante uma nova medição controlada após o armazenamento, investigue o condicionamento do material junto com o desempenho da máquina. Se o defeito estiver presente imediatamente e acompanhar uma estação ou configuração específica, as causas mecânicas e de processo merecem maior atenção. Nenhuma dessas observações, isoladamente, comprova a causa.
Estruture a inspeção em torno das dimensões e da montagem real
As verificações dimensionais identificam onde o perfil difere do desenho. As verificações de montagem revelam se essas diferenças afetam a junta. Ambas são necessárias: duas tábuas podem se encaixar porque dois erros se compensam, enquanto uma dimensão nominal correta ainda pode ocultar uma geometria inadequada dos ombros.
Use instrumentos calibrados e adequados à característica avaliada. Paquímetros podem ser suficientes para dimensões acessíveis, mas ranhuras estreitas, raios e ombros rebaixados podem exigir calibradores dedicados, medição óptica ou outros métodos apropriados. Evite pressionar as pontas de medição contra as fibras; a força aplicada durante a medição pode afetar as leituras.
Para o controle rotineiro da produção, uma sequência prática é:
- Aprovar as primeiras amostras após a configuração, a troca de ferramentas, a afiação e as manutenções pertinentes. Quando a temperatura de operação afetar os resultados, incluir uma verificação após a estabilização.
- Coletar amostras ao longo do comprimento da tábua e de um número suficiente de tábuas consecutivas para detectar variações intermitentes.
- Verificar o desempenho do encaixe quanto ao fechamento, alinhamento das faces, resistência à montagem e encosto indesejado no fundo.
- Combinar tábuas de diferentes momentos de amostragem em vez de testar apenas peças vizinhas.
- Registrar as condições do processo, incluindo a espécie, as leituras de umidade, a identificação da ferramenta, as configurações de avanço e o histórico de ajustes.
As amostras de referência são úteis, mas os padrões de madeira podem mudar com a umidade e o manuseio. Proteja-os, identifique sua condição e verifique-os periodicamente. Os calibradores dedicados também precisam de verificações documentadas e de calibração adequada ao uso.
Analise o padrão do defeito antes de fazer um ajuste
Sempre que possível, altere uma variável controlada de cada vez e, em seguida, verifique o resultado. Vários ajustes simultâneos podem melhorar temporariamente o encaixe, ocultando a causa original.
Aplique as normas adequadas e mantenha a inspeção segura
A conformidade do produto, o controle das medições e a segurança de máquinas são requisitos distintos. Dependendo do mercado e do produto, as referências podem incluir a EN 13226 para elementos pertinentes de parquete de madeira maciça, a EN 13647 para métodos de medição geométrica ou especificações nacionais e de clientes aplicáveis. Confirme a edição e o escopo vigentes antes de adotar qualquer referência. Uma norma de produto não determina automaticamente o batimento permitido do eixo-árvore da máquina.
Para a segurança de máquinas, as partes aplicáveis da série ISO 19085 podem ser relevantes, dependendo do tipo de máquina e da jurisdição. Esses requisitos não substituem as instruções do fabricante nem uma avaliação de riscos específica do local.
Interrompa o trabalho e isole as fontes de energia perigosas antes de acessar as ferramentas de corte, verificar folgas internas, limpar áreas ocultas ou realizar medições por contato nas proximidades das ferramentas. Evite o acionamento inesperado e confirme o isolamento conforme o procedimento do local. Qualquer diagnóstico com a máquina energizada exige um método autorizado e avaliado separadamente, com proteções adequadas. Nunca desative as proteções para facilitar uma medição.
Avaliação de máquinas para trabalhar madeira maciça destinadas à fabricação de pisos
Ao avaliar uma máquina ou linha de produção, solicite um teste com espécies, dimensões de tábuas, condições de umidade e configurações de avanço representativas. Avalie a consistência entre as tábuas e ao longo do tempo de operação — não apenas uma amostra cuidadosamente selecionada. Confirme o acesso seguro para a troca de ferramentas, a repetibilidade dos ajustes, os requisitos de manutenção e o suporte para peças de reposição.
A Qingdao Zhongding Machinery Co., Ltd., fabricante e exportadora de máquinas para trabalhar madeira com mais de 20 anos de experiência no setor, fornece soluções de maquinário, suporte técnico, peças de reposição e serviço pós-venda. Para uma aplicação em pisos, as discussões úteis devem começar pelo desenho do perfil, pela variedade de materiais, pelos critérios de inspeção e pelas condições de produção exigidas, em vez de uma alegação genérica de precisão.
A precisão confiável do encaixe macho e fêmea é, em última análise, uma relação controlada entre a madeira, as ferramentas, a geometria da máquina e a medição. Os sistemas de produção mais robustos tornam essa relação visível em seus registros e corrigem seus desvios antes que a instalação se torne a inspeção final.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.