


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como configurar uma máquina de espigar para madeira para obter ombros de espigão repetíveis
Um ombro de espiga torna-se repetível quando a máquina é referenciada a partir de uma linha de base estável e cada ajuste é feito na ordem correta. O ombro não é controlado apenas pela fresa. Ele é o resultado da posição da guia, do apoio da peça, da altura da fresa, do posicionamento do material e da forma como a peça é apresentada à máquina.
Em uma Máquina de Fazer Espigas para Madeira, uma pequena alteração em qualquer uma dessas configurações pode produzir peças que parecem quase idênticas, mas que se montam de forma diferente. Uma travessa pode ficar saliente em relação ao montante, outra pode deixar uma folga visível e uma terceira pode tirar o esquadro da estrutura durante a fixação. O objetivo prático não é simplesmente cortar uma espiga que encaixe. É estabelecer uma configuração que produza ombros que posicionem cada peça no mesmo lugar em todo o lote.
Comece definindo a referência do ombro
Antes de mover uma guia ou instalar uma fresa, decida qual face e qual borda do componente serão as superfícies de referência. Na construção de estruturas, normalmente são a face visível e a borda que controla a largura final. Marque-as de forma consistente antes da usinagem. Se algumas peças forem referenciadas pela face oposta, os comprimentos dos ombros poderão variar mesmo que a máquina não tenha sido movida.
Esse ponto é especialmente importante para material que não é perfeitamente uniforme. Peças aplainadas ainda podem variar ligeiramente em espessura e podem apresentar uma pequena torção ou empenamento. Uma configuração de espigamento só pode repetir sua referência. Ela não pode corrigir uma preparação inconsistente do material.
Usine todas as peças com a mesma face de referência apoiada contra a mesa, o carro ou o suporte de posicionamento, conforme o projeto da máquina. Mantenha a borda de referência contra a mesma superfície da guia. Não vire as peças apenas porque o manuseio parece mais fácil; isso cria uma segunda referência e introduz outra fonte de variação.
Prepare o material antes de configurar a máquina
Ombros repetíveis começam antes da usinagem. Corte os componentes em um comprimento controlado, desempenhe ou usine as bordas de referência e inspecione a presença de arqueamento, torção ou nós soltos perto da área da espiga. Uma peça empenada pode balançar sobre a mesa deslizante ou contra uma guia de apoio. O corte pode ser preciso em relação à máquina, enquanto o ombro é impreciso em relação à peça.
Para uma produção em série, separe o material antes da configuração. Se a espessura do material variar perceptivelmente, corrija-a antes de fazer as espigas ou separe-o em grupos. Tentar fazer com que uma única configuração de fresa atenda a espessuras de material muito diferentes geralmente cria espessuras irregulares das faces da espiga e um mau encaixe da junta.
Esquadre as referências da máquina antes de ajustar a configuração da fresa
Um erro comum é ajustar a fresa repetidamente quando o verdadeiro problema é uma guia que não está perpendicular à direção de avanço. Em uma espigadeira de mesa deslizante, a guia transversal, o batente do carro e o grampo da peça estabelecem a posição do ombro. Em uma máquina de mesa fixa, o suporte da peça e a referência de avanço desempenham a mesma função. Verifique primeiro essas referências.
Com a máquina isolada da alimentação elétrica, limpe a mesa, os trilhos do carro, as faces das guias e os batentes de posicionamento. Cavacos finos ou resina endurecida sob um bloco de guia podem deslocar sua posição o suficiente para afetar uma junta de ajuste preciso. Confirme que a guia trava sem se deslocar e que o batente não muda de posição quando a peça é pressionada contra ele.
Use um esquadro confiável para verificar se a guia está perpendicular à direção de avanço. Em seguida, verifique-a com uma tábua de amostra reta, e não apenas com uma ferramenta de medição. Coloque a tábua contra a guia, deslize-a pelo percurso normal de deslocamento e observe se há afastamento da face da guia. Uma guia pode parecer esquadrejada em um ponto, mas mudar sua relação à medida que o carro se move se houver folga no mecanismo de montagem ou deslizamento.
Para peças com ressalto, espiga curta ou diferentes posições de ombro em cada extremidade, estabeleça qual batente controla cada operação. Identifique claramente as posições dos batentes, em vez de depender apenas de uma escala. As escalas da máquina são úteis para retornar próximo de uma posição conhecida, mas uma peça de teste determina o ajuste final.
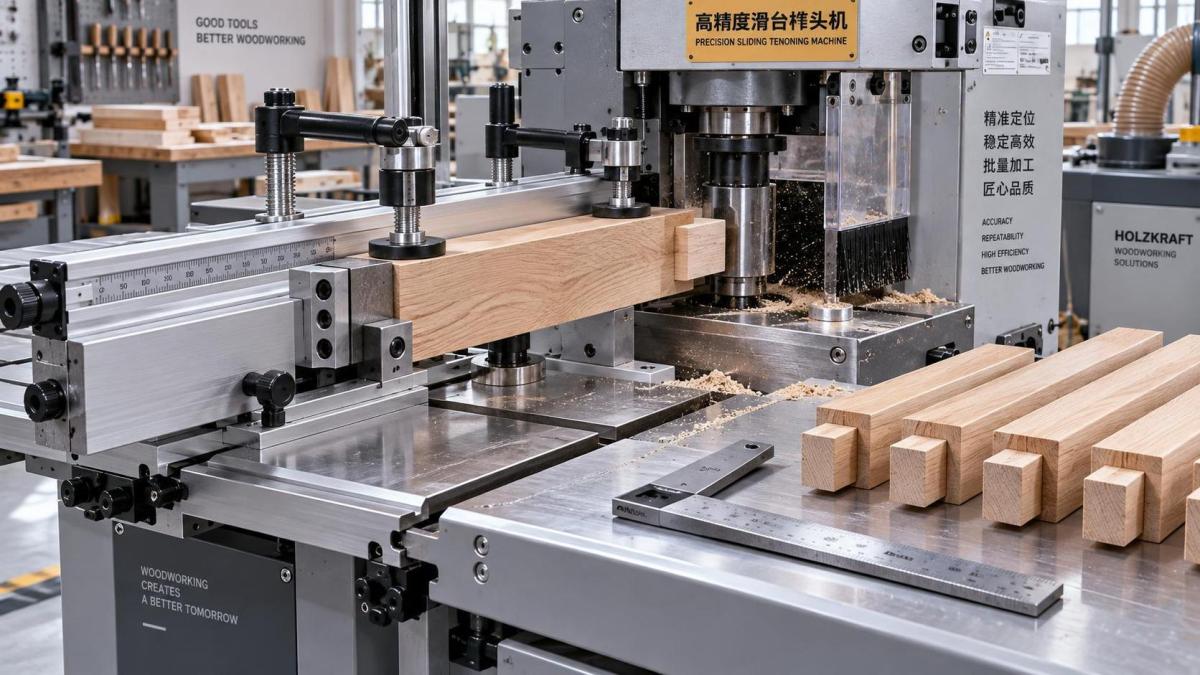
Ajuste o conjunto de fresas à junta e, em seguida, ajuste o batente do ombro à peça
A disposição das fresas controla o comprimento da espiga, a espessura das faces, a profundidade do ombro e quaisquer características relacionadas a rasgos. O batente ou a guia controla onde essa disposição encontra a peça. Trate essas tarefas separadamente. Se forem ajustadas juntas, sem uma sequência, torna-se difícil identificar o que causou uma alteração dimensional.
Instale o ferramental correto para o projeto da junta e certifique-se de que todos os blocos de fresa, espaçadores, anéis e componentes do eixo estejam limpos e corretamente assentados. Um cavaco preso, um espaçador danificado ou uma fresa assentada incorretamente pode causar batimento. Isso pode resultar em um ombro áspero, escalonado ou inconsistente de uma passagem para outra.
Ajuste a altura da fresa usando a face de referência escolhida. Para uma espiga centralizada, o objetivo usual é deixar faces equilibradas, mas a espiga nem sempre precisa ser centralizada. Uma espiga referenciada pela face pode ser intencional quando uma face precisa permanecer nivelada na montagem final. O importante é que a altura da fresa corresponda ao desenho da junta e que cada componente seja apresentado a partir da mesma referência.
Em seguida, ajuste a posição longitudinal do ombro com o batente ou a guia. É útil pensar no processo desta forma: a fresa define o formato da espiga; o batente determina onde o ombro fica. Meça a partir da extremidade de referência real da amostra, e não de uma borda presumida que possa ser aparada posteriormente.
Trave o ajuste somente depois que a configuração tiver sido verificada por um corte de teste. A pressão manual contra um batente pode revelar uma trava fraca ou um bloco de batente que flexiona. Se o batente se mover sob carga normal, apertar o ajuste da fresa não resolverá o problema.
Use cortes de teste para diagnosticar, não apenas para aprovar
Faça o primeiro corte de teste em material da mesma espécie, espessura e preparação do material de produção. Sobras são aceitáveis apenas se tiverem as mesmas superfícies de referência e dimensões. Uma peça de teste de material mais fino ou mais plano pode fornecer um resultado enganoso.
Verifique a precisão do ombro de duas maneiras. Primeiro, meça da extremidade da peça até o ombro em ambas as bordas da face. Segundo, posicione a peça espigada contra o componente correspondente ou uma superfície de referência reta. Um ombro pode ter o comprimento nominal correto e ainda estar fora de esquadro, produzindo uma folga em um lado da junta.
Altere apenas uma variável entre os testes. Se o ombro estiver muito longo, ajuste o batente do ombro na quantidade necessária e corte outra amostra. Não altere ao mesmo tempo a posição da guia, a altura da fresa, a disposição dos grampos e a técnica de avanço. Múltiplas alterações simultâneas podem, por acaso, produzir uma amostra de melhor aparência, deixando a configuração instável.
Quando a posição do ombro estiver correta, corte várias peças de teste consecutivas. Isso revela mais do que aprovar uma única peça. Compare as dimensões dos ombros e faça uma montagem a seco com peças correspondentes representativas. Uma configuração que produz uma boa peça de teste, mas varia ao longo de vários ciclos, requer atenção antes do início da produção.
A fixação da peça determina se a configuração se mantém na produção
As fresas de espigamento geram força lateral. Se o material se deslocar mesmo ligeiramente contra o batente, a posição do ombro muda. Se ele se levantar da mesa, a posição da face da espiga também muda. A peça deve ser contida contra as superfícies de posicionamento sem ser deformada por força de fixação excessiva.
Ajuste os grampos para que pressionem firmemente a peça sobre a mesa e contra a guia, mantendo as mãos afastadas da zona de corte. Travessas longas e estreitas precisam de apoio suficientemente próximo para evitar balanço, especialmente quando a espiga é formada perto da extremidade. Uma extensão de apoio ou uma guia auxiliar pode ajudar a manter a mesma condição de contato da primeira à última peça.
Não dependa da pressão manual como método principal de posicionamento em trabalhos repetitivos. A pressão manual varia conforme a posição do operador, o peso do material e a fadiga. Ela pode ser aceitável para uma operação única cuidadosamente controlada em equipamento adequado, mas não é uma base confiável para trabalhos repetíveis em lote.
Para componentes curtos, use um dispositivo de fixação ou carro aprovado e projetado para a máquina. Peças pequenas são mais difíceis de posicionar com segurança e podem ser perigosas para avançar diretamente. O dispositivo deve referenciar as mesmas superfícies usadas pela configuração de produção. Um dispositivo que introduz seu próprio deslocamento exige uma configuração verificada separadamente.
Controle a sequência de corte para obter ombros limpos
A ordem das operações afeta tanto a precisão quanto a aparência. Em muitas máquinas de espigamento, os operadores fazem uma passagem para formar o ombro e depois formam as faces da espiga, embora a sequência adequada dependa da configuração da fresa e do projeto da junta. Siga a disposição do ferramental e o procedimento da máquina previstos para a operação, em vez de improvisar a sequência.
Quando um corte de ombro estiver propenso a lascamento, uma leve ação de riscamento ou uma configuração de fresa apropriada pode melhorar a qualidade da borda. No entanto, um ombro mais limpo não deve ser confundido com um ombro mais preciso. A qualidade do acabamento e a precisão de localização devem ser verificadas. Uma fresa afiada pode ocultar um problema de posicionamento porque deixa uma linha nítida no lugar errado.
Mantenha a pressão de avanço constante durante toda a passagem. A hesitação normalmente não altera um batente mecânico firmemente fixado, mas pode afetar a qualidade da superfície e incentivar o operador a reposicionar a peça. Mudanças no avanço também podem revelar vibração, fixação insuficiente ou uma fresa que precisa de manutenção.
Crie um registro de configuração que possa realmente ser repetido
Quando uma junta for comprovada, registre mais do que uma leitura da escala da guia. Um registro de configuração útil inclui o nome da junta, a face e a borda de referência, a disposição do conjunto de fresas, a referência de altura do eixo ou da fresa, a localização do batente, a disposição dos grampos ou do dispositivo e os resultados medidos da peça de teste aprovada. Uma foto do conjunto de fresas e da disposição do batente pode evitar erros quando a configuração for repetida posteriormente.
Mantenha uma amostra mestre identificada se o trabalho for repetido regularmente. Ela fornece uma comparação física direta para a posição do ombro, a espessura da espiga, a localização do ressalto e o ajuste geral. A amostra mestre deve ser protegida contra danos e claramente identificada; uma sobra sem marcação logo se torna pouco confiável.
Escalas e indicadores digitais reduzem o tempo de configuração, mas não eliminam os cortes de teste. Trocas de ferramentas, manutenção, diferentes conjuntos de fresas e variações de material podem alterar o resultado final. A rotina mais eficiente geralmente é retornar a máquina para perto da posição registrada, fazer uma amostra controlada, realizar a menor correção necessária e então travar a configuração para o lote.
Quando os ombros ainda não se repetem
Se a máquina produzir comprimentos de ombro variáveis após a verificação da guia e do batente, procure movimento mecânico em vez de continuar compensando com ajustes. Inspecione as travas da guia, os blocos de batente, os rolamentos ou deslizadores do carro, os componentes dos grampos, o assentamento do eixo e a limpeza da mesa. Inspecione também as extremidades do material. Uma extremidade mal esquadrejada pode fazer um ombro corretamente posicionado parecer inconsistente quando medido a partir do canto.
Problemas que aparecem apenas em componentes mais longos frequentemente indicam apoio inadequado ou arqueamento do material. Problemas que aparecem apenas após uma troca de ferramenta frequentemente indicam montagem do conjunto de fresas, assentamento do eixo ou uma largura efetiva de fresa diferente. Problemas que aparecem em ambas as extremidades de um componente de estrutura podem resultar da troca das faces de referência entre operações.
A capacidade da máquina é importante nesse contexto. Uma mesa rígida, um sistema deslizante estável, batentes repetíveis, fixação adequada e ferramentas corretamente mantidas facilitam a manutenção da configuração. A Qingdao Zhongding Machinery Co., Ltd. fornece máquinas para marcenaria juntamente com suporte técnico e serviço de peças de reposição, o que pode ser relevante quando uma oficina precisa manter a repetibilidade durante uma produção prolongada, em vez de resolver um único problema de configuração.
A verificação final é a montagem, não apenas a régua. Corte várias peças, faça a montagem a seco com suas peças correspondentes e inspecione as linhas dos ombros pela face visível. Quando as juntas fecham sem forçar, as faces permanecem niveladas e as linhas dos ombros se alinham em montagens consecutivas, a configuração está pronta para operar. Preserve o método de referência e as condições físicas que criaram esse resultado; são elas que tornam o próximo lote repetível.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.