


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como verificar a retidão do corte em uma serra de refilo de lâmina única de precisão
Como verificar a retilineidade do corte em uma serra de corte longitudinal de lâmina única de precisão
Um corte longitudinal com aparência limpa nem sempre é reto. Marcas finas dos dentes podem ocultar uma curvatura gradual, enquanto uma borda áspera ainda pode seguir uma linha reta. Essa distinção é importante quando as tábuas seguem diretamente para a colagem de bordas, a montagem de painéis ou outra operação com pouca margem para usinagem.
Verificar a retilineidade do corte em uma serra de corte longitudinal de lâmina única de precisão exige mais do que encostar duas tábuas e observar se há passagem de luz. Uma inspeção útil separa a geometria da borda do acabamento superficial, controla o apoio da madeira e registra quando a medição foi realizada. Caso contrário, o movimento da madeira pode ser confundido com um erro da máquina — ou um problema de alimentação pode ser descartado como “coisa da madeira”.
Defina o critério de aceitação antes de fazer o corte de teste
Comece pelo requisito da etapa seguinte. Uma borda cortada longitudinalmente destinada à colagem imediata pode exigir um limite de aceitação diferente daquele de uma borda que será desempenada posteriormente. Não existe uma tolerância universal de retilineidade justificável apenas porque a máquina é descrita como “de precisão”. Use a especificação de compra, o desenho de produção aprovado, o procedimento de aceitação do fabricante ou um requisito interno de inspeção acordado.
O requisito deve indicar o comprimento de inspeção, o método de medição, o desvio permitido e se será avaliada toda a borda ou um comprimento útil definido. Se as extremidades inicial e final forem excluídas, isso deve ser declarado explicitamente. Ignorar silenciosamente um defeito de entrada altera o teste, em vez de melhorar o resultado.
Diferencie também três características distintas: a retilineidade de uma borda, a uniformidade da largura entre bordas opostas e a perpendicularidade da face serrada em relação à face da tábua. Uma tábua pode ter bordas retas, mas apresentar largura cônica. Também pode ser reta na borda superior e estar chanfrada ao longo da espessura.
Escolha material que teste a serra, não apenas a madeira
Para uma verificação de referência, selecione material íntegro e razoavelmente estável, com uma face de apoio plana e uma borda de guia adequada, quando o projeto da máquina exigir uma. Evite empenamento evidente, nós soltos, rachaduras e distorção acentuada das fibras. Use material dentro das dimensões permitidas pelo fabricante, com remoção suficiente para formar uma nova borda contínua.
Uma tira estreita sob tensão é uma amostra de referência inadequada: pode se curvar imediatamente após ser separada da tábua original. Por outro lado, testar apenas peças curtas e fáceis pode ocultar erros que aparecem nos comprimentos normais de produção. Estabeleça a referência com material de dimensões manejáveis e, em seguida, confirme o desempenho usando material representativo da produção, incluindo as espessuras e os comprimentos pertinentes.
Marque cada amostra com o sentido de avanço, a face de apoio, a identificação da borda cortada e a sequência de teste. Registre a espécie ou o tipo de material, as dimensões, a condição de umidade, quando pertinente, a identificação da lâmina e o ajuste de avanço. Preserve os detalhes da configuração inicial; eles serão valiosos se os resultados mudarem após um ajuste.
Mantenha a inspeção separada da operação de corte
Faça cortes de teste somente com as proteções, a extração, os dispositivos antirretrocesso e o equipamento de avanço instalados e funcionando corretamente. Siga o manual da máquina quanto às dimensões seguras do material e às posições de operação. Não contorne uma proteção para observar se a tábua está avançando em linha reta e não coloque as mãos no percurso de avanço para corrigir um corte suspeito.
Antes de inspecionar ou ajustar a lâmina, o eixo, os dispositivos de pressão, a corrente, as guias ou os trilhos internos, isole todas as fontes de energia pertinentes conforme o procedimento de bloqueio e etiquetagem do local. Considere a energia pneumática ou hidráulica armazenada e aguarde a parada completa da lâmina. Um motor parado, por si só, não comprova que a máquina esteja isolada com segurança.
A medição rotineira da borda deve ser feita em uma bancada de inspeção separada. Se um teste produzir travamento, ruído anormal, avanço instável ou indícios de retrocesso, interrompa o teste. Uma inspeção dimensional não justifica continuar operando uma configuração insegura.
Meça em relação a uma referência confiável
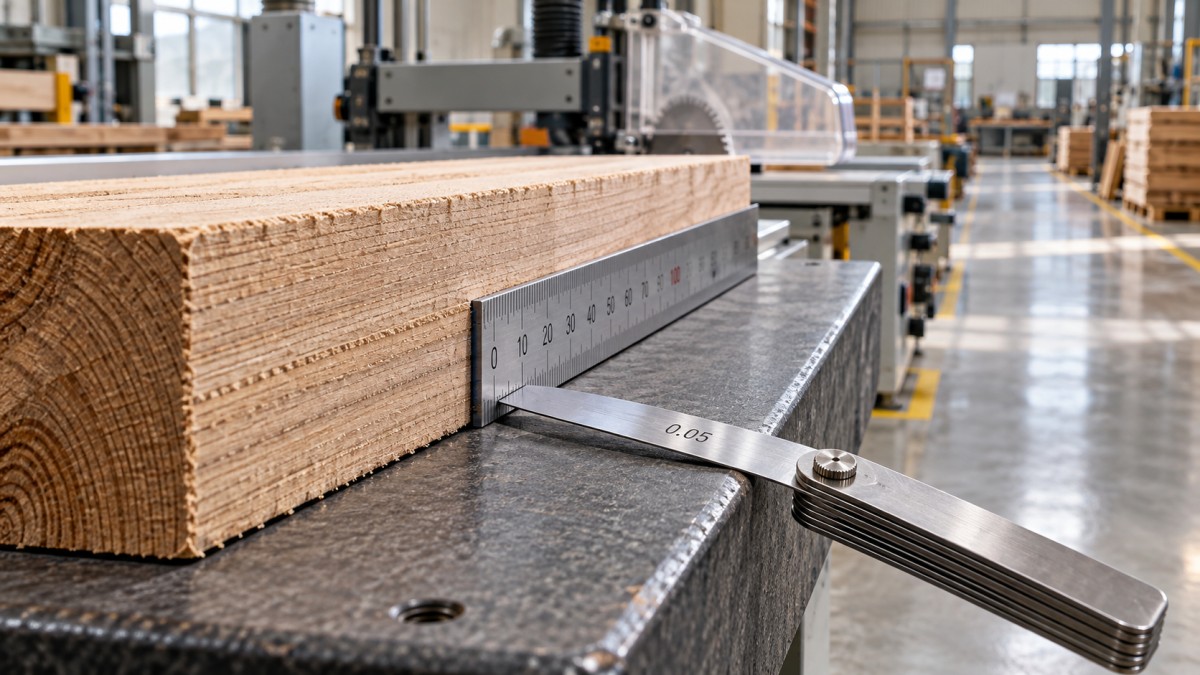
Para uma verificação prática na oficina, use uma régua de precisão verificada que cubra o comprimento de inspeção acordado, juntamente com calibradores de lâminas adequados. Um nível de bolha, um perfil de guia ou uma tábua adjacente não são automaticamente referências de retilineidade. O erro da referência e a resolução do calibrador devem ser pequenos o suficiente para embasar a decisão de aceitação.
Limpe ambas as superfícies antes de medir. Remova poeira solta e fibras sem lixar nem desempenar a borda de teste. Apoie a tábua em uma bancada estável, sem forçá-la a ficar plana ou reta. Amostras longas ou flexíveis exigem uma disposição de apoio consistente; um aperto excessivo pode fazer uma borda arqueada parecer aceitável.
Posicione a referência ao longo de uma linha definida na face serrada, evitando cantos danificados. Verifique perto das duas extremidades e em vários pontos intermediários. Em materiais espessos, repita a medição perto das partes superior e inferior da face para identificar diferenças ao longo da profundidade do corte. Registre onde ocorre o maior desvio, não apenas sua dimensão.
Em uma borda côncava, a referência pode apoiar-se nas extremidades e deixar uma folga central mensurável. Insira os calibradores de lâminas com cuidado; forçá-los na folga pode deslocar a referência ou comprimir as fibras da madeira. Em uma borda convexa, a régua pode oscilar apoiada em um ponto alto central. Medir a folga em uma extremidade nessa condição instável não fornece um resultado confiável de retilineidade.
Se a borda for convexa, irregular ou estiver próxima do limite de aceitação, use uma configuração controlada de medição de perfil, em vez de improvisar. Um relógio comparador que percorra uma guia reta verificada independentemente pode mapear a posição lateral da borda, desde que o dispositivo não deforme a tábua e a força de contato seja suficientemente baixa.
Nessa configuração, estabeleça a linha de referência especificada e registre os desvios com sinal ao longo do comprimento de inspeção. Se usar uma corda entre as extremidades como referência, subtraia dos valores medidos do perfil a linha que une as leituras das extremidades. Identifique claramente o resultado como uma medição em relação à corda entre as extremidades: ela não equivale automaticamente a uma avaliação de retilineidade por zona mínima. Os dados de aceitação devem usar a mesma definição da especificação.
Considere a textura superficial em seu devido contexto. A ponta de um indicador que caia entre marcas individuais dos dentes pode exagerar o perfil aparente, enquanto um contato largo pode transpor defeitos localizados. Use uma configuração de contato consistente e documente se a inspeção avalia o arqueamento geral, a ondulação local ou ambos.
Repita a verificação antes de atribuir o problema ao alinhamento
Uma tábua é uma pista, não um diagnóstico. Faça uma pequena série de cortes sob condições inalteradas e compare a forma e a localização dos desvios. Para um resultado limítrofe, retire e reposicione a mesma amostra e depois meça novamente. Um segundo inspetor pode ajudar a identificar inconsistências no posicionamento da referência ou na pressão do calibrador.
Meça logo após o corte e, quando houver suspeita de movimentação, repita a medição após um intervalo definido, sob condições de armazenamento registradas. Um perfil que muda após o corte sugere liberação de tensões ou movimentação relacionada à umidade, embora isso não prove que a máquina esteja isenta de falhas. Registre o tempo decorrido, em vez de descrever ambas as leituras simplesmente como “após o corte”.
A comparação de duas bordas é útil como verificação rápida da produção, mas não deve ser o único método de aceitação. Curvas correspondentes podem se encaixar, e forçar o fechamento de uma junta oculta a geometria sem carga. Para trabalhos de colagem, avalie tanto a borda medida quanto o encaixe de acordo com o processo de montagem efetivamente aprovado.
Interprete o padrão de erro sem tirar conclusões precipitadas
Uma curva repetível em várias amostras estáveis justifica verificar a relação entre o plano de corte da lâmina e o percurso de avanço. Dependendo do projeto, isso pode envolver o trilho da corrente ou da correia, os componentes de guia, o sistema de pressão, as condições da mesa ou a guia lateral. Use os pontos de referência de alinhamento do fabricante; não ajuste tudo até que o corte melhore por acaso.
- Desvio concentrado na entrada ou na saída: investigue o apoio do material e o modo como a peça é controlada ao entrar ou sair do sistema de avanço.
- Ondulação periódica: investigue irregularidades no avanço, o estado da lâmina, vibrações e problemas em componentes rotativos. O padrão, por si só, não identifica a peça defeituosa.
- Cortes leves aceitáveis, mas cortes de produção ruins: examine a carga de corte, a adequação e a afiação da lâmina, o ajuste de avanço e as configurações de pressão dentro da faixa permitida pelo fabricante.
- Resultados que variam principalmente entre tábuas: examine a estabilidade da madeira, a qualidade da face de apoio e a consistência da orientação antes de alterar a geometria da máquina.
As marcas de queimadura exigem atenção separada. Podem acompanhar atrito, remoção inadequada de cavacos, uma condição de avanço imprópria ou problemas de alinhamento, mas não constituem uma medição de retilineidade. Da mesma forma, o batimento da lâmina é uma condição do componente a investigar, não um substituto para a verificação da borda acabada.
Torne o resultado útil para a manutenção e a liberação
Um registro de inspeção útil relaciona o resultado à configuração: identificação da máquina, lâmina, condições de avanço, detalhes da amostra, disposição de apoio, equipamento de referência, posições de medição, tempo decorrido e critério de aceitação. Inclua, sempre que possível, um esboço simples do perfil ou as leituras. “O corte não está reto” oferece poucas informações úteis à manutenção.
Para solicitar suporte ao fabricante, essas evidências são mais úteis do que uma simples fotografia mostrando a passagem de luz. Qingdao Zhongding Machinery Co., Ltd., fabricante e exportadora de máquinas para trabalhar madeira com mais de 20 anos de experiência no setor, oferece suporte técnico e assistência com peças de reposição. Ao solicitar ajuda, identifique a máquina exata e sua configuração para que a inspeção possa ser relacionada ao sistema de avanço, aos pontos de ajuste e aos componentes de reposição corretos.
Após uma correção, repita o teste original antes de alterar outras variáveis. Em seguida, confirme o resultado com material representativo da produção. Libere a serra de corte longitudinal de lâmina única de precisão com base no critério de medição acordado — não porque a última borda parece mais lisa ou porque duas peças podem ser pressionadas uma contra a outra. Se o resultado continuar próximo demais do limite para que o método de medição permita uma conclusão confiável, melhore a medição antes de declarar a máquina aceitável.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.