


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Uma serra de refilo de lâmina única para móveis consegue produzir bordas prontas para colagem?
Uma serra de lâmina única para corte longitudinal de madeira destinada à fabricação de móveis pode produzir bordas prontas para colagem, desde que a máquina, a lâmina, o sistema de avanço e a madeira sejam adequados à tarefa. Na produção de painéis, porém, uma borda que parece lisa ao toque ainda pode estar empenada ou fora de esquadro. Esses defeitos podem deixar linhas de cola visíveis, desalinhavar as tábuas durante a prensagem ou exigir uma operação separada de desempeno.
A decisão de compra deve, portanto, basear-se na qualidade repetível das juntas, e não apenas na aparência da superfície. Uma avaliação útil verifica se tábuas representativas saem da serra com bordas de união retas, em esquadro e limpas — e se essas bordas continuam adequadas para a colagem ao longo da sequência normal de produção.
Defina «pronta para colagem» antes de comparar máquinas
Uma borda pronta para colagem é aquela que pode seguir para o processo de colagem aprovado sem usinagem adicional. Não precisa ter aparência polida. Marcas finas e uniformes dos dentes podem ser aceitáveis, enquanto uma superfície brilhante e brunida pode ocultar queimaduras ou geometria inadequada.
Para painéis de móveis, os requisitos práticos são:
- Retilineidade longitudinal: as bordas de união devem se encontrar ao longo de todo o comprimento útil, sem recorrer à pressão para ocultar folgas significativas.
- Esquadria em relação à face de referência: uma borda inclinada pode fechar em uma face e deixar uma abertura na outra.
- Superfície de colagem íntegra: arrancamento excessivo de fibras, fibras esmagadas, queimaduras ou contaminação não devem interromper o contato com o adesivo.
- Estabilidade após o corte: a tábua deve manter uma geometria aceitável até a aplicação da cola e a montagem.
Os limites de aceitação devem ser definidos com base na especificação do painel, nos requisitos do adesivo, na espécie de madeira e nos resultados de produção validados. Não existe um valor universal de rugosidade superficial ou de folga admissível que torne adequada toda borda cortada com serra para qualquer junta de móvel.
A máquina deve controlar a tábua, não apenas girar a lâmina
A primeira distinção a fazer é entre estreitar uma tábua e criar uma borda de referência reta. Uma máquina que apenas encosta uma borda existente em uma guia pode reproduzir a curvatura dessa borda. Uma configuração de corte longitudinal em linha reta pode produzir um corte reto quando o sistema de avanço e de pressão controla a peça como previsto. Confirme o princípio real de funcionamento, em vez de confiar apenas no nome da máquina.
Pergunte como a serra processa material sem uma borda inicial reta. A resposta deve identificar as superfícies de referência, como a peça é fixada, quais condições da tábua são permitidas e que preparação é necessária antes do corte longitudinal. Uma alegação de produção de bordas para colagem é menos relevante quando se aplica apenas a material já desempenado em outra máquina.
O alinhamento e a rigidez refletem-se no corte
O alinhamento da lâmina em relação ao percurso de avanço influencia se os dentes cortam de forma limpa ou roçam na borda acabada. O batimento do eixo, flanges de montagem danificados ou sujos e uma tensão inadequada da lâmina podem contribuir para movimentos laterais. Uma pista de avanço desgastada, um apoio irregular da mesa ou componentes de guia soltos podem causar defeitos que uma lâmina nova não corrigirá.
Solicite ao fabricante o procedimento de inspeção do estado do eixo, da montagem da lâmina, do alinhamento do avanço e do ajuste dos dispositivos de pressão. Essas verificações devem ser acessíveis como tarefas de manutenção de rotina. Uma máquina que só funciona bem após ajustes especializados difíceis pode não ser adequada para uma oficina com recursos limitados de manutenção.
A estabilidade do avanço é importante nas duas extremidades da tábua
Um avanço irregular altera a carga sobre os dentes e pode deixar trechos alternados ásperos e brunidos. Uma fixação insuficiente permite que a peça se mova; pressão excessiva pode deformar material mais fino ou achatar temporariamente uma tábua que volta a empenar depois de solta. Nenhuma dessas condições favorece uma geometria de borda confiável.
Inspecione todo o corte, especialmente as regiões de entrada e saída. Defeitos localizados nas extremidades podem indicar perda de apoio ou fixação à medida que a tábua entra ou sai do mecanismo de avanço. Tábuas compridas também precisam de apoio adequado na entrada e na saída, para que o próprio peso não interfira no corte.
Escolha uma combinação de lâmina e avanço adequada ao material real
Uma lâmina descrita como adequada para corte longitudinal com produção de bordas para colagem é um ponto de partida, não uma garantia de desempenho. A geometria dos dentes, o número de dentes, a largura de corte, a rigidez do disco, o diâmetro da lâmina e a velocidade de operação devem funcionar em conjunto, respeitando os limites especificados pelos fabricantes da serra e da lâmina.
Mais dentes não produzem automaticamente uma borda melhor para colagem. A lâmina precisa ter capacidade suficiente nos espaços entre os dentes para evacuar as aparas ao longo da espessura de corte prevista. Uma combinação inadequada pode acumular aparas, gerar mais calor e danificar a superfície, mesmo parecendo oferecer um acabamento mais fino.
Avalie estas relações em vez de comparar apenas o número de dentes:
- Velocidade de avanço e carga sobre os dentes: avançar devagar demais pode favorecer o atrito e o aquecimento; avançar de forma demasiado agressiva pode aumentar as forças de corte, o arrancamento de fibras ou a deflexão da lâmina.
- Largura de corte e rigidez do disco: uma largura de corte menor reduz a remoção de material, mas ainda deve oferecer estabilidade suficiente sob a carga prevista.
- Espessura da madeira e evacuação de aparas: uma lâmina que funciona bem em material fino pode ter um comportamento diferente perto do limite superior da faixa de espessuras prevista.
- Manutenção das bordas de corte: a qualidade da afiação, o acúmulo de resina e os danos nos dentes afetam tanto a geometria quanto o estado da superfície.
Peça ao fornecedor que indique uma configuração inicial recomendada para as espécies e dimensões utilizadas e, em seguida, valide uma faixa de avanço utilizável. Um único corte bem-sucedido a uma velocidade de avanço excepcionalmente baixa não comprova a capacidade de produção.
Algumas madeiras precisam de preparação que a serra não pode substituir
Mesmo uma serra corretamente ajustada não pode garantir bordas estáveis em material instável. Gradientes de umidade, tensões de crescimento, tensões de secagem, empenamento e torção podem alterar o comportamento da tábua durante ou após o corte longitudinal.
Uma tábua pode sair reta da lâmina e depois curvar-se à medida que as tensões internas são liberadas. Trocar a lâmina não resolverá esse problema subjacente. Compare a retilineidade imediatamente após o corte e novamente após um intervalo representativo do tempo até a colagem. Registre se o movimento ocorre de forma consistente em determinados grupos de materiais.
A face de referência também é importante. Material torcido ou irregular pode ficar apoiado de forma inconsistente no sistema de avanço, produzindo uma borda que não está em esquadro com a face usada na montagem do painel. Dependendo do processo, pode ser necessário preparar a face, fazer um corte longitudinal preliminar seguido de condicionamento ou realizar um passe final de dimensionamento.
Mantenha a avaliação dentro dos requisitos de umidade e preparação da superfície definidos para o adesivo. Extrativos, resina, sujeira e contaminação decorrente do manuseio podem afetar a colagem independentemente da precisão da serra. Passar numa inspeção geométrica não elimina a necessidade de um controle adequado do material.
Faça um ensaio de aceitação capaz de revelar pontos fracos
Use materiais representativos da produção, e não apenas tábuas de demonstração limpas e retas. Inclua as espécies, espessuras, comprimentos e variações razoáveis que a máquina encontrará regularmente. Mantenha o material com defeitos graves separado para que o ensaio diferencie a capacidade da máquina dos critérios de rejeição do material.
Defina o método de aceitação antes da demonstração. Isso evita que uma borda visualmente atraente se torne o único critério de aprovação.
- Registre a configuração. Anote a identificação e o estado da lâmina, o ajuste do avanço, a disposição dos dispositivos de pressão, as dimensões do material, a condição de umidade e qualquer usinagem anterior.
- Verifique as bordas individualmente. Use uma régua de precisão verificada e um método adequado de medição de folgas para avaliar a retilineidade. Verifique o esquadro em vários pontos em relação à face de referência prevista.
- Faça um encaixe a seco das peças de união. Posicione as tábuas na orientação prevista para a montagem. Inspecione as duas faces e todo o comprimento da junta sem usar a força dos grampos para ocultar folgas. Bordas emparelhadas podem, por vezes, mascarar erros complementares; por isso, mantenha as verificações individuais.
- Repita o ensaio em toda a amostra. Observe as variações em função do comprimento da tábua, da espessura, da direção das fibras e da velocidade de avanço. Inclua cortes repetidos em vez de selecionar apenas as melhores peças.
- Prepare amostras coladas. Use o adesivo, a quantidade aplicada, o tempo de montagem, a pressão e as condições de cura previstos. Inspecione a linha de cola e realize uma avaliação de resistência adequada.
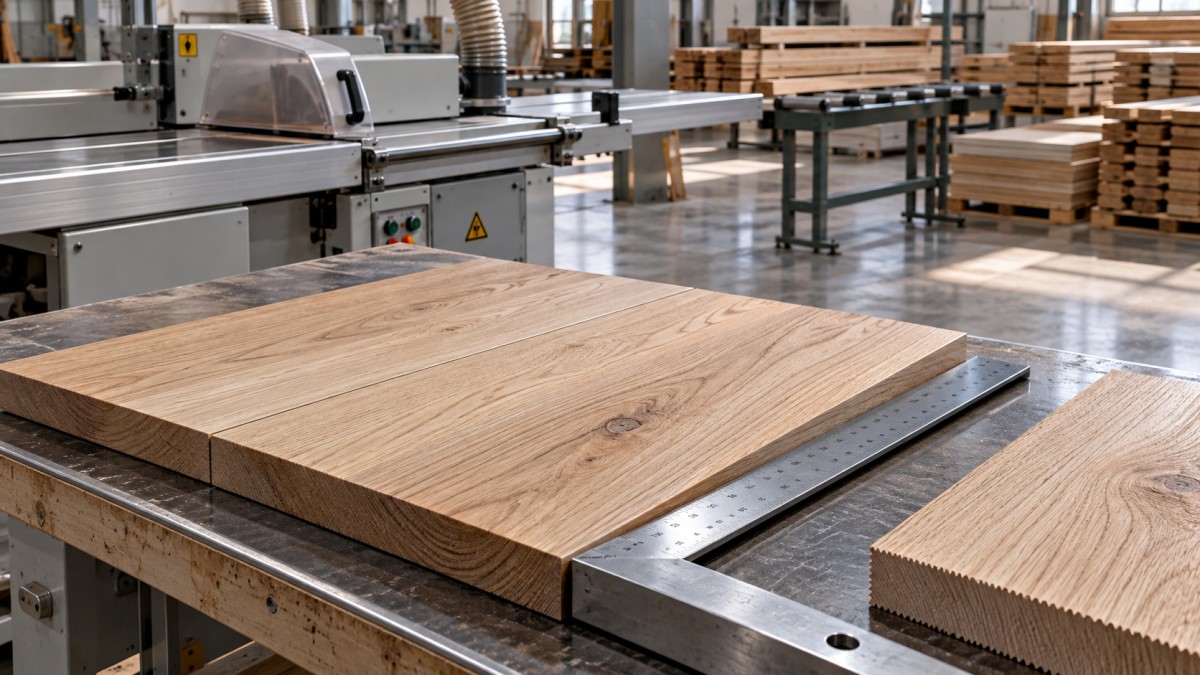
Os ensaios destrutivos podem revelar pontos fracos que o encaixe a seco não detecta, mas os resultados devem ser interpretados no contexto. A ruptura da madeira pode contribuir para uma avaliação favorável; por si só, não constitui uma regra universal de aceitação para todas as espécies, adesivos ou condições de serviço. Use um método de ensaio documentado e adequado ao componente do móvel e investigue resultados de ruptura inconsistentes.
Repita algumas verificações após um período de produção realista. O acúmulo de calor, o acúmulo de resina, o desgaste da lâmina e a contaminação do sistema de avanço podem não surgir durante uma demonstração breve. O objetivo é estabelecer uma janela de operação repetível e um intervalo de manutenção, não apenas demonstrar que é possível obter uma borda excelente uma vez.
Analise o defeito antes de alterar os ajustes
Altere uma variável de cada vez e guarde as amostras correspondentes. Mudanças simultâneas no avanço, na lâmina e na pressão podem melhorar o resultado sem revelar qual ajuste fez a diferença. Siga os procedimentos de isolamento durante as inspeções e os ajustes; nunca desative proteções ou dispositivos antirretrocesso para observar um corte.
Decida se a colagem direta é um processo de produção ou uma exceção
Um fluxo de trabalho que vai da serra à colagem é uma opção viável quando materiais representativos atendem repetidamente aos requisitos geométricos e de colagem no volume de produção necessário. O seu valor está em eliminar uma operação desnecessária sem transferir trabalho adicional para a seleção, a prensagem ou o retrabalho.
Mantenha o desempeno secundário ou outra operação de acabamento validada quando a variabilidade do material exceder regularmente a capacidade de controlo da serra, quando a liberação de tensões alterar as bordas antes da montagem ou quando não for possível manter a qualidade de junta exigida em toda a faixa de operação prevista. Evite tratar o lixamento agressivo das bordas como substituto automático: um lixamento mal controlado pode arredondar as bordas e alterar o esquadro.
Compare os processos completos considerando a produção de painéis aceitáveis, o rendimento do material, o manuseio, a manutenção das ferramentas, o esforço de inspeção e as juntas rejeitadas — não apenas a velocidade de avanço. Para uma serra de lâmina única para corte longitudinal de madeira destinada à fabricação de móveis, a evidência decisiva é um ensaio documentado que demonstre quais materiais podem seguir diretamente para a colagem, com quais ajustes e em que situações continua a ser necessária uma preparação adicional.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.