


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Prensas Hidráulicas de Composição Explicadas: Força de Prensagem, Alinhamento e Controle de Ciclo
Uma prensa pode aplicar força suficiente para fechar um painel colado e ainda assim produzir um conjunto fraco, empenado ou irregular. O problema habitual não é simplesmente “pressão insuficiente”. Em uma montadora hidráulica para marcenaria, a qualidade da colagem depende de três controles que trabalham em conjunto: a força de prensagem deve ser adequada à junta e ao material, as peças devem ser mantidas alinhadas enquanto a força aumenta, e o ciclo deve dar ao adesivo tempo suficiente sob condições estáveis.
Isso se torna visível quando uma moldura de porta montada sai com um desnível em uma junta, um componente laminado retorna à posição original após a liberação, ou as linhas de cola parecem pobres em uma área e abertas em outra. A resposta prática é ajustar a força com base no requisito de colagem, e não na capacidade máxima do cilindro, estabelecer o alinhamento antes de aplicar pressão e utilizar uma sequência repetível de fechamento, prensagem, manutenção e liberação. Uma Montadora Hidráulica para Marcenaria é mais confiável quando tratada como um sistema de montagem controlado, e não como uma máquina que apenas aperta peças umas contra as outras.
O que a montadora hidráulica controla
Uma montadora hidráulica é geralmente utilizada para posicionar múltiplas peças de madeira, seções laminadas ou componentes estruturados em uma posição definida e mantê-los assim enquanto o adesivo desenvolve resistência de união suficiente. Os cilindros convertem a pressão hidráulica em força de aperto linear. Dispositivos de pressão vertical, horizontal ou lateral podem atuar em conjunto, dependendo da configuração da máquina e da peça que está sendo montada.
A estrutura fornece a geometria de referência. Travessas de prensagem, almofadas de pressão, batentes e guias de posicionamento transferem a força para a peça de trabalho. O circuito hidráulico determina quão suavemente essa força é desenvolvida e com que consistência ela é mantida. Nenhum desses elementos consegue compensar completamente uma peça de trabalho mal preparada. Peças empenadas, cortadas fora de esquadro, excessivamente ásperas ou revestidas com cola irregular continuarão difíceis de montar corretamente.
A palavra “força” é frequentemente usada de forma imprecisa, mas o operador deve distinguir três condições relacionadas:
- Pressão do sistema: a pressão indicada no circuito hidráulico.
- Força do cilindro: a força de empuxo gerada por um cilindro nessa pressão do sistema.
- Pressão na junta: a força efetiva distribuída pela área real de contato da peça de trabalho montada.
Uma leitura elevada no manômetro não significa automaticamente que cada junta receba a pressão adequada. O tamanho da almofada, o formato da peça, a área de contato, a localização do aperto e a variação do material influenciam a forma como a carga chega à linha de cola.
Força de prensagem: suficiente para fechar a junta, mas não para esmagá-la
A finalidade da força de prensagem é colocar as superfícies de união em contato íntimo e mantê-las nessa posição sem danificar as fibras da madeira, deformar um perfil ou expulsar tanto adesivo que a linha de colagem fique enfraquecida. O ajuste correto depende das instruções do fornecedor do adesivo, da densidade do substrato, do projeto da junta, da preparação da superfície, da condição de umidade e da geometria da montagem.
Às vezes, os operadores aumentam a pressão hidráulica ao observar uma junta aberta. Essa pode ser a resposta correta somente quando as peças foram usinadas adequadamente e a prensa aplica força na direção correta. Se um componente estiver arqueado, um ressalto estiver fora de esquadro ou um batente estiver impedindo o assentamento completo, força adicional poderá fixar o defeito no conjunto. Isso também pode criar tensão interna que se manifesta depois que a peça sai da prensa.
Sinais de que a força é insuficiente
Força insuficiente pode deixar folgas visíveis, transferência inconsistente de cola entre as superfícies de união ou juntas que se deslocam levemente durante o período de manutenção. Em montagens largas, um lado pode fechar enquanto outro permanece aberto porque a almofada de pressão não está centralizada ou não cobre a área de maneira uniforme. Uma peça pode parecer aceitável imediatamente após a remoção, mas abrir mais tarde quando o manuseio expõe o contato inadequado.
Sinais de que a força é excessiva
Pressão excessiva pode produzir grande extravasamento de cola, fibras comprimidas nas bordas, lâmina amassada, travessas deformadas ou um desnível visível quando uma peça foi empurrada além de sua posição prevista. Componentes finos e peças perfiladas são especialmente vulneráveis porque a pressão se concentra em uma área pequena. Força excessiva também é um sinal de alerta quando o operador tenta compensar um problema de alinhamento ou usinagem.
Comece pela especificação do adesivo e pelas orientações de operação do fabricante da prensa. Em seguida, verifique o resultado com controles reais de produção: procure o fechamento contínuo da junta, inspecione o extravasamento de cola buscando consistência, e não apenas volume, e verifique as peças depois que o adesivo atingir a condição de manuseio especificada para o processo. Altere apenas uma configuração relevante por vez. Aumentar a pressão, prolongar o tempo de manutenção e mudar simultaneamente a aplicação de cola dificulta identificar o que corrigiu ou causou o problema.
O alinhamento deve ser estabelecido antes que os cilindros carreguem a peça
A força hidráulica é potente, mas não seletiva. Um cilindro empurra onde quer que sua almofada entre em contato com a peça de trabalho. Sem superfícies de posicionamento confiáveis, o conjunto pode deslizar, girar ou subir à medida que a pressão aumenta. Por isso, o alinhamento não é um item de inspeção final; é uma condição criada no carregamento.
Antes de uma produção, inspecione os batentes, guias, blocos de referência e almofadas de pressão. Eles devem estar limpos e livres de adesivo endurecido, cavacos de madeira ou fragmentos de embalagem protetora. Mesmo um pequeno acúmulo pode impedir que uma peça de trabalho se assente contra sua superfície de referência. Verifique se as guias móveis retornam à mesma posição e se as almofadas de aperto entram em contato com a peça uniformemente, em vez de tocar primeiro em um canto.
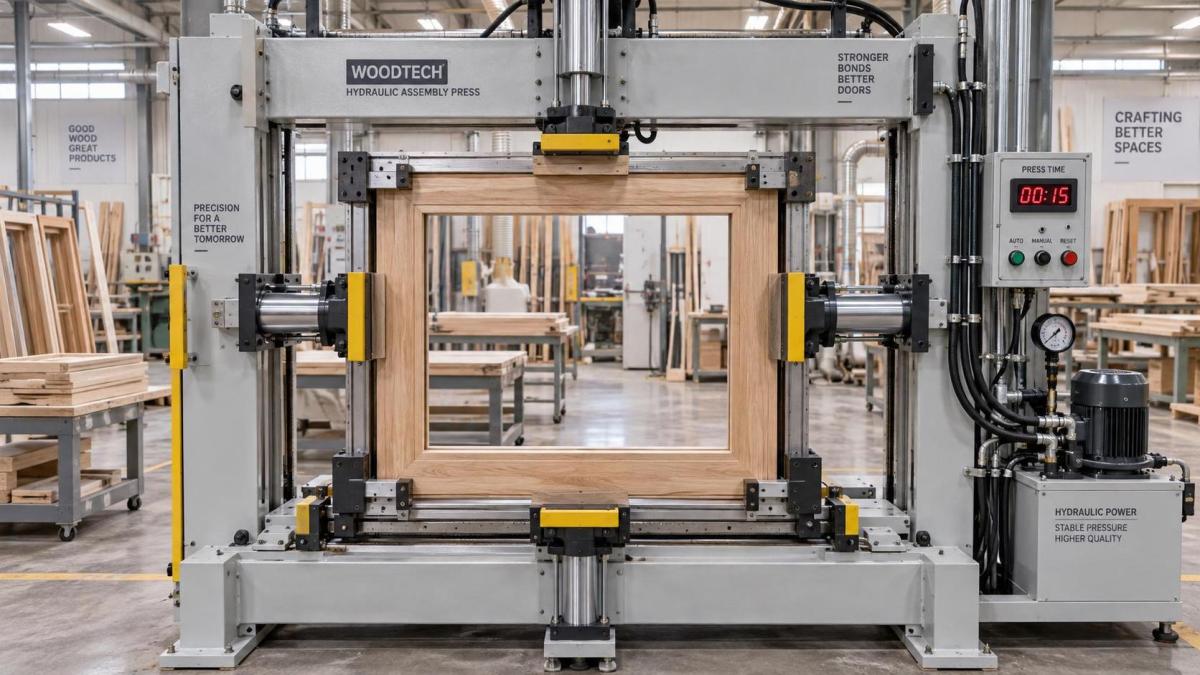
Para portas com moldura, travessas e montantes precisam de pontos de referência estáveis que controlem tanto o esquadro quanto o nivelamento das faces. Para painéis laminados, o suporte deve impedir que o conjunto deslize lateralmente à medida que a travessa de pressão superior desce. Componentes longos ou flexíveis podem exigir suporte adicional para que seu próprio peso não crie uma condição de alinhamento falsa antes do início da prensagem.
A preparação da peça de trabalho afeta o alinhamento
Uma montadora não pode tornar peças inconsistentes consistentes apenas por meio do aperto. Confirme que as faces de união estão limpas, usinadas no perfil exigido e livres de fibras levantadas ou cavacos soltos. A aplicação irregular de cola também pode agir como uma cunha. Depósitos espessos de adesivo em uma seção podem manter uma junta separada enquanto outra seção atinge compressão total.
Quando as peças tiverem diferentes espessuras ou perfis de superfície, utilize calços, blocos de apoio ou almofadas adequadamente projetadas para distribuir a carga sem alterar a geometria pretendida. Qualquer suporte adicional deve ser plano, estável e posicionado de modo a não criar um novo ponto de apoio. Enchimentos improvisados e macios podem ocultar o problema real ao se comprimirem de forma imprevisível de ciclo para ciclo.
Um ciclo repetível é mais valioso do que um ciclo rápido
O controle do ciclo determina quando a prensa fecha, como a força é desenvolvida, por quanto tempo a peça permanece sob pressão e como a máquina a libera. A sequência correta protege tanto o desenvolvimento da colagem quanto a posição da peça de trabalho. Na operação manual, a inconsistência geralmente decorre da alteração da sequência para economizar alguns segundos: aplicar pressão total antes de verificar os batentes, liberar imediatamente após o término do temporizador ou descarregar enquanto o conjunto ainda não está apoiado.
Uma sequência de operação útil é simples, mas cada etapa tem uma finalidade:
- Prepare e organize as peças. Confirme os componentes corretos, a condição do adesivo, a aplicação de cola e a orientação antes de entrarem na prensa.
- Posicione contra as referências. Assente completamente o conjunto contra os batentes e suportes. Verifique as faces e os cantos críticos antes de aplicar força.
- Feche em uma velocidade controlada. Coloque as almofadas em contato sem impacto. Observe movimentos, fechamento irregular ou uma peça se elevando da superfície de referência.
- Alcance a condição de prensagem aprovada. Aplique a força necessária gradualmente, de modo que seja possível observar se a peça de trabalho permanece alinhada.
- Mantenha pelo tempo de prensagem definido. Mantenha a pressão conforme o processo do adesivo, em vez de depender apenas da aparência.
- Libere de maneira controlada. O descarregamento repentino pode permitir o movimento de componentes tensionados ou criar um risco de manuseio na área da prensa.
- Inspecione e apoie após a remoção. Verifique as juntas principais, o nivelamento das faces e o esquadro, depois coloque o componente onde ele não será deformado durante a cura posterior.
O tempo de prensagem e o tempo de manuseio após a prensagem não são intercambiáveis. Um conjunto pode estar pronto para ser removido da montadora, mas ainda exigir apoio cuidadoso antes da usinagem, lixamento ou transporte. Siga as instruções do adesivo quanto ao tempo aberto, tempo de montagem, tempo de prensagem e condições de cura. A temperatura da madeira e as condições da oficina podem afetar a tolerância dessas janelas de tempo.
Encontrando a origem de uma montagem inconsistente
Quando um defeito aparece repetidamente, inspecione o processo na ordem em que a peça de trabalho o vivencia. Isso evita que um ajuste hidráulico masque um problema de preparação.
Perda de pressão, movimento lento do cilindro, ruído incomum, vazamento de óleo ou curso desigual entre os pontos de prensagem são condições da máquina que exigem atenção. Não introduza as mãos na área de prensagem para reposicionar peças enquanto o sistema estiver ativo ou apoiado apenas pela pressão hidráulica. Utilize o procedimento especificado de isolamento e manutenção da máquina antes de limpar, ajustar ou inspecionar o interior da zona de aperto.
Onde a prensagem a quente de lâminas se encaixa no fluxo de trabalho
Nem toda tarefa de colagem utiliza o mesmo equipamento ou a mesma lógica de ciclo. Uma montadora hidráulica é frequentemente escolhida para montar componentes nos quais o posicionamento e a direção de aperto são as principais preocupações. A laminação de lâminas adiciona outra importante variável de processo: o calor. Quando lâmina de madeira natural é colada em compensado, MDF, aglomerado ou outros painéis à base de madeira, tanto a uniformidade térmica quanto a pressão hidráulica influenciam a superfície final.
Para esse tipo de operação, umaPrensa a Quente para Lâminas de Madeira utiliza calor uniforme e pressão hidráulica para apoiar a colagem entre a lâmina e o substrato. Sua estrutura de prensagem multicamada pode ser adequada para fluxos de trabalho que exigem a prensagem de mais de um painel por vez. Os mesmos princípios operacionais continuam válidos: os painéis devem estar limpos e planos, a pressão deve ser distribuída uniformemente e o ciclo de prensagem deve corresponder ao processo do adesivo e da lâmina, em vez de ser definido apenas pela produtividade.
Uma estrutura robusta e um sistema hidráulico confiável ajudam a manter a repetibilidade, mas os operadores ainda devem verificar a limpeza das placas de prensagem, a ordem de empilhamento dos painéis, o apoio das bordas e a proteção da superfície. Defeitos na lâmina geralmente são visíveis imediatamente, enquanto a fraqueza da colagem pode não ser evidente até o manuseio posterior. Evite tratar uma prensa a quente como substituta da preparação adequada do substrato.
Pequenos controles que evitam retrabalho repetido
Registre as configurações aprovadas por família de produtos, em vez de depender da memória. O registro não precisa ser complicado: identifique o tipo de componente, o adesivo, a configuração de pressão relevante, o tempo de prensagem, o arranjo de posicionamento e quaisquer calços ou suportes necessários. Isso cria uma referência útil quando o mesmo produto retorna após uma troca de configuração ou quando um defeito precisa ser rastreado.
Limpe as almofadas de pressão e as superfícies de posicionamento em intervalos planejados, especialmente quando o extravasamento de adesivo for comum. Verifique as leituras do manômetro e o funcionamento do temporizador em relação à operação prevista da máquina. Durante a preparação, faça um teste a seco com peças sem cola quando uma nova forma de componente, disposição de dispositivo ou localização de almofada for introduzida. Essa verificação revela interferências e desvios de alinhamento sem desperdiçar material nem contaminar a prensa.
O resultado mais confiável vem da manutenção de uma sequência disciplinada: preparar peças precisas, posicioná-las de forma segura, aplicar somente a força necessária para o contato adequado, manter essa condição pelo tempo correto e inspecionar as primeiras peças antes de continuar a produção. Esses controles transformam a potência hidráulica em um processo de montagem repetível, em vez de uma fonte de pressão variável.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.