


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas para Processamento de MDF: Explicação dos Requisitos de Controle de Poeira e Qualidade das Bordas
Máquinas para Processamento de MDF: Controle de Poeira e Requisitos de Qualidade das Bordas Explicados
O processamento de MDF é frequentemente avaliado pelo resultado visível: precisão de corte, perfis limpos, aplicação uniforme de fita de borda e uma superfície pronta para acabamento. Na prática, os problemas menos visíveis geralmente determinam se uma linha de produção permanece estável ao longo do tempo. Poeira fina se acumula em dutos de exaustão e quadros elétricos, o desgaste das ferramentas altera a qualidade das bordas antes que os operadores percebam, e um painel que parece aceitável após a usinagem pode revelar fibras lascadas ou defeitos na linha de cola após a pintura.
Por isso, as Máquinas para Processamento de MDF devem ser avaliadas como um sistema integrado, e não como uma coleção de máquinas individuais. Serragem, fresagem, furação, lixamento, preparação de bordas, aplicação de fita, refilamento e polimento influenciam-se mutuamente. Uma router CNC de alta velocidade com captação de poeira deficiente pode deixar pó na superfície do painel. Essa poeira pode então interferir na adesão da fita de borda. Da mesma forma, uma coladeira de bordas não consegue ocultar de forma consistente um corte de serra inadequado ou um perfil fresado com fibras arrancadas.
Para fábricas de móveis, fabricantes de armários e operações de marcenaria personalizada, o objetivo prático não é simplesmente uma máquina rápida. É obter produtividade repetível com limpeza gerenciável, condições seguras para os operadores, vida útil previsível das ferramentas e bordas que exijam mínima correção manual antes do acabamento ou da montagem.
Por que a Poeira de MDF Exige Mais Atenção do que os Resíduos Comuns de Oficina
O MDF produz uma fração de poeira muito fina e leve durante o corte, perfilamento, furação e lixamento. Diferentemente dos cavacos maiores da madeira maciça, esse material pode permanecer suspenso no ar por mais tempo, depositar-se em guias e sensores da máquina e escapar de pontos de captação que parecem adequados para resíduos mais grossos. O teor de resina do MDF também significa que a poeira não deve ser tratada casualmente como serragem inofensiva. Os controles de exposição específicos do local, as práticas de manejo de resíduos e os requisitos locais aplicáveis ao ambiente de trabalho precisam ser revisados durante o planejamento da linha.
O erro mais comum é especificar um sistema de exaustão apenas pelo fluxo total de ar. O volume de ar é importante, mas não conta toda a história. A coleta eficaz depende da velocidade de captura na zona de corte, da geometria da coifa, do diâmetro dos dutos, do número de máquinas operando simultaneamente, das perdas de pressão estática, da condição dos filtros e do equilíbrio da rede. Um sistema central pode funcionar bem quando uma router está em operação e tornar-se inadequado quando uma serra seccionadora, uma unidade de lixamento e uma linha de aplicação de fita de borda iniciam simultaneamente.
Portanto, o projeto da exaustão deve começar pelo ciclo de trabalho real. Considere quais estações operam ao mesmo tempo, se os operadores abrem frequentemente as proteções, se o material é processado manualmente ou por alimentação automática e com que frequência a linha muda de painéis retangulares padrão para componentes conformados. Peças curvas e estreitas são especialmente propensas a deixar poeira fora do percurso de exaustão previsto.
A captação na fonte é mais útil do que a limpeza posterior
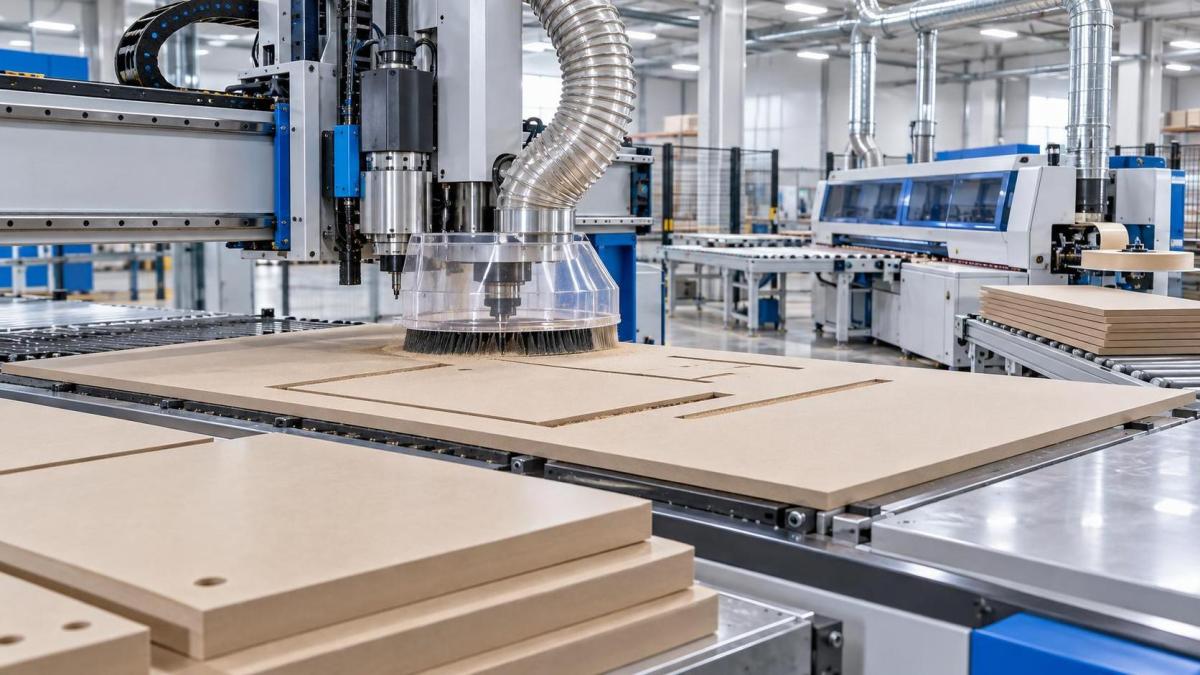
O melhor controle de poeira é obtido onde a ferramenta encontra a placa. Em uma máquina CNC de nesting, isso normalmente significa uma coifa que acompanha o fuso o mais próximo possível, juntamente com uma placa de sacrifício e um arranjo de vácuo que não permita que os cavacos se espalhem pela chapa. Em uma serra seccionadora, os pontos de exaustão inferiores e superiores são importantes. Em uma máquina de aplicação de fita de borda, as estações de refilamento, raspagem e polimento precisam de seus próprios pontos de captação bem posicionados, pois também é gerado pó fino após o corte principal.
Há um compromisso a considerar. Enclausuramentos e coifas de ajuste próximo melhoram a captação, mas não devem dificultar desnecessariamente a troca de ferramentas, as verificações de configuração ou a desobstrução de travamentos. Se as proteções forem inconvenientes, elas tendem a permanecer abertas. Em uma fábrica real, um recurso de controle de poeira só funciona quando se adapta ao comportamento operacional normal.
Os dutos devem ser acessíveis para inspeção. Trechos horizontais longos, curvas abruptas, juntas mal vedadas e conexões de ramais improvisadas podem reduzir gradualmente o desempenho do sistema. Os operadores podem compensar aumentando a velocidade da máquina ou usando ar comprimido para remover resíduos — ambos os hábitos frequentemente agravam o problema subjacente. O ar comprimido é particularmente inadequado como método de limpeza de rotina em torno de máquinas de MDF, pois redistribui a poeira fina no espaço de trabalho ao redor e no interior das máquinas.
A Qualidade da Borda Começa Antes da Aplicação da Fita de Borda
Uma borda limpa de MDF não é apenas uma preferência estética. Ela afeta o contato do adesivo, a cobertura da fita de borda, a absorção da pintura e a qualidade percebida do móvel acabado. Os defeitos mais comuns — ruptura de fibras, bordas felpudas, pequenos lascamentos, marcas de queima, ondulações e esquadro inconsistente — geralmente começam com a relação entre densidade da placa, geometria da ferramenta, velocidade de avanço, condição do fuso e suporte do painel.
O MDF é comparativamente uniforme, mas não é idêntico de placa para placa. A densidade pode variar ao longo de uma chapa e entre fornecedores. Uma configuração de ferramenta e avanço que deixa uma borda nítida em uma placa pode produzir leve levantamento de fibras em outra, especialmente em torno de perfis conformados ou raios internos apertados. Por isso, uma configuração de produção deve ser validada com a classe e a espessura reais da placa que estão sendo adquiridas, e não apenas com um painel de amostra fornecido durante a aceitação da máquina.
A afiação das ferramentas merece mais atenção do que normalmente recebe. Uma ferramenta de corte sem fio nem sempre produz um defeito catastrófico evidente. Com mais frequência, ela cria uma borda levemente comprimida ou rasgada que parece aceitável até que o primer, a laca ou uma fita de borda destaque a irregularidade. O acúmulo de calor também pode escurecer a borda e aumentar o risco de acúmulo de resina na ferramenta. Substituir ferramentas somente após uma falha visível geralmente é tarde demais para produtos sensíveis ao acabamento.
O equilíbrio entre a velocidade de avanço e a velocidade da ferramenta
Uma velocidade de fuso mais alta não significa automaticamente um corte melhor. Se a velocidade de avanço, o número de arestas de corte e a velocidade do fuso não forem adequadamente combinados, a ferramenta pode atritar em vez de cortar ou remover material demais por dente. Ambas as condições podem prejudicar a aparência da borda. O equilíbrio correto depende do diâmetro da ferramenta, do perfil, do material da ferramenta, da especificação da placa e da rigidez da máquina. Ele deve ser estabelecido por meio de testes controlados e depois documentado como uma faixa operacional, e não tratado como um valor fixo para todos os trabalhos em MDF.
A rigidez da máquina é igualmente importante em trabalhos com contornos. A vibração pode criar um padrão sutil de ondulações ao longo de uma borda, especialmente quando uma ferramenta longa se projeta excessivamente da pinça ou quando um painel não está adequadamente apoiado. Um fuso estável, rolamentos bem mantidos, guias lineares precisas e fixação confiável da peça não são características abstratas de engenharia; elas aparecem diretamente na qualidade de acabamento da borda.
Da Borda Usinada à Borda Acabada
Para armários laminados e móveis personalizados, a aplicação de fita de borda adiciona outra camada de controle. A borda deve ser reta ou perfilada com precisão, livre de fibras soltas e suficientemente limpa para a aplicação do adesivo. A poeira remanescente na borda do painel pode impedir uma colagem consistente. Lascamentos excessivos podem forçar a máquina a remover mais material durante a pré-fresagem, o que pode alterar as dimensões finais ou dificultar o processamento de componentes estreitos.
A pré-fresagem frequentemente vale a pena quando o processo de corte anterior deixa bordas variáveis. Ela cria uma superfície de colagem mais consistente, mas não deve ser usada para ocultar problemas graves nas etapas anteriores. Se a pré-fresagem precisar remover uma grande quantidade de material para obter uma borda limpa, a serra, a router, as ferramentas ou o arranjo de suporte do painel merecem investigação.
Componentes conformados e de soft forming são menos tolerantes do que painéis retos. Portas curvas de armários, painéis decorativos de extremidade e peças de móveis perfiladas podem impor diferentes exigências quanto à largura da fita, espessura do painel, geometria de refilamento e ajustes de pressão. Uma máquina destinada a esse trabalho deve ser avaliada na família de perfis real, e não apenas em uma amostra reta. O menor raio interno, o painel mais estreito e o material de borda mais difícil são frequentemente os testes que revelam se uma configuração é realmente adequada.
Por exemplo, aMáquina de aplicação de fita de borda para soft forming ZD880S foi projetada para o processamento de bordas de painéis curvos e conformados em aplicações como armários e móveis personalizados. Sua capacidade especificada para painéis inclui condições de borda padrão de 18 mm e 22 mm, além de processamento oblíquo de 25 mm, enquanto a espessura de fita de borda compatível é de 0,5–0,75 mm. Esses valores são pontos de partida úteis, mas não substituem um teste de perfil. O comportamento da fita em curvas, a resposta do adesivo e a qualidade do refilamento podem variar conforme a densidade do substrato, o raio, a superfície decorativa e a temperatura de produção.
A ZD880S opera a uma velocidade de transporte declarada de 6–8 m/min e utiliza pressão de trabalho de 0.6–0.8 MPa. Para um avaliador, esses valores devem ser considerados juntamente com a qualidade do ar comprimido e a capacidade disponível da fábrica. Umidade ou contaminação no suprimento de ar pode afetar a confiabilidade pneumática, enquanto a pressão instável na linha pode resultar em prensagem ou movimento inconsistentes em estações críticas. É um pequeno detalhe de infraestrutura que pode se tornar uma reclamação recorrente de qualidade.
A Inspeção Deve Acompanhar o Percurso do Produto
Verificar um painel acabado ao final da linha não é suficiente. A inspeção de qualidade é mais útil quando acompanha o percurso da peça. Após a serragem ou fresagem, inspecione lascamentos, marcas de queima, esquadro e contaminação da superfície. Após a pré-fresagem, procure uma borda de substrato uniforme. Após a aplicação da fita de borda, verifique a continuidade da colagem e a posição da fita. Após o refilamento e a raspagem, examine o painel sob luz inclinada; isso revela marcas de vibração, resíduos de cola e transições irregulares que a inspeção frontal pode não identificar.
Uma distinção prática simples ajuda: defeitos que se repetem em um intervalo fixo frequentemente apontam para uma ferramenta rotativa, rolamento, rolo de pressão ou componente do transportador. Defeitos que aparecem aleatoriamente podem estar relacionados à variação da placa, contaminação por poeira, carregamento inconsistente ou manuseio pelo operador. Isso não diagnostica todos os problemas, mas evita que as equipes alterem várias configurações sem uma hipótese clara.
A Manutenção Faz Parte do Controle de Qualidade
As linhas de MDF tendem a revelar rapidamente uma disciplina de manutenção fraca. A poeira fina pode obscurecer sensores, reduzir o intervalo útil entre limpezas e acumular-se em áreas móveis que nunca foram projetadas para atuar como prateleiras de armazenamento. Um plano de manutenção deve incluir inspeções do sistema de exaustão, limpeza dos sensores de segurança e posicionamento, verificações de fuso e pinça, alinhamento do transportador, verificações do sistema de pressão e avaliação programada das ferramentas de corte e de refilamento.
O suporte de peças de reposição também merece atenção durante a seleção de máquinas. Componentes de desgaste, sensores, peças pneumáticas e itens elétricos não falham todos no mesmo cronograma, e uma máquina que, de outra forma, é capaz pode permanecer parada se peças de reposição comuns forem difíceis de obter. Fabricantes com experiência de longo prazo em marcenaria, como a Qingdao Zhongding Machinery Co., Ltd., normalmente devem oferecer suporte à máquina além da entrega por meio de orientação técnica, disponibilidade de peças de reposição e serviço ágil. Esses compromissos devem ser esclarecidos em termos práticos: idioma da documentação, processo de diagnóstico remoto, lista de peças recomendadas e prazo de entrega de componentes críticos.
A configuração mais confiável para processamento de MDF normalmente não é aquela com a maior velocidade anunciada. É aquela em que a capacidade de exaustão corresponde à produção real, as ferramentas são trocadas antes que a qualidade da borda se deteriore, a capacidade para painéis conformados é comprovada em peças representativas e os operadores podem manter o equipamento sem contornar as proteções. Quando essas condições estão presentes, bordas limpas e poeira controlada tornam-se resultados rotineiros de produção, em vez de trabalho corretivo constante.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.