


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Planejamento de uma linha de produção de marcenaria para portas e janelas sob medida
Comece pela variedade de portas e janelas que a linha deverá produzir e, em seguida, mapeie cada componente ao longo das etapas de corte, usinagem, montagem e acabamento. O layout adequado acompanha a peça: um caixilho de janela de madeira maciça com vários perfis e preparações para ferragens impõe exigências diferentes aos equipamentos e ao manuseio em comparação com uma porta interna plana revestida com lâmina de madeira. Os dados de capacidade só são úteis depois de definidos o mix de produtos, o tamanho dos lotes e a qualidade exigida.
Para uma nova instalação ou uma ligne production menuiserie já existente, o objetivo do planejamento é criar um fluxo de trabalho capaz de lidar com variações sem deixar peças aguardando entre cada operação. Primeiro, estabeleça as restrições: as dimensões máximas e mínimas dos componentes, o espaço disponível no piso, o fluxo de materiais, a frequência de troca de configuração e o acabamento exigido nas superfícies visíveis.
Defina a variedade de produtos por componentes
Uma porta ou janela acabada é um conjunto de peças com diferentes rotas de usinagem. Liste separadamente as travessas, os montantes, os elementos do quadro, as baguetes de vidro e os painéis, identificando o material e as operações associados a cada um. Inclua características opcionais, como ranhuras para vedações, rebaixos para ferragens, rebaixos para vidros e perfis decorativos. Um cronograma baseado apenas no número de unidades acabadas pode ocultar a carga de trabalho criada por componentes pequenos e altamente usinados.
Registre as faixas de comprimento, largura e espessura de cada peça, incluindo as sobremedidas antes da usinagem final. Preste atenção especial às travessas curtas e às baguetes estreitas para vidro: uma máquina que aceita o painel mais largo pode ainda não ser adequada para alimentar com segurança a peça menor. Elementos longos de quadro criam uma restrição diferente, pois exigem apoio e espaço livre antes e depois da máquina.
Os detalhes construtivos também determinam a rota. Uma junta de espiga e encaixe exige geometria de união precisa e uma superfície de referência confiável; uma montagem com cavilhas envolve padrões de furação e tolerâncias posicionais. Se vários sistemas de união precisarem passar pela mesma linha, preveja trocas de ferramentas, seleção de programas e peças de teste, em vez de tratar todos os componentes como equivalentes.
Defina o roteiro do processo antes de escolher as máquinas
Desenhe uma rota para cada família principal de produtos, desde a entrada da matéria-prima até a montagem embalada. Uma rota para madeira maciça pode incluir condicionamento e preparação da matéria-prima, corte transversal, corte longitudinal, aplainamento, perfilagem, usinagem das juntas, lixamento, montagem e aplicação de revestimento. Uma porta de material engenheirado ou baseada em painéis pode seguir outra rota, com dimensionamento de painéis, processamento de bordas e usinagem para ferragens. Mantenha visíveis as rotas alternativas; forçar todas as peças a passar pelas mesmas estações gera manuseio desnecessário.
Em cada operação, registre a condição de entrada e de saída da peça. Por exemplo, um elemento de quadro pode sair da plaina com uma face e uma borda de referência e, em seguida, passar pela perfilagem e pela usinagem das extremidades. Se as operações posteriores usarem outra face como referência, um corte que, de outro modo, seria preciso poderá resultar em uma junta desalinhada. Marcar as faces de referência na folha de processo torna essa dependência visível antes da especificação de dispositivos e sistemas de transferência.
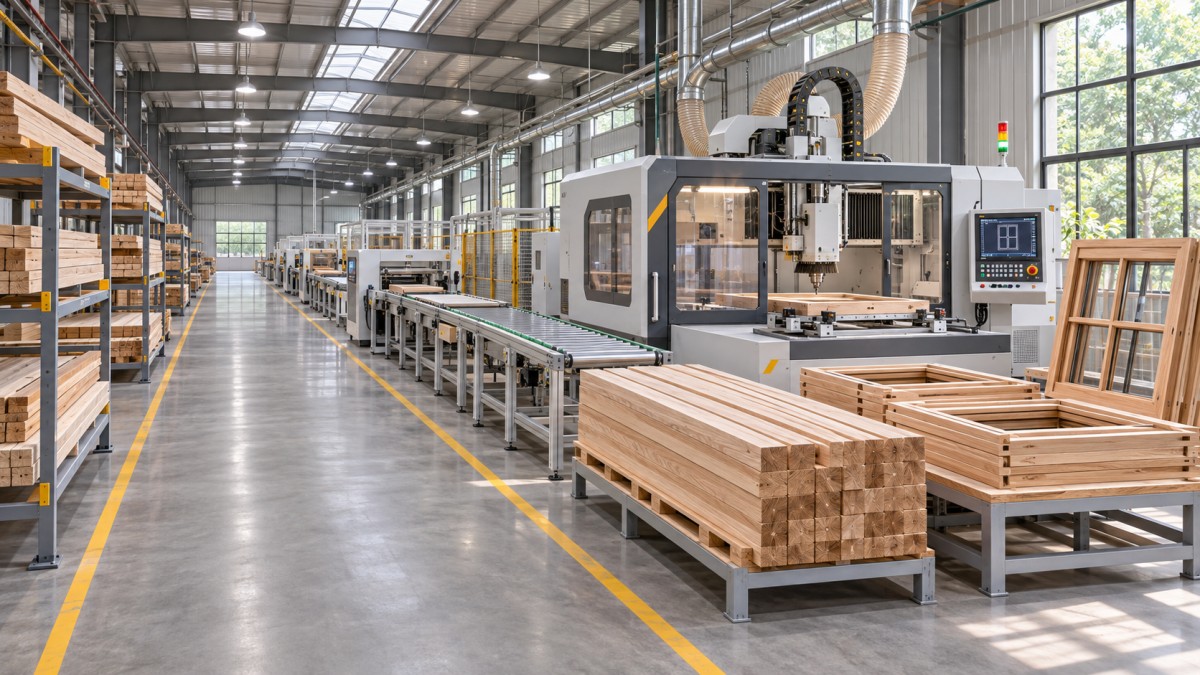
Use o mapa de rotas para identificar os pontos em que os componentes convergem. Uma prensa de quadros não consegue concluir um lote se o perfil de uma travessa estiver atrasado em um centro de usinagem compartilhado, mesmo que as outras peças estejam prontas. Coloque áreas de armazenamento temporário, claramente identificadas, perto desses pontos de convergência e defina como as peças correspondentes serão mantidas juntas. Em pedidos personalizados, as etiquetas devem permanecer legíveis durante a usinagem e o acabamento, ou o método de identificação deve mudar em uma transferência controlada.
Dimensione a capacidade com base na operação limitante
Calcule a carga de trabalho em cada estação usando o número de peças, o tempo de usinagem e o tempo de troca de configuração para o mix de produtos previsto. Inclua o carregamento, o descarregamento, a inspeção e a movimentação quando ocuparem a estação. Compare essa carga com o tempo produtivo disponível por turno, descontando pausas planejadas, manutenção e preparação. A velocidade de avanço publicada de uma máquina, por si só, não determina a produção da linha.
Considere uma estação de perfilagem que processa rapidamente elementos longos e retos, mas exige ajuste de ferramentas entre perfis. Em uma produção de componentes repetidos, a velocidade de avanço pode ser o fator predominante. Em uma sequência de pequenos pedidos personalizados, as trocas de configuração e a verificação da primeira peça podem tomar mais tempo do que o corte. Um centro de usinagem flexível pode reduzir essas trocas, mas seu tempo de ciclo para várias características ainda precisa ser comparado com a carga de trabalho combinada das máquinas dedicadas.
Teste o modelo de capacidade com um mix representativo e outro exigente. O mix exigente pode incluir mais rebaixos para ferragens, lotes menores ou uma proporção maior de componentes de janelas. Se a mesma estação ficar sobrecarregada nos dois casos, será uma forte candidata a receber capacidade adicional. Se o gargalo mudar conforme o mix de pedidos, a flexibilidade de roteamento e o planejamento da produção podem ser mais valiosos do que duplicar uma máquina.
Os buffers devem ter uma finalidade definida e um limite físico. O espaço antes de uma estação crítica pode absorver interrupções breves; uma pilha ilimitada de peças inacabadas oculta atrasos e dificulta o rastreamento dos pedidos. Defina a localização dos buffers com base nos tamanhos reais dos lotes e nos equipamentos de movimentação de materiais e, em seguida, confirme que corredores, portas de acesso e áreas de manutenção permanecem desobstruídos.
Adapte os equipamentos à peça e ao acabamento
A seleção de máquinas começa pela faixa operacional completa, não apenas pela largura máxima de trabalho. Verifique a menor peça que pode ser processada com segurança, a faixa de espessuras, a profundidade de perfil necessária, a compatibilidade das ferramentas e o apoio exigido para peças longas ou flexíveis. Uma dimensão máxima declarada pode ser válida apenas com determinadas ferramentas ou condições de preparação; por isso, a operação prevista deve ser discutida junto com essa dimensão.
Em trabalhos de marcenaria personalizados, a repetibilidade entre preparações é tão importante quanto a velocidade em uma produção longa. Avalie como são ajustados e recuperados os encostos, batentes, dispositivos de fixação e programas. Quando uma peça precisar ser virada ou reposicionada, confirme como sua face de referência será mantida. Peças de amostra que representem o menor componente, o elemento mais longo e um perfil exigente são mais informativas do que uma demonstração feita apenas com uma peça fácil de processar.
O tratamento de superfície pode acrescentar uma operação separada quando for especificada uma textura de veio aparente. AWire Drawing Machine foi projetada para escovar superfícies de madeira e realçar o veio. As especificações fornecidas para a ZD1000-4 indicam largura máxima de trabalho de 1,000 mm, faixa de espessura de processamento de 2–100 mm, comprimento mínimo de 330 mm e avanço com controle de frequência de 0 a 27 m/min. Esses valores devem ser considerados em conjunto com a seleção das escovas, o material e a aparência desejada; eles não garantem que todos os componentes de uma porta sejam adequados para a máquina. Peças curtas ou estreitas podem exigir outro processo ou um método de fixação validado.
A escovação também altera as etapas posteriores. Uma superfície texturizada pode exigir uma sequência de lixamento e uma aplicação de revestimento diferentes das usadas em uma superfície lisa. Teste o acabamento completo em amostras representativas de madeira maciça ou de painel, incluindo bordas e juntas, antes de reservar espaço no piso para uma operação de escovação dedicada.
Organize o fluxo considerando a movimentação e o acesso
Posicione as estações na ordem em que as peças normalmente avançam, prevendo ramificações para os componentes que não passam por determinada operação. Evite colocar a usinagem de elementos longos em locais onde a matéria-prima precise cruzar a rota usada para movimentar quadros montados. Um layout compacto não é necessariamente eficiente se cada transferência exigir virar uma folha de porta grande ou desobstruir um corredor.
Mostre os equipamentos em suas dimensões instaladas e acrescente o envelope operacional: comprimento de entrada e saída, lado de carregamento, acesso às ferramentas, conexões de extração e espaço livre para manutenção. Desenhe a peça mais longa em posição, não apenas o contorno da máquina. Para prensas e mesas de montagem, reserve espaço para dispositivos, grampos e a movimentação dos quadros acabados, sem exercer pressão sobre juntas recém-coladas.
Separe as etapas limpas das que geram poeira, conforme as condições do edifício. A usinagem e o lixamento geram poeira que pode afetar a qualidade do revestimento; o layout deve levar em conta a extração, as rotas de transferência e a condição em que as peças chegam ao acabamento. Antes de definir as posições de instalação, confirme a alimentação elétrica, o ar comprimido quando necessário, a extração de poeira e a ventilação de acabamento em relação aos equipamentos selecionados e ao projeto da instalação.
Controle o encaixe nos pontos de união entre peças
As verificações de qualidade são mais úteis antes que um erro se repita por todo o lote. Após a preparação, verifique uma amostra com base no desenho e, quando possível, monte as peças correspondentes. Uma junta que apresenta as medidas corretas em uma peça individual ainda pode não encaixar bem se a característica correspondente usar outra referência ou se a variação acumulada alterar as dimensões do quadro.
Em janelas, verifique como conjunto a relação entre o quadro, o caixilho, o rebaixo do vidro e as ranhuras para vedações. A preparação para ferragens deve ser avaliada em relação ao layout real das ferragens, incluindo as peças com sentido definido. Em portas, confirme as dimensões acabadas e a posição das cavidades para fechaduras, dobradiças e outros componentes após as operações que definem as bordas finais. Alterações em um perfil ou nas especificações das ferragens devem ser refletidas tanto no programa de usinagem quanto no registro de inspeção.
A condição do material afeta essas verificações. A madeira maciça pode mudar de dimensão com a umidade e se movimentar depois da remoção de material; os materiais engenheirados têm características próprias de superfície e núcleo. Defina a condição do material no recebimento e antes da usinagem de precisão e investigue variações recorrentes de encaixe antes de compensá-las apenas por meio dos offsets da máquina.
Valide a rota com pedidos reais
Antes do início da produção, verifique o alinhamento das máquinas, as proteções, a extração, os controles e as paradas de emergência como parte do processo de instalação. Em seguida, passe componentes representativos por toda a rota conectada, incluindo identificação, transferência, montagem e acabamento. Registre os tempos reais de preparação e de ciclo, a quantidade de trabalho em espera entre as estações e qualquer dano ou retrabalho causado pela movimentação.
Um teste bem-sucedido de uma máquina individual não comprova que a linha funcione como um sistema. Teste pelo menos um pedido com mudanças frequentes de tamanho ou perfil e outro com uma produção repetitiva mais longa. Compare os resultados com o modelo de capacidade, ajuste o roteamento ou a localização dos buffers conforme necessário e guarde as configurações aprovadas e os resultados de inspeção para trabalhos repetidos.
Reserve espaço para expansão onde a rota tiver maior probabilidade de mudar: o acesso a uma estação de usinagem compartilhada, uma fila de acabamento ou uma área de montagem pode ser mais importante do que deixar espaço sem uso no fim do edifício. Qualquer adição futura deve preservar o acesso seguro e o fluxo estabelecido de peças identificadas.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.