

Pressão excessiva pode esmagar o núcleo do blockboard; pressão insuficiente pode resultar em ligações adesivas fracas. O ajuste correto deve garantir a colagem, limitando a compressão permanente.
Para operadores que utilizam uma prensa a quente para madeira na produção de blockboard, o ajuste depende da densidade do núcleo, da uniformidade das ripas, dos requisitos do adesivo e da área do painel sob carga.
Comece com uma especificação aprovada do adesivo e do painel, calcule a pressão real aplicada ao painel e, em seguida, valide painéis de teste após o arrefecimento. A leitura do manómetro hidráulico, por si só, não é suficiente.
Este guia explica como converter a força da prensa em pressão aplicada ao painel, verificar a compressão e ajustar a temperatura e o tempo de prensagem para reduzir as rejeições e proteger a qualidade.
Que pressão permite colar o painel sem esmagar o núcleo?
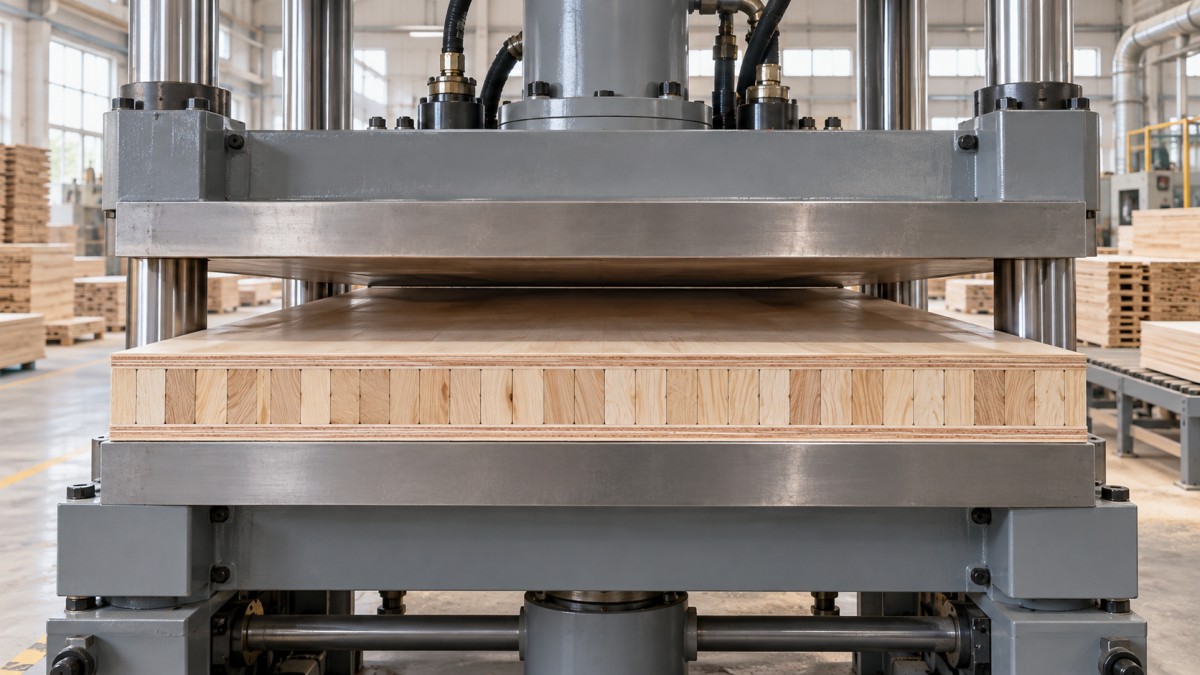
Não existe um ajuste de pressão universal para todas as construções de blockboard. Um ajuste adequado para ripas densas e uniformes pode comprimir permanentemente um núcleo mais macio ou irregular.
A faixa de operação situa-se entre dois limites: pressão suficiente para estabelecer o contacto do adesivo e pressão suficientemente baixa para preservar a estrutura e a espessura exigidas para o núcleo.
Comece pela pressão específica, temperatura e tempo de prensagem recomendados pelo fornecedor do adesivo para a aplicação. Confirme que estas recomendações abrangem os seus materiais e a construção do painel.
Em seguida, consulte a especificação do painel quanto à espessura final, à compressão admissível e ao desempenho da colagem. Estes critérios de aceitação determinam se um ajuste de teste é realmente adequado.
Se a colagem adequada exigir uma pressão que danifique o núcleo, investigue a preparação do material, a aplicação do adesivo e as condições de montagem. Aumentar ainda mais a pressão não resolve todos os problemas de colagem.
Avalie o painel inteiro, incluindo as bordas, o centro e as zonas com ripas mais frágeis. Uma espessura média aceitável pode ocultar esmagamento localizado ou áreas mal coladas noutras partes.
Como converter a leitura do manómetro em pressão aplicada ao painel?
Normalmente, o manómetro hidráulico mede a pressão do óleo no circuito. A pressão aplicada ao painel corresponde à força transmitida ao conjunto prensado dividida pela área em planta sob carga.
Sempre que possível, utilize a tabela de forças ou a documentação dos comandos do fabricante da máquina. A configuração dos cilindros, os circuitos ativos e a configuração mecânica afetam a relação entre a pressão indicada no manómetro e a força aplicada.
Força necessária (N) = pressão pretendida no painel (MPa) × área do painel sob carga (mm²)
Por exemplo, um painel com 1.200 × 2.400 milímetros tem uma área em planta de 2.880.000 milímetros quadrados. Utilize as dimensões reais do conjunto de produção.
Com uma pressão ilustrativa no painel de 0,50 MPa, essa área requer 1.440.000 newtons, ou 1.440 quilonewtons. Isto equivale a aproximadamente 147 toneladas métricas de força.
Este exemplo serve apenas para demonstrar o cálculo; não constitui um ajuste de pressão recomendado para blockboard. A pressão admissível deve basear-se nos requisitos do adesivo e em testes validados.
Para converter essa força num ajuste hidráulico, utilize a relação indicada pelo fabricante entre a pressão do circuito e a força aplicada. Não introduza diretamente a pressão calculada no painel.
Verifique cuidadosamente as unidades ao consultar a documentação da máquina. Megapascais, bar, quilogramas-força por centímetro quadrado, quilonewtons e toneladas de força representam grandezas ou escalas de medição diferentes.
Que área sob carga deve utilizar?
Para um painel numa abertura, utilize a respetiva área em planta sob carga. Para vários painéis colocados lado a lado, some normalmente as áreas em planta sob carga de cada um.
Um conjunto de menor dimensão submetido à mesma força total sofre uma pressão média mais elevada. Por isso, manter o ajuste hidráulico do dia anterior após alterar as dimensões dos painéis pode esmagar o núcleo na produção atual.
Não multiplique automaticamente a área do painel pelo número de aberturas da prensa. Em muitas prensas de múltiplas aberturas, a força é transmitida através das aberturas por um percurso de carga partilhado.
Confirme o cálculo correto junto do fabricante da máquina, sobretudo quando as aberturas contêm disposições ou construções diferentes. Uma carga irregular também pode criar condições de carga inaceitáveis para as mesas da prensa.
Utilize os padrões de carregamento aprovados e mantenha os conjuntos equilibrados, conforme especificado para a prensa. Não tente compensar cargas mal apoiadas ou irregulares simplesmente aumentando a força.
Antes de cada alteração de produção, verifique as dimensões dos painéis, o número de painéis por abertura, as aberturas ocupadas e a tabela de forças aplicável. Registe estes dados juntamente com o ajuste hidráulico selecionado.
O que deve verificar antes de aumentar a pressão?
Ripas irregulares no núcleo provocam uma distribuição irregular da pressão. As ripas salientes recebem primeiro a carga, enquanto as mais baixas podem não ter contacto suficiente, mesmo quando o manómetro indica o valor correto.
Verifique a uniformidade da espessura das ripas, a planicidade, as juntas, as folgas e a qualidade da montagem antes da prensagem. Uma pressão média elevada não consegue corrigir de forma fiável variações significativas no núcleo.
Identifique alterações na espécie de madeira, na densidade e no teor de humidade entre lotes. Materiais diferentes podem comprimir-se de formas distintas, criando depressões localizadas mesmo quando a leitura da espessura total é aceitável.
Meça a humidade de acordo com a especificação de processo aprovada, em vez de presumir que o núcleo está pronto porque a superfície parece seca. Verifique ripas representativas do lote.
Verifique a quantidade e a cobertura do adesivo, a mistura e o tempo de montagem. Zonas sem adesivo ou adesivo que tenha ultrapassado o tempo de montagem útil podem dar a impressão de pressão de prensagem insuficiente.
Verifique também, através dos procedimentos aprovados, a limpeza das mesas, a distribuição da temperatura e o alinhamento. A acumulação de resíduos ou o aquecimento irregular podem causar defeitos que os ajustes de pressão apenas disfarçam parcialmente.
Como realizar um teste de pressão útil?
Utilize um conjunto representativo com condições conhecidas de materiais e adesivo. Defina os limites de aceitação antes do teste, incluindo a espessura, os danos visíveis no núcleo e o desempenho de colagem exigido.
Escolha uma pressão inicial dentro da faixa de processo aprovada para essa construção. Se não existir uma faixa validada, solicite orientação antes de realizar um teste à escala de produção.
Mantenha constantes a quantidade de adesivo aplicada, o tempo de montagem, a temperatura e o tempo de prensagem durante a comparação inicial de pressão. Alterar várias variáveis ao mesmo tempo dificulta a interpretação dos resultados.
- Meça o conjunto antes da prensagem nos pontos assinalados, incluindo os cantos, os pontos médios das bordas e o centro.
- Calcule a força necessária e selecione o ajuste correspondente da máquina utilizando documentação verificada.
- Execute a sequência aprovada de fecho, aquecimento, manutenção da pressão e abertura, registando as condições reais do processo.
- Após o período de arrefecimento ou condicionamento especificado, meça os mesmos pontos e inspecione secções cortadas representativas.
- Realize as verificações de colagem exigidas antes de aprovar o ajuste para produção.
Utilize equipamento de medição e força de contacto uniformes para medir os conjuntos antes da prensagem. Caso contrário, camadas soltas e irregularidades superficiais podem tornar enganosas as comparações de espessura antes e depois.
Quando os resultados justificarem um ajuste, altere a pressão em etapas controladas e documentadas, dentro dos limites aprovados. Repita as mesmas verificações e confirme o desempenho perante variações representativas dos materiais.
Utilize a máquina com as proteções e os dispositivos de bloqueio em funcionamento e siga o procedimento de isolamento da máquina para inspeção ou manutenção. Nunca entre na zona de fecho para verificar um conjunto.
Como distinguir a consolidação normal do esmagamento do núcleo?
Uma certa redução da espessura pode resultar do fecho de pequenas folgas de montagem e da consolidação do conjunto. A perda de espessura, por si só, não prova que as fibras do núcleo tenham sido esmagadas.
Compare as medições após um período uniforme de arrefecimento ou condicionamento, pois os painéis podem recuperar espessura após a descarga. As medições imediatamente após a prensagem a quente não devem ser a única evidência.
Considere esta percentagem um indicador do processo, não um limite universal de rejeição. Inclui os efeitos da consolidação e deve ser interpretada de acordo com a especificação aprovada do painel.
Inspecione secções cortadas para detetar fibras colapsadas, ripas achatadas, amolgadelas localizadas e espessura irregular do núcleo. Compare as zonas suspeitas com as medições assinaladas antes do teste.
Registe tanto a recuperação como a perda permanente de espessura. Um painel que recupere espessura em excesso pode cumprir o objetivo de espessura imediata e, ainda assim, desenvolver problemas de colagem ou dimensionais.
Aprove o ajuste apenas quando a espessura, o aspeto interno e o desempenho da colagem cumprirem todos os requisitos. Uma superfície lisa não permite determinar se o núcleo subjacente continua intacto.
Que ajustes sugerem os defeitos mais comuns?
Utilize os padrões de defeitos para orientar a investigação antes de alterar a pressão. Sintomas superficiais semelhantes podem ter causas diferentes; por isso, confirme cada hipótese com dados do processo.
Avalie a qualidade da colagem segundo a norma aplicável ao produto ou um procedimento aprovado da fábrica. Quando pertinente, avalie a falha da madeira, a delaminação ou a resistência após o condicionamento especificado.
Não avalie a colagem apenas pelo aspeto ou pela saída de adesivo. Um painel pode parecer satisfatório e conter interfaces fracas, que se manifestam durante a maquinagem ou em serviço.
Como devem a temperatura e o tempo de prensagem atuar em conjunto com a pressão?
A pressão estabelece o contacto, enquanto a temperatura e o tempo favorecem a cura do adesivo. Aumentar a pressão não compensa uma linha de colagem que nunca atinge as condições de cura necessárias.
A temperatura das mesas e a temperatura interna da linha de colagem são diferentes. A transferência de calor depende da construção e da espessura do painel, da temperatura inicial, da humidade e da localização da interface adesiva.
Siga as orientações de cura do fornecedor do adesivo e valide-as para o conjunto real. Utilize métodos de medição adequados ao estabelecer um ciclo para construções de painel desconhecidas.
Se os testes indicarem danos no núcleo, investigue a pressão juntamente com a exposição ao calor e as condições do material. A madeira aquecida e húmida pode ser mais suscetível à deformação sob carga prolongada.
Evite prolongar o ciclo sem avaliar as consequências. Um tempo adicional pode melhorar a cura numa situação, mas aumentar a deformação ou reduzir a produtividade noutra.
Utilize apenas sequências aprovadas de alívio da pressão e abertura. Uma abertura brusca pode contribuir para defeitos quando a pressão interna do vapor ultrapassa a resistência da ligação em desenvolvimento.
O que devem os operadores guardar como receita de produção?
Uma receita útil identifica a construção do painel e os limites dos materiais, o sistema adesivo, a quantidade aplicada, a janela de montagem, a temperatura, o tempo de prensagem e a pressão específica calculada no painel.
Inclua as dimensões dos painéis, a disposição da carga, a força total necessária, o ajuste hidráulico correspondente e a máquina utilizada. O mesmo valor no manómetro pode representar forças diferentes em prensas diferentes.
Registe os resultados de espessura aceites, as verificações de colagem e os limites de ajuste permitidos. Assim, o turno seguinte terá uma referência validada quando as matérias-primas ou as condições se alterarem.
Ao solicitar assistência à Qingdao Zhongding Machinery Co., Ltd., forneça o modelo da prensa, a disposição da carga, a leitura do manómetro, as dimensões dos painéis e fotografias dos defeitos para facilitar o diagnóstico.
O melhor ajuste proporciona uma colagem validada dentro do limite de compressão permitido. Estabeleça-o através de cálculos precisos da força, preparação consistente, testes controlados e verificações de qualidade documentadas.